Bei der Dichtheitsprüfung von Kunststoffflaschen wird ein definierter Behälter oder eine definierte Verpackung anhand eines vereinbarten Leckagekriteriums überprüft. Wählen Sie die Methode für die tatsächliche Flasche aus, validieren Sie die Testbedingungen und die Vorrichtung und überprüfen Sie dann die Erkennung und die Ausschussbehandlung. Ein Leerflaschendurchlauf allein bestätigt nicht die endgültige Versiegelung des Verschlusses oder die Verteilungsleistung.
Vier Entscheidungen vor der Genehmigung der Inspektion
- Legen Sie fest, ob der Test die leere Flasche oder die geschlossene Verpackung umfasst.
- Halten Sie die Akzeptanzgrenze mit ihren Prüfbedingungen und Einheiten ein.
- Fordern Sie das System mit unabhängig charakterisierten Proben heraus.
- Stellen Sie sicher, dass fehlerhafte und ungeprüfte Flaschen nicht unbemerkt in den akzeptierten Strom gelangen können.
Welchen Platz hat die Dichtheitsprüfung im Blasformprozess?
Bei einem Extrusionsblasformverfahren wird die Flasche geformt, gekühlt, freigegeben und fertiggestellt, bevor sie den vereinbarten Inspektionspunkt erreicht. Wählen Sie diesen Punkt in der Nähe der zu überprüfenden Vorgänge aus. Durch einen Test vor dem Zuschnitt kann nicht festgestellt werden, dass die Flasche nach dem Zuschnitt unbeschädigt bleibt. Die Handhabung nach der Inspektion verdient die gleiche Bewertung.
Blasgeformte Flaschen und Behälter: Definieren Sie die Inspektionsgrenze
Bei blasgeformten Behältern wird bei einem Leerflaschentest die Öffnung mit einer Prüfvorrichtung verschlossen. Der eigentliche Verschluss kann eine andere Kontaktfläche oder Dichtungsanordnung verwenden. Identifizieren Sie, welche Halsmerkmale das Gerät auswertet und welche es umgeht. Die Flaschenzeichnung, die Verschlusszeichnung und die Vorrichtungsgeometrie sollten die gleiche Inspektionsaufgabe beschreiben.
Ein Test bei geschlossener Verpackung umfasst den spezifizierten Verschluss- und Montagezustand. Bei der Verteilungsvalidierung kommen eigene Lade- und Konditionierungsanforderungen hinzu. Halten Sie diese Schlussfolgerungen getrennt: Ein an einer Grenze erzieltes Ergebnis sollte nicht stillschweigend zum Beweis für eine andere werden.
Behalten Sie Leckage, Abmessungen und Festigkeit als separate Anforderungen bei
Eine Flasche kann ein Leckagekriterium erfüllen, aber gleichzeitig eine Dimensions- oder Festigkeitsanforderung nicht erfüllen. Umgekehrt führt eine zufriedenstellende Gewichts- oder Wandmessung nicht zu einem Leckageergebnis. Geben Sie die für das Produkt erforderlichen Prüfungen an, anstatt ein Instrument als vollständiges Qualitätssystem zu behandeln.
Für die Wandverteilung verwenden Sie dieLeitfaden zur Vorformlingsprogrammierung und Wandstärkenkontrolle. Wenn sich die Beschwerde auf die Formung, das Beschneiden oder den Hals selbst bezieht, bewahren Sie die fehlerhafte Probe für eine separate Prozessuntersuchung auf. Bei der Inspektion wird eine nicht konforme Reaktion festgestellt. Um die Ursache zu finden, sind zusätzliche Beweise erforderlich.
Methoden zur Dichtheitsprüfung von Flaschen: Vergleichen Sie die Optionen für den tatsächlichen Behälter
Vergleichen Sie Methoden mit dem Paket und dem Fehler, auf die es ankommt, und nicht mit einer Sensitivitätszahl, die von den Testbedingungen losgelöst ist. Ein sinnvoller Vergleich gibt Aufschluss darüber, was versiegelt wird, wo der Druck gemessen wird, wie der Behälter gestützt wird und welche Mängel im Versuch unterschieden werden müssen.
Druckabfall für geeignete Leerbehälteranwendungen
Beim Druckabfalltest wird eine Druckänderung beobachtet, nachdem ein definierter Überdruckzustand hergestellt wurde. Der Lieferant muss erklären, wie der Test Leckagen von anderen Änderungen in der Testanordnung trennt. Befüllung, Stabilisierung und Messung sind unterschiedliche Teile des Ablaufs, auch wenn die Steuerung sie als ein Programm darstellt.
ASTM E2930-26beschreibt eine Druckabfallpraxis, bei der gemessener Druck, Temperatur und Zeit zur Bestimmung des Massenverlusts verwendet werden. Der veröffentlichte Anwendungsbereich schließt deformierbare Gefäße ausdrücklich aus. Diese Einschränkung beweist nicht, dass eine druckbasierte Prüfung bei einer flexiblen Flasche unmöglich ist; Dies bedeutet, dass der Standard für diese Anwendung nicht automatisch beansprucht werden kann.
Für eine dünne oder flexible HDPE-Flasche fordern Sie anwendungsspezifische Nachweise vom ausgewählten Inspektionssystem an. Die Vorrichtung, die Flaschenreaktion und die validierte Entscheidungsregel gehören zu diesem Nachweis. Übertragen Sie eine Druck-Leckage-Berechnung nicht von einem anderen Behälter, ohne dessen Annahmen zu überprüfen.
Der Vakuumzerfall erfordert eine definierte Kammer- und Verpackungsanordnung
ASTM F2338-24beschreibt die Erkennung eines Vakuumabfalls in einer evakuierten Kammer, die die Verpackung enthält. Aus der Verpackung entweichendes Gas oder Dampf trägt zu einem Druckanstieg in der Kammer bei. Diese Anordnung unterscheidet sich vom einfachen Evakuieren des Inneren einer offenen Flasche.
Die veröffentlichte Methode deckt mehrere Verpackungstypen ab, die gemeldeten Empfindlichkeiten stammen jedoch aus spezifischen Produktverpackungsstudien. Bei diesen Zahlen handelt es sich nicht um universelle Nachweisgrenzen für eine andere HDPE-Flasche, einen anderen Verschluss oder eine andere HDPE-Befestigung. Bewerten Sie die tatsächliche Konfiguration, bevor Sie einen Grenzwert auswählen.
| Ansatz | Was wird bewertet | Was einer Bestätigung bedarf |
|---|---|---|
| Überdruckabfall | Druckverhalten des verschlossenen Prüfvolumens über einen definierten Zeitraum | Flaschenverformung, Temperaturzustand, Abdichtung der Vorrichtung und die validierte Entscheidungsregel |
| Zerfall des Kammervakuums | Reaktion des Kammerdrucks mit dem angegebenen Paket im Inneren | Verpackungsvorbereitung, Vorrichtungs-/Kammeranordnung und nachgewiesene Erkennungsleistung |
| Offline-Bewertung geschlossener Pakete | Das spezifizierte Flaschen-Verschluss-System gemäß seinem definierten Verfahren | Verschlussanwendung, Konditionierung, Belastung und der genaue Abschluss, den das Verfahren unterstützt |
Offline-Pakettests beantworten eine andere Frage
Einige Anforderungen betreffen das Austreten von Flüssigkeit aus dem fertigen Behälter- und Verschlusssystem unter Verteilungsbedingungen. Zum Beispiel,ASTM D5094/D5094M-24befasst sich mit groben Flüssigkeitsaustritten bei bestimmten Gewinde- oder Laschenverschlüssen an starren und halbstarren Behältern bis zu 4 Litern. In seinem Anwendungsbereich werden auch Einschränkungen für den Transport gefährlicher Stoffe festgelegt.
Verwenden Sie ein solches Verfahren nur im Rahmen seines anwendbaren Umfangs. Es handelt sich nicht um ein Standard-Online-Testrezept für jede Flasche oder um einen Ersatz für alle anderen Vertriebsanforderungen.
Definieren Sie die Testgrenzen, bevor Sie das Rezept festlegen
Beginnen Sie mit dem Fehler, dem das Paket standhalten muss, und den für die Annahme erforderlichen Nachweisen. Vereinbaren Sie dann, wie das Inspektionssystem eine inakzeptable Reaktion erkennt. Die kleinste beworbene Lochgröße eines Lieferanten kann ohne Paket, Testanordnung und Betriebsbedingungen nicht die vollständige Anforderung definieren.
Behalten Sie die gemeldete Menge mit ihren Bedingungen bei
Ein Druckabfallgrenzwert und eine volumetrische Leckrate sind unterschiedliche gemeldete Größen. Notieren Sie, was das Instrument tatsächlich misst und als Grundlage für eine etwaige Umrechnung. Behalten Sie die Einheiten, Referenzbedingungen und das Messintervall mit dem Grenzwert bei. Eine aus einem anderen Rezept kopierte Zahl ist ohne diesen Kontext unvollständig.
Auch eine angezeigte Null muss im Rahmen der Auflösungs- und Entscheidungsregel des Instruments interpretiert werden. Es sollte nicht als Beweis für eine absolut Null-Leckage unter allen Bedingungen umgeschrieben werden. Geben Sie das definierte Akzeptanzkriterium an und behalten Sie das tatsächlich erzielte Ergebnis bei.
| Feld | Definieren Sie es für die tatsächliche Anwendung |
|---|---|
| Produktidentität | Flaschen- und Verschlussrevisionen, Harzqualität und relevanter Geometrie- oder Gewichtsbereich |
| Inspektionsgrenze | Leere Flasche oder geschlossene Verpackung; Bewerteter Oberflächen- und Vorrichtungskontakt |
| Ergebnis und Grenze | Messgröße, Einheiten, Akzeptanzregel und Behandlung ungültiger Ergebnisse |
| Laden und Timing | Druck-/Vakuumzustand, Füll- oder Evakuierungsphase, Stabilisierung und Messintervall |
| Beispielzustand | Temperaturbedingungen, Zeit ab der Formung und relevante Konditionierung oder Handhabung |
| Geräteidentität | Tester, Prüfkopf, Vorrichtung, Siegel, Programmrevision und Referenzprüfstatus |
| Überprüfung und Disposition | Probensatz, Prüfungen, Wiederholungstestregel, Ablehnungsbestätigung und Freigabeverantwortung |
Lösen Sie die Fixture-Grenze auf, bevor Sie die Grenze genehmigen
Fragen Sie, ob der Versiegelungskopf die für den Betrieb wichtige Funktion berührt. Prüfen Sie, ob sein Kontakt eine Öffnung verdecken könnte, die der Test aufdecken soll. Überprüfen Sie die Variationen in der Flaschenhöhe und der Halspräsentation mit dem Lieferanten der Vorrichtung, anstatt den schlechten Sitz durch eine Änderung der Ausschussgrenze zu kompensieren.
Das genehmigte Programm sollte mit den dazugehörigen Änderungsteilen übertragen werden. Ein gespeichertes Rezept stellt nicht sicher, dass das richtige Dichtungs- oder Halswerkzeug installiert wurde. Behandeln Sie Programm, Vorrichtung und Produktdefinition als eine kontrollierte Einrichtung.
Warum fallen gute Flaschen aus, während defekte Flaschen durchgehen?
Wir empfehlen, die Beweise aufzubewahren, bevor entweder das Formrezept oder die Ausschussgrenze geändert wird. Beschriften Sie die Flasche, notieren Sie den Hohlraum und die Identität des Testkopfs und bewahren Sie das Originalergebnis auf. Eine fehlgeschlagene Lesung löst eine Untersuchung aus; Es identifiziert nicht die fehlerhafte Komponente.
Bewahren Sie den Umstellungsnachweis auf
Wenn nach einem Flaschenwechsel eine Ausschussspitze auftritt, überprüfen Sie die Testanordnung, bevor Sie eine Prozesskorrektur vornehmen. Bestätigen Sie das ausgewählte Programm, die Halsbestückung, den Zustand der Versiegelung und die Flaschenpräsentation anhand des genehmigten Setups. Vergleichen Sie dann unabhängig voneinander charakterisierte akzeptable und fehlerhafte Proben unter denselben Prüfbedingungen.
Der Vergleich erfordert eine definierte Probentemperatur und Zeit vom Formen bis zum Testen. Druckänderungen können nicht unabhängig vom Modell und den Bedingungen hinter der Messung interpretiert werden. Eine warme Flasche, die unmittelbar nach dem Trimmen getestet wird, sollte nicht beiläufig mit einer Referenz verglichen werden, die neben der Maschine abgekühlt ist. Bewahren Sie diese Bedingungen im Protokoll auf.
Trennen Sie eine Vorrichtungsfeststellung von einer Prozessfeststellung
Wenn die Beweise auf die Fixierung hinweisen, gehen Sie auf diese Feststellung ein, anstatt dies durch eine lockerere Grenze zu kompensieren. Wenn der Tester mit verifizierten Proben korrekt arbeitet, können Sie die zurückgewiesenen Behälter bis zu ihren Formen-, Zuschnitt- und Handhabungsaufzeichnungen zurückverfolgen. Ändern Sie nur eine autorisierte Variable, die durch Beweise unterstützt wird, und wiederholen Sie dann die entsprechenden Prüfungen.
Ein auf einen Testkopf beschränktes Muster gibt der Untersuchung einen nützlichen Ausgangspunkt. Dies gilt auch für ein Muster, das einem Formhohlraum zugeordnet ist. Keiner von beiden stellt die Ursache allein fest. Bei der Flaschenführung kann ein bestimmter Hohlraum einem bestimmten Kopf zugeordnet werden. Behalten Sie beide Identitäten bei, bevor Sie entscheiden, welche Seite der Schnittstelle angepasst werden soll.
Wir empfehlen außerdem, die Erkennung von der Überprüfung der Zurückweisung zu trennen. Ein korrektes Fehlersignal reicht nicht aus, wenn die falsche Flasche entfernt wird oder eine zurückgewiesene Flasche in den akzeptierten Strom zurückkehrt. Beziehen Sie Nachverfolgung, physische Entfernung und Fehlerbeseitigung in den Verifizierungsplan ein. Bewahren Sie das überarbeitete Setup und die Ergebnisse auf, damit die Überprüfungen in einer weiteren Schicht wiederholt werden können.
Verwenden Sie für Wartungsarbeiten autorisierte Zugangs- und Isolationsverfahren.OSHA-Leitfaden zu gefährlicher EnergieBehebt unerwarteten Start und die Freisetzung gespeicherter Energie. Ein Inspektionsproblem rechtfertigt nicht den Eingriff in bewegliche Geräte oder den improvisierten Zugang zu unter Druck stehenden Komponenten.
Validieren Sie die Erkennung mit bekanntermaßen guten und bekanntermaßen fehlerhaften Proben
Das erwartete Ergebnis muss auf Beweisen beruhen, die unabhängig vom zu bewertenden Test sind. Andernfalls entsteht eine zirkuläre Prüfung, wenn eine Flasche als „gut“ bezeichnet wird, weil derselbe Tester sie bestanden hat. Geben Sie jedem Verifizierungsmuster eine Identität und dokumentieren Sie, wie sein akzeptabler oder fehlerhafter Zustand festgestellt wurde.
ASTM F2338-24veranschaulicht dieses Prinzip für seine Vakuumzerfallmethode: Akzeptanzkriterien vergleichen Basismessungen von nicht leckenden Verpackungen mit undichten Verpackungen und simulierten Lecks, die mithilfe eines kalibrierten Durchflussmessers eingeführt wurden. Eine Referenzprüfung und eine Paketherausforderung liefern unterschiedliche Beweise; Keines sollte stillschweigend durch das andere ersetzt werden.
| Probe oder Scheck | Unabhängige Basis | Was soll aufgezeichnet werden? |
|---|---|---|
| Akzeptabler Behälter | Basierend auf dem vereinbarten Produkt- und Referenzverfahren | Proben-ID, Zustand, Präsentationen, Ergebnisse und etwaige falsche Zurückweisungen |
| Relevanter körperlicher Defekt | Fehleridentität, -ort und -charakterisierung dokumentiert | Erwartetes Scheitern, tatsächliche Entscheidung, Kopfidentität und Ablehnungsbestätigung |
| Grenzfall | Charakterisiert relativ zum vereinbarten Entscheidungskriterium | Variation, Entscheidungskonsistenz und erforderliche Nachverfolgung |
| Referenz zum Instrument | Anwendbare Referenzidentität und Verifizierungsstatus | Reaktion des Instruments und Ergebnis im Rahmen der vorgeschriebenen Prüfung |
Zählen Sie sowohl Präsentationen als auch physische Proben
Wiederholte Präsentationen einer Probe helfen bei der Überprüfung der Wiederholbarkeit, es handelt sich jedoch nicht um zusätzliche unabhängige Flaschen. Erfassen Sie die Anzahl der Proben und die Anzahl der Präsentationen getrennt. Beziehen Sie die relevanten Prüfköpfe, Formate und normalen Produktionsbedingungen in den vereinbarten Plan ein.
Halten Sie falsche Akzeptanz und falsche Ablehnung auseinander. Eine vom System akzeptierte fehlerhafte Prüfprobe ist ein anderer Befund als eine vom System zurückgewiesene akzeptable Probe. Melden Sie jeden gegen die entsprechende Herausforderungsgruppe. Kombinieren Sie sie nicht mit der normalen Produktionsausschussrate und nennen Sie sie die Gesamtprüfgenauigkeit.
Legen Sie die Regel für den erneuten Test fest, bevor ein fehlgeschlagenes Ergebnis auftritt
Legen Sie fest, wer Wiederholungstests genehmigen kann, welches Verfahren gilt und was mit dem Originalergebnis passiert. Das Wiederholen einer Prüfung bis zum Erscheinen eines Bestehens ist keine Freigaberegel. Ein ungelöster Fehler erfordert eine kontrollierte Disposition, einschließlich des betroffenen Produktionsbereichs, wo der Qualitätsplan dies erfordert.
Ein Herausforderungssatz ohne beobachtete Fehlschläge bleibt ein Ergebnis für diesen Satz und diese Bedingungen. Die fortlaufende Überprüfung, der Zustand der Proben und relevante Änderungen an Vorrichtungen oder Programmen gehören weiterhin zum Prüfplan.
Wählen Sie ein Inline-Flaschendichtheitsprüfsystem für die Produktionslinie
Am besten passt das System, das die tatsächlichen Inspektionsanforderungen mit der erforderlichen Eingangsrate und den erforderlichen Handhabungsbedingungen erfüllt. Beginnen Sie mit der Flasche, beurteilen Sie dann die Testpositionen und übertragen Sie sie. Eine schnelle Steuerung kann einen inkonsistenten Sitz der Vorrichtung oder einen Ausschussmechanismus, der die Produktidentität verliert, nicht kompensieren.
Zählen Sie die komplette Testsequenz
Dazu gehören Beladen, Verschließen, Füllen oder Evakuieren, Stabilisierung, Messung, Freigabe und Entladen. Identifizieren Sie, welche Ereignisse sich überschneiden können und welche eine Ressource gemeinsam nutzen. Ein angegebenes Messintervall allein stellt nicht die komplette Zykluszeit der Station dar. DerAutomatischer Konfigurationsleitfaden für die Produktionslinieverbindet diese Kontrollen mit Beschnitt, Transfer und Verpackung.
Planungsbeispiel: ein Acht-Sekunden-Tester an einer 600-Flaschen/Stunde-Linie
Angenommen, eine 1-Liter-HDPE-Flaschenlinie liefert 600 Behälter pro Stunde zur Inspektion. Gehen Sie außerdem davon aus, dass eine einzelne Testposition für den gesamten Ablauf, einschließlich Be- und Entladen, acht Sekunden benötigt.
Theoretische Einzelpositionskapazität = 3.600 s/h ÷ 8 s/Flasche = 450 Flaschen/h
Die angenommene Station hat bereits vor Unterbrechungen eine Kapazität von 150 Flaschen pro Stunde. Ein Puffer kann einen vorübergehenden Anstieg absorbieren; es kann dieses anhaltende Missverhältnis nicht beseitigen.
Wenn zwei unabhängige Positionen die gleiche Acht-Sekunden-Sequenz parallel absolvieren, ohne gemeinsame Handhabung oder pneumatische Engpässe, beträgt ihre kombinierte theoretische Kapazität 900 Flaschen pro Stunde. Diese Berechnung unterstützt die Bewertung einer Parallelanordnung unter Beibehaltung der Prüfbedingungen. Es stellt keine tatsächlich akzeptierte Ausgabe dar.
Genehmigen Sie die ausgewählte Anordnung erst, nachdem das installierte System die erforderliche Unterscheidung, Übertragung und Ausschussbehandlung mit den tatsächlichen Behältern nachgewiesen hat. Bei den oben genannten Zahlen handelt es sich um Planungsannahmen und nicht um ein Kinggle-Produktionsergebnis.
Bestätigen Sie den physischen Weg jedes Ergebnisses
Eine Fehleranzeige muss mit der richtigen Flasche verknüpft bleiben, bis die Entsorgung abgeschlossen ist. Definieren Sie die Produktverfolgung, die Ablehnungsauslösung und die Bestätigung. Eine ungetestete Flasche oder ein ungültiges Ergebnis benötigt einen eigenen kontrollierten Weg; Beides sollte nicht zu einem Durchgang werden, nur weil das Förderband weiterläuft.
Stellen Sie die spezifizierte Reaktion auf fehlende Flaschen, fehlerhafte Bestückung, Versorgungsstörungen, Ausschussfehler, einen vollen Ausschussbehälter und Linienstopps in Frage. Vereinbaren Sie, wie das betroffene Produkt identifiziert und eingedämmt wird. Bei der Fehlerbehebung muss die Unterscheidung zwischen akzeptierten, abgelehnten und ungelösten Flaschen gewahrt bleiben.
Verwenden Sie Inspektionsprotokolle zur Qualitätskontrolle beim Blasformen
Verknüpfen Sie die Ergebnisse mit Zeit, Flaschenformat, Hohlraum, Testkopf und Rezeptrevision, sofern das System diese Felder unterstützt. Fügen Sie Materialchargen- und relevante Prozessdatensätze hinzu, wenn Sie eine Änderung untersuchen. Dies macht die Inspektion für die Steuerung des Blasformprozesses nützlich, ohne ein Ergebnismuster als Diagnose zu behandeln.
Überprüfen Sie außerdem den Handhabungsweg auf Schäden, die durch Führungen, Übergabe oder Zurückweisung entstanden sind. Die Inline-Verpackungsinspektion kann nach einem definierten Fehler suchen; Die Reduzierung der Entstehung dieses Fehlers erfordert eine Korrektur und Überprüfung im Vorfeld. Behalten Sie die Erkennungsleistung und die Mängelminderungsansprüche als separate Ergebnisse bei.
Legen Sie den Umfang der Dichtheitsprüfung mit der Formanlage fest und akzeptieren Sie ihn
Eine Forderung nach „automatischer Dichtheitsprüfung“ lässt die wesentlichen Annahmeentscheidungen offen. Geben Sie Ihren Lieferanten die gleiche Flaschendefinition, Prüfgrenze, den gleichen Probenzustand und die gleiche erforderliche Leistung. Berücksichtigen Sie den Produktmix und Umstellungen, sodass der Vorschlag die normale Produktion abdeckt und nicht eine ununterbrochene Vorführung.
| Eingaben des Käufers | Zu erhaltende Antwort des Lieferanten |
|---|---|
| Flaschen-, Hals- und Verschlusszeichnungen; Material und Produktpalette | Prüfgrenzen, Vorrichtungsanordnung und erforderliche Wechselteile |
| Definierte Fehler-, Muster- und Abnahmeanforderungen | Vorgeschlagene Methode, Entscheidungsregel und Anwendungsüberprüfungsplan |
| Eingangsrate, Abstand, Ausrichtung und Behälterzustand | Komplette Zyklusbasis, Transferanordnung und unterstützte Betriebsbedingungen |
| Anforderungen an Ablehnung, ungültige Ergebnisse und Wiederherstellung | Verantwortlichkeiten für Nachverfolgung, Bestätigung, Eindämmung und Schnittstelle |
| Aufnahme-, Umstellungs- und Freigabepflichten | Programmkontrolle, zurückgehaltene Ergebnisse, Abnahmenachweise und Übergabeumfang |
Zwei Kinggle-Flaschenmaschinen-Referenzen
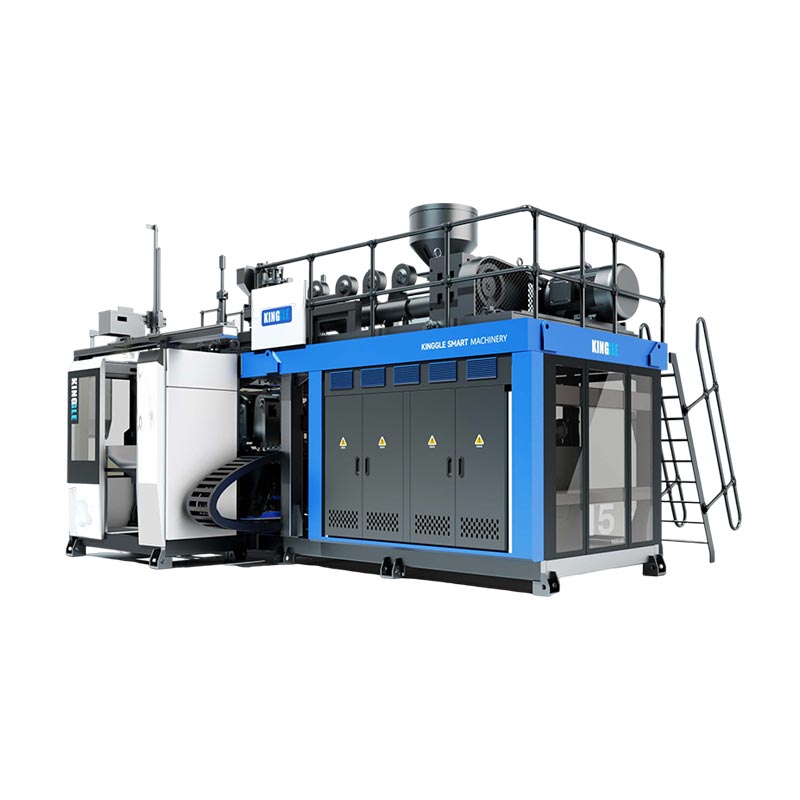
DerKGB5L-EinzelbahnsteigUndKGB5D-DoppelbahnsteigEs werden 5 L-Maschinenreferenzen veröffentlicht. Sie bieten Beispiele für Formplattformen für ein Flaschenprojekt. Das Inspektionssystem muss noch anhand der tatsächlichen Flasche, des Formlayouts, des Entladungsmusters und der Testanforderungen ausgewählt werden.

Geben Sie die Schnittstelle an, nicht ein angenommenes Zubehör
Identifizieren Sie, welche Partei das Inspektionsmodul, die Vorrichtungen, den Transfer, die Steuerungsintegration und die Ausschussausrüstung bereitstellt.
Halten Sie die veröffentlichten Umformspezifikationen jeder Maschine getrennt von den vereinbarten Inspektionsbedingungen. Ein Blasdruck in der Formspezifikation ist kein Druck für die Dichtheitsprüfung einer Flasche.
Für umfassendere Formungsanforderungen verwenden Sie dieAuswahlhilfe für HDPE-Flaschenmaschinen.
Akzeptieren Sie das Instrument, die Anwendung und die Leitung
Das Annahmeprotokoll sollte zwischen Referenzprüfungen, tatsächlicher Behälterunterscheidung und der vollständigen Ausschusssequenz unterscheiden. Beziehen Sie normale Formate und vereinbarte Unterbrechungs- oder Wiederherstellungsprüfungen ein. Geben Sie Mengen, Bedingungen, Ausfälle und Korrekturmaßnahmen an, anstatt sich auf ein Video mehrerer vorbeifahrender Flaschen zu verlassen.
Tragen Sie die Produkt-, Vorrichtungs- und Programmrevisionen in das Übergabeprotokoll ein. Identifizieren Sie, wer die Freigabe nach einer relevanten Änderung genehmigt. DerLeitfaden zur Werksabnahmeprüfungdeckt die umfassendere Maschinenbewertung ab; Bewahren Sie die diesem Projektprotokoll beigefügten inspektionsspezifischen Nachweise auf.
Häufig gestellte Fragen zur Dichtheitsprüfung von Flaschen
Wird bei einer Dichtheitsprüfung einer leeren Flasche die endgültige Dichtheit des Verschlusses überprüft?
Nicht von alleine. Die Prüfvorrichtung berührt möglicherweise eine andere Oberfläche als der eigentliche Verschluss. Bestätigen Sie die geprüften Merkmale und geben Sie dann alle zusätzlichen Bewertungen der geschlossenen Verpackung an, die aufgrund des Flaschen- und Verschlussdesigns erforderlich sind. Behalten Sie die Schließungsidentität und die Anwendungsbedingungen bei diesem Ergebnis bei.
Ist der Druckabfall für jede HDPE-Flasche geeignet?
Allein aufgrund des Harznamens sollte keine Methode ausgewählt werden. Flaschengeometrie, Verformung, Temperatur, Befestigung und die erforderliche Fehlerunterscheidung sind von Bedeutung. Fordern Sie eine Verifizierung für den tatsächlichen Container an. Gehen Sie nicht davon aus, dass ein Druckabfallstandard für nicht verformbare Gefäße die Konformität einer flexiblen Flasche festlegt.
Kann ein Kamera- oder CT-Scan die vorgeschriebene Dichtheitsprüfung ersetzen?
Dimensions- und bildgebende Beweise können die Fehleranalyse unterstützen, sollten jedoch nicht als Ergebnis einer funktionellen Leckage umetikettiert werden. Behalten Sie die vorgeschriebene Dichtheitsprüfung bei, es sei denn, eine Alternative erfüllt nachweislich die gleichen Akzeptanzanforderungen und wurde durch das geltende Qualitätsverfahren genehmigt.
Kann eine abgelehnte Flasche erneut getestet werden?
Nur im Rahmen des vereinbarten Verfügungsverfahrens. Bewahren Sie das erste Ergebnis auf, identifizieren Sie den Grund und die Bedingungen für die erneute Prüfung und bewahren Sie die Autorisierung und das Ergebnis auf. Ein späterer Durchgang sollte nicht stillschweigend einen früheren Fehler auslöschen oder wiederholte Tests ermöglichen, bis ein gewünschtes Ergebnis erscheint.
Ist eine Dichtheitsprüfung bei jeder automatischen Blasformmaschine inbegriffen?
Nein. Ein automatischer Formzyklus definiert nicht den Umfang der nachgelagerten Inspektion. Das technische Angebot sollte den Tester, die Vorrichtungen, den Transfer, die Ausschussausrüstung, die Steuerungsschnittstellen und die Abnahmearbeiten benennen. Bestätigen Sie diese Elemente für das bestellte System, anstatt sie aus dem Wort „automatisch“ abzuleiten.
Besprechen Sie gemeinsam den Form- und Inspektionsumfang
Senden Sie die Flaschenzeichnung, das Material, die Verschlussanforderung, die Zieleingangsrate und den Fehler, den die Inspektion identifizieren muss. Fügen Sie repräsentative Muster und aktuelle Testaufzeichnungen hinzu, sofern verfügbar, damit die Gerätebesprechung mit einer definierten Produktionsanforderung beginnt.
Besprechen Sie die Produktions- und InspektionsanforderungenNingbo Kinggle Machinery Co., Ltd. ·Firmeninformationen