Beim Blasformen im Automobilbereich können Hohlteile wie Luftkanäle und Flüssigkeitsbehälter hergestellt werden. Die Auswahl der Ausrüstung beginnt mit der Teilezeichnung, dem spezifizierten Harz und den Abnahmeanforderungen. Das beworbene Behältervolumen einer Maschine allein kann nicht bestimmen, ob sie einen bestimmten Kanal bildet, ihre Form aufnimmt oder die erforderliche Endleistung liefert.
Eine nützliche Kaufbewertung begleitet das Teil durch den gesamten Prozess: Formen, Entfernen, Zuschneiden, Zusammenbau und Inspektion. Klären Sie obligatorische Produkt- und Werkzeuganforderungen, bevor Sie die Nennleistung oder den Preis vergleichen. Andernfalls kann ein schneller Formzyklus eine Produktionszelle verbergen, die ihr Lieferziel immer noch verfehlt.

Blasformen von Automobilteilen: Anwendungen und Prozesseignung
Gruppieren Sie Autoteile nach ihrer Funktion und nicht nach der Tatsache, dass sie hohl sind. Ein Kabinenluftkanal, eine Motorluftansaugkomponente und ein Flüssigkeitsbehälter erfordern unterschiedliche Überprüfungen. Ihre Betriebsbedingungen und Schnittstellen bestimmen die Fragestellungen, die ein Maschinenvorschlag beantworten muss.
| Teilweise Familie | Zu erstellende Eingaben | Fragen zu Ausrüstung und Werkzeugen |
|---|---|---|
| HLK-Kanäle in der Kabine | Luftweg, Anschlussgeometrie, Einbauraum und vorgegebene Funktionsprüfungen | Kann die vorgeschlagene Route den Körper formen und zugängliche Schnitt- und Inspektionsstellen hinterlassen? |
| Teile für den Lufteinlass des Motors | Spezifizierte Temperatur-, Druck- oder Vakuumbedingungen, Medienexposition und Verbindungsanforderungen | Passen das Harz, der Formweg und die komplette Zelle zu diesen besonderen Bedingungen? |
| Flüssigkeitsreservoirs | Flüssigkeit, Betriebsbedingungen, Anschlüsse, Montagemerkmale und Akzeptanzkriterien | Wie werden das Gehäuse, die Schnittstellen und die anschließende Montage hergestellt und überprüft? |
| Andere hohle technische Teile | Belastungsfälle, Maße, Montagemerkmale und Verwendungszweck | Ist Blasformen geeignet oder sollte ein anderer Umform- oder Fügeweg verglichen werden? |
Halten Sie Kraftstoffsystemprojekte auf einem separaten Genehmigungspfad. Zum Beispiel,RISE beschreibt die Brandprüfung von Kraftstofftanks aus Kunststoffgemäß UN-Regelung 34, Anhang 5, Abschnitt 5. Dabei handelt es sich um einen spezifischen Prüfumfang, nicht um eine vollständige Genehmigungscheckliste. Legen Sie den geltenden Markt, die Anforderungen und die Genehmigungsverantwortung für das tatsächliche Kraftstoffsystemprojekt fest. Ein Maschinenkatalog, in dem „Autotanks“ aufgeführt sind, stellt keine konforme Produktion von Kraftstofftanks dar.
Blasgeformte HVAC-Kanäle: Geometrie, Schnittstellen und Maschinenanforderungen
Überprüfen Sie bei blasgeformten HVAC-Kanälen den Luftweg und alle Verbindungen zusammen. Ein Körper, der geformt werden kann, benötigt noch Öffnungen, die beschnitten, lokalisiert und überprüft werden können. Kundenspezifische Kunststoffkanäle sollten daher im Angebotsstadium sowohl die geformte Geometrie als auch die beabsichtigte fertige Geometrie definiert haben.
Trennen Sie die Kabinenbelüftung vom Lufteinlass des Motors
Übertragen Sie kein Motorlufteinlassmaterial oder einen Testzustand auf einen Kabinenkanal, nur weil beide Luft transportieren. Notieren Sie die Installationsumgebung, das zugelassene Material und die erforderlichen Prüfungen für das jeweilige Teil. Wenn Druck, Vakuum, Temperaturschwankungen oder die Einwirkung von Flüssigkeiten von Bedeutung sind, identifizieren Sie die relevanten Bedingungen in der Projektspezifikation.
Überprüfen Sie die fertige Verbindung, nicht nur die geformte Öffnung
Markieren Sie Anschlussenden, Montagebezüge, Abschnittsänderungen und die vorgeschlagenen Beschnittstellen in der Zeichnung. Überprüfen Sie dann, wie das Teil in einer Endbearbeitungs- oder Prüfvorrichtung sitzt. Eine nützliche Überprüfungsfrage ist, ob das gleiche Bezugssystem das Teil während des Beschneidens, Messens und Zusammenbaus konsistent lokalisieren kann.
Geben Sie alle erforderlichen Durchfluss-, Durchgangs-, Passungs- oder Dichtungsprüfungen an, bevor Sie die Zelle definieren. Für diese Prüfungen sind möglicherweise spezielle Vorrichtungen oder separate Stationen erforderlich. Sie sollten einen zugewiesenen Lieferanten und eine Abnahmemethode haben und nicht davon ausgehen, dass sie mit der Blasformmaschine geliefert werden.
Wählen Sie die Prozessroute, bevor Sie die Maschinengröße auswählen
Besprechen Sie, wie der Vorformling in den Formhohlraum gelangt, bevor Sie eine größere Maschine auswählen. Ein Vorformling ist der heiße hohle Schlauch, der durch den Prozess geformt und aufgeblasen wird. Seine Handhabung und Platzierung muss zur Geometrie passen.
Konventionelle Extrusion versus 3D-Saugblasformen
Torays technische Erklärung des 3D-Saugblasformensbeschreibt das Ansaugen des Vorformlings in einen Formhohlraum für lange, komplexe Hohlformen. Hierbei handelt es sich um eine eindeutige Prozessanordnung. Eine herkömmliche Extrusionsblasformmaschine mit einem Teileentnahmeroboter sollte nicht als gleichwertiger Beweis dieser Fähigkeit angesehen werden.
Für einen schwierigen Weg fordern Sie eine Überprüfung der Formungsroute unter Verwendung der tatsächlichen Geometrie und des Harzes an. Vergleichen Sie herkömmliches Extrusionsblasformen, einen speziellen Platzierungs- oder Saugweg und ggf. verbundene Formteile. Der Vergleich sollte sich mit der Machbarkeit der Umformung, Schnittstellen und nachgelagerten Arbeiten befassen und nicht davon ausgehen, dass eine Route für jeden Automobilkanal geeignet ist.
Halten Sie Schmelzeförderung und Antriebskonfiguration getrennt
Kontinuierliche Extrusion und Speicherkopfbetrieb beschreiben die Schmelzeförderung. Die Parison-Platzierung beschreibt einen anderen Teil des Prozesses. Hydraulische, servohydraulische und elektrische Antriebe beschreiben die Betätigung. Der Vergleich auf separaten Achsen erleichtert die Interpretation von Angeboten und verhindert, dass eine Automatisierungsbezeichnung anstelle einer Umformfähigkeit steht.
Wählen Sie Blasformharze für die tatsächliche Automobilanwendung aus
Geben Sie die Sorte an, nicht nur die Polymerfamilie. „PA“ oder „PP“ lässt Fragen zur Verstärkung, Modifikation, zum Verarbeitungsverhalten und zur Eignung für das vorgesehene Teil offen. EnvaliorsDurethan PA6-PortfolioSo werden beispielsweise Blasformtypen und verstärkte Typen für Rohre und Luftkanäle unterschieden. Ein Familienname identifiziert kein austauschbares Rezept.
Materialaufbereitung und Plastifizierung auf die Sorte abstimmen
Besorgen Sie sich die aktuellen sortenspezifischen Verarbeitungshinweise. Überprüfen Sie die vorgeschlagene Trocknungs- und Zufuhranordnung, die Feuchtigkeitsmessung (sofern erforderlich), die Eignung von Schrauben und Köpfen, die Temperaturkontrolle und alle für die Mischung erforderlichen Verschleißfestigkeitsspezifikationen. Hierbei handelt es sich um Punkte zur technischen Bestätigung und nicht um Gründe, eine Trocknungstemperatur für alle technischen Kunststoffe zu veröffentlichen.
Toray identifiziert Schmelzviskosität und Formstabilität als relevant für die Eignung von Blasformharz. Zeichnen Sie den Materialzustand und die Prozesseinstellungen während eines Versuchs auf, damit ein Umformproblem anhand eines bekannten Rezepts untersucht werden kann. Akzeptieren Sie die veröffentlichte HDPE-Extrusionsrate einer Maschine nicht als Beweis für die Förderrate mit einem anderen Harz.
Halten Sie das Mahlgut innerhalb des genehmigten Rezepts
Erfassen Sie die Quelle, den Verarbeitungsverlauf und den vorgeschlagenen Anteil des Mahlguts sowie die Genehmigung des Kunden und die zur Qualifizierung des Rezepts erforderlichen Prüfungen. Testen Sie den vorgesehenen Produktionsmix. Ein Versuch, bei dem nur Frischharz verwendet wird, lässt die Leistung bei späterer Zugabe von Mahlgut nicht nach.
Übersetzen Sie die Teilezeichnung in die Anforderungen an die Blasformausrüstung
Verwenden Sie eine Anforderungs-Nachweis-Tabelle, um die Blasformausrüstung zu überprüfen. Für jede zwingende Anforderung ist eine entsprechende Spezifikation, Zeichnung oder Versuchsaufzeichnung erforderlich. Ungelöste Elemente sollten sichtbar bleiben, bis der Verantwortliche sie schließt.
| Erfordernis | Checken Sie den Vorschlag ein | Beweise und Abschluss |
|---|---|---|
| Material- und Bruttoschussbedarf | sortenspezifisches Plastifizieren, verwendbarer Schuss und Lieferung; Berücksichtigen Sie nicht nur das Endgewicht, sondern auch den Prozessabfall | Materialaufzeichnung und repräsentativer Umformversuch |
| Formenbau | Hülle, Montage, Formdicke und -masse, Versorgungs- und Servicezugang | Zeichnung der Schnittstelle zwischen Form und Maschine |
| Öffnen und Entfernen | Öffnungsraum, erforderliche Werkzeugbewegungen, Greiferweg und Freiraum für das heiße Teil | Antragsprüfung und bezeugte Entfernungssequenz |
| Kritische Wandbereiche | Kopfwerkzeuge, Vorformlingskontrolle und vorgeschlagene Inspektionsorte | Zugeordnete Messungen anhand der Zeichnungsgrenzen |
| Fertige Schnittstellen | Beschnitt-, Verbindungs-, Montage- und Positionierungsvorrichtungen | Maß- und Funktionsprüfung der fertigen Teile |
| Akzeptierte Ausgabe | Komplette Zelle, Zählpunkt, Unterbrechungsregeln und Ausschusshandhabung | Zeitgesteuerter Versuch mit akzeptierten Mengen und Stoppaufzeichnungen |
Wie würde ich ein Blasformprojekt für die Automobilindustrie bewerten?
Bei einem Blasformprojekt für die Automobilindustrie würde ich die Teilezeichnung überprüfen, bevor ich über die Maschinenkapazität spreche. Meine anfänglichen Fragen würden sich auf die Materialqualität, die Betriebsumgebung, die Verbindungspunkte und die Abnahmeanforderungen beziehen. Das nominale Behältervolumen einer Maschine würde weiterhin eine Prüfreferenz sein und nicht die Grundlage für die Genehmigung eines Kanals oder eines unregelmäßigen Behälters.
Wenn ein Testteil sein Gewichtsziel erreicht, aber eine lokale Wandstärkenprüfung nicht bestanden hat, würde ich die Materialverteilung untersuchen, bevor ich das Gesamtgewicht des Teils erhöhe. Ich würde die angegebenen Inspektionsorte mit dem Vorformlingsprofil, der Materialvorbereitung, den Werkzeugen und den aufgezeichneten Prozesseinstellungen vergleichen. Das Hinzufügen von Material überall würde eine vorgeschlagene Änderung bleiben, bis die entsprechenden Teileprüfungen ergaben, dass das Problem dadurch gelöst wurde.
Die Werkzeugüberprüfung würde mehr als nur die Frage abdecken, ob die Form zwischen die Aufspannplatten passt. Ich würde die Montage, die Formdicke, den Öffnungsraum, die erforderlichen Bewegungen und den gesamten Entnahmeweg des Teils überprüfen. Anschlüsse und Montagemerkmale erfordern außerdem einen klaren Plan für das Zuschneiden, Positionieren und Überprüfen nach dem Formen.
Für eine bestimmte technische Kunststoffsorte würde ich deren Verarbeitungshinweise anfordern und die vorgeschlagene Trocknung, Zuführung, Schrauben- und Kopfanordnung überprüfen. Ich würde einen HDPE-Durchsatzwert nicht als Leistungsbeweis für ein anderes Harz verwenden. Jede vorgeschlagene Mahlgutrezeptur unterliegt weiterhin den geltenden Material- und Kundenanforderungen.
Bevor ich die Produktionszelle genehmige, würde ich nachgelagerte Arbeiten in den Versuchsplan einbeziehen. Ein geformter Kanal muss noch die vereinbarten Zuschnitt-, Montage- und Inspektionsschritte durchlaufen. Ich würde akzeptierte Ausgaben, Unterbrechungen und manuelle Anpassungen aufzeichnen und dann erfüllte Anforderungen von Elementen trennen, die Korrekturen oder weitere Nachweise benötigen.
Meine Empfehlung würde von diesen Erkenntnissen abhängen. Eine größere Maschine wäre nicht meine automatische Reaktion auf einen Produktionsausfall; Ich würde zunächst feststellen, ob die Einschränkung auf Formung, Handhabung, Endbearbeitung oder Inspektion zurückzuführen ist.
Blasformdesign, Wandverteilung und kritische Schnittstellen
Das Gewicht eines fertigen Teils ist ein Maß für das gesamte Objekt. Die Dicke an einer Biegung, Verbindung oder Quetschung kann nicht ermittelt werden. Legen Sie Prüforte anhand der Zeichnung und der Funktion fest und vergleichen Sie dann Messungen, die in einem definierten Teilezustand durchgeführt wurden.
Getrennte Längs- und Umfangssteuerung
Überprüfen Sie die Programmierung des Längsvorformlings getrennt von der Wandverteilung um den Umfang des Teils. Toray beschreibt die Radius-Wandstärkenkontrolle in seiner Diskussion über den 3D-Saugprozess. Bestätigen Sie die tatsächlichen Steuerfunktionen des vorgeschlagenen Systems. Eine große Anzahl von Programmierpunkten allein zeigt nicht, dass jeder kritische Standort seine Grenzen erreicht.
Ordnen Sie bei einem lokalen Fehler die Messung der Position auf dem Teil zu und untersuchen Sie die relevanten Prozess- und Werkzeugvariablen. Halten Sie Änderungen nachvollziehbar, damit ihre Auswirkungen überprüft werden können. Das VorhandeneParison-Programmierhandbucherläutert das Steuerungsthema ausführlicher.
Behalten Sie die Daten bei der Endbearbeitung und Montage bei
Definieren Sie, wie Anschlüsse, beschnittene Kanten und Montagemerkmale relativ zu den angegebenen Bezugspunkten gemessen werden. Vereinbaren Sie die Stütz- und Messbedingungen des Teils. Besprechen Sie diese Schnittstellen mit den Formen- und Vorrichtungslieferanten, die das verwendenFormenbau und Maschinenschnittstellenprüfungen, anstatt die Endbearbeitung nach der Formgenehmigung als separates Thema zu behandeln.
Definieren Sie die komplette Blasformzelle für die Automobilindustrie
Zeichnen Sie den Weg von der Harzvorbereitung bis zum Zählpunkt der akzeptierten Teile. Berücksichtigen Sie das Entfernen, Beschneiden, Öffnen, Zusammenfügen, Zusammenbauen und Überprüfen nur dort, wo das Teil dies erfordert. Nennen Sie für jeden Vorgang den Lieferanten, den Abnahmenachweis und die Verantwortung für die Integration.
Überprüfen Sie die Stationsschnittstellen: wie ein Teil transportiert wird, wie es sich befindet, was passiert, wenn eine nachgelagerte Station stoppt und wie Ausschussteile ausgeschieden werden. In einem Angebot sollte die vom Maschinenbauer gelieferte Ausrüstung von der von anderen gelieferten Ausrüstung unterschieden werden. DerLeitfaden zur Konfiguration automatisierter Leitungendeckt diese Versorgungsgrenzen ab.
Wählen Sie Inspektionen anhand der Funktion und Spezifikation des Teils aus. Eine ggf. erforderliche Dichtheitsprüfung ersetzt keinen Maß-, Durchgangs-, Montage- oder Haltbarkeitsnachweis. Vermeiden Sie eine generische Testliste für jede Automobilanwendung.
Beweisen Sie das Teil und den Produktionsprozess getrennt
Planen Sie einen repräsentativen Versuch rund um die Überarbeitung der Zeichnung, das genehmigte Material und das geplante Rezept. Erfassen Sie die Form, den Aufbau, die Materialcharge und den Messplan. Bewahren Sie akzeptierte Mengen, Ablehnungsgründe, Unterbrechungen und manuelle Eingriffe neben dem Zyklusprotokoll auf.
Der Maschinentest eines Lieferanten und die Freigabe eines Produktionsteils eines Kunden dienen unterschiedlichen Zwecken.Die öffentliche PPAP-Übersicht von AIAGverbindet die Genehmigung von Produktionsteilen mit der konsequenten Einhaltung von Konstruktionsunterlagen und Spezifikationen während eines tatsächlichen Produktionslaufs bei Produktionsraten. Dieser Umfang geht über die Demonstration einer Maschinenbewegung oder die Herstellung einer akzeptablen Probe hinaus.
| Aktivität | Frage, die es anspricht | Beweise zur Definition | Stellt sich nicht von selbst fest |
|---|---|---|---|
| Maschinen- oder Zellenfett | Erfüllt die gelieferte Ausrüstung den vereinbarten Abnahmeumfang? | Vertragsprüfungen, Konfiguration, Testbedingungen und Offene-Posten-Erfassung | Alle Fertigteilfunktionen oder kundenseitige Produktionsfreigabe |
| Teilfunktionale Validierung | Erfüllt das fertige Teil die spezifizierten Nutzungsanforderungen? | Anwendbare Maß-, Montage-, Funktions- und Haltbarkeitsaufzeichnungen | Anhaltende Produktionsleistung außerhalb der bewerteten Bedingungen |
| Freigabe von Produktionsteilen des Kunden | Erfüllt der vorgesehene Produktionsprozess die geltenden Genehmigungsanforderungen des Kunden? | Vom Kunden definierte Einreichungen und Produktionsnachweise, ggf. einschließlich PPAP | Genehmigung eines geänderten Materials, einer Zeichnung oder eines Prozesses ohne die erforderliche Überprüfung |
Legen Sie Probenmengen, Versuchsdauer, Messmethoden und alle statistischen Kriterien im Projektabnahmeplan fest. Übernehmen Sie kein universelles Cpk-Ziel oder keine Ausführungsdauer von einem generischen Maschinenartikel. Verwenden Sie für den Ausrüstungsteil dieFAT-Planungsleitfadendie vereinbarten Kontrollen durchzuführen.
Schließen Sie jede Anforderung als erfüllt ab, erfordert Korrekturarbeiten und erneute Tests oder ist noch nicht verifiziert. Ordnen Sie den beiden letztgenannten Kategorien einen Eigentümer und einen Schließungsnachweis zu. Durch die Trennung dieser Status wird verhindert, dass eine unvollständige Testversion zu einer scheinbaren Produktionsversion wird.
Vergleichen Sie Leistung und Kosten an der Grenze des akzeptierten Teils
Zählen Sie fertige Automobilteile, die die vereinbarten Prüfungen bestehen. Geben Sie an, ob das Ziel Umstellungen, Unterbrechungen und nachgelagerte Vorgänge umfasst, und verwenden Sie für jede Station die gleiche Zeitbasis. Siehe dieLeitfaden zur Berechnung der Produktionsratezur Unterscheidung zwischen Nennzyklen und akzeptierter Leistung.
Bewertung einer HVAC-Kanalzelle über den Formzyklus hinaus
Für ein hypothetisches HVAC-Kanalprojekt in der Automobilindustrie würde ich mit einem Bedarf von 95 akzeptierten Teilen pro geplanter Stunde beginnen. Gehen Sie von einer Form mit einer Kavität, einem Formzyklus von 32 Sekunden, einer Verfügbarkeit von 90 % in der Formphase und einer endgültigen akzeptierten Ausbeute von 96 % über den gesamten Prozess aus.
Die nominale Formrate würde 3.600 ÷ 32 oder 112,5 Teile pro Stunde betragen. Bei Anwendung der angenommenen Produktionsverfügbarkeit würde eine Kapazität in der Gussphase von 101,25 Teilen pro geplanter Stunde übrig bleiben.
Diese Zahl würde nicht die fertige Produktion belegen. Ich würde auch die Kapazität des Trimmens, der Handhabung und der Inspektion vergleichen. Die folgende Tabelle zeigt zwei Planungsszenarien unter der Annahme, dass keine zusätzlichen Übertragungsverluste oder Wechselwirkungen zwischen Stationsstopps auftreten. Beide Downstream-Kapazitätsangaben basieren auf geplanten Stunden und berücksichtigen bereits die angenommenen Stationsunterbrechungen; Die 96 %ige Ausbeute wird am Ende einmalig angewendet.
| Planungsmaßnahme | Erstes Downstream-Szenario | Überarbeitetes Downstream-Szenario |
|---|---|---|
| Kapazität in der Formstufe | 101,25 Teile/Stunde | 101,25 Teile/Stunde |
| Nachgelagerte Verarbeitungskapazität | 90 Teile/Stunde | 105 Teile/Stunde |
| Angenommener endgültig akzeptierter Ertrag | 96 % | 96 % |
| Voraussichtliche akzeptierte Ausgabe | 86,4 Teile/Stunde | 97,2 Teile/Stunde |
| Erforderliche akzeptierte Ausgabe | 95 Teile/Stunde | 95 Teile/Stunde |
Im ersten Szenario würde die nachgelagerte Kapazität die Zelle auf 90 Teile pro Stunde begrenzen, bevor die endgültige Ertragsgrenze erreicht wird. Die prognostizierte akzeptierte Produktion würde daher 90 × 0,96 = 86,4 Teile pro Stunde betragen und damit unter der Anforderung liegen.
Als nächstes würde ich eine nachgeschaltete Anlage in Betracht ziehen, die 105 Teile pro Stunde verarbeiten kann. Da die Formstufe dann das Angebot begrenzt, würde die voraussichtliche akzeptierte Produktion 101,25 × 0,96 = 97,2 Teile pro Stunde betragen.
Die überarbeitete Berechnung würde den Zielwert nur um 2,2 Teile pro Stunde überschreiten. Ich würde das als begrenzten Planungsspielraum und nicht als Beweis einer genehmigten Produktionsrate betrachten. Ein repräsentativer Zellversuch müsste noch den tatsächlichen Zyklus, Unterbrechungen, die nachgelagerte Leistung und die akzeptierte Ausbeute ermitteln.
Dieser Vergleich würde die technische Überprüfung auf die Endbearbeitungs- und Inspektionsanordnung lenken, bevor eine größere Blasformmaschine angefordert wird.
Vergleichen Sie den gleichen Produktionsumfang
Trennen Sie in jedem Angebot die Kosten für Maschine, Form, Materialvorbereitung, Endbearbeitungsvorrichtungen, Inspektion, Integration und Versuch. Ein reiner Maschinenpreis kann nicht direkt mit einem Komplettzellenpreis verglichen werden. Bewerten Sie die zusätzliche Kapazität anhand der akzeptierten Leistung und der Projektnachfrage. Gehen Sie nicht davon aus, dass eine größere Maschine einen Downstream-Engpass beseitigen wird.
Bereiten Sie eine Angebotsanfrage für Automobilteile für Kinggle vor
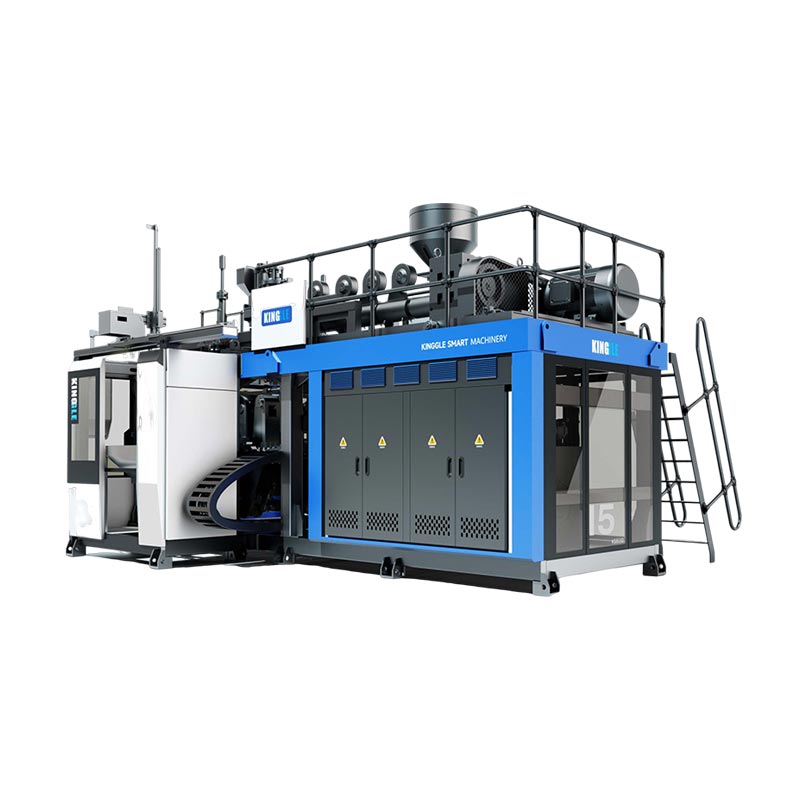
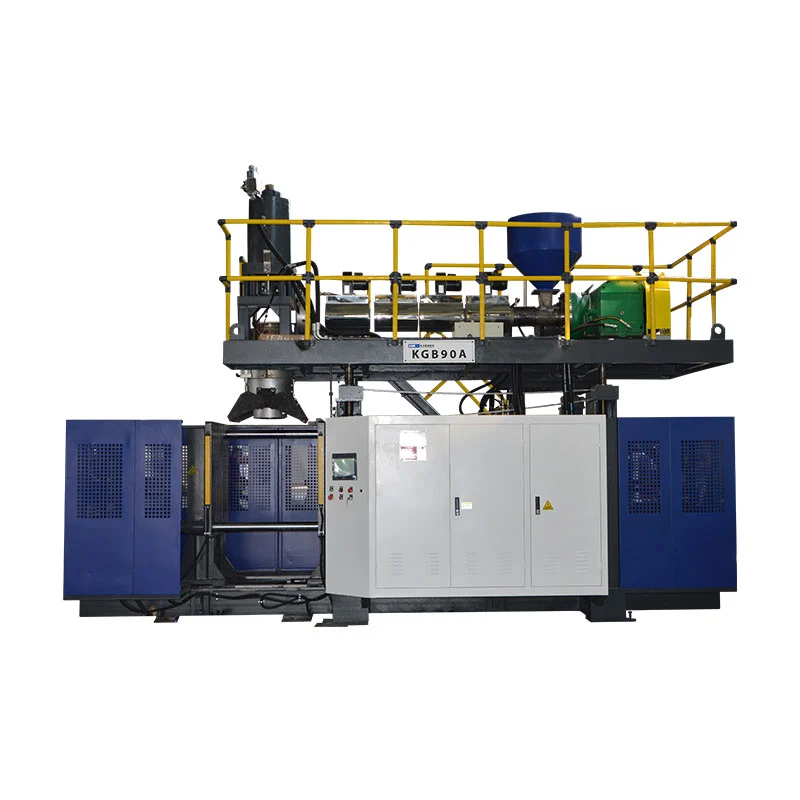
Die von Kinggle veröffentlichten Akkumulatorenplattformen bieten Spezifikationsreferenzen für eine erste Diskussion. Es handelt sich nicht um automatische Auswahlen für das hypothetische Kanalbeispiel oder für jedes Automobilteil. Das vorgeschlagene Material, die Form und der gesamte Produktionsumfang bedürfen noch einer technischen Überprüfung.
| Referenzfeld | KGB80A | KGB100B |
|---|---|---|
| Angezeigte maximale Behälterkapazität | 30 L | 120 L |
| Spannkraft | 215 kN | 440 kN |
| Formplattengröße, B × H | 750 × 860 mm | 1.200 × 1.200 mm |
| Maximale Formgröße, B × H | 520 × 860 mm | 920 × 1.200 mm |
| Formdicke | 360 bis 420 mm | 510 bis 600 mm |
| Gelistete Anwendungsverbindung | Autoteile-Pipelines | Autoteile und Autotanks |
Die Tabelle gibt ausgewählte Felder der verlinkten Kinggle-Produktseiten wieder. Plattengröße und maximale Formgröße sind unterschiedliche Felder. Keiner bestätigt einen vollständigen Bewegungsbereich, eine sortenspezifische Leistung, einen speziellen Ansaugprozess oder eine Genehmigung des Kraftstoffsystems. Fordern Sie die Schnittstellenzeichnung und -konfiguration für den vorgeschlagenen Build an.

Senden Sie ein Rezensionspaket, nicht nur ein angefordertes Maschinenvolumen
- 3D- und 2D-Teilezeichnungen mit Revisionen, fertiger Geometrie, Bezügen und kritischen Wand- oder Schnittstellenanforderungen.
- Die angegebene Harzqualität, das genehmigte Produktionsrezept und die entsprechenden Verarbeitungsanweisungen.
- Teilegewicht, geplante Formanordnung, vorhandene Werkzeuginformationen und die vorgeschlagene Endbearbeitungsreihenfolge.
- Erforderliche akzeptierte Leistung mit Zeitbasis, Jahresbedarf, Produktmix und Inspektionsanforderungen.
- Standortbedingungen und eine klare Liste, wer die Form, Hilfsmittel, Endbearbeitung, Inspektion und Integration liefert.
Diese Eingaben ermöglichen es der technischen Überprüfung, passende, ungelöste Anforderungen und Testbedingungen zu berücksichtigen, bevor eine Maschinenkonfiguration finalisiert wird.
Häufig gestellte Fragen
Kann jeder Automobil-Luftkanal auf einer herkömmlichen Blasformmaschine hergestellt werden?
Nein. Überprüfen Sie die Geometrie, das spezifizierte Harz, die Schnittstellen und den Werkzeugzugriff. Bei einigen Formen ist eine spezielle Platzierung des Vorformlings, Saugblasformen oder verbundene Abschnitte erforderlich. Eine herkömmliche Maschine mit einem Entnahmeroboter allein schafft diese Umformfähigkeiten nicht.
Reicht das Speichervolumen aus, um eine Maschine für ein Automobilteil auszuwählen?
Nein. Der nutzbare Schussbedarf, die materialspezifische Lieferung, die Forminstallation, der Öffnungsraum, die erforderlichen Bewegungen, die Teileentfernung und die nachgelagerten Arbeiten müssen ebenfalls überprüft werden. Bei einem angegebenen Containervolumen handelt es sich um eine Screening-Referenz und nicht um eine vollständige Auswahlmethode für ein unregelmäßiges technisches Teil.
Kann eine HDPE-Maschine eine bestimmte technische Kunststoffsorte verarbeiten?
Dies erfordert eine sortenspezifische Überprüfung der Materialvorbereitung, Plastifizierung, Kopfbestückung, Kontrollen und des vorgeschlagenen Prozesses. Eine veröffentlichte HDPE-Extrusionsrate beweist nicht die Leistung mit einem anderen Harz. Bestätigen Sie die Konfiguration und führen Sie einen repräsentativen Versuch mit dem vorgesehenen Material durch.
Warum kann ein Teil sein Gewichtsziel erreichen, aber die Wandstärkenprüfung nicht bestehen?
Das Gewicht beschreibt das gesamte Teil, während eine Dickenprüfung eine Position misst. Material kann regional unterschiedlich verteilt sein, ohne dass sich das Gesamtgewicht entsprechend ändert. Kartieren Sie die fehlerhafte Stelle und untersuchen Sie die relevanten Material-, Werkzeug- und Prozessbedingungen, bevor Sie entscheiden, wie das Problem behoben werden soll.
Ist durch das Bestehen eines Maschinen-FAT die Freigabe des Kundenproduktionsteils abgeschlossen?
Nein. FAT deckt den vereinbarten Geräteabnahmeumfang ab. Für die Fertigteilvalidierung und die Produktionsfreigabe des Kunden sind eigene, gültige Nachweise erforderlich. Wenn PPAP erforderlich ist, bestätigen Sie die Einreichungs- und Produktionslaufanforderungen des Kunden, anstatt die Lieferung der Ausrüstung als Genehmigung zu betrachten.
Ist der Kauf einer Blasformmaschine für die Automobilindustrie dasselbe wie die Beschaffung maßgeschneiderter Blasformteile?
Nein. Bei der Ausrüstungsbeschaffung geht es um Maschinen, Werkzeugschnittstellen, Integration und Akzeptanz für einen Produktionsprozess. Die Beschaffung fertiger Teile betrifft die Verantwortung eines Herstellers für die Herstellung und Lieferung dieser Teile. Klären Sie vor dem Lieferantenvergleich, welcher Umfang gewünscht wird.
Für eine Überprüfung der Automobilteile-Ausstattung senden Sie uns die Zeichnung und die Materialanforderungen zuKinggles Kontaktseiteoder E-Mailsales@kinggle.com. Telefon:+86-574-87103665. Unternehmensinformationen finden Sie auf derKinggle About-Seite.
Genehmigen Sie den Produktionsweg, bevor Sie sich für die Maschine entscheiden
Beginnen Sie mit dem Teil und dem Material, legen Sie den Umformweg fest und wandeln Sie die Zeichnung in explizite Ausrüstungs- und Validierungsanforderungen um. Vergleichen Sie dann vollständige Vorschläge an der Grenze des akzeptierten Teils. Ein Problem mit der obligatorischen Passform muss gelöst werden. Ein schnellerer Zyklus oder ein niedrigerer Kaufpreis können es nicht schließen.