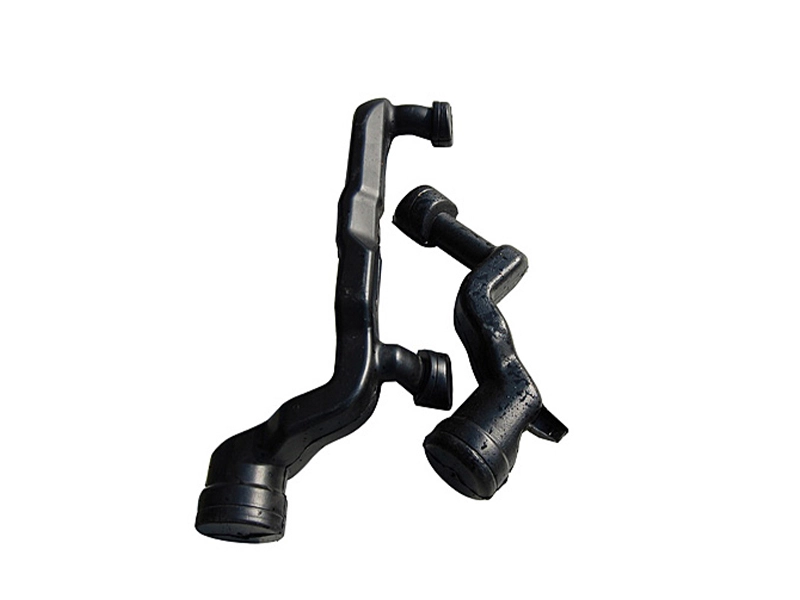
Eine Blasnadel liefert Luft in den Vorformling und hilft bei einigen Extrusionsblasformkonstruktionen dabei, den Behälterhals zu kalibrieren oder fertigzustellen. Diagnostizieren Sie Halsfehler, indem Sie den Fehler lokalisieren, das komplette Werkzeug- und Verschlusssystem überprüfen und dann die Korrektur anhand der Produktanforderungen überprüfen.
Vor dem Auswechseln des Blasbolzens
- Identifizieren Sie, wo der Hals zum ersten Mal beschädigt wird oder nicht den Spezifikationen entspricht.
- Sorgen Sie dafür, dass die Proben bis zur Station, Kavität und Werkzeugrevision zurückverfolgbar sind.
- Trennen Sie Ausrichtung und Verschleiß von Fragen der Luftzufuhr, des Timings und der Kühlung.
- Bestätigen Sie das Ergebnis mit den angegebenen Flaschen-, Verschluss- und Testbedingungen.
Was macht ein Blasdorn beim Extrusionsblasformen?
Der Blasdorn gehört zur Blaseinrichtung. Es liefert die Luft, die einen eingeschlossenen Vorformling gegen die Form ausdehnt. Bei Systemen, die für ein kalibriertes Finish ausgelegt sind, funktioniert die Blasnadelbaugruppe auch mit dem Halswerkzeug. Ein Schneidring, ein Kühlkanal oder ein anderes Endbearbeitungsmerkmal hängt vom tatsächlichen Design ab; Der Name allein identifiziert die bereitgestellten Funktionen nicht.
Eastman beschreibt in seinem Werk Blasnadelmethoden zur Gewindekalibrierung und zum TrimmenExtrusionsblasformanleitung für Copolyester. Das ist ein nützliches Beispiel für die Werkzeugbeziehung. Die harzspezifischen Einrichtungswerte sollten bei den in diesem Leitfaden beschriebenen Materialien und Ausrüstungsanordnungen bleiben.
Identifizieren Sie das Merkmal, bevor Sie die Ursache zuordnen
Ein Flaschenfinish umfasst Features mit unterschiedlichen Aufgaben. Die Halsbohrung, das Außengewinde und die Dichtkontaktfläche benötigen eigene Zeichnungsreferenzen. Der Verschluss kann gegen eine Auskleidung oder eine andere vorgesehene Kontaktfläche abdichten. Notieren Sie die tatsächliche Dichtungsanordnung, bevor Sie eine Markierung als Ursache für ein Leck angeben.
Das äußere Finish ergibt sich aus der kompletten Werkzeug- und Umformsequenz. Wenn Sie alles dem Blasstift zuweisen, werden die passenden Werkzeuge übersprungen. Eine Maßbeschwerde sollte daher das Merkmal, die Messmethode und die Werkzeuge, die es beeinflussen, benennen.
Ein Matrizenstift und ein IBM-Kernstab sind unterschiedliche Referenzen
Der Matrizenstift bzw. Matrizendorn gehört zum schmelzformenden Werkzeug am Matrizenkopf. Eine Verwechslung dieser Komponente mit dem Blasbolzen kann dazu führen, dass eine Wartungsanfrage an die falsche Baugruppe gerichtet wird. Verwenden Sie die Teilezeichnungs- und Baugruppenidentifikation anstelle eines Werkstatt-Spitznamens.
Beim Spritzblasformen kommt eine andere Anordnung von Vorformling und Kern zum Einsatz. Dieser Leitfaden befasst sich mit der Halsprüfung beim Extrusionsblasformen. Für Formmerkmale jenseits des Halses gilt:Designleitfaden für Extrusionsblasformenerklärt die umfassendere Beziehung zwischen Formen, Kühlen und Entlüften.
Lokalisieren Sie den Halsfehler, bevor Sie die Blasnadel wechseln
Bewahren Sie eine fehlerhafte Flasche auf, bevor Sie das Rezept anpassen. Markieren Sie den Defekt und seine Ausrichtung. Identifizieren Sie die Station und den Hohlraum und bewahren Sie dann eine vergleichbare, akzeptable Probe auf. Ein Bericht, in dem nur von „Nackenproblemen“ die Rede ist, lässt mehrere sehr unterschiedliche Untersuchungen offen.
Trennen Sie ein Leck durch die Halswand von einem Leck an der Schnittstelle zwischen Flasche und Verschluss. Überprüfen Sie außerdem, ob die Dichtheitsprüfvorrichtung dieselbe Funktion wie der Endverschluss berührt oder abdichtet. Ein Befestigungsproblem und ein Verpackungsleck können unterschiedliche Korrekturmaßnahmen erfordern.
Vergleichen Sie das Teil in aufeinanderfolgenden Phasen
Wenn das Qualitätsverfahren eine sichere Probenahme ermöglicht, vergleichen Sie den Hals nach dem Formen, nach dem Beschneiden und nach der weiteren Bearbeitung. Fügen Sie das geschlossene Paket hinzu, wenn der Fehler nach dem Verschließen auftritt. Über zugelassene Probenahmestellen sammeln; Der Zugang zu beweglichen Werkzeugen ist keine Probenahmemethode.
Wenn nach dem Trimmen zum ersten Mal eine Kontaktmarkierung auftritt, überprüfen Sie die Schnitt- und Stützanordnung, bevor Sie die Blasnadelausrichtung ändern. Wenn sich während des angegebenen Konditionierungszeitraums die Form eines Halses ändert, beziehen Sie den thermischen Verlauf in die Überprüfung mit ein. Diese Beobachtungen leiten die nächste Überprüfung; Sie begründen selbst keine Ursache.
Nutzen Sie das Muster, ohne daraus eine Diagnose zu machen
Eine betroffene Station verdient eine genaue Betrachtung ihres Werkzeug- und Handhabungspfads. Ein Problem, das sich über mehrere Hohlräume erstreckt, erfordert auch eine Überprüfung der gemeinsamen Bedingungen. Keines der Muster schließt eine werkzeugbedingte Ursache aus: Mehrere Baugruppen können das gleiche Design, die gleiche Einrichtungsanweisung oder den gleichen kürzlich erfolgten Austausch haben.
Notieren Sie, was sich vor der ersten abgelehnten Probe geändert hat. Zu den nützlichen Einträgen gehören die Forminstallation, die Material- oder Verschlusscharge, Wartungsarbeiten und Rezeptrevisionen. Halten Sie den ursprünglichen Zustand in der Aufzeichnung sichtbar, damit eine spätere Schicht eine Beobachtung von einer vermuteten Erklärung unterscheiden kann.
Wenn der Fehler tatsächlich in der Körper- oder Bodenschweißnaht liegt, verwenden Sie dieumfassendere Anleitung zur Fehlerbehebung beim Extrusionsblasformen. Die Halsinspektion sollte nicht jeden Behälterdefekt in eine Blasnadelreparatur einfließen lassen.
Vier Halsfehlermuster und die zu sammelnden Beweise
Eine nützliche Fehlerbehebungstabelle zeigt dem Techniker, was er prüfen muss, bevor er eine Einstellung auswählt. Ähnlich aussehende Mängel können unterschiedliche Stadien aufweisen. Halten Sie die vermutete Komponente vom beobachteten Merkmal getrennt, bis Messungen oder ein kontrollierter Vergleich den Zusammenhang bestätigen.
FormosasLeitfaden zum Blasformen von Polyethylen und Polypropylen, überarbeitet im April 2025, identifiziert mehrere mögliche Ursachen für Verschlusslecks. Außerdem werden die Ablösung des oberen Grats und die Ovalität des Halses als eigenständige Themen zur Fehlerbehebung behandelt. Diese Unterscheidung ist nützlicher als eine pauschale Anweisung zum Austausch des Blasbolzens.
| Beobachteter Mangel | Beweise, die zuerst gesammelt werden müssen | Fragen zum Trennen | Nach der Korrektur überprüfen |
|---|---|---|---|
| Ovaler oder verzerrter Hals | Zeichnungsmaße, Messausrichtung und Probenzustand in jeder Phase | Umformgeometrie, thermische Veränderung, Freisetzung und Handhabung | Gleiche Abmessungen zum vereinbarten Konditionierungszeitpunkt |
| Riefen oder beschädigter Dichtungsbereich | Markieren Sie Position, Tragbild und die erste Schadensstufe | Werkzeugkontakt, Schneiden, Stützen und nachgeschalteter Kontakt | Oberflächenzustand und die entsprechende Paketfunktion |
| Der obere Blitz bleibt hängen oder reißt | Schnittkante, Werkzeugidentität und Zustand des tatsächlichen Schneidenpaares | Verschleiß, Passgeometrie und die genehmigte Schnittfolge | Saubere Trennung und unbeschädigtes Finish |
| Nach dem Verschließen ist die Verpackung undicht | Leckort, Flaschen- und Verschlussidentität, Montage- und Testbedingungen | Halsgeometrie, Dichtkontakt, Verschlusskompatibilität und Testaufbau | Das angegebene geschlossene Paket unter dem vereinbarten Test |
Ovalität benötigt eine Messbedingung
Messen Sie das definierte Merkmal in den Ausrichtungen, die in der Zeichnung oder im Prüfplan erforderlich sind. Behalten Sie die Messzeit und den Probenzustand bei. Der Vergleich einer warmen Flasche direkt aus der Maschine mit einer konditionierten Referenz kann unklar sein, ob der Unterschied beim Formen oder beim späteren Abkühlen entstanden ist.
Ein oval aussehender Hals ist ein Grund zur Untersuchung. Es reichen keine ausreichenden Beweise aus, um eine neue Blasnadelposition vorzuschreiben. Überprüfen Sie die relevanten thermischen und Handhabungsbedingungen sowie die Werkzeugreferenzen, bevor Sie die Korrekturmaßnahme auswählen.
Oberflächenmarkierungen und angebrachte Grate erfordern unterschiedliche Aufzeichnungen
Fotografieren Sie eine Partitur mit sichtbarer Richtung und Position. Identifizieren Sie bei einem beschädigten Dichtungsbereich die vorgesehene Kontaktfläche anhand der Flaschen- und Verschlusszeichnungen. Bewahren Sie bei angebrachtem Grat die Schnittkante auf und notieren Sie die Komponenten, die das Schnittpaar bilden. Dies sind unterschiedliche Fragen, auch wenn beide Defekte in der Nähe des Mundes auftreten.
Bevor Sie eine Schneidkomponente schärfen oder austauschen, vergewissern Sie sich, dass die Baugruppe diese Arbeit zulässt und dass das gepaarte Werkzeug geeignet ist. Das Reparieren einer Kante ohne Überprüfung der zugehörigen Komponente kann dazu führen, dass die Untersuchung unvollständig bleibt.
Ein Deckelleck gehört zum Komplettpaket
Bestätigen Sie, welcher Verschluss angebracht wurde und wie er angebracht wurde. Ein Hals kann eine eindimensionale Prüfung bestehen, während das Gesamtpaket seine spezifizierte Funktion immer noch nicht erfüllt. Umgekehrt kann auch die Testanordnung selbst zu einem inakzeptablen Testergebnis führen. Wiederholen Sie die Prüfung mit der genehmigten Einrichtung, bevor Sie das Ergebnis als Beweis für einen Werkzeugfehler betrachten.
Für EndlosgewindeverschlüsseASTM D2063/D2063M-24befasst sich mit der Drehmomenterhaltung mithilfe manueller Prüfgeräte. Der veröffentlichte Anwendungsbereich betrifft das Ausdrehmoment unter definierten Bedingungen. Als dieses Ergebnis sollte ein Drehmomentergebnis aufgezeichnet werden; Sie ersetzt nicht den auf der Verpackung vorgeschriebenen Dichtheitstest.
Ausrichtung, Verschleiß, Luftzufuhr und Timing separat prüfen
Hinter dem Satz „Blasbolzen prüfen“ muss ein Inspektionsplan stehen. Ein Positionsfehler, eine beschädigte Kontaktfläche und eine eingeschränkte Luftzufuhr sind unterschiedliche Befunde. Wenn man sie in einer Wartungsanleitung zusammenfasst, ist es schwierig zu erklären, warum eine bestimmte Reparatur oder Einstellungsänderung ausgewählt wurde.
Die Ausrichtung beginnt mit genehmigten Referenzen
Überprüfen Sie die Blasnadelbaugruppe, die Halswerkzeuge und die Montagereferenzen anhand der Zeichnungen. Identifizieren Sie, welches Merkmal den Bezug liefert und welche Position gemessen wird. Eine auf einem Foto gezeichnete Linie kann die Beziehung zwischen verborgenen Oberflächen nicht herstellen.
Verwenden Sie die Inspektionsmethode und das sichere Zugangsverfahren des Maschinenherstellers. Vergleichen Sie die relevanten Maße mit den genehmigten Grenzwerten für diese Baugruppe. Wenn sich das Montage- oder Anpassungswerkzeug geändert hat, überprüfen Sie den gesamten Komponentenstapel, bevor Sie davon ausgehen, dass die vorherige Position weiterhin gültig ist.
Trennen Sie sichtbare Markierungen von der gemessenen Abnutzung
Eine sichtbare Markierung sollte aufgezeichnet werden, ihre Bedeutung hängt jedoch davon ab, wo die Komponente das Produkt oder das Gegenstück berührt. Vergleichen Sie die Markierung mit der Fehlerstelle und den geltenden Zeichnungsanforderungen. Das Aussehen der Oberfläche allein stellt keinen allgemeingültigen Schwellenwert für den Austausch dar.
Überprüfen Sie die Identität von Einsätzen, Ringen und anderen gepaarten Komponenten, sofern sie Teil des Designs sind. Zwei Teile, die physisch zusammenpassen, können dennoch zu unterschiedlichen Revisionen gehören. Eine Ersatzanfrage sollte die Zusammenbaubeziehung enthalten und nicht nur ein Foto des entfernten Stifts.
Überprüfen Sie den gesamten Luftweg
Verwenden Sie die zugelassenen Diagnosefunktionen, um Versorgungsbedingungen, Einschränkungen, Ventilbetrieb und Leckagen in der Nähe des Werkzeugs zu erkennen. Ein Beweis dafür ist eine Druckanzeige vorgeschaltet. Die Untersuchung muss noch klären, ob die benötigte Luft auf dem vorgesehenen Weg und in der vorgesehenen Reihenfolge in den Prozess gelangt.
Die Messwerte sollten den Messort und den Zykluszustand identifizieren. Trennen Sie keine unter Druck stehende Leitung und improvisieren Sie nicht den Zugang, um einen Messwert zu erhalten. Weitergehende Fragen zur Pflanzenversorgung gehören dazuAnforderungen an die Maschinennutzung; Die lokale Werkzeugprüfung soll auf die reale Maschine rückverfolgbar bleiben.
Timing und Kühlung bedürfen eines eigenen Vergleichs
Überprüfen Sie die anwendbaren Einführ-, Blas-, Schneid-, Absaug- und Rückzugsereignisse. Einige dieser Funktionen verwenden möglicherweise einen anderen Mechanismus oder gehören möglicherweise überhaupt nicht zum Blasstift. Vergleichen Sie die Ereignisnamen auf dem HMI mit den tatsächlichen Gerätedokumenten, bevor Sie eine Anpassung vorschlagen.
Bewahren Sie das Rezept und unterscheiden Sie einen Befehl von einer Bestätigung, dass eine Aktion ausgeführt wurde. DerHMI-Einstellungen und Alarmanleitungerklärt den Wert der Erfassung tatsächlicher Zustände mit der Ereignissequenz. Berücksichtigen Sie die Halskühlung und den Probenzustand, wenn die beobachtete Verformung sie relevant macht.
Beachten Sie die zugelassenen Grenzwerte für Maschine und Werkzeug. Ein allgemeiner Artikel kann für eine nicht identifizierte Baugruppe keinen sicheren Blasnadelhub, Abstand, Druck, Schneidkraft oder Zeitinkrement festlegen.
Ein kontrollierter Fehlerbehebungs- und Überprüfungsworkflow
Notieren Sie die Beobachtung und den vorgeschlagenen Test getrennt. „Grat sichtbar nach dem Trimmen“ ist eine Beobachtung. „Der Schneidring muss ausgetauscht werden“ ist eine Hypothese, bis die Inspektion sie bestätigt. Die Beibehaltung dieser Unterscheidung im Protokoll macht eine Übergabe nützlicher und verhindert, dass eine frühe Vermutung zur akzeptierten Erklärung wird.
- Definieren Sie die fehlgeschlagene Anforderung.Markieren Sie den Ort, bewahren Sie die Probe auf und bestätigen Sie die Inspektions- oder Testmethode. Stellen Sie fest, ob sich die Beschwerde auf Abmessungen, Oberflächenbeschaffenheit, Beschnitt oder die geschlossene Verpackung bezieht.
- Sperren Sie die Beispielidentität für das Setup.Erfassen Sie Maschine, Station, Kavität, Werkzeugrevision und Materialcharge. Behalten Sie das Rezept und die Schließungsidentität bei, wenn der Fehler das Verschließen beinhaltet.
- Unter den angegebenen sicheren Bedingungen prüfen.Vor der Wartung oder dem Kontakt mit Werkzeugen genehmigte Zugangs- und Isolierungsverfahren anwenden. Der kontrollierte Diagnosebetrieb erfordert ein eigenes autorisiertes Verfahren.
- Testen Sie die am stärksten unterstützte Hypothese.Wählen Sie eine autorisierte Änderung innerhalb der genehmigten Grenzen aus. Halten Sie andere kontrollierbare Bedingungen stabil genug, um den Vergleich interpretieren zu können, und dokumentieren Sie alle Bedingungen, die nicht eingehalten werden können.
- Wiederholen Sie die entsprechenden Prüfungen.Überprüfen Sie das gleiche Merkmal und wiederholen Sie den angegebenen Funktionstest. Wenden Sie dieselben Messbedingungen an, damit der Vergleich aussagekräftig bleibt.
- Notieren Sie die Freigabeentscheidung.Behalten Sie die Ergebnisse mit dem überarbeiteten Setup bei. Befolgen Sie den Qualitätsplan zur kontinuierlichen Überprüfung und ermitteln Sie, wer die Produktionsfreigabe genehmigt hat.
Die Wartung birgt Gefahren, die über das Qualitätsproblem hinausgehen.OSHA-Leitfaden zu gefährlicher Energieidentifiziert unerwarteten Anlauf und die Freisetzung gespeicherter Energie als schwerwiegende Wartungsrisiken. Die maschinenspezifische Isolierung muss die relevanten Energiequellen berücksichtigen. Ein HMI-Stoppbefehl allein sollte nicht als Ersatz für das erforderliche Isolationsverfahren betrachtet werden.
Führen Sie ein kurzes Protokoll, das die Schlussfolgerung untermauert
Für einen Vergleich ist ein definiertes Betrachtungsfenster erforderlich. Notieren Sie die untersuchte Zahl und die Zahl, die das gleiche angegebene Kriterium nicht bestanden hat. Beschriften Sie wiederholte Kontrollen derselben Probe separat, damit sie in der Aufzeichnung nicht als zusätzliche Flaschen gezählt werden.
| Aufzeichnen | Was hineingehört |
|---|---|
| Identität | Überarbeitung von Maschine, Station/Kavität, Form, Blasnadelmontage und Zeichnung |
| Grundlinie | Fehlerort, frühestes betroffenes Stadium, Rezeptur und Probenzustand |
| Inspektionsbeweis | Fotos, gemessene Merkmale, Methode und geltende Akzeptanzgrenzen |
| Kontrollierte Veränderung | Genehmigte Maßnahme, verantwortliche Person und geltende oder geänderte Bedingungen |
| Überprüfung | Geprüfte Menge, Fehler, Prüfbedingungen, fortlaufende Prüfungen und Freigabegenehmigung |
Wenn eine Rate gemeldet wird, definieren Sie diese als fehlerhaft geprüfte Flaschen dividiert durch alle geprüften Flaschen in diesem Fenster. Halten Sie das Kriterium und die Stichprobenbasis zwischen den Vergleichen konsistent. Eine kleine Stichprobe ohne beobachtete Fehler ist ein Stichprobenergebnis und kein Versprechen, dass die zukünftige Produktion frei von Lecks sein wird.
Eskalieren Sie ein ungelöstes Ergebnis unter Beibehaltung der Originalbeweise. Das Versenden der fehlerhaften und akzeptablen Proben mit der Werkzeugidentität ist sinnvoller, als nur das endgültige Rezept weiterzuleiten. Der Lieferant oder das Qualitätsteam kann dann überprüfen, was tatsächlich beobachtet wurde und welche Korrekturversuche sich geändert haben.
Warten und ersetzen Sie die richtige Blasnadelbaugruppe
Identifizieren Sie die Baugruppe, bevor Sie einen Ersatz bestellen. Halten Sie die Seriennummer der Maschine, die Formidentifikation und die Revision der Blasnadelzeichnung zusammen. Legen Sie ggf. den passenden Halseinsatz und die passenden Schneidkomponenten bei. Ein gemeinsamer Bauteilname oder ein ähnlicher Außendurchmesser begründet keine Austauschbarkeit.
Reinigung, Nacharbeit und Austausch erfordern unterschiedliche Entscheidungen. Befolgen Sie die genehmigten Wartungsanweisungen und Akzeptanzgrenzen. Oberflächensanierungen, Schleif- oder Beschichtungsarbeiten können eine funktionale Schnittstelle verändern. Holen Sie daher die Genehmigung des entsprechenden Herstellers ein, anstatt jede sichtbare Markierung als Reparaturanweisung zu betrachten.
Wiederholen Sie nach der Installation die für die eigentliche Aufgabe erforderlichen Prüfungen. Bestätigen Sie die relevanten Halsabmessungen und den Dichtungsbereich und überprüfen Sie anschließend den angegebenen Verschluss und die Funktionsprüfung. Bewahren Sie die resultierende Setup-Revision zusammen mit dem Inspektionsprotokoll auf. DerCheckliste für die vorbeugende WartungPlatziert diese Datensätze in einem umfassenderen maschinenspezifischen Plan.
Zwei Kinggle-Flaschenmaschinen-Referenzen
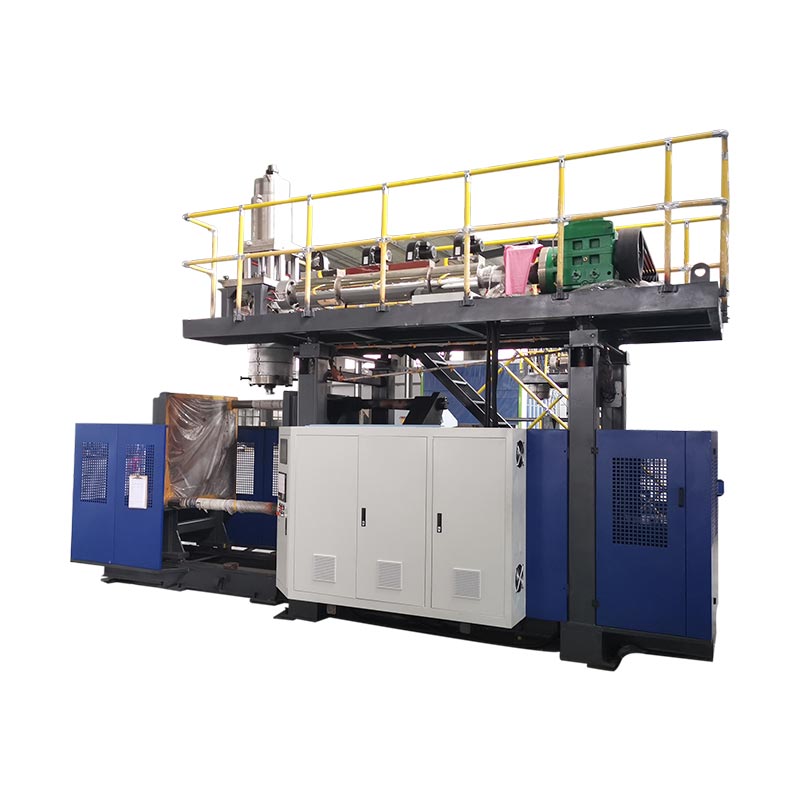
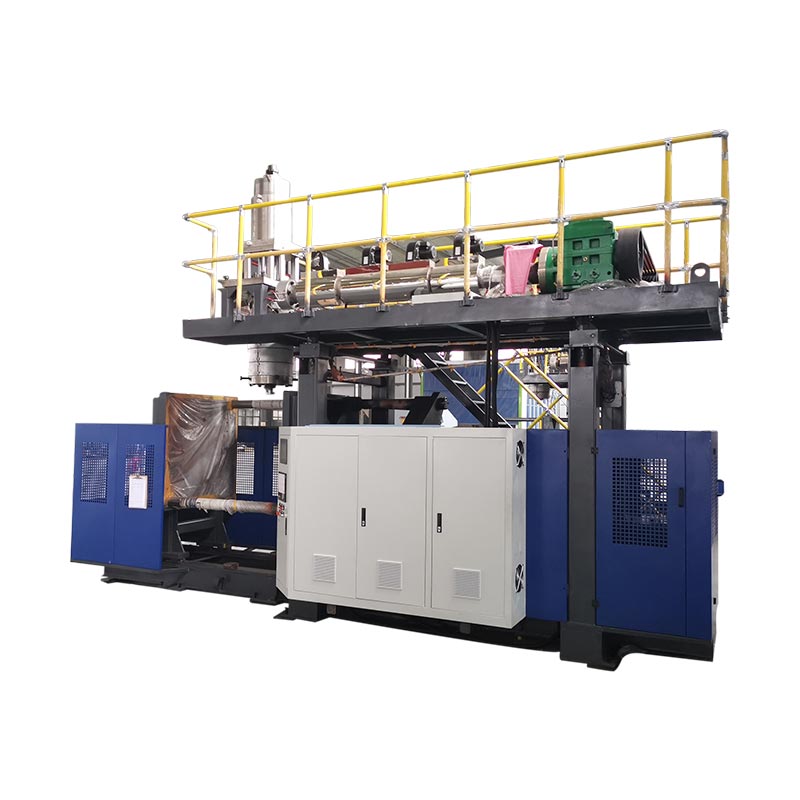
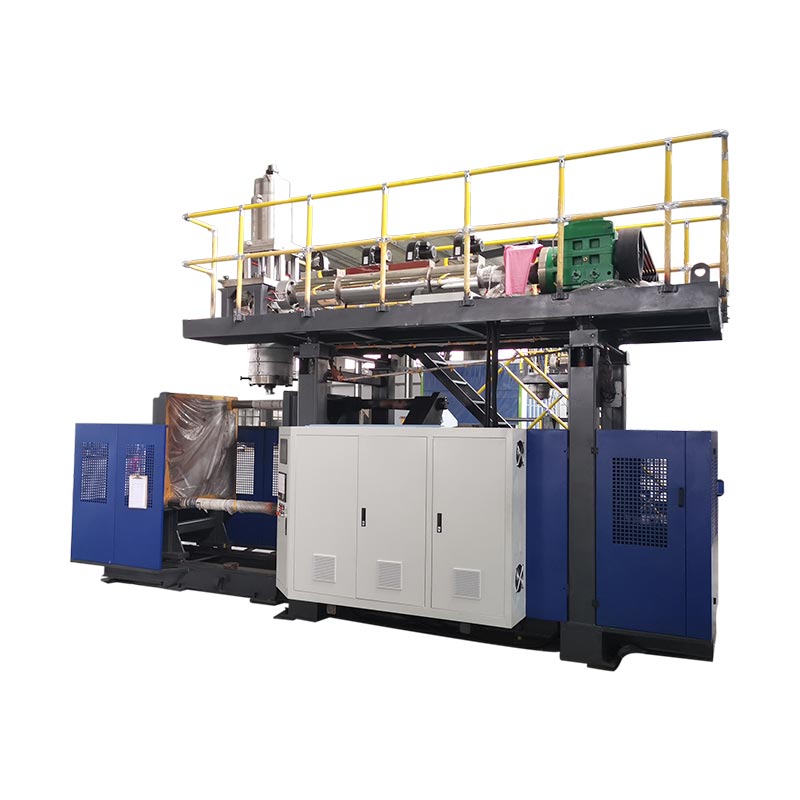
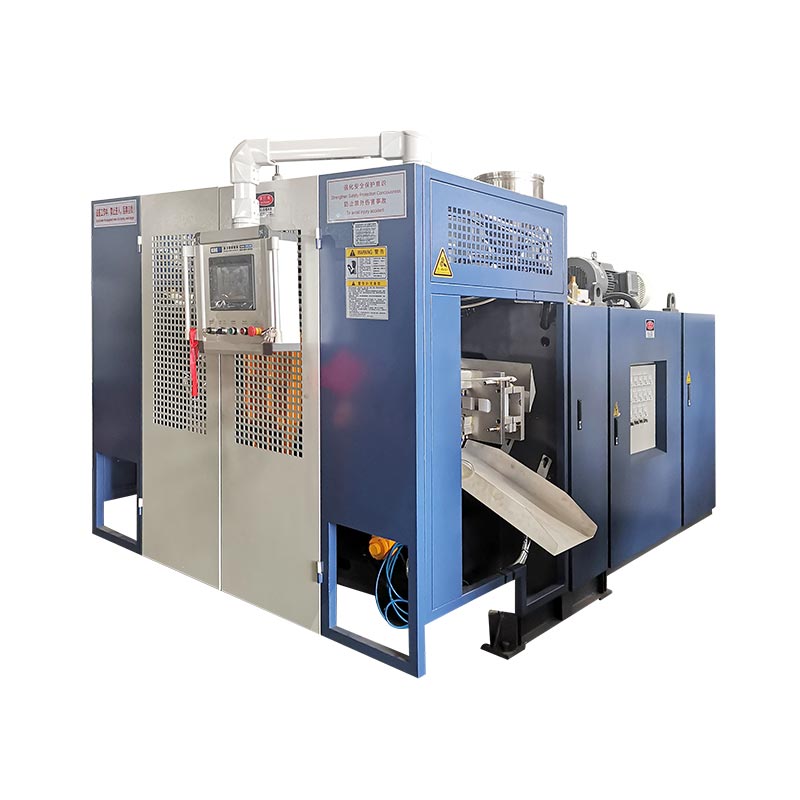
Die Modelle KGB5L und KGB5D bieten relevante Beispiele für Flaschenmaschinen mit kontinuierlicher Extrusion. Ihre veröffentlichten Stationslayouts helfen bei der Organisation von Inspektionsaufzeichnungen: Sie bewahren die Stationsidentität und gegebenenfalls die Kopf- und Hohlraumidentität. Im Katalog ist nicht für jede auf einer der beiden Plattformen hergestellte Flasche ein universeller Blasdorn angegeben.


| Veröffentlichtes Feld | KGB5L | KGB5D |
|---|---|---|
| Stationsanordnung | Einzel | Doppelt |
| Maximale Behälterkapazität | 5 L | 5 L |
| Schraubendurchmesser | 60 mm | 70 mm |
| HDPE-Schmelzkapazität | 55 kg/h | 80 kg/h |
Quellen: die verlinkten Produktseiten KGB5L und KGB5D. Bei der Schmelzkapazität handelt es sich um einen veröffentlichten Materialdurchsatzbereich, nicht um eine akzeptierte Flaschenrate oder ein Ergebnis der Halsqualität.
Verwenden Sie diese Zahlen, um die Plattform zu identifizieren und eine Produktionsdiskussion zu gestalten. Die Auswahl der Blasnadel hängt immer noch von der Flaschenausführung, der Form, der Montage und der tatsächlichen Blasanordnung ab. Der in einer Düsenkopfspezifikation angegebene Durchmesser des Matrizenstifts ist kein Ersatz für eine Blasstiftzeichnung.
Stellen Sie bei einem neuen Maschinenprojekt die Flaschen- und Verschlusszeichnungen bereit, bevor Sie den Werkzeugumfang genehmigen. Fügen Sie für eine bestehende Installation die aktuelle Baugruppenidentifikation und den Inspektionsnachweis hinzu. DerAuswahlhilfe für HDPE-Flaschenmaschinendeckt die breitere Produktionsspezifikation ab.
Häufig gestellte Fragen zu Blasnadeln und Halsdefekten
Ist ein Blasstift dasselbe wie ein Matrizenstift?
Nein. Ein Matrizenstift oder Dorn ist Teil des Schmelzformwerkzeugs. Eine Blasnadel liefert Blasluft und kann in der jeweiligen Konstruktion halsbezogene Aufgaben übernehmen. Identifizieren Sie jede Komponente anhand ihrer Montagezeichnung. Das gemeinsame Wort „Pin“ macht ihre Schnittstellen oder Abmessungen nicht austauschbar.
Verwendet jede Extrusionsblasformmaschine das gleiche Blasnadeldesign?
Nein. Blas- und Endbearbeitungsanordnungen hängen vom Produkt und Werkzeug ab. Kalibrierungs-, Kühl- und Schneidfunktionen sind konfigurationsspezifisch. Bestätigen Sie die tatsächliche Montage und Bewegung, bevor Sie einen Ersatz auswählen oder eine Einrichtungsanweisung von einer anderen Maschine anwenden. Das Behältervolumen allein kann nicht die richtige Komponente identifizieren.
Kann eine Flasche auslaufen, wenn die Blasnadel in gutem Zustand ist?
Ja. Untersuchen Sie die gesamte Schnittstelle zwischen Flasche und Verschluss, einschließlich der angegebenen Kappe, des Dichtungskontakts und der Testanordnung. Stellen Sie fest, ob beim Formen oder bei der späteren Handhabung Schäden auftreten. Ein Leckergebnis identifiziert eine fehlgeschlagene Prüfung; Sie allein identifiziert nicht, welches Werkzeug, welche Komponente oder welcher Prozesszustand den Fehler verursacht hat.
Welche Informationen werden zur Überprüfung eines Ersatz-Blasbolzens benötigt?
Geben Sie das Maschinenmodell und die Seriennummer, die Formidentität, die Blasnadel-Baugruppenzeichnung und die Revision an. Fügen Sie das passende Halswerkzeug und die relevanten Flaschen- und Verschlusszeichnungen hinzu. Berücksichtigen Sie bei einer Fehleruntersuchung die Probenidentität, Fotos, Messungen und die Reihenfolge, in der das Problem erstmals auftritt. Nutzen Sie den zugelassenen Kontaktkanal für technische Unterlagen.
Was sollte nach der Reparatur oder dem Austausch eines Blasbolzens überprüft werden?
Bestätigen Sie die Identität und den Aufbau der Baugruppe anhand der genehmigten Dokumente und prüfen Sie dann die betroffenen Halsmerkmale unter den vereinbarten Messbedingungen. Wiederholen Sie den entsprechenden Pakettest mit dem angegebenen Verschluss. Erfassen Sie Mengen und Fehler, behalten Sie die überarbeitete Einrichtung bei und befolgen Sie den Qualitätsplan für weitere Kontrollen und Produktionsfreigabe.
Senden Sie die Maschinen-, Werkzeug- und Halsdefektdetails
Beginnen Sie mit der Modell- und Seriennummer, der Werkzeugidentifikation und einem markierten Fehlerfoto. Geben Sie die Flaschen- und Verschlussanforderungen, die erste betroffene Produktionsstufe und alle gemessenen Ergebnisse an. Diese Angaben geben dem Fachgespräch einen definierten Ausgangspunkt.
Besprechen Sie die Werkzeug- und ProduktionsanforderungenNingbo Kinggle Machinery Co., Ltd. ·Firmeninformationen