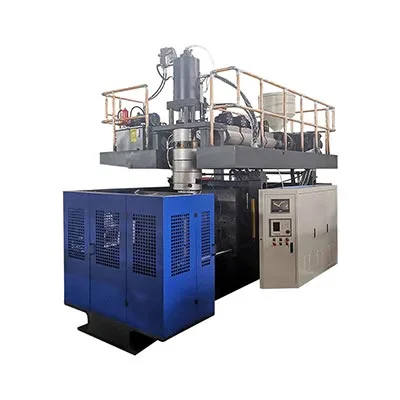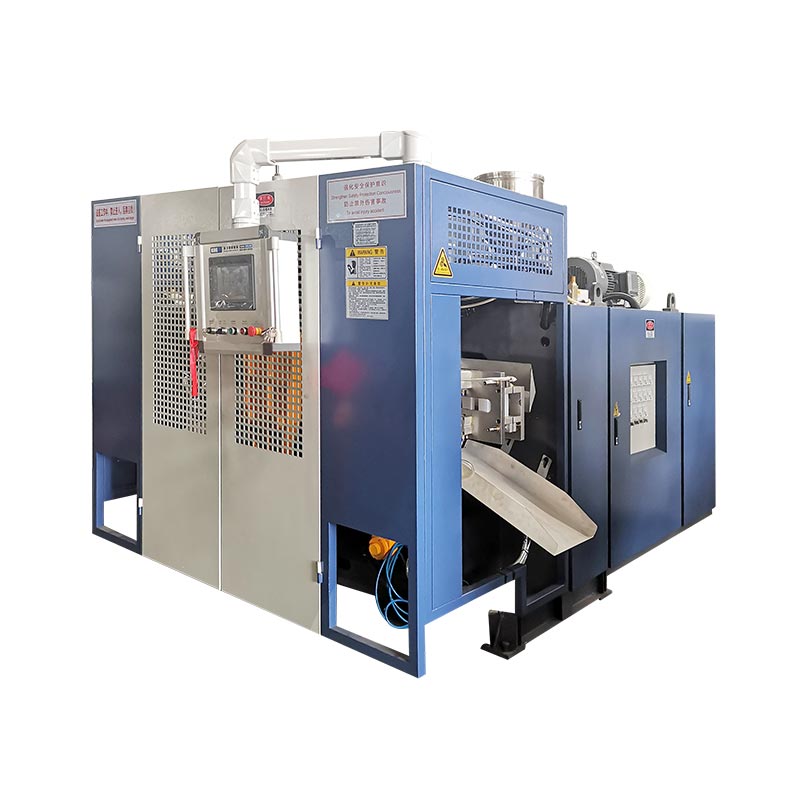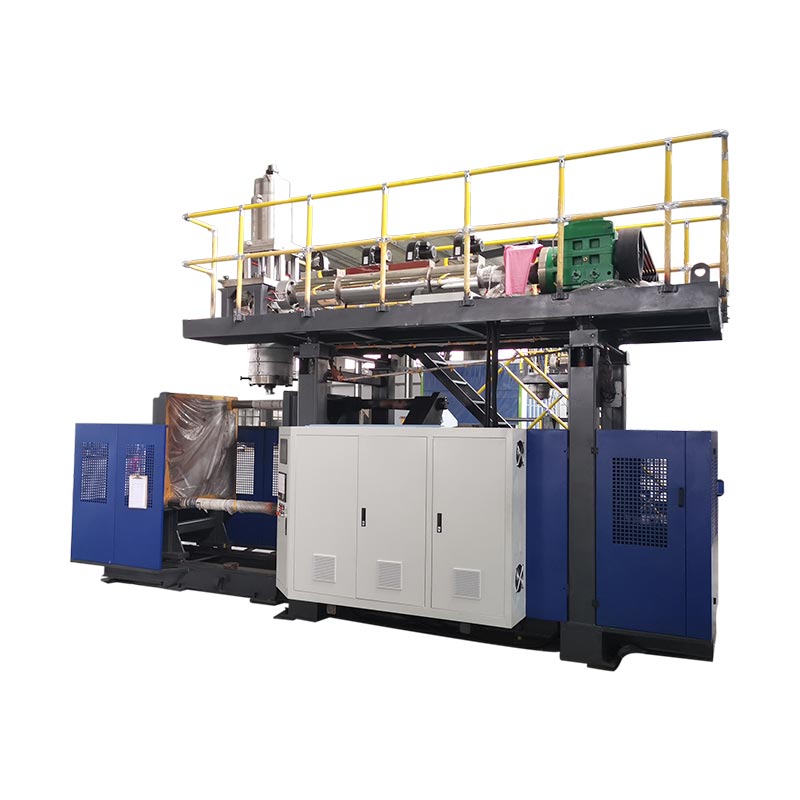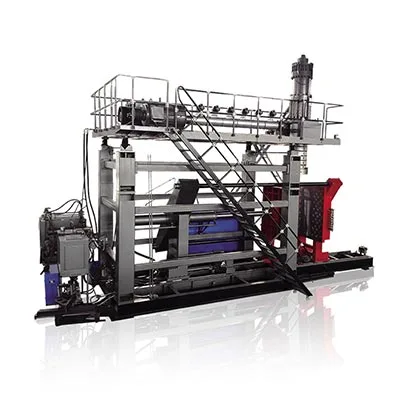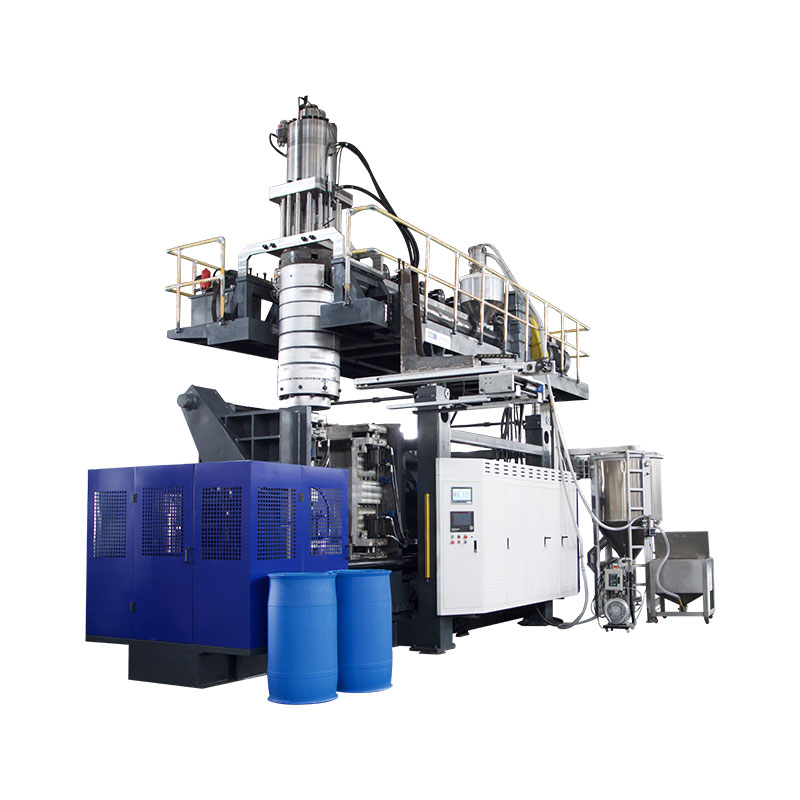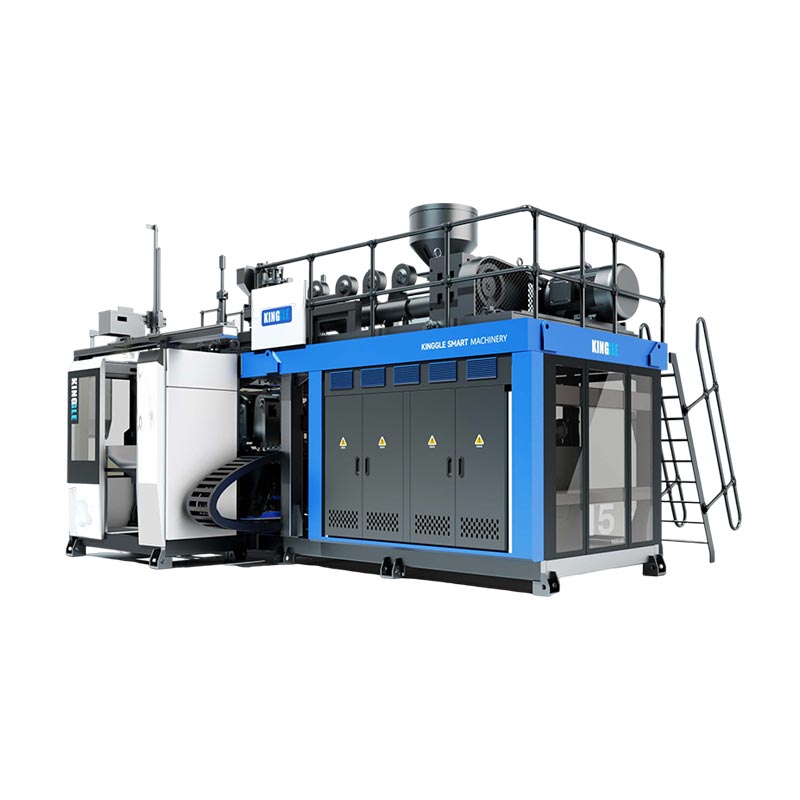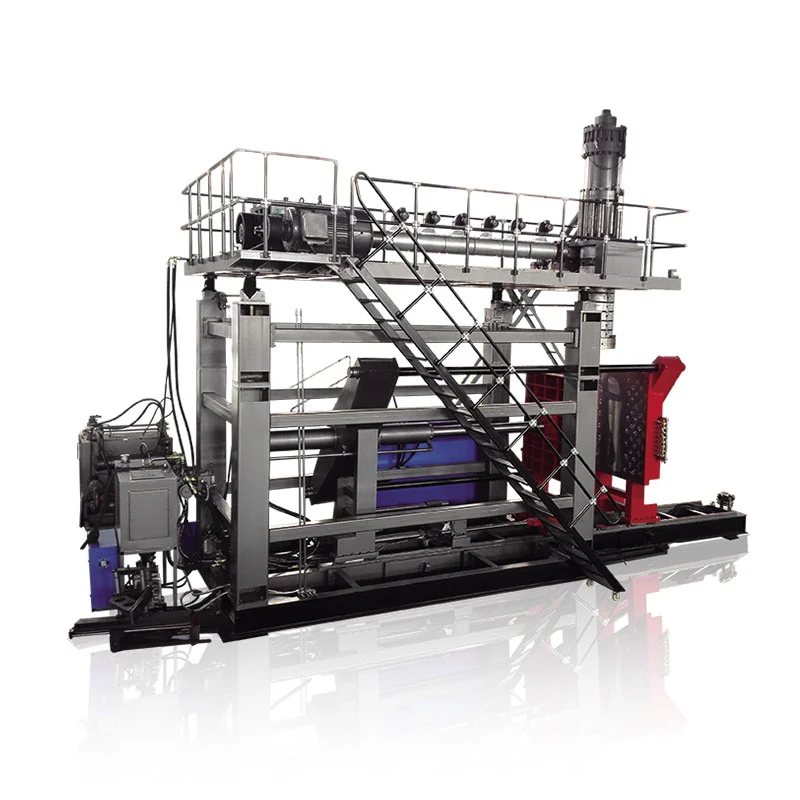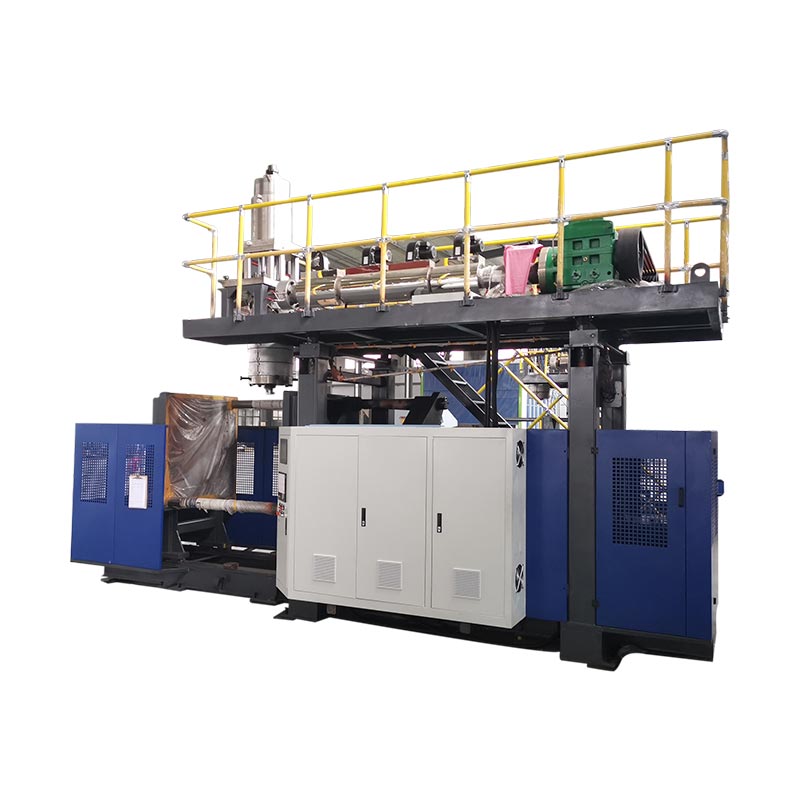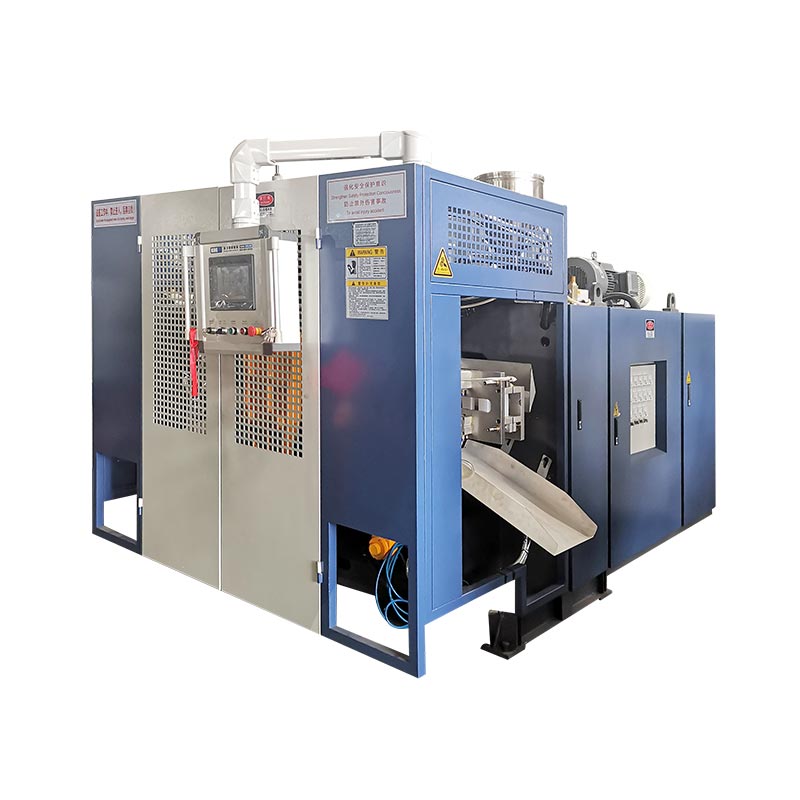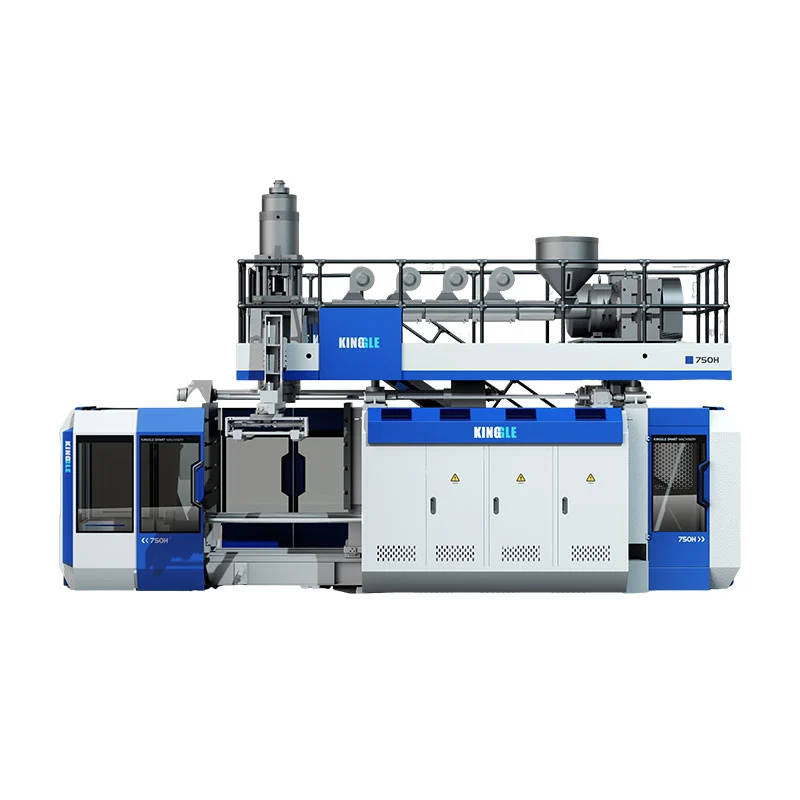
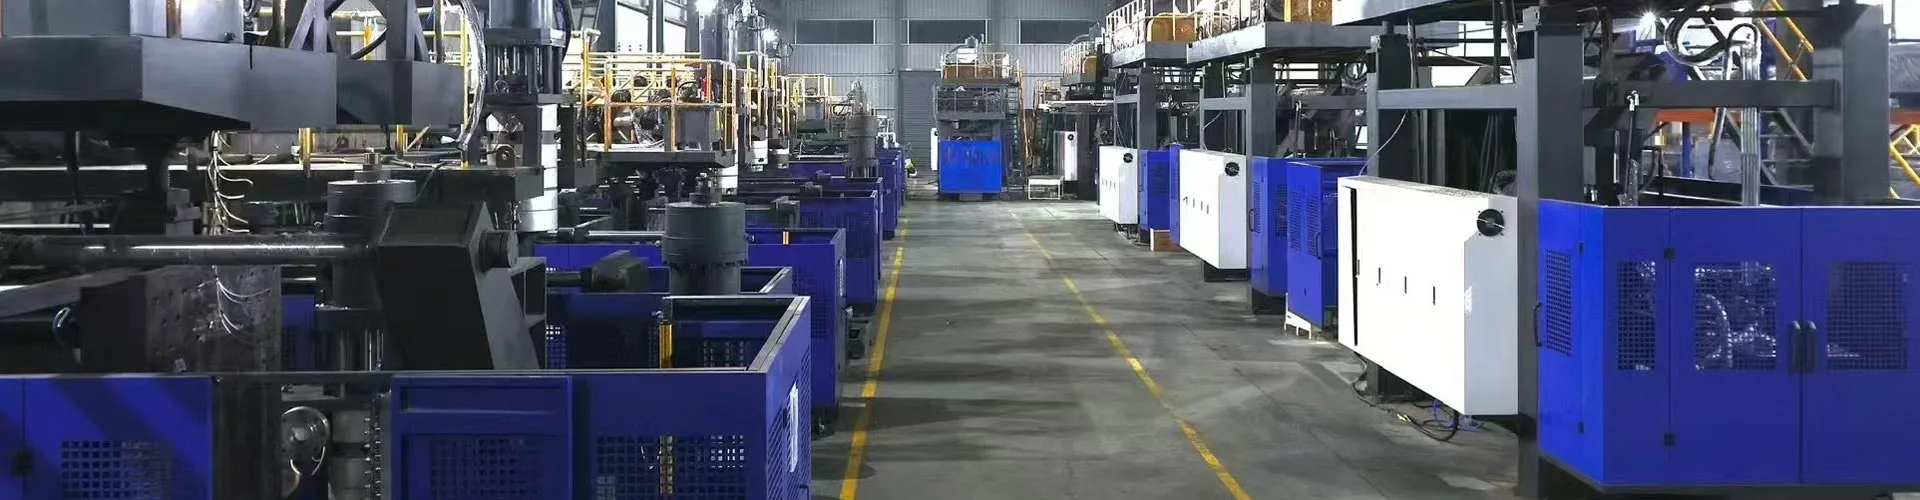
Die Hauptbestandteile einer Blasformmaschine sind das Zuführ- und Extrusionssystem, der Düsenkopf, die Form und Klemme, das Blassystem, Kühlkreisläufe, Antriebe und Steuerungen sowie Teileentnahmegeräte. Ihre Anordnung hängt vom Formprozess und der Maschinenkonfiguration ab. Identifizieren Sie beim Extrusionsblasformen jede Komponente anhand ihrer Funktion und Baugruppe, bevor Sie über einen Austausch nachdenken.
Um eine Komponente zu identifizieren, ihre Baugruppe zu lokalisieren, ihre Funktion zu bestätigen und die relevanten technischen Informationen zu sammeln. Ein Foto oder ein bekannter Name geben selten Aufschluss darüber, ob zwei Ersatzteile an derselben Maschine funktionieren.
Vier Unterscheidungen verhindern teure Verwechslungen
- Der Düsenkopf formt das Kunststoffrohr; Die Blasform bildet die Außenseite des Behälters.
- Ein Düsenstift oder Dorn formt den Schmelzedurchgang. Eine Blasnadel liefert Luft und kann halsbezogene Funktionen übernehmen.
- Ein Controller-Befehl, eine Aktuatorposition und eine gemessene Flaschenwand sind unterschiedliche Beweismittel.
- Die Zuordnung eines Komponentennamens ist nur der Anfang der Ersatzteilidentifizierung.
Identifizieren Sie den Maschinentyp, bevor Sie seine Teile benennen
Bestätigen Sie den Vorgang anhand der Identifikation und der technischen Unterlagen der Maschine. Extrusionsblasformen, Spritzblasformen und Streckblasformen stellen Hohlprodukte durch unterschiedliche Werkzeuganordnungen her. Eine Komponentenliste, die alle drei Elemente vereint, kann dazu führen, dass ein Käufer nach Hardware sucht, die die installierte Maschine nicht benötigt.
Beim Extrusionsblasformen (EBM) liefert ein Extruder geschmolzenes Polymer an einen Düsenkopf. Der Kopf bildet ein hohles Rohr, das als Külbel bezeichnet wird und das von der Form erfasst und aufgeblasen wird. KingglesAnleitung für Blasformmaschinenerklärt die Prozesskategorien und nennt Extrusionsblasformen als seinen Ausrüstungsschwerpunkt.
Stattdessen formt eine Spritzblasmaschine einen Vorformling um einen Kernstab herum, bevor er in die Blasphase überführt wird. Ein PET-Streckblassystem verwendet einen Vorformling und einen Streckvorgang. Diese Unterscheidungen sind bei der Identifizierung von Werkzeugen wichtig: Eine IBM-Kernstangenbaugruppe und eine PET-Streckstange sollten nicht auf einer generischen EBM-Ersatzteilliste erscheinen.
Halten Sie Baugruppen, Teile und Prozessmaterial getrennt
Unter dem Begriff „Blasformteile“ können Maschinenkomponenten oder die dabei hergestellten Kunststoffprodukte verstanden werden. Geben Sie an, welche Bedeutung zutrifft. Bei einem Vorformling handelt es sich um verarbeiteten Kunststoff und nicht um ein austauschbares Maschinenteil. Ein Hohlraum ist ein Merkmal der Form. Ein Düsenkopf ist eine Baugruppe, die mehrere Komponenten mit jeweils eigenen Identitäten enthält.
Nutzen Sie beim Anfordern von Hilfe die Baugruppenhierarchie: Maschine, Anlage, Baugruppe, dann Einzelteil. Beispielsweise ist „Extrusionskopf, Werkzeugbaugruppe, Dorn“ nützlicher als „Kopfstift“. Fügen Sie die Zeichnungsreferenz oder die Originalteilnummer hinzu, sofern diese verfügbar ist. Dies gibt dem Lieferanten einen Ausgangspunkt, ohne auf einen lokalen Spitznamen angewiesen zu sein.
| Komponentengruppe | Funktion | Nützlicher Identifikationsnachweis |
|---|---|---|
| Zuführung und Extrusion | Harz zuführen, fördern, schmelzen und mischen | Extruderzeichnung, Schnecken-/Zylinderspezifikation, Motorschild |
| Werkzeugkopf und Vorformling | Schmelze verteilen und Schlauch formen | Kopfmodell, Werkzeugzeichnung, Montagerevision |
| Parison-Kontrolle | Befehlsänderungen an der Werkzeugöffnung | Controller-Version, Aktuator- und Feedback-Identifikation |
| Form und Klemme | Erfassen Sie den Vorformling, halten Sie das Werkzeug und definieren Sie die äußere Form | Form-ID, Schnittstellenzeichnung, Referenz zur Klemmenbaugruppe |
| Blasen und Kühlen | Den Vorformling aufblasen und die Hitze entfernen | Blaswerkzeugzeichnung, Luftkreislauf- und Kühlkreislaufplan |
| Antrieb und Kontrolle | Strom-, Sequenz- und Überwachungsfunktionen | Schaltpläne, Geräteschilder, Software- und Parameterversionen |
| Herausnehmen und Fertigstellen | Entfernen Sie das Produkt und beenden Sie es, sofern vorhanden | Greifer-/Vorrichtungszeichnung und genehmigte Linienkonfiguration |
Harz zuführen und schmelzen: Trichter, Schnecke, Zylinder und Antrieb
Der Vorschubweg beginnt vor der Schnecke
Der Trichter versorgt den Zufuhrbereich des Extruders mit Material. Ein Projekt kann auch Lader, Mischer, Dosiergeräte oder eine Mahlgutrückführung umfassen. Behandeln Sie diese als identifizierbare Geräte mit separaten Schnittstellen. Das Vorhandensein eines Trichters ist kein Beweis dafür, dass eine automatische Förderung, Trocknung oder Mischung zum Lieferumfang der Maschine gehört.
Wenn die Ausgabe unregelmäßig wird, notieren Sie die Harzqualität, die Charge, die Mischung und das Zufuhrverhalten, bevor Sie die Schuld auf die Schnecke schieben. Eine Einschränkung oder Unterbrechung der Materialzufuhr kann Auswirkungen darauf haben, was den Kopf erreicht. Das Wartungsteam benötigt Beobachtungen, die sich auf den tatsächlichen Betrieb beziehen, und nicht nur eine Anfrage nach einem größeren Extruder.
Schnecke, Zylinder und Temperatursystem erfüllen unterschiedliche Aufgaben
Die rotierende Schnecke fördert und verarbeitet das Harz im Inneren des Zylinders. Heizzonen führen temperaturgesteuert Wärme zu, während der Prozess auch durch mechanische Arbeit Wärme entwickelt. Temperatursensoren geben an ihren Einbauorten Rückmeldung. Eine angezeigte Zylinderzonentemperatur ist daher kein direktes Maß für jeden Teil der fließenden Schmelze.
Halten Sie die Identitäten von Heizung und Sensor getrennt. Ein Untertemperaturalarm kann den Stromkreis, die Heizung, das Rückmeldegerät, die Verkabelung oder die Steuerung betreffen. Der Austausch einer Heizung ohne Bestätigung des Fehlers kann dazu führen, dass das ursprüngliche Problem ungelöst bleibt. Verwenden Sie den tatsächlichen Schaltplan und eine qualifizierte elektrische Diagnose anstelle einer universellen Widerstands- oder Temperaturbegrenzung.
Der Antrieb muss mehr als einer Nennleistung entsprechen
Motor, Getriebe und Kupplung übertragen die Bewegung auf die Schnecke. Ihre mechanischen Anschlüsse und Betriebsvoraussetzungen gehören zur installierten Baugruppe. Ein Motor mit gleicher Nennleistung ist nicht automatisch ein geeigneter Ersatz und eine Schnecke mit gleichem Nenndurchmesser kann eine andere Geometrie oder Anschlussdetails aufweisen.
Für eine Schnecken- oder Zylinderanfrage geben Sie bitte die Originalzeichnung, die Maschinenseriennummer und die Materialanwendung an. Bei einer Antriebsanfrage legen Sie bitte die kompletten Motor- und Getriebeplatten sowie die entsprechende Montagereferenz bei. Behalten Sie die ursprünglichen Ausrichtungs- und Verbindungsinformationen bei Fotos bei, die aus einer sicheren Position aufgenommen wurden. Diese Datensätze helfen dabei, das fehlerhafte Element von der größeren Baugruppe um es herum zu unterscheiden.
Formen Sie den Vorformling: Düsenkopf, Düsenwerkzeug und Wandstärkenkontrolle
Der Düsenkopf nimmt die Schmelze vom Extruder auf und verteilt sie zum Auslasswerkzeug. Die Matrize und der Dorn, manchmal auch als Matrizenstift oder Kernwerkzeug bezeichnet, definieren den ringförmigen Durchgang, der das Rohr formt. Die Terminologie variiert je nach Kopfdesign, daher sollte eine benannte Komponente immer eine Verbindung zu einer Zeichnung herstellen.
Die Blasform erfüllt eine andere Aufgabe. Es schließt sich um den heißen Vorformling und definiert die Außenseite des Behälters, während Luft den Kunststoff gegen den Hohlraum ausdehnt. Die Bestellung „eines neuen Formkopfes“, ohne zu ermitteln, ob das Problem den Extrusionskopf, das Auslasswerkzeug oder die Blasform betrifft, führt zu vermeidbaren Unklarheiten.
Durchlauf- und Speicherköpfe haben unterschiedliche Materialwege
Eine kontinuierliche Extrusionsanlage formt aus der kontinuierlichen Schmelzezufuhr den Vorformling. Ein Speicherkopf speichert eine Menge Schmelze und gibt diese während des Zyklus ab. Die zusätzlichen Speicher- und Entladefunktionen verändern die Kopfbaugruppe und ihre Bedienelemente. Ein Schmelzespeicher unterscheidet sich auch von einem hydraulischen Speicher, der Energie in einem Fluidkreislauf speichert.
Identifizieren Sie die Kopfarchitektur, bevor Sie Dichtungen, Werkzeuge, Heizungen oder Aktuatoren vergleichen. Die Anpassung des Auslassdurchmessers allein stellt noch nicht sicher, dass die umgebende Baugruppe, Bewegung oder Steuerschnittstelle kompatibel ist.
Der Regler ist nur ein Teil der Wandstärkenregelung
Ein Vorformling-Steuerungssystem verknüpft ein programmiertes Profil über eine Steuerung, einen Aktuator und eine Feedback-Anordnung mit der Werkzeugbewegung. MoogsÜbersicht über Blasformkomponentenbeschreibt Steuerungen, Aktoren und Servokomponenten als separate Elemente seiner Lösungen. Diese Komponentenfamilien haben unterschiedliche Aufgaben innerhalb des Steuerungs- und Bewegungssystems.
Die praktische Auswirkung ist einfach: Ein Ersatzbildschirm oder Controller kann nicht unabhängig von Aktor, Feedback und Maschinenschnittstelle ausgewählt werden. Moogs Übersicht beschreibt Komponentenfamilien; Es erkennt nicht, welches Gerät auf einem bestimmten Kinggle-Computer installiert ist.
Werkzeugposition und endgültige Wandstärke müssen ebenfalls getrennt bleiben. Die Flaschenwand hängt immer noch vom Materialverhalten, der Teilegeometrie und den Prozessbedingungen ab. Überprüfen Sie das Formteil, anstatt ein angezeigtes Profil als Wandmessbericht zu behandeln. DerParison-Programmierhandbuchverbindet Profiländerungen mit gemessenen Produktstandorten.
Formen und Lösen des Teils: Formen, Spannen, Blassystem und Entnahme
Die Blasform und die Schließeinheit sind getrennt zu kennzeichnen. Die Form ist das produktspezifische Werkzeug. Die Spannbaugruppe stützt und bewegt das Werkzeug und hält es während der erforderlichen Phasen geschlossen. Aufspannplatten, Führungen, Zylinder und etwaige Schlittenmechanismen gehören zur Maschinenkonfiguration und nicht automatisch zum Werkzeugkauf.
Bei Ersatzanfragen kann ein Hohlraumfoto zwar das Produkt identifizieren, aber wenig über die Montageschnittstelle verraten. Geben Sie die Werkzeug-ID und die entsprechende Maschinen- oder Formzeichnung an. DerDesignleitfaden für Extrusionsblasformenerklärt, warum Hohlraum, Abschnürung, Kühlung, Blasschnittstelle und Entfernungsmethode zusammenarbeiten müssen.
Ein Blasstift ist kein Matrizenstift
Der Matrizenstift oder Dorn gehört zu den Schmelzformwerkzeugen. Ein Blasdorn gehört zur Luftzuführung und in manchen Konfigurationen auch zur Halsformung oder Kalibrierung. Beide können im Shopfloor als „Pin“ bezeichnet werden, erfüllen aber unterschiedliche Aufgaben und verfügen über unterschiedliche Schnittstellen.
Einige Produkte verwenden eine andere Blasanordnung, einschließlich Bodenblasen. Bestellen Sie eine Blasnadel nicht allein aufgrund des Flaschenvolumens. Die Produktoberfläche, die Werkzeuggeometrie, die Montage, die Bewegung und der Luftanschluss müssen mit dem genehmigten Design übereinstimmen. Die genauen Funktionen eines Stifts oder einer Blasbaugruppe hängen von der jeweiligen Konstruktion ab.
Die Teileentnahme geht über das Öffnen der Form hinaus
Das Entnahmesystem muss das geformte Produkt ohne unzulässige Beschädigung oder Beeinträchtigung herausnehmen. Je nach Projekt kann die Entnahme durch einen Greifer, einen Roboter, einen anderen Handhabungsmechanismus oder einen definierten manuellen Vorgang erfolgen. Gratentfernung, Griffstanzen, Dichtheitsprüfung und Transport können separate Geräte sein.
Diese Grenze ist wichtig, wenn ein Teil die nächste Maschine falsch erreicht. Nach dem Öffnen der Form kann es zu Markierungen oder Verformungen kommen. Notieren Sie, wo es zum ersten Mal auftaucht, welche Station oder welcher Hohlraum es erzeugt hat und ob es vor der Handhabung vorhanden war. Diagnostizieren Sie Formverschleiß nicht anhand eines Defekts, der erst nach dem Beschneiden und Fördern untersucht wurde.
Bestätigen Sie den bestellten Entnahme- und Endumfang, bevor Sie Ersatzfinger, Vorrichtungen oder Sensoren anfordern. Derautomatische Maschine und komplette Linienführungtrennt Maschinenfunktionen von der nachgelagerten Versorgung. Automatisierung sollte anhand der tatsächlichen Konfiguration identifiziert werden und nicht aus dem Wort „automatisch“ abgeleitet werden.
Unterstützen Sie den Kreislauf: Hydraulik, Kühlung, Sensoren und Steuerungen
Strom- und Flüssigkeitskreisläufe
Bei einer hydraulischen Maschine liefern Motor und Pumpe hydraulische Energie. Ventile lenken oder regulieren den Durchfluss und Aktoren erzeugen Bewegung. Eine servoangetriebene Ölpumpe bleibt Teil eines hydraulischen Systems. Die Bezeichnung „Elektromotor“ bedeutet nicht, dass die gesamte Maschine vollelektrisch ist.
Das Luftsystem unterstützt die angegebenen Pneumatik- und Blasfunktionen. Regler, Ventile, Filter, Schläuche und das Blaswerkzeug haben unterschiedliche Rollen. Eine Verbindung, die korrekt aussieht, muss dennoch den Schaltungsanforderungen entsprechen. Identifizieren Sie hydraulische und pneumatische Komponenten anhand des Schaltplans und des vollständigen Gerätecodes, nicht nur anhand der Gehäusegröße oder des Aussehens der Anschlüsse.
Für die Kühlung gibt es mehrere separate Lasten
Die Form benötigt Wärmeabfuhr und die Maschine verfügt möglicherweise über zusätzliche Kühllasten wie Hydrauliköl oder andere spezifizierte Kreisläufe. Ein Kühl-, Turm- oder Anlagenwassersystem kann außerhalb der Maschinenversorgung liegen. Ordnen Sie die Verantwortungsgrenze zu, bevor Sie fehlende Anlagenausrüstung als fehlende Maschinenkomponente behandeln.
Eine normale Messung an der Hauptwasserversorgung beweist nicht, dass jeder Schimmelzweig über eine ausreichende Zirkulation verfügt. Schaltungsidentität und tatsächliche Betriebsbeobachtungen sind nützlicher als eine einzige leitungsweite Annahme. DerLeitfaden zu den Anforderungen an Versorgungsunternehmenerklärt, wie Maschinen-, Werkzeug- und Hilfsbedarf voneinander getrennt gehalten werden können.
Die HMI-, SPS- und Rückmeldegeräte sind nicht austauschbar
Das HMI ist die Bedienerschnittstelle. Die SPS führt die Steuerungslogik der Maschine aus, während Feldgeräte Signale bereitstellen und Befehle ausführen. Eine Meldung auf dem HMI identifiziert einen gemeldeten Zustand; Es allein stellt nicht sicher, dass der Bildschirm fehlerhaft ist oder dass ein angezeigtes Gerät ausgefallen ist.
Bewahren Sie den Alarm, den Zyklusschritt und relevante Beobachtungen auf, bevor Sie etwas löschen oder ändern. Benutzen Sie dieLeitfaden zu HMI-Einstellungen und Alarmenum diese Aufzeichnung zu organisieren. Der Austausch von Steuerungen, Antrieben oder Rückmeldungen erfordert möglicherweise auch das richtige Programm, die richtigen Parameter und die richtige Kalibrierung.
Für sicherheitsrelevante Geräte ist ein festgelegter Austausch- und Validierungsprozess erforderlich. In den Vereinigten Staaten,OSHA-Leitfaden zu gefährlicher Energiebefasst sich mit Wartungsrisiken durch unerwartete Einschaltung oder gespeicherte Energie. Befolgen Sie die maschinenspezifischen Anweisungen des Standorts durch autorisiertes Personal. Weder ein HMI-Stopp noch ein allgemeiner Teileführer gewährleisten einen sicheren Zugang.
Sehen Sie, wie sich die Teile bei Kinggle-Kontinuier- und Akkumulatormaschinen unterscheiden
Beispiele realer Plattformen machen die Komponentenkarte nützlicher. KingglesKGB5L-Produktseitebeschreibt eine Einzelstations-Kontinuemaschine mit einem translatorischen Formverschiebungsmechanismus. In der Tabelle ist eine 60-mm-Schraube aufgeführt und die Mitsubishi-SPS wird in der Funktionsbeschreibung genannt.

DerKGB100B 120L Seitebeschreibt stattdessen eine Akkumulatorkopfplattform. Es listet eine 100-mm-Schraube auf und beschreibt den hydraulischen Servobetrieb, die Direktdruck-Formverriegelung und die Wandstärkensteuerung. Seine Speicher- und Entladeanordnung gibt der Komponentendiskussion eine andere Struktur.

| Artikel | KGB5L | KGB100B | Was die Unterscheidung ändert |
|---|---|---|---|
| Veröffentlichte Architektur | Kontinuierliche Extrusion in einer Station | Akkumulatorkopf-Extrusion | Kopfmontage- und Zyklusbeziehungen |
| Veröffentlichter Schraubendurchmesser | 60 mm | 100 mm | Verschiedene Extruder-Referenzen; Der Durchmesser ist keine vollständige Teilespezifikation |
| Veröffentlichte Formanordnung | Translationale Formverschiebung | Auf der Seite beschriebene feste Öffnungs-/Schließanordnung | Identifizieren Sie die richtige Klemme und Bewegungsbaugruppe |
| Ersatzidentität | Verwenden Sie die Bestandsdokumentation dieser Maschine | Verwenden Sie die Bestandsdokumentation dieser Maschine | Aus einem gemeinsamen Komponentennamen ergibt sich keine Austauschbarkeit |
Quellen: die beiden verlinkten Kinggle-Produktseiten. Bei Konfigurationsbeschreibungen und Schneckendurchmessern handelt es sich um Kataloginformationen, nicht um Messungen an der beim Kunden installierten Maschine.
Diese Beispiele zeigen, warum „eine Kinggle-Schraube“, „ein Hydraulikventil“ oder „ein Wandregler“ eine zu weit gefasste Bestellbeschreibung ist. Selbst innerhalb einer Maschinenfamilie sind die Seriennummer, genehmigte Änderungen und die aktuelle Baugruppenrevision von Bedeutung. Produktseitendaten können die Plattform lokalisieren, aber sie können die Bestandsstückliste nicht ersetzen.
Trennen Sie beim Kauf drei Datensätze: was im Katalog beschrieben ist, was in der Bestellung enthalten war und was jetzt installiert ist. Durch eine spätere Modifikation kann sich ein Antrieb, ein Sensor oder ein Werkzeug verändert haben. Gleichen Sie diese Datensätze ab, bevor Sie einen Ersatz auswählen, insbesondere wenn die alte Komponente nicht mehr mit der Originalzeichnung übereinstimmt.
Markieren Sie bei einer Serviceanfrage das betroffene Teilsystem auf einem Übersichtsfoto und bringen Sie das lesbare Bauteiletikett separat an. Verknüpfen Sie beide Bilder mit der Seriennummer der Maschine. Eine Nahaufnahme ohne Installationskontext kann verbergen, ob das Element zum Extrusionsantrieb, Hydraulikpaket oder einem Nebenaggregat gehört.
Identifizieren Sie vor der Bestellung den richtigen Ersatz
Beginnen Sie mit dem beobachteten Problem und der Teileidentität, nicht mit der Schlussfolgerung, dass eine Komponente ausgefallen ist. Unebene Wände, langsame Bewegung oder ein Temperaturalarm können mehrere Ursachen haben. Notieren Sie die Bedingungen und bestätigen Sie den Fehler mithilfe des zugelassenen Diagnoseverfahrens, bevor Sie einen Ersatz kaufen.
DerLeitfaden zu Blasformfehlernist nützlich für die Organisation von Produktsymptomen. Für Serviceintervalle verwenden Sie dieCheckliste für die vorbeugende Wartungneben dem Handbuch der installierten Maschine. Eine Komponentenübersicht sollte nicht für jedes Harz, jeden Arbeitszyklus und jede Betriebsumgebung ein bestimmtes Austauschalter vorschreiben.
| Aufzeichnen | Enthalten | Warum es wichtig ist |
|---|---|---|
| Maschinenidentität | Modell, Seriennummer und Foto vom Typenschild | Sucht den Build und seine Dokumentation |
| Versammlungsidentität | System, Zusammenbauzeichnung, Originalteilenummer und Revision | Unterscheidet eine Komponente von ähnlichen Elementen |
| Geräteinformationen | Vollständiger Herstellercode und lesbare Bewertungen | Ein Teilcode kann einen Konfigurationsunterschied weglassen |
| Verbindungen | Relevante Montage-, Wellen-, Flüssigkeits-, Elektro- oder Signalschnittstellen | Bestätigt mehr als nur visuelle Ähnlichkeit |
| Geschichte ändern | Genehmigter Ersatz, Modifikationen und Softwareänderungen | Gleicht die Originalzeichnung mit der aktuellen Maschine ab |
| Fehlernachweis | Alarm, Zyklusschritt, Messungen, markierte Proben und sichere Fotos | Hilft dabei, das gemeldete Symptom vom fehlerhaften Element zu trennen |
Verwenden Sie eine kurze, kontrollierte Identifikationssequenz
- Suchen Sie das Element in der Zeichnung oder Teileliste der Maschine und notieren Sie seine Montagereferenz.
- Erfassen Sie das gesamte Etikett und die umgebende Installation aus einer sicheren, zulässigen Position.
- Passen Sie die relevanten mechanischen, elektrischen und Fluidschnittstellen an die Spezifikation des Lieferanten an.
- Dokumentieren Sie Ersetzungen oder Änderungen und holen Sie vor der Installation die erforderliche technische Genehmigung ein.
- Überprüfen Sie nach dem autorisierten Austausch die erforderlichen Einstellungen, Rückmeldungen, Sicherheitsfunktionen und Produktergebnisse, bevor Sie die Produktion freigeben.
Unterschiedliche Komponentenklassen erfordern unterschiedliche Nachweise. Für eine Heizung sind spezifizierte Elektro- und Installationsdetails erforderlich. Ein Ventil erfordert die richtige Schaltungsfunktion und Gerätekonfiguration. Ein mechanisches Werkzeug benötigt seine Zeichnung und Schnittstellen. Ein Steuerungsaustausch erfordert Versions- und Parameterprüfungen. Ein Foto kann diese Aufzeichnungen unterstützen, aber nicht alle versteckten Anforderungen belegen.
Fordern Sie eine schriftliche Bestätigung des genauen gelieferten Artikels und eines genehmigten Ersatzes an. Behalten Sie die alten und neuen Identitäten im Serviceprotokoll bei. Diese Aufzeichnung ist beim nächsten Ausfall nützlicher als eine Kaufbeschreibung, in der nur „ein Ersatzteil für Blasformmaschinen“ steht.
Ein unleserliches Etikett benötigt weitere Beweise und keine erratene Teilenummer. Verwenden Sie die Zeichnungsposition, Installationsfotos und Maschinendaten, um die Identität festzustellen. Kopieren Sie keinen Code von einem Computer in der Nähe, nur weil seine Komponente ähnlich aussieht.
Häufig gestellte Fragen zu Blasformmaschinenteilen
Was sind die Hauptteile einer Blasformmaschine?
Bei einer Extrusionsmaschine sind die Hauptgruppen Zuführung und Extrusion, Düsenkopf und Werkzeuge, Vorformlingssteuerung, Form und Klemme, Blasen, Kühlung, Antriebe und Steuerungen sowie Produktentfernung. Die genaue Anordnung hängt von der Plattform und dem Projekt ab. Identifizieren Sie zunächst den Prozess und nutzen Sie dann seine Montagedokumente, um Standardausrüstung, ausgewählte Optionen und separate Hilfsgeräte zu unterscheiden.
Was ist der Unterschied zwischen einem Düsenkopf und einer Blasform?
Der Düsenkopf verarbeitet geschmolzenes Polymer und formt durch sein Auslasswerkzeug den Vorformling. Die Blasform schließt sich um diesen Vorformling und definiert beim Aufblasen das Äußere des Produkts. Ein Formhohlraum, eine Matrize oder eine komplette Kopfbaugruppe ist daher eine andere Bestellposition. Geben Sie die Baugruppenreferenz an, anstatt sich nur auf das Wort „Form“ zu verlassen.
Ist ein Blasstift dasselbe wie ein Matrizenstift oder ein Dorn?
Nein. Ein Matrizenstift oder Dorn gehört zum Schmelzformwerkzeug und hilft bei der Definition des ringförmigen Auslasses. Eine Blasnadel führt Luft ein und kann in der jeweiligen Konstruktion Halsformungs- oder Kalibrierungsaufgaben übernehmen. Das gemeinsame Wort „Pin“ macht die Komponenten nicht austauschbar. Verwenden Sie die tatsächliche Werkzeugzeichnung, um eines der Elemente zu identifizieren.
Sind Teile zwischen verschiedenen Blasformmaschinen austauschbar?
Gehen Sie nicht von einer Austauschbarkeit aufgrund eines gebräuchlichen Namens, eines ähnlichen Erscheinungsbilds oder einer passenden Schlagzeilenbewertung aus. Der komplette Gerätecode, Baugruppenrevision, Montage, Anschlüsse und Bedienfunktion müssen übereinstimmen. Steuerungen können auch von der Software-, Parameter- und Rückmeldungskompatibilität abhängen. Jede Alternative sollte für die installierte Konfiguration genehmigt und nicht aus einem Katalogfoto abgeleitet werden.
Welche Informationen werden benötigt, um ein Ersatzteil zu identifizieren?
Senden Sie das Maschinenmodell und die Seriennummer, die Originalteilenummer, die Referenz der Montagezeichnung, die Revision und deutliche Etikettenfotos. Beziehen Sie relevante Schnittstellen, genehmigte Änderungen und den beobachteten Fehler mit ein. Bewahren Sie bei Steuergeräten auch die Versions- und Konfigurationsdatensätze auf. Dadurch kann die Abfrage einen bestimmten Artikel identifizieren und nicht eine breite Kategorie von Komponenten.
Bereiten Sie eine konkrete Teileanfrage vor
Beginnen Sie bei einer Kinggle-Maschine mit dem Maschinenschild, der Montagereferenz und dem lesbaren Komponentenetikett. Fügen Sie den Problembericht und die relevanten Zeichnungen hinzu und senden Sie das Paket dann über denKinggle-Kontaktseite. Die Identifizierung des eingebauten Teils ist der erste Schritt zur Bestätigung des korrekten Austauschs.