
Eine Blasform ist nicht nur die Negativform einer Flasche. Es muss einen heißen Vorformling einfangen und versiegeln, eingeschlossene Luft ablassen, Wärme abführen, Hals und Basis erzeugen, Grat abwerfen, die Klemme anbringen und das Teil lösen – im erforderlichen Produktionsrhythmus.

Die Suchsprache kann diesen Bereich verschleiern. Käufer nutzenBlasform, Blasform, Flaschenform, Plastikflaschenform, EBM-WerkzeugeUndExtrusionsblasformfür verwandte Werkzeuge. Anders beim Düsenkopf: Er formt den Vorformling, bevor sich die Form schließt. In einem Angebot sollten die Düsenkopfwerkzeuge und die Blasform als separate Artikel aufgeführt sein.
Dieser Leitfaden konzentriert sich eher auf Extrusionsblasformen als auf Spritz- oder Streckblas-Vorformwerkzeuge. Außerdem werden veröffentlichte Maschinenumschlagsdaten von Projektgarantien getrennt. Es gibt keine universelle Abschnür-, Entlüftungs- oder Kühlabmessung, die für jedes Harz und Teil geeignet ist.
Eine Produktionsblasform verfügt über sieben angeschlossene Arbeitsplätze
Die Kavität gibt dem Teil seine äußere Form, aber die Formreproduktion ist nur die erste Aufgabe. Das Tool muss folgende Funktionen gemeinsam erfüllen:
- Suchen Sie den Vorformling.Die offene Form muss das heiße Rohr aufnehmen, ohne zu ziehen, zu falten oder einen Quetschbereich zu verpassen.
- Versiegeln und verschweißen.Abklemmbereiche verschließen den Vorformling und verwalten verdrängtes Material am Hals, Schwanz, Griff oder anderen Gratbereichen.
- Lassen Sie eingeschlossene Luft entweichen.Entlüftungsöffnungen bieten einen Luftweg zwischen dem sich ausdehnenden Vorformling und der Hohlraumoberfläche.
- Wärme übertragen.Kühlkreisläufe führen die Wärme mit einem ausreichenden Gleichgewicht ab, um ein stabiles Teil zu einem wiederholbaren Zeitpunkt freizugeben.
- Schnittstellen schaffen.Halseinsätze, Kalibrierdetails, Blasnadel- oder Bodenblasmerkmale müssen zum Behälterverschluss und zur Maschine passen.
- Lassen Sie das Teil los und beenden Sie es.Formschräge, Einlegeteile, Öffnungsbewegung und Entgratungsstrategie entscheiden darüber, ob das Teil die Form sauber verlassen kann.
- Passen Sie die Maschine an und überleben Sie sie.Die komplette Baugruppe muss zur Platte, zur Öffnung, zur Dicke und zur Montageanordnung passen und dabei wiederholte Spann- und Wärmezyklen durchlaufen.
Eine an einem Job vorgenommene Änderung kann sich auf einen anderen Job auswirken. Eine tiefere Grattasche kann die Wärmekonzentration um die Schweißnaht herum verändern. Ein polierter Hohlraum kann das Erscheinungsbild anders reproduzieren und gleichzeitig die Bewegung der eingeschlossenen Luft verändern. Ein großer beweglicher Einsatz löst möglicherweise einen Hinterschnitt, verbraucht aber Kühl- und Öffnungsraum. Überprüfen Sie Entscheidungen auf Systemebene.
Anatomie der Blasform: Begriffe, die in die Zeichnung eingefügt werden müssen
Die folgende konzeptionelle Ansicht identifiziert die Schnittstellen, mit denen ein Käufer rechnen sollte. Es handelt sich nicht um einen Werkzeugdruck und enthält keine Fertigungsmaße.
Die Hohlraumoberfläche bildet eine Seite des Teils. Einsätze können den Hals, den Griff oder die Tragebereiche definieren.
Befindet sich an der Abschlussgrenze, wo der Vorformling versiegelt ist.
Gegenüberliegende Kavität trifft an der Trennebene aufeinander. Ausrichtungs- und Montagekontrolle, wiederholbarer Verschluss.
Entlüftungswege führen eingeschlossene Luft aus ausgewählten Hohlraumbereichen weg.
| Besonderheit | Funktion | Beweise zur Genehmigung |
|---|---|---|
| Hohlraumoberfläche | Definiert äußere Geometrie, Textur, Markierungen und lokale Kontaktkühlung | Endgültiges Teilmodell, Schwindungsbasis, Oberflächenbeschreibung und kritische Abmessungen |
| Trennlinie | Grenze, an der sich die Formhälften treffen | Sichtbare Nahtlage, Zugluft, Gratzugang und Auswirkung auf Funktionsflächen |
| Abschnür-/Kompressionsfläche | Komprimiert und versiegelt das Vorformlingsmaterial und kontrolliert gleichzeitig die Schweiß- und Bruchlinie | Materialspezifische Werkzeugdetails und vereinbarter Schweiß-/Trimmtest |
| Blitztasche oder Relief | Nimmt Material auf, das über den Quetschbereich hinaus verdrängt wird | Bruttovorformlingsschätzung, Gratgeometrie und Entgratungsroute |
| Lüftungsschlitze | Lassen Sie die außerhalb des sich ausdehnenden Vorformlings eingeschlossene Luft ab | Lageplan, zulässige Zeugenmarkierungen und Reinigungsfähigkeit |
| Kühlkreisläufe | Wärme abführen und Temperaturverteilung kontrollieren | Kanalzeichnung, Stromkreisidentifikation, Flussrichtung und Versorgungsschnittstelle |
| Hals- und Blasschnittstelle | Formt oder kalibriert die Oberfläche und führt Blasluft ein | Verschlusszeichnung, Blasnadel-/Bodenblaskonzept und Beschnittzugabe |
| Montage und Ausrichtung | Verbinden Sie die Form mit der Aufspannplatte und sorgen Sie für einen wiederholbaren Verschluss | Zeichnung der Maschinenschnittstelle, Masse, Schwerpunkt, Befestigungselemente und Hebepunkte |
Beginnen Sie mit dem Teil und seinen Tests – nicht mit einer generischen Kavität
Der Formenbauer benötigt mehr als Nennliter. Ein 5-Liter-Kanister mit Henkel, eine 5-Liter-Rundflasche und ein doppelwandiges technisches Teil können unterschiedliche Trennlinien, Vorformlingsdurchmesser, Gratanordnungen und Entnahmereihenfolgen erfordern.
Planen Sie, wo der Vorformling gedehnt werden muss
Der Vorformling füllt die Kavität nicht wie eine unter hohem Druck fließende Spritzgussschmelze. Es dehnt sich aus und dehnt sich in Richtung der Hohlraumwand aus. Tiefe Züge, breite flache Bereiche, scharfe Ecken, versetzte Hälse und Griffwurzeln können mehr lokales Material oder eine andere Trennlinienstrategie erfordern. Verwenden Sie Radien und Geometrien, die geformt werden können, ohne dass sich ein dünner Bereich weiter ausdehnen muss, als das Material und der Prozess unterstützen können.
Tragen Sie in der Zeichnung hochwertige Standorte ein
„Gleichmäßige Wand“ ist keine messbare Akzeptanzregel. Markieren Sie kritische Stellen und geben Sie die Prüfmethode an. Schulter, Ecke, Griffwurzel, Basis, Quetschnaht und Platte können unterschiedliche funktionelle Anforderungen haben. Verbinden Sie diese Standorte mit demVorformling-Programmierungs-SetupFormgeometrie und Materialverteilung werden daher nicht unabhängig voneinander angepasst.
Planen Sie eine Schrumpfung ein, ohne einen unabhängigen Prozentsatz zu leihen
Die Schrumpfung hängt von der Harzsorte, der Wandverteilung, der Hohlraumtemperatur, der Abkühlzeit und der Teilegeometrie ab. Verwenden Sie Material-Lieferanten-Daten als Ausgangsreferenz, wenden Sie dann die Methode des Formenbauers an und validieren Sie das tatsächliche Teil. Ein allgemeiner Prozentsatz, der von einer anderen Flasche kopiert wurde, ist keine akzeptable Grundlage für die Hohlraumgröße.
Trennlinie, Abschnürung und Grat müssen gemeinsam gestaltet werden
Die Trennfuge bestimmt, wo sich die beiden Werkzeughälften schließen und wo eine sichtbare Naht entstehen kann. Platzieren Sie es dort, wo die Form geöffnet werden kann, der Vorformling erfasst werden kann, das Teil freigegeben werden kann und die Schneidausrüstung den Grat erreichen kann. Vermeiden Sie es, eine unkontrollierte Naht über eine Dichtungsfläche, eine wichtige Dekoration oder eine andere funktionale Schnittstelle zu legen.
Die Abschnürung ist ein schweißbildendes Merkmal
Am Schwanz oder an der Basis drücken die gegenüberliegenden Quetschbereiche zwei heiße Vorformlingswände zusammen. Das Detail muss genügend Material bewegen, um die Schweißnaht zu bilden, und gleichzeitig eine kontrollierbare Bruchlinie für die Gratentfernung erzeugen. Der richtige Steg, die richtigen Winkel, der richtige Abstand und die richtige Tasche hängen vom Harz, der Dicke des Vorformlings, der Schließwirkung und dem Teil ab. Behandeln Sie sie als konstruierte Bemaßungen und nicht als Standardblock, der über Materialien hinweg kopiert wird.
In der veröffentlichten Patentliteratur zum Extrusionsblasformen werden auch der Quetschbereich, die Grattasche, die Formtemperatur, die Schließgeschwindigkeit und der Entgratungszeitpunkt als interagierende Variablen und nicht als einzelne Kantenabmessungen behandelt. Dies unterstützt eine konservative Kaufregel: Überprüfen Sie das Pinch-Detail anhand des Harzes und der Testmethode, nicht nur anhand des Aussehens.
Entwerfen Sie die Flash-Route, bevor Sie die Automatisierung bestellen
Identifizieren Sie den oberen Blitz, den hinteren Blitz, den Griffblitz und jeglichen Kalibrierungsabfall. Entscheiden Sie, ob die Entfernung in der Form, an einer Stanzstation, mit einem Trimmer oder durch eine sekundäre Vorrichtung erfolgt. Die Flash-Masse gehört zum Bruttoschmelzebedarf, zur Mühlenkapazität und zur Nachmahlplanung. Die Werkzeugzeichnung sollte auch zeigen, wie der entfernte Abfall aus der Form und dem Entnahmeweg entfernt wird.
Kühlung und Entlüftung entscheiden darüber, ob die Kavität mit Produktionsgeschwindigkeit arbeiten kann
Durch die Kühlung wird gesteuert, wann das Teil stabil genug ist, um die Form zu verlassen. Durch die Entlüftung wird gesteuert, ob der expandierende Vorformling die Hohlraumoberfläche erreichen kann. Beides sind verteilte Probleme. Ein langsamer, heißer oder lufteingeschlossener Bereich kann den Zyklus und das Erscheinungsbild des gesamten Teils bestimmen.
Teilen Sie die Kühlkreisläufe nach Wärmelast und Regelungsbedarf auf
Schwere Ecken, Quetschbereiche, Halseinsätze und tiefe Merkmale geben möglicherweise nicht die gleiche Wärme ab wie eine dünne, gerade Wand. Mehrere identifizierbare Schaltkreise ermöglichen die Diagnose und den Ausgleich dieser Regionen. Dokumentieren Sie den Einlass, den Auslass und die Richtung jedes Kreislaufs. Schließen Sie eine Form nicht nur aufgrund des Schlauchdurchmessers an das Pflanzenwasser an. Überprüfen Sie den erforderlichen Durchfluss, Druck, Temperatur, Wasserqualität und Druckabfall für das endgültige Werkzeug.
In einer veröffentlichten Finite-Elemente-Studie zur Kühlung von Extrusionsblasformen wurden Formmaterial, interne Wärmeübertragung, Teiledicke und anfängliche Vorformlingstemperatur als Variablen untersucht, die das Temperaturfeld und die Formöffnungszeit beeinflussen. Diese Forschung liefert keine Zusage hinsichtlich der Zykluszeit für ein Kinggle-Projekt, sie unterstreicht jedoch, warum in einem Formenangebot sowohl thermische Design- als auch Prozessannahmen definiert werden müssen.
Suchen Sie Lüftungsschlitze dort, wo Luft eingeschlossen werden kann
Wenn sich der Vorformling ausdehnt, verbleibt Luft zwischen seiner Außenfläche und dem Hohlraum. Ohne einen Ausweg kann diese Luft den Kontakt verzögern und zu unvollständiger Textur, Schleiflinien oder schlecht geformten Details führen. DerDesignleitfaden für Custom-Pak-Extrusionsblasformenbeschreibt Trennlinienentlüftung und Hohlraumentlüftung in der Nähe von Einsätzen oder tiefen Merkmalen. Die genaue Größe der Entlüftungsöffnung und die Toleranz für die Markierung hängen immer noch vom Teil und Material ab.
Die Reinigungsfähigkeit ist Teil des Entlüftungsdesigns
Entlüftungsöffnungen können ihre Wirksamkeit verlieren, wenn sich Rückstände, Staub oder zersetztes Material ansammeln. Aus der Formzeichnung und der Wartungsdatei sollte hervorgehen, wo sich Entlüftungsöffnungen befinden, wie sie mit der Atmosphäre verbunden sind und wie sie überprüft werden, ohne den Hohlraum zu beschädigen. Verfolgen Sie Oberflächen- oder Füllungsänderungen anhand der Position, bevor Sie den Blasdruck erhöhen, um einen blockierten Weg auszugleichen.
Hochglanzarbeiten sind ein separates thermisches Projekt
Kältere Werkzeuge können die Wärmeabfuhr begünstigen, während die Oberflächenreplikation eine andere Strategie für die Hohlraumtemperatur erfordern kann. Eine von Experten begutachtete Studie aus dem Jahr 2023 zeigte das Extrusionsblasformen bei variabler Temperatur an einem ABS-Autospoilergehäuse unter Verwendung kontrollierter Heizung und Wasserkühlung. Das ist ein Beweis für einen speziellen Ansatz und kein Beweis dafür, dass jede Flasche mit variothermen Werkzeugen ausgestattet sein sollte. Geben Sie frühzeitig die Anforderungen an das Erscheinungsbild an, damit Form und Zyklus gemeinsam entworfen werden können.
Halsbearbeitung, Blasmethode und Entgratung sind eine Schnittstelle
Das Verschlusssystem legt funktionale Maße an der Oberseite einer Flasche fest. Geben Sie die Kappen- oder Verschlusszeichnung, die Dichtfläche, die Gewinde- oder Schnappdetails, die Originalitätssicherung und den zulässigen Trimmzustand an. Entscheiden Sie, ob die Oberfläche in einem späteren Arbeitsgang geformt, kalibriert, gerieben oder geschnitten wird. Geben Sie keinen „Standardhals“ ohne eine kontrollierte Überarbeitung der Zeichnung an.
Passen Sie das Werkzeug an die Blasanordnung an
Obenblasen, Untenblasen und Nadelanordnungen platzieren Luft und Hardware unterschiedlich. Die Blasnadel kann auch an der Halskalibrierung oder der Blitzhandhabung beteiligt sein. Bestätigen Sie Hub-, Zentrier-, Kühl-, Dichtungs- und Kollisionsabstände mit der ausgewählten Kinggle-Maschine, anstatt sie dem Formenbauer allein aus der Flasche abzuleiten.
Überprüfen Sie die nachgeschalteten Messgeräte anhand desselben Datums
Ein Hals kann sauber aussehen, aber das Anbringen oder Versiegeln der Kappe ist trotzdem nicht möglich. Vereinbaren Sie, welche Daten und Lehren bei Formversuchen, Dichtheitsprüfungen und der Qualifizierung der Abfülllinie verwendet werden. Bewahren Sie die Identität des Messgeräts und den Kalibrierungsstatus im Abnahmeprotokoll auf. Wenn ein automatischer Trimmer den Hals nach dem Formen wechselt, überprüfen Sie den fertigen Zustand und nicht nur die Probe im geformten Zustand.
Ursprünglicher Vergleich: Kinggle-Maschinenreferenzen für die Formanpassungsprüfung
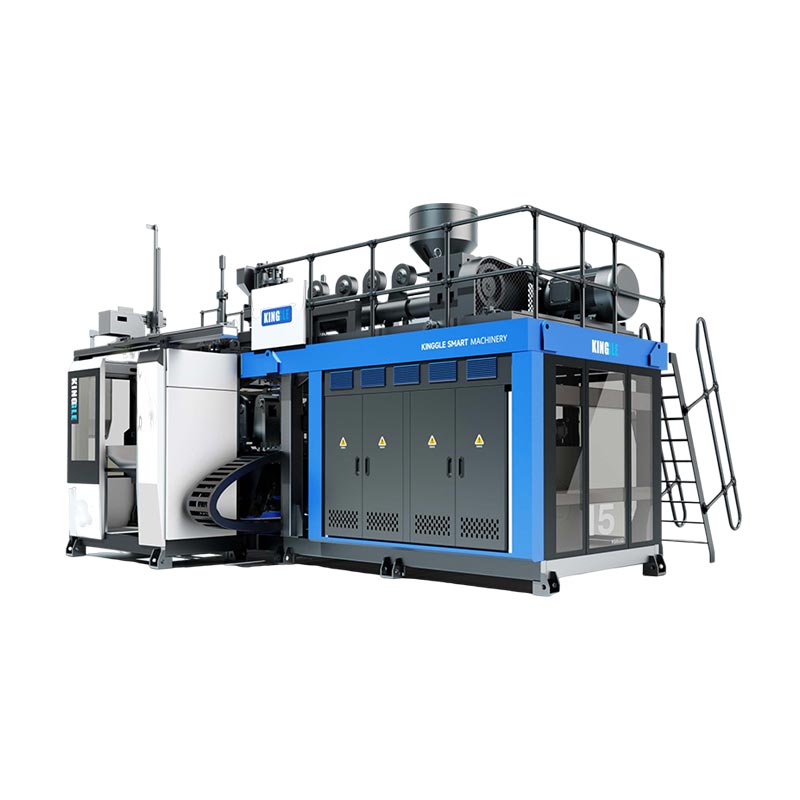
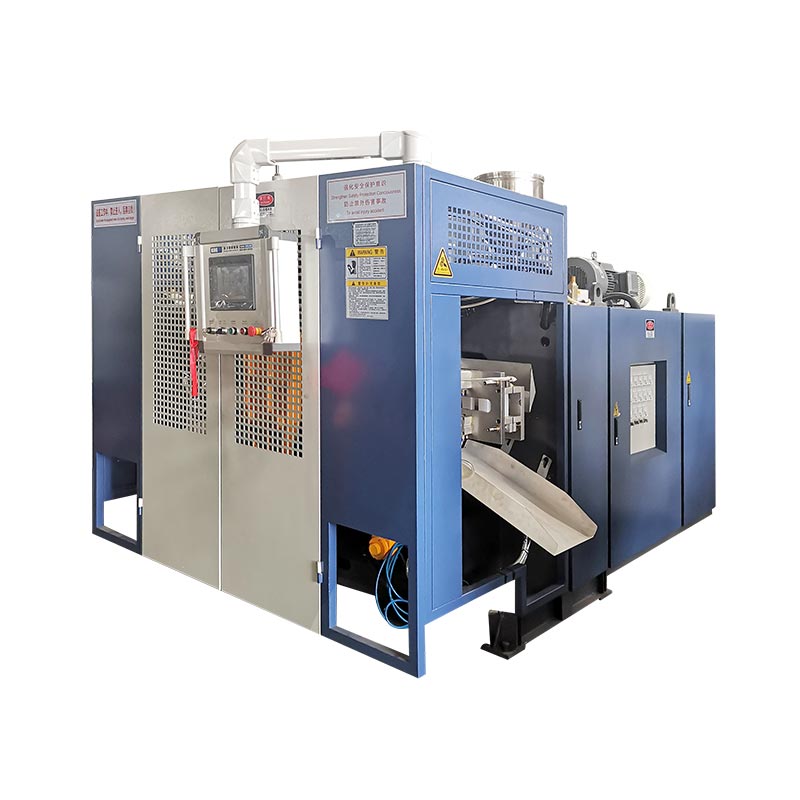
Die folgende Tabelle extrahiert formbezogene Felder aus fünf aktuellen Kinggle-Produktseiten. Es umfasst Durchlauf- und Speichermaschinen, sodass Käufer erkennen können, warum die nominale Behälterkapazität eine Zeichnung der Werkzeugschnittstelle nicht ersetzen kann.
| Veröffentlichtes Modell | Maschinenklasse | Maximale Containerreferenz | Formplattengröße (B×H) | Veröffentlichte maximale Formgröße (B×H) | Formdickenbereich | Spannkraft |
|---|---|---|---|---|---|---|
| KGB2L | Kontinuierlich, Einzelstation | 2 L | 380 × 430 mm | 360 × 380 mm | 160–300 mm | 40 kN |
| KGB5L | Kontinuierlich, Einzelstation | 5 L | 368 × 450 mm | 410 × 450 mm | 200–310 mm | 65 kN |
| KGB15L | Kontinuierlich, Einzelstation | 15 L | 500 × 550 mm | 580 × 500 mm | 300–380 mm | 165 kN |
| KGB80A | Akkumulator, feste Form | 30 L | 750 × 860 mm | 520 × 860 mm | 360–420 mm | 215 kN |
| KGB90A | Akkumulator, feste Form | 60 L | 960 × 980 mm | 700 × 980 mm | 460–550 mm | 280 kN |
Drei Erkenntnisse, die vor der Formfreigabe von Bedeutung sind
Erstens definieren Liter nicht die Formausrichtung.Die kontinuierliche 15-Liter-Referenz verfügt über eine breitere, aber kürzere maximale Formreihe als die 30-Liter-Akkumulatorreferenz. Architektur und Teileform sind neben dem Volumen von Bedeutung.
Zweitens hat die Formdicke einen eigenen Bereich.Ein Hohlraum kann den aufgeführten Flächenabmessungen entsprechen und dennoch außerhalb der zulässigen Dicke oder Öffnungsanordnung liegen. Backplates, Einsätze und Kühlanschlüsse ergänzen die Baugruppe.
Drittens gehört die Spannkraft zum Produkt und zum Prozess.Ein Maschinenseitenwert ist eine verfügbare Kraft und kein Beweis dafür, dass irgendeine Form im Inneren des Umschlags geeignet ist. Die projizierte Fläche, die Blasbedingungen, der Abschnürungsbedarf und die Formkonstruktion erfordern eine technische Überprüfung.


Formmaterial, Einsätze und Oberflächenbeschaffenheit sollten sich an den Produktionsvorschriften orientieren
Werkzeugmaterial beeinflusst Wärmeübertragung, Bearbeitbarkeit, Reparatur, Verschleiß und Kosten. Das Produktionsvolumen allein reicht nicht aus, um sich dafür zu entscheiden. Berücksichtigen Sie Harz, Oberflächenspezifikation, Quetschfestigkeit, abrasive oder korrosive Bedingungen, bewegliche Merkmale, Wartungsfähigkeit und die akzeptierte Reparaturstrategie.
Grundformmaterial
Fragen Sie nach der genauen Legierung oder Güte, ggf. der Wärmebehandlung, der Hohlraumherstellungsmethode und der Grundlage des thermischen Designs. „Aluminiumform“ oder „Stahlform“ ist für einen Vergleich zu weit gefasst.
Austauschbare Einsätze
Hals-, Quetsch-, Verschleiß-, Gewinde- oder Entlüftungseinsätze können die Wartung lokalisieren und einen anderen Werkstoff an einer anspruchsvollen Stelle ermöglichen. Notieren Sie die Einsatzidentifikation und das Ersatzzielfernrohr.
Textur und Gravur
Geben Sie Bilddateien, Ausrichtung, Tiefen-/Aussehensakzeptanz, Entlüftungsinteraktion und Revisionskontrolle an. Bestätigen Sie, wie der Prozess die gewünschte Oberfläche reproduziert.
Schutz und Aufbewahrung
Definieren Sie Reinigung, zugelassenen Korrosionsschutz, Wasserableitung, Transportsicherungen, Hebepunkte und Lagerbedingungen. Schützen Sie Wasserwege und Quetschflächen während der Stillstandszeit.
Die Materialempfehlung des Werkzeugherstellers sollte seine Annahmen und Ausschlüsse enthalten. Prüfen Sie beim Vergleich zweier Angebote, ob beide die gleichen Einsatzmaterialien, den gleichen Kühlumfang, die gleiche Gravur, die gleiche Oberflächenbeschaffenheit, die gleichen Schläuche, die gleichen Armaturen, das gleiche Hebezubehör, die gleichen Probearbeiten und die gleichen Ersatzteile enthalten.
Werksversuch: Beweisen Sie, dass die Form ein wiederholbarer Prozess ist
Eine erste akzeptable Flasche beweist, dass das System das Teil einmal formen kann. Die Produktionsabnahme erfordert einen stabilen Lauf mit nachvollziehbaren Bedingungen. Der folgende Arbeitsablauf ist eine empfohlene Beweisstruktur und kein Anspruch darauf, dass jedes Kinggle-Projekt bereits dasselbe Protokoll verwendet.
- Identität bestätigen.Erfassen Sie Maschine, Form, Einsätze, Werkzeugbestückung, Materialqualität/-charge, Farb- oder Nachmahlzustand und Rezeptrevision.
- Stabilisieren Sie die Verhältnisse.Erfassen Sie die tatsächlichen Temperaturen, den Kühlwasservorlauf/-rücklauf, die Blasbedingungen und die Zyklusphasen, nachdem der Prozess den vereinbarten Zustand erreicht hat.
- Überprüfen Sie das Werkzeug.Überprüfen Sie den Verschluss der Trennlinie, die Ausrichtung, Wasser- und Luftlecks, den Entlüftungszustand, die Quetschflächen und die sichere Bewegung.
- Probe nach Position.Behalten Sie die Identität von Hohlraum, Auslass und Station durch Wiegen, Wandmessung, Trimmen und Funktionstests bei.
- Messen Sie den fertigen Zustand.Berücksichtigen Sie die Auswirkungen des Reibens, Stanzens, Entgratens oder anderer integrierter Endbearbeitungsschritte.
- Notieren Sie alle Verluste.Protokollieren Sie Ausschuss, Stopps, Alarme, manuelle Korrekturen und nachgelagerte Unterbrechungen während des vereinbarten Zeitfensters.
- Speichern Sie die Grundlinie.Genehmigen Sie gemeinsam die Überarbeitung der Zeichnung, des Rezepts, der Fotos, Maße, Lehren und offenen Korrekturmaßnahmen.
Diagnostizieren Sie Muster, bevor Sie das Rezept ändern
| Beobachtetes Muster | Zu prüfende Werkzeug- oder Prozessbereiche | Beweise zum Sammeln |
|---|---|---|
| Schwache oder inkonsistente Schweißnaht | Vorformlingsposition, Pinch-Detail, Formschluss, lokale Temperatur, Gratentlastung und Entgratung | Positionsbeschriftete Schweißproben, Bruttomasse, Nahfolge und Funktionsprüfung |
| Schlechte Textur oder unvollständige Details | Entlüftungsöffnungen, Lage der eingeschlossenen Luft, Hohlraumzustand, Vorformlingskontakt und Temperatur | Fehlerkarte, Entlüftungsinspektion, tatsächliche Prozessbedingungen und Hohlraumfotos |
| Verzug nach dem Auswurf | Wandverteilung, Kühlbilanz, Auswurfzeitpunkt, Handhabung und Nachkühlung | Temperatur/Durchfluss nach Kreislauf, zeitgesteuerte Maßprüfungen und Wandkarte |
| Blitz auf einer Seite | Ausrichtung, Plattenparallelität, Trennfläche, Formmontage und Zentrierung des Vorformlings | Positionshistorie, Verschlussprüfung und Teilewiederholung vor/nach der Korrektur |
| Langsamer oder variabler Zyklus | Einschränkung des Kühlkreislaufs, heiße Bereiche, Teiledicke, Entlüftung und Nachlaufverzögerung | Zyklusphasenzeiten, Liefer-/Rückgabebedingungen und Stoppprotokoll |
Verwenden Sie Kinggle'sHMI-Beweis-Workflowwenn Alarme oder Sequenzänderungen mit einem Schimmelproblem einhergehen. Tragen Sie zugelassene Prüfstellen in dievorbeugender Wartungsplananstatt darauf zu warten, dass die Teilequalität sinkt.
Checkliste für Blasform-Anfrage und Designprüfung
- Kontrollierte 2D/3D-Teiledatei, Revision, Kapazität, maximale Abmessungen und vorgesehene Inhalte.
- Verschluss- und Halsendzeichnung, Kappenmuster, Dichtungsdaten und Zustand der fertigen Verkleidung.
- Genaue Informationen zu Harzqualität, Farbe/Zusätzen, Mahlgut/PCR-Plan und Materiallieferanten.
- Fertiggewicht, geschätzter Bruttovorformling und Gratweg.
- Kritische Wand- und Maßstellen mit Prüfmethoden und Akzeptanzgrenzen.
- Leck-, Fall-, Toplast-, Drehmoment-, Umwelt- oder andere projektspezifische Funktionstests.
- Maschinenmodell, Stations- und Hohlraumanzahl, Düsenkopf-Auslassplan und Vorformlingsmittenabstand.
- Platte/Montageschnittstelle, Formhülle, Dicke, Öffnung, Klemme und Blasnadelanordnung.
- Trennlinie, Abschnürung, Blitztasche, Halseinsatz, Belüftungsöffnungen, Kühlkreisläufe und Oberflächenbeschaffenheit.
- Schnittstellen für Entnahme, Beschnitt, Dichtheitsprüfung, Förder- und Schrotthandhabung.
- Werkzeugmaterial, Einsatzsorten, Härte/Behandlung (sofern relevant), Ersatzteile und Reparaturmethode.
- Probematerialmenge, Laufdauer, Proben, Lehren, Datensatz und Abnahmeverantwortung.
- Allgemeine Anordnung, Hebepunkte, Formmasse/Schwerpunkt und genehmigtes Umrüstverfahren.
- Umfangsgrenzen: Formen, Gesenkwerkzeuge, Armaturen, Schläuche, Zeichnungen, Schulung, Verpackung und vom Käufer bereitgestellte Artikel.
Für Werksdienstleistungen schließen Sie die endgültigen Formkreisläufe und die Blasanordnung an Kinggle anLeitfaden zur Versorgungs- und Grundrissplanung. Für Maschinenklasse und Produktionsreihenfolge verwenden Sie diekontinuierliche Extrusionsblasformführungund bestätigen Sie, ob für das Endteil eine Akkuplattform erforderlich ist.
Häufig gestellte Fragen
Was ist der Unterschied zwischen einer Blasform und einem Blasformkopf?
Der Düsenkopf formt vor dem Formen den geschmolzenen Vorformling. Die Blasform schließt sich um den Vorformling, dichtet ihn ab, erhält Blasluft, kühlt das Teil und definiert seine äußere Form. Es handelt sich um separate, aber miteinander verbundene Werkzeugsysteme.
Welche Informationen werden für die Konstruktion einer Extrusionsblasform benötigt?
Stellen Sie die kontrollierten Teil- und Verschlusszeichnungen, die Harzqualität, die Fertig- und Bruttogewichte des Vorformlings, kritische Wände und Abmessungen, Funktionstests, Ausgabeziel, Maschinenschnittstelle, Hohlraumplan, Beschneidemethode und Betriebseinrichtungen bereit.
Warum ist das Pinch-Off-Design beim Extrusionsblasformen wichtig?
Die Abschnürung komprimiert und versiegelt heißes Vorformlingsmaterial und hilft bei der Definition, wo sich Grate ablösen. Seine Geometrie interagiert mit Material, Vorformlingsdicke, Formschluss, Temperatur, Gratentlastung und Entgratung und muss daher am tatsächlichen Projekt validiert werden.
Warum braucht eine Extrusionsblasform Entlüftungsöffnungen?
Zwischen dem sich ausdehnenden Vorformling und dem Hohlraum kann Luft eingeschlossen werden. Entlüftungsöffnungen bieten einen Fluchtweg, sodass der Vorformling die Formoberfläche berühren und die beabsichtigte Form und Details reproduzieren kann.
Wie wirken sich Kühlkanäle auf die Zykluszeit des Blasformens aus?
Kühlkreisläufe führen die Wärme ab, bis das Teil ohne unzulässige Verformung freigegeben werden kann. Der langsamste heiße Bereich kann den Zyklus begrenzen, daher müssen Schaltungslayout, Durchfluss, Temperatur, Formmaterial und Wandverteilung gemeinsam bewertet werden.
Kann eine vorhandene Blasform auf eine andere Maschine passen?
Möglicherweise, aber gehen Sie nicht davon aus. Überprüfen Sie Formbreite, Höhe, Dicke, Masse, Montage, Öffnung, Klemme, Blasnadelposition, Versorgungseinrichtungen, Entnahmeweg, Düsenkopfausrichtung und Steuerungen anhand der Empfangsmaschine.
Soll ich eine Blasform aus Aluminium oder Stahl wählen?
Die Wahl hängt von der thermischen Leistung, der Produktionsaufgabe, den Harz-, Oberflächen- und Verschleißanforderungen, der Einsatzstrategie, der Reparaturfähigkeit, der Vorlaufzeit und den Kosten ab. Fragen Sie nach den genauen Güte- und Designannahmen, anstatt nur anhand des Metallnamens auszuwählen.