
Auf dieser Seite
- Was ist eine Kunststoff-Blasformmaschine?
- Arten von Kunststoff-Blasformmaschinen
- Schlüsselkomponenten und wie sie sich auf die Ausgabe auswirken
- Trends im Blasformen 2026
- So wählen Sie die richtige Maschine aus
- Installation, Verkabelung und Inbetriebnahme
- Häufige Probleme und Fehlerbehebung
- Marktausblick 2026–2030
- FAQ
- Abschluss
Was ist eine Kunststoff-Blasformmaschine?
Blasformen ist ein Herstellungsverfahren für hohle Kunststoffteile. Die Maschine schmilzt Kunststoffharz, formt daraus eine weiche Form und bläst diese Form mithilfe von Druckluft an die Wände einer Form. Beim Abkühlen behält das Teil die Form der Form. Vier Stufen definieren jede Maschine –Erhitzen (Plastifizieren), Formen (Vorformling oder Vorformling), Blasen und Abkühlen– und die Unterschiede zwischen den Maschinentypen liegen darin, wie die weiche Form erzeugt wird, bevor Luft eingeführt wird.
Kunststoffblasformmaschinen produzieren eine große Bandbreite an Alltags- und Industriegütern: Getränke und PharmazeutikaFlaschen, Schmiermittel und ChemikalienKanister, industriellFässer und IBC-Tanks, Kraftstofftanks und Luftkanäle für Kraftfahrzeuge, Straßensperren und unzählige Container. Das Material hängt vom Teil ab:HAUSTIERfür klare Getränkeflaschen,HDPEund HMW-HDPE für Dosen, Fässer und Tanks,PPfür hitzebeständige und dünnwandige Verpackungen sowie PVC oder technische Harze wie PA für Spezial- und Barriereanwendungen.
Arten von Kunststoff-Blasformmaschinen
Es gibt drei Kernprozesstypen sowie eine schnell wachsende Antriebskategorie, die Käufer im Jahr 2026 nun separat abwägen.
Extrusionsblasformmaschine (EBM)
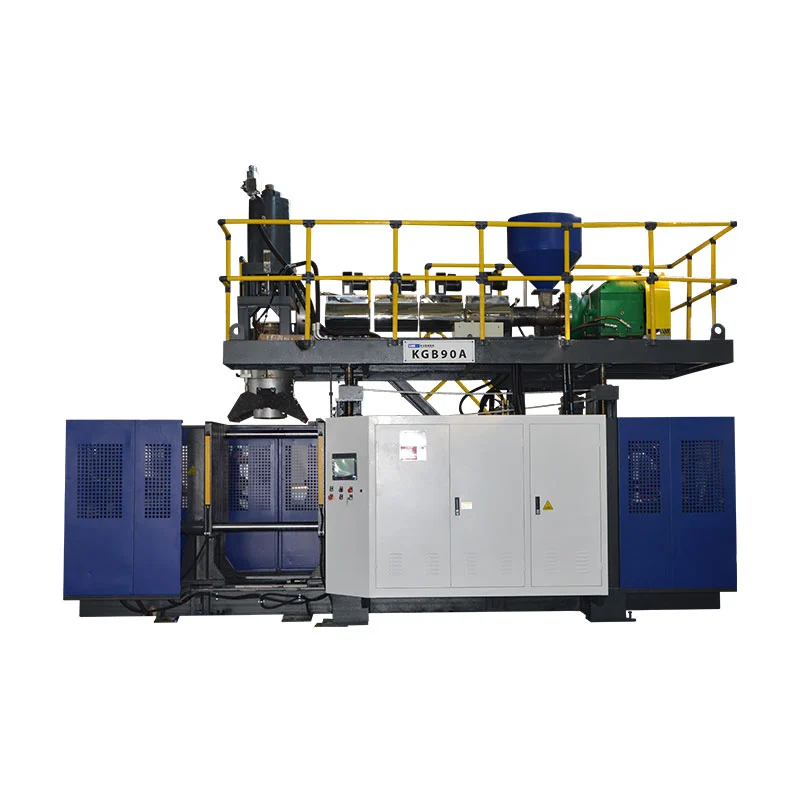
So funktioniert es:Der Extruder schmilzt das Harz und drückt es durch einen Düsenkopf, um ein hängendes Rohr, den Vorformling, zu formen. Die Form schließt sich um sie herum und Luft bläst sie gegen den Hohlraum auf. Da Körper, Griff und Hals in einem einzigen Schuss geformt werden, ist Extrusionsblasformen das Verfahren für handliche und große Teile.Vorteile:niedrige Werkzeugkosten, schnelle Umrüstungen und das größte Teilegrößenspektrum – von 100-ml-Flaschen bis hin zu 220-l-Fässern und mehr.Anwendungen:Kanister, Chemikalienfässer, Wasser- und Kraftstofftanks, Werkzeugkästen, Straßenabsperrungen, Spielzeug. Es eignet sich hervorragend für großvolumige Industriebehälter und ist der Prozess, auf den wir uns spezialisiert haben. siehe unserekontinuierlichUndAkkumulatorExtrusionsmaschinen.
Spritzblasmaschine (IBM)
So funktioniert es:Ein präziser Vorformling wird auf einen Kernstab spritzgegossen und dann zu einer Blasstation transportiert, wo er mit Luft aufgeblasen wird. Da der Hals spritzgegossen ist, bietet IBM eine hervorragende Halsgenauigkeit und eine glatte Oberfläche. Es passtkleine, hochpräzise Flaschen und Gläser– Pharmafläschchen, Kosmetikbehälter – in geringen Mengen mit sehr geringem Ausschuss. Es werden keine behandelten Behälter hergestellt und es ist nicht für große Teile geeignet.
Spritzstreckblasmaschine (ISBM)
So funktioniert es:Ein PET-Vorformling wird eingespritzt und dann beim Blasen axial gestreckt. Diese biaxiale Ausrichtung richtet das Polymer aus und erzeugt eine Wand, die bei gegebenem Gewicht klarer, fester und leichter ist. ISBM ist der Standard fürHAUSTIER-Wasser- und Softdrinkflaschen, wo Leichtigkeit und Transparenz entscheidend sind. Es handelt sich um eine andere Produktfamilie als HDPE-Industrieteile.
2026: Vollelektrische und servoangetriebene Blasformmaschinen
Über den Prozesstyp hinaus vergleichen Käufer im Jahr 2026 zunehmendAntriebstechnik. Herkömmliche Maschinen verwenden eine Konstanthydraulik, die unabhängig von der Last mit voller Leistung läuft.VollelektrischMaschinen ersetzen Hydraulik durch Servomotoren undhydraulisch servoangetriebenMaschinen treiben die Hauptpumpe bei Bedarf an – beides senkt den Energieverbrauch erheblich und verbessert die Wiederholbarkeit. Vollelektrische Konstruktionen sind bei kleinen, hochpräzisen Maschinen üblich; für große Industrieteile, die eine sehr hohe Spannkraft benötigen, ahydraulisch servoangetriebenDie Maschine bietet in der Regel das beste Gleichgewicht zwischen Energieeinsparung und Tonnage. Genau aus diesem Grund verwenden unsere Maschinen eine Servo-Hauptpumpe mit Frequenzumsetzungssteuerung.
Tabelle 1 · Maschinentyp im Vergleich zu Material, Kapazität, Anwendung und Vorteil für 2026
| Typ | Materialien | Typische Kapazität | Beste Anwendungen | 2026 Vorteil |
|---|---|---|---|---|
| Extrusion (EBM) | HDPE, HMW-HDPE, PP, PVC, PA | 100 ml – 2.000 l | Kanister, Fässer, Tanks, Autoteile | Mehrschichtköpfe führen PCR-/Nachmahlschichten durch |
| Injektion (IBM) | PE, PP, PS | ≤ ~0,5 l | Kleine Pharma- und Kosmetikflaschen | Sehr geringer Ausschuss, präzise Hälse |
| Injektionsstrecke (ISBM) | HAUSTIER | 0,2 – 10 L | Wasser- und Softdrinkflaschen | Leichtigkeit, Klarheit |
| Servo / vollelektrisch | Beliebig (Antriebstechnik) | Variiert | Energiekritische Linien mit hohem Volumen | Größter Energieeffizienzhebel |
Schlüsselkomponenten und wie sie sich auf die Ausgabe auswirken
Zwei Maschinen können sich eine Hauptkapazität teilen, aber dennoch sehr unterschiedliche Leistungen erbringen, da Qualität und Leistung in den Komponenten leben. Eine billigere Maschine mit schwacher Wandkontrolle erweist sich in der Regel als die teure Maschine – das Harz, das bei jedem Teil verschwendet wird, übersteigt den Preisunterschied innerhalb von Monaten.
- Schnecken-/Plastifiziereinheit.Schmelzt und dosiert das Harz. Der Schneckendurchmesser (typischerweise 50–100 mm) und das L/D-Verhältnis (24–25) bestimmen die Homogenität und den Durchsatz der Schmelze; Eine instabile Schmelze zeigt sich stromabwärts als inkonsistente Teile.
- Kontrolle von Düsenkopf und Vorformling.Bildet den Vorformling und profiliert seine Wand entlang seiner Länge. Ein hochauflösender Wandstärkenregler (z. B. ein 100-Punkt-MOOG-System) ist der größte Einflussfaktor sowohl auf die Harzkosten als auch auf die Teilefestigkeit.
- Spanneinheit.Schließt und hält die Form gegen den inneren Blasdruck. Synchrones Spannen mit Direktdruckverriegelung hält die Platten parallel; Eine zu geringe Tonnage führt zu Graten und schwachen Teilen.
- Kühlsystem.Setzt das Teil gegen die Form. Die Kühlung ist normalerweise der längste Schritt im Zyklus, daher legt die Kühlungskonstruktion – nicht der Extruder – die tatsächliche Leistung fest und kontrolliert den Verzug.
- Steuerungssystem und Automatisierung.Läuft und automatisiert die Linie. Eine zuverlässige SPS/HMI (Mitsubishi, Weinview) sowie Roboterentnahme und Entgratung sorgen für Konsistenz und OEE bei unbemannten Läufen.
Tabelle 2 · Komponente vs. Funktion, Qualitätsmetrik und was beim Kauf zu beachten ist
| Komponente | Funktion | Qualitätsmetrik betroffen | Fragen Sie den Lieferanten |
|---|---|---|---|
| Schrauben / Plastifizieren | Harz schmelzen und dosieren | Homogenität der Schmelze, Ausstoß | Schneckendurchmesser, L/D, HDPE kg/h? |
| Düsenkopf-/Vorformlingskontrolle | Form- und Profilvorformling | Gleichmäßige Wandstärke, Harzeinsatz | Wie viele Wandstärkenpunkte? |
| Spanneinheit | Form schließen und festhalten | Flash, Teileintegrität | Spannkraft und Verriegelungsart? |
| Kühlsystem | Legen Sie das Teil fest | Zykluszeit, Verzug | Kühldesign und Wasserspezifikation? |
| Steuerung / Automatisierung | Ausführen und automatisieren | Konsistenz, OEE | SPS/HMI-Marke, Roboter zum Mitnehmen? |
Trends im Blasformen 2026
Kompatibilität mit PCR und recyceltem Harz
Marken- und Regulierungsziele führen zu einem Anstieg des Recyclinganteils (PCR) in allen Verpackungen. Der Betrieb variabler, manchmal verunreinigter recycelter Schmelze erfordert eine strengere Kontrolle des Vorformlings und der Temperatur und oft auch eineMehrschichtdüsenkopfSo kann ein Mahlgut- oder PCR-Kern zwischen Frischhäuten eingelegt werden. Maschinen mit präziser Wandstärkensteuerung und stabilen Temperaturzonen gehen mit recyceltem Harz weitaus toleranter um.
KI und intelligente Überwachung
Die Linie wird instrumentierter.OEE-Dashboards, vorausschauende Wartung, Ferndiagnose und automatische Parameteranpassung werden von Premium-Optionen zu Erwartungen. Selbst ein einfaches integriertes Alarmsystem, mit dem der Lieferant Fehler aus der Ferne diagnostizieren kann, kann einen mehrtägigen Ausfall in eine Behebung am selben Tag verwandeln – was bei einer 24/7-Verbindung mehr wert ist als ein bescheidener Unterschied im Maschinenpreis.
Energieeffizienz
Energie ist ein wiederkehrender Kostenfaktor, der über die gesamte Lebensdauer der Maschine anfällt und daher zunehmend Kaufentscheidungen beeinflusst. Die Haupthebel sind aServo-Hauptpumpe, optimierte Druckluftnutzung (Luft ist einer der teuersten Betriebsstoffe in einer Anlage) und effiziente Kühlung. Da Energie ein wesentlicher Bestandteil der Kosten pro Flasche ist, amortisiert sich ein effizienter Antrieb oft schneller als jede andere Aufrüstung einer Großserienlinie.
Tabelle 3 · Trend 2026 im Vergleich zu Fabrikauswirkungen, Kaufargument und ROI
| Trend | Auswirkungen auf die Fabrik | Kaufpunkt | ROI-Wert |
|---|---|---|---|
| PCR / recyceltes Harz | Es muss variable, verunreinigte Schmelze laufen | Mehrschichtiger Kopf + starke Wandkontrolle | Erfüllt die Recycling-Ziele der Marke und der Vorschriften |
| KI / intelligente Überwachung | Weniger Ausfallzeiten, schnellere Einrichtung | OEE-Dashboard, Ferndiagnose, Alarmsystem | Höhere Betriebszeit, weniger Ausschuss |
| Energieeffizienz | Laufende Energie = laufende Kosten | Servopumpe, optimierte Luft, effiziente Kühlung | Niedrigere Kosten pro Teil, schnellere Amortisation |
So wählen Sie die richtige Kunststoff-Blasformmaschine aus
Der zuverlässigste Weg, eine Maschine zu spezifizieren, besteht darin, vom Teil aus zu arbeiten und die Gesamtbetriebskosten und nicht den Aufkleberpreis zu beurteilen:
- Definieren Sie zunächst das Produkt.Größte Größe, unabhängig davon, ob es einen Griff, das Harz, die Wandspezifikation und eine Zertifizierung (Falltest, UN) hat.
- Definieren Sie dann die Ausgabe.Rechnen Sie den Trockenzyklus in die tatsächliche Leistung und das Tagesvolumen um, bevor Sie sich für eine Einzel- oder Doppelstation oder einen Akkumulator entscheiden.
- Passen Sie den Maschinentyp an.Griffig/groß → Extrusion; kleine präzise → Injektion; klares PET → dehnbar.
- Wägen Sie Energie und Automatisierung ab.Servoantrieb und Roboterentnahme erhöhen den Preis, senken jedoch die Betriebskosten.
- Überprüfen Sie Service, Ersatzteile, Installation und Schulung.Eine Maschine ist eine jahrzehntelange Beziehung; Der Support entscheidet über die Verfügbarkeit.
- Beurteilen Sie die Gesamtbetriebskosten, nicht den Preis.Harz, Energie, Ausschuss und Ausfallzeiten übertreffen den Preisunterschied zwischen zwei Maschinen im Laufe ihrer Lebensdauer.
Tabelle 4 · Checkliste des Käufers
| Kriterium | Was zu bestätigen ist |
|---|---|
| Kapazität | Maximales Teilevolumen + realistische Tagesleistung |
| Energie | Servoantrieb, installierte kW, Luft- und Wasserverbrauch |
| Materialverträglichkeit | HDPE-/PP-/PVC-/PA-/PCR-Gehalt |
| Wechselgeschwindigkeit | Werkzeugwechselzeit, Einzel- oder Mehrfachform |
| After-Sales-Unterstützung | Garantie, Installation, Schulung, Ersatzteile |
| Sicherheit und Compliance | Lichtvorhang, CE, Falltest / UN, sofern erforderlich |
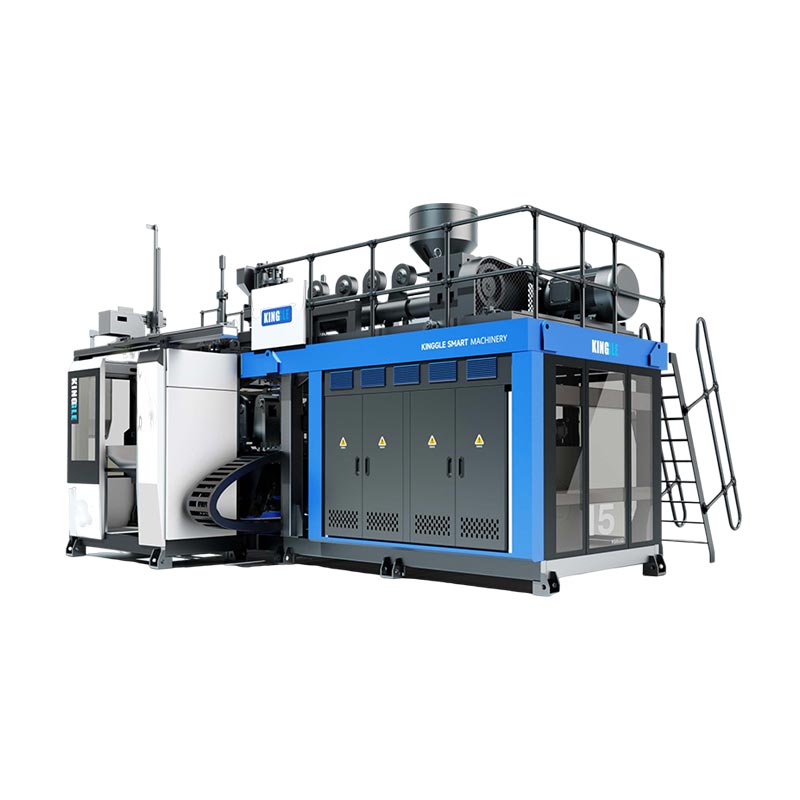
 Kontinuierlich – 5-Liter-Einzelstation
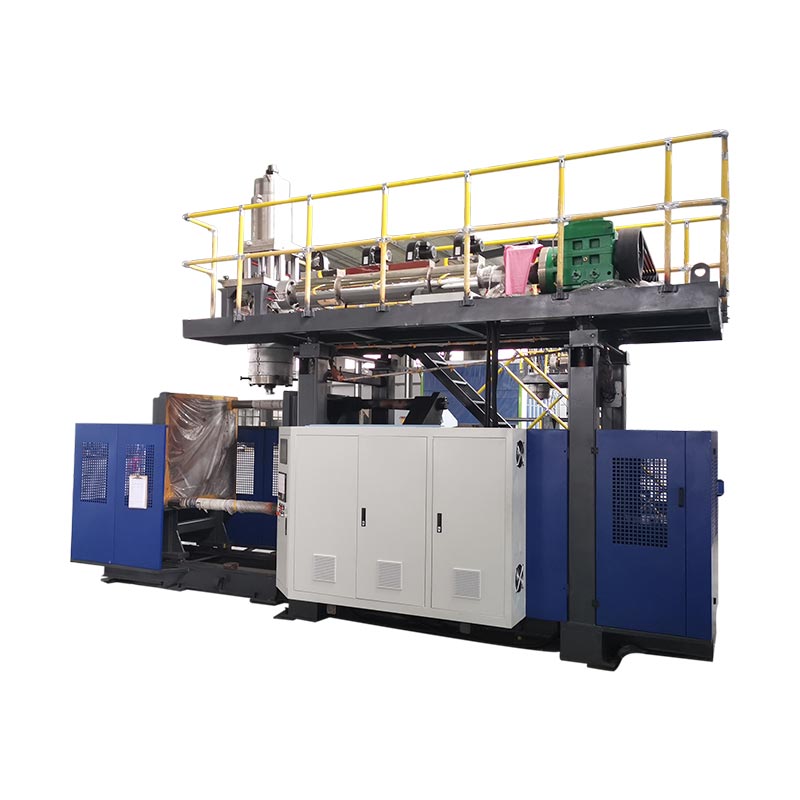
 Kontinuierlich – 15-Liter-Einzelstation
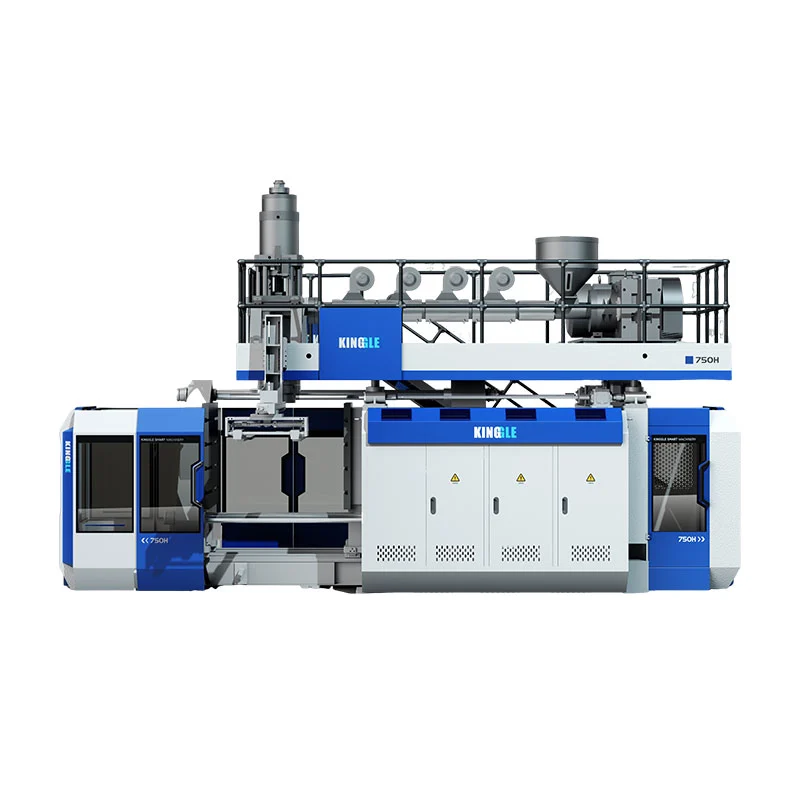
 Akkumulator – 60 l für große Teile
Installation, Verkabelung und Inbetriebnahme
Eine Blasformlinie ist eine Installation mit hohem Versorgungsaufwand und die meisten Startverzögerungen sind auf die Bereitschaft des Standorts und nicht auf die Maschine selbst zurückzuführen. Bestätigen Sie das Wesentliche, bevor die Maschine eintrifft:
- Dienstprogramme.Korrekte Stromversorgung und Verkabelung, saubere Druckluft mit dem erforderlichen Druck, Kühlwasserdurchfluss und -druck sowie ggf. hydraulische Anschlüsse.
- Standort und Fundament.Ein ebener, belastbarer Boden für das Maschinengewicht sowie freier Raum um die Walze, den Extruder und die Entnahme für Betrieb und Wartung.
- Reihenfolge der Inbetriebnahme.Starten Sie die Ölpumpe, bringen Sie die Maschine auf Temperatur (mehrere Stunden mit eingeschaltetem Kühlwasser), starten Sie die Extrusion und den Wandstärkenregler und führen Sie dann manuelle Zyklen durch, bevor Sie auf automatisch umschalten.
- Abnahme (Probelauf).Überprüfen Sie vor der Freigabe die Trockenzyklusleistung, die Gleichmäßigkeit der Wandstärke, das Teilegewicht und die Oberflächenbeschaffenheit sowie die Sicherheitsfunktionen.
Unsere Ingenieure reisen zu Ihrer Fabrik, um die Anlagen zu installieren, in Betrieb zu nehmen und die Bediener zu schulen, damit die Linie schneller eine stabile Produktion erreicht als bei einer Selbstinstallation.
Häufige Probleme und Fehlerbehebung
Die meisten Blasformfehler sind auf vier Faktoren zurückzuführen: Wandstärkenprofil, Schmelzetemperatur, Schließkraft und Kühlung. In dieser Tabelle werden die Mängel, nach denen Käufer am häufigsten fragen, ihren üblichen Ursachen und Behebungen zugeordnet.
Tabelle 5 · Defekt vs. wahrscheinliche Ursache und Behebung
| Defekt | Wahrscheinliche Ursache | Erste Lösung zum Ausprobieren |
|---|---|---|
| Leckage | Schwache Abschnürung/dünne Wand an der Schweißnaht | Passen Sie das Wandprofil und die Abschnürung sowie den Blaszeitpunkt an |
| Ungleichmäßige Wandstärke | Vorformlingsprofil ausgeschaltet / Matrize nicht zentriert | Vorformling neu profilieren, Düsenkopf zentrieren |
| Instabiler Vorformling | Schmelzetemperatur/Lagerhub | Temperaturzonen und Lagerhub prüfen |
| Trübung / Aufhellung | Schmelztemperatur oder Kühlung zu aggressiv | Schmelztemperatur und Abkühlgeschwindigkeit anpassen |
| Wippenboden | Grundkühlung / Blasdruck | Bodenkühlung und Blasdruck anpassen |
| Überschüssiger Blitz | Unzureichende Klemme / verschlissene Form | Klemmkraft prüfen, Form inspizieren |
| Verzug / Verformung | Unzureichende Kühlung | Kühlzeit verlängern, Wassertemperatur senken |
Wenn der Ausstoß und nicht die Qualität sinkt, ist die Ursache häufiger der Speicherhub oder die Kühlung als der Extruder – dort sollte man zuerst suchen. Ständiger Ausschuss und ungeplante Stopps stellen auch die größte versteckte Belastung für die OEE dar, weshalb sich eine stabile Wandsteuerung und zuverlässige Automatisierung weit über ihre Gesamtkosten hinaus auszahlen.
Marktausblick 2026–2030
Die Nachfrage ist stabil und breit abgestützt. Laut Grand View Research lag der weltweite Markt für Kunststoffblasformmaschinen bei ca3,2 Milliarden US-Dollar im Jahr 2024 und soll bis 2030 etwa 4,0 Milliarden US-Dollar erreichen, was einer jährlichen Wachstumsrate von etwa 4,2 % entspricht.. Das Wachstum wird durch Verpackungen, Automobilkomponenten, Industriebehälter und das Gesundheitswesen vorangetriebenAsien-Pazifik ist mit rund 39 % Marktanteil die größte Region. Die Extrusion bleibt das größte Prozesssegment für industrielle Hohlteile, während das PET-Streckblasformen bei Getränkeverpackungen führend ist.
Für Käufer ist das praktische Signal, dass es sich hier um einen Modernisierungsmarkt und nicht um einen Boom handelt: Das Wachstum konzentriert sich dort, wo Maschinen für mehr Effizienz, Recyclingfähigkeit und Automatisierung sorgen. Aus diesem Grund geht es bei einer Kaufentscheidung für 2026 weniger um grundlegende Spezifikationen als vielmehr um Energieeffizienz, PCR-Kompatibilität, Betriebszeit und Gesamtbetriebskosten.
Holen Sie sich ein Angebot für eine Kunststoffblasformmaschine
Teilen Sie uns Ihr Produkt, Ihre Größe, Ihr Harz und Ihre Tagesleistung mit – wir empfehlen Ihnen den richtigen Typ und die richtige Konfiguration mit echten Spezifikationen und Zykluszahlen.
Holen Sie sich ein Angebot Chatten Sie auf WhatsAppHäufig gestellte Fragen
Was ist eine Kunststoff-Blasformmaschine?
Es stellt hohle Kunststoffprodukte her, indem es Harz erhitzt, es in eine weiche Form bringt, es mit Druckluft in einer Form aufbläst und abkühlt – so entstehen Flaschen, Kanister, Fässer, Tanks und Behälter. Die Hauptarten sind Extrusion, Spritzguss und Spritzstreckblasformen.
Was sind die wichtigsten Arten von Blasformmaschinen?
Extrusion (EBM) für handhabbare und große HDPE-Teile, Injektion (IBM) für kleine, präzise Flaschen und Injektionsstreckung (ISBM) für klare PET-Flaschen. Maschinen werden auch als kontinuierliche, akkumulierende, mehrschichtige und servo-/vollelektrische Maschinen beschrieben.
Welche Materialien können verwendet werden?
HDPE und HMW-HDPE, PP, PVC und PA auf Extrusionsmaschinen; PET auf Spritzstretchmaschinen. HDPE ist Standard für Dosen, Fässer und Tanks; PET für klare Flaschen.
Wie viel kostet eine Kunststoff-Blasformmaschine?
Die Kosten hängen von der Teilegröße und der Schließkraft, der Anzahl der Düsenköpfe, den ein- oder mehrschichtigen Wänden und der Automatisierung ab. Kleine Maschinen mit einer Station sind am günstigsten; Große Akkumulatorentrommellinien kosten weitaus mehr. Die Gesamtbetriebskosten – Energie, Ausschuss und Wartung – sind in der Regel wichtiger als der Aufkleberpreis.
Was ist der Unterschied zwischen Extrusion und Spritzblasformen?
Beim Extrudieren wird ein hohler Vorformling extrudiert und geblasen, wodurch handliche und große Teile entstehen. Spritzgießt zunächst einen präzisen Vorformling und bläst ihn dann auf – ideal für kleine, präzise Flaschen, jedoch nicht für Griffe oder große Teile.
Wie wähle ich die richtige Maschinengröße aus?
Beginnen Sie mit Ihrem größten Teilevolumen und Ihrer Tagesleistung. Multiplizieren Sie die Leistung des Trockenzyklus mit einem Effizienzfaktor von 0,75–0,85 und Ihren Betriebsstunden, um die tatsächliche Kapazität zu überprüfen. Wählen Sie dann eine Einzel- oder Doppelstation oder einen Akkumulator für große Teile.
Wie reduziere ich Mängel und Ausschuss?
Die meisten Fehler sind auf das Wandstärkenprofil, die Schmelzetemperatur, die Schließkraft oder die Kühlung zurückzuführen. Präzise Kontrolle der Wandstärke des Vorformlings, korrekte Klemmkraft und ausreichende Kühlung beseitigen die meisten Probleme mit Leckagen, Graten, unebenen Wänden und Verzug.
Lohnen sich vollelektrische Blasformmaschinen im Jahr 2026?
Vollelektrische und servoangetriebene Maschinen senken den Energieverbrauch und verbessern die Wiederholgenauigkeit, sodass sie sich auf energieintensiven Linien mit hohem Volumen am schnellsten amortisieren. Bei großen Industrieteilen bietet eine hydraulische Maschine mit Servoantrieb oft die beste Balance zwischen Energieeinsparung und hoher Spannkraft.
Abschluss
Bei der Auswahl einer Kunststoff-Blasformmaschine handelt es sich um eine Reihenfolge und nicht um eine einzelne Spezifikation: Definieren Sie das Teil, dimensionieren Sie die Ausgabe, passen Sie den Prozesstyp an und wägen Sie dann Energie, Automatisierung und Unterstützung ab. Extrusion deckt die meisten Industriebehälter ab, Spritzguss eignet sich für kleine, präzise Flaschen und Streckblasformen eignet sich für PET-Getränke – wobei Servo- und vollelektrische Antriebe jetzt bei allen dreien den Energieverbrauch senken. Im Jahr 2026 sind es die Entscheidungen, die einen guten Kauf von einem kostspieligen unterscheidenEnergieeffizienz, PCR-Kompatibilität, Automatisierung, OEE und Gesamtbetriebskosten– unterstützt durch echten Service-Support. Wenn Sie das richtig machen, wird die Maschine ein Jahrzehnt lang ihren Unterhalt verdienen.