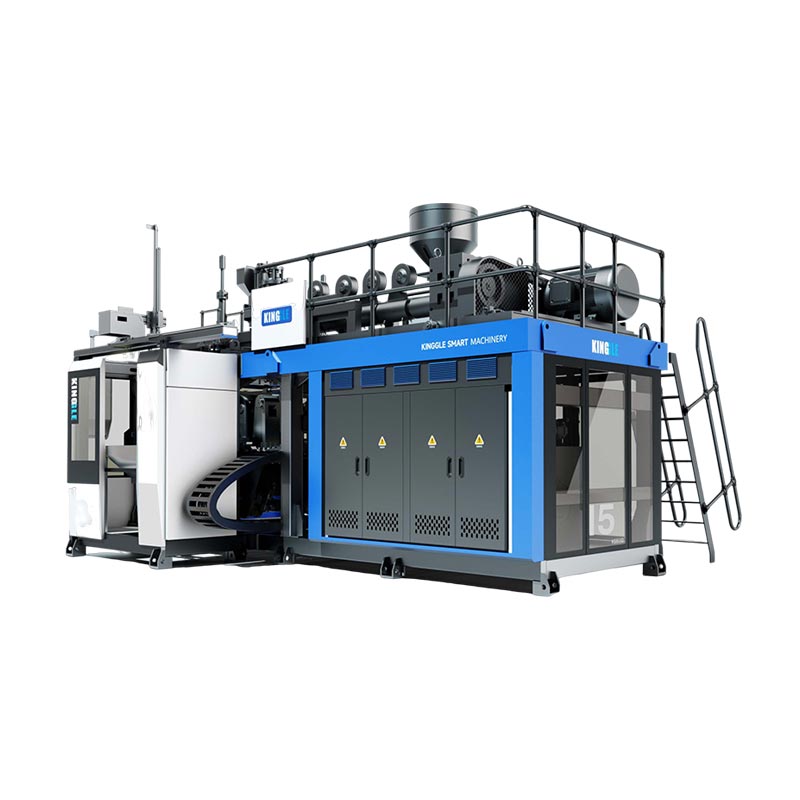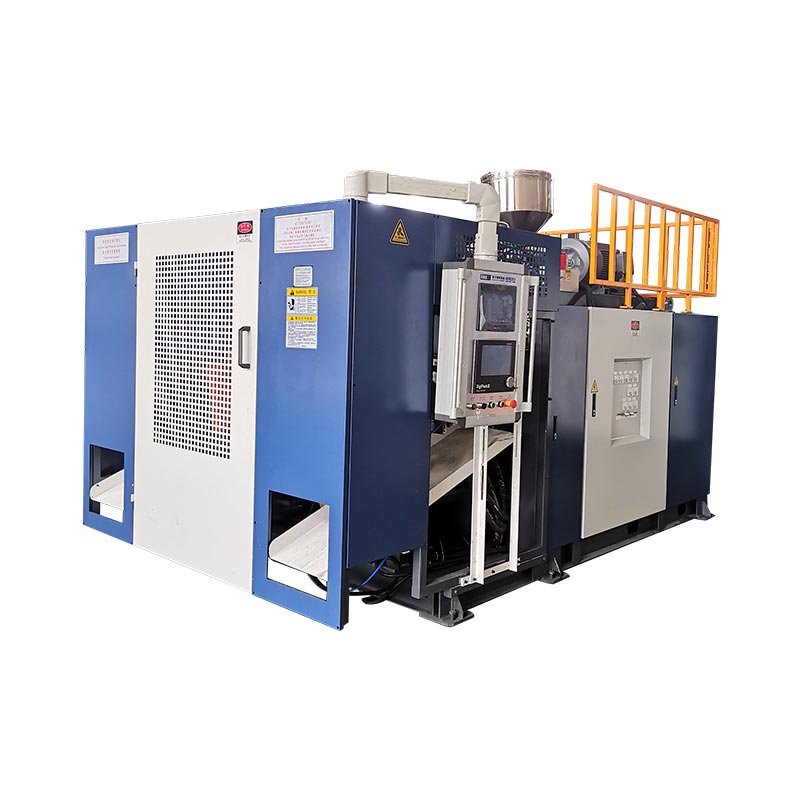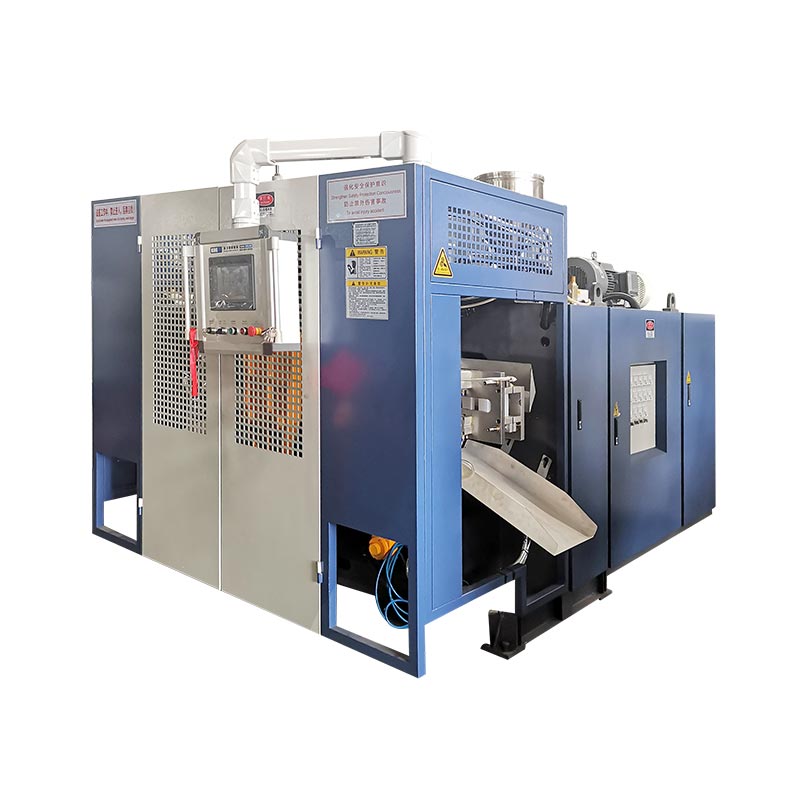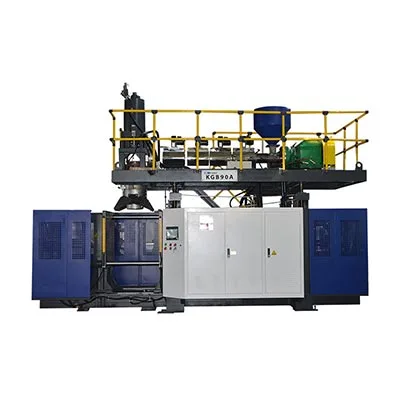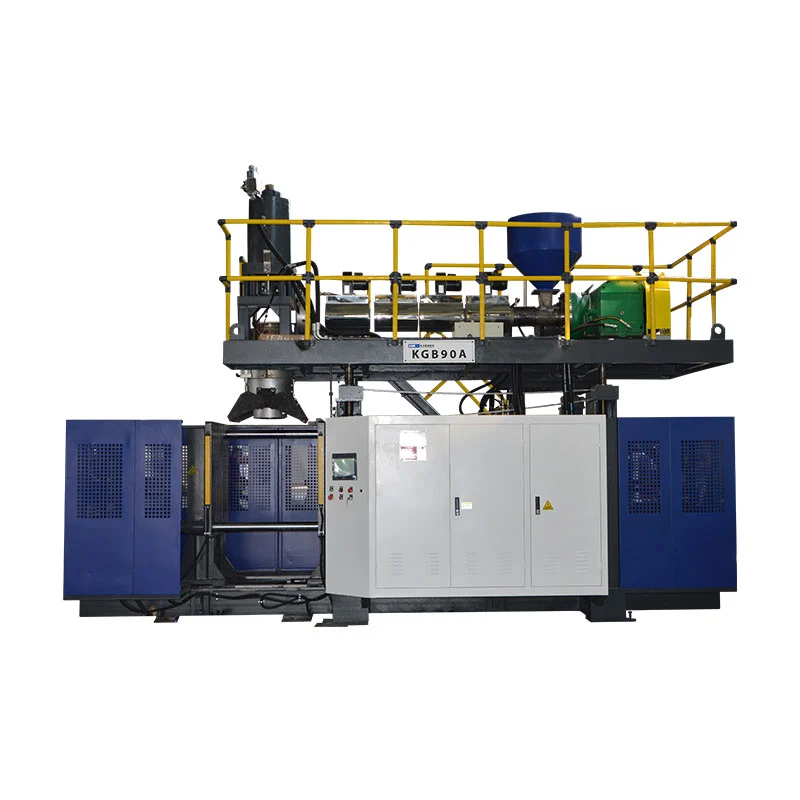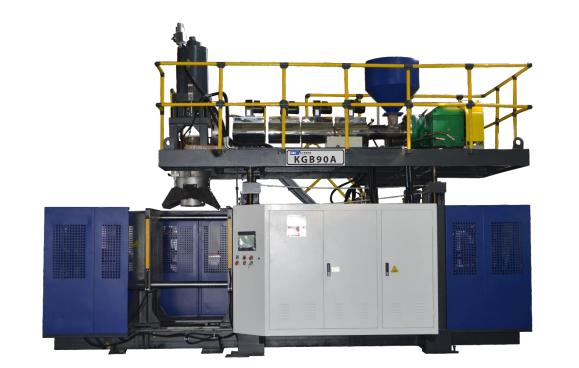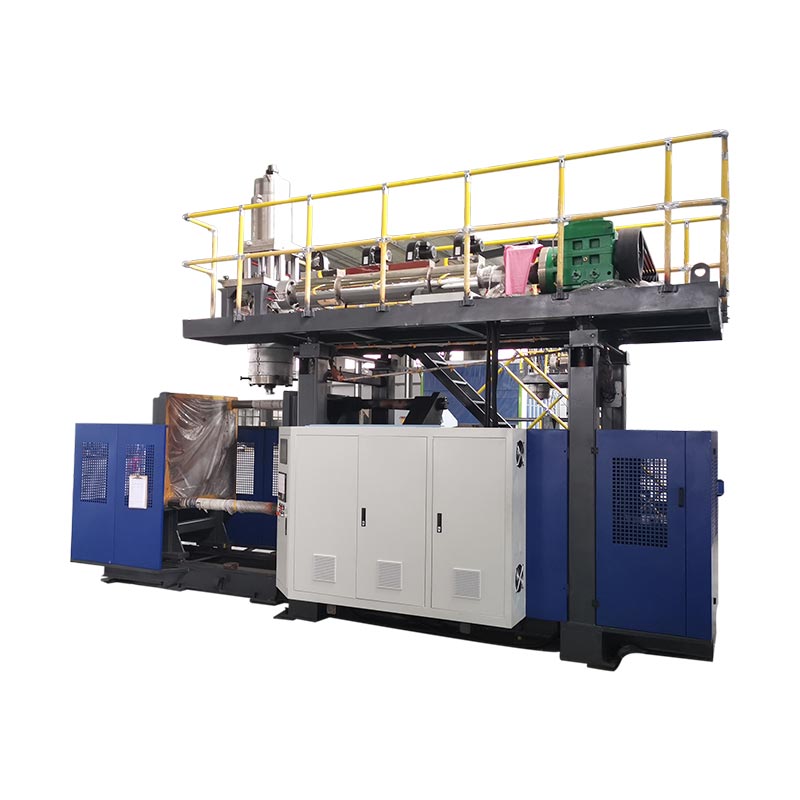
A kontinuierliche Blasformmaschineextrudiert ununterbrochen einen Vorformling, während Formstationen einfahren, um ihn aufzufangen und aufzublasen. Der Extruder stoppt nie, was dies zum schnellsten Weg für HDPE- und PP-Behälter von etwa 0,5 bis 30 Litern macht. Drei Variablen bestimmen Ihren Output: Stationsanzahl, Formkopfkavitäten und Zykluszeit. Drei weitere bestimmen Ihre Kosten: Energie pro Teil, Wartung und Ausschuss. Dieser Leitfaden deckt beide Seiten ab und enthält echte Spezifikationen unserer eigenen Maschinen.
Die kontinuierliche Extrusion deckt die meisten Kunststoffbehälter ab, die Sie täglich verarbeiten. Waschmittelflaschen, Motorölkrüge, Kanister, Verpackungen für Agrarchemikalien – fast alle kommen aus solchen Maschinen.
Eine Klarstellung vor den Details. Klare PET-Wasserflaschen stammen aus einem anderen Verfahren, dem Spritzstreckblasformen, auf verschiedenen Maschinen. Dieser Leitfaden behandelt das kontinuierliche Extrusionsblasformen für HDPE, PP, PVC und PA. Wenn es sich bei Ihrem Produkt um eine PET-Getränkeflasche handelt, ist die Ausrüstung in unseremDurchgängiges Maschinenprogrammwerde es nicht schaffen.
Maschinenkonfigurationen: Wie die Formen auf den Vorformling treffen
Jede kontinuierliche Maschine löst das gleiche Problem. Der Vorformling fließt ununterbrochen, daher muss die Form vor dem nächsten Schuss an ihn herankommen, ihn schließen, ausblasen und ausräumen. Wie die Maschine das macht, bestimmt die Konfiguration.
FormenbewegungsmaschinenBewegen Sie die Form horizontal zum Vorformling. Der Aufbau ist einfach, bewährt und kostengünstig. Es deckt Behälter von 2 bis 15 Litern ab.
Maschinen mit gebogenem ArmSchwenken Sie die Form in einem Bogen, was den Weg verkürzt und den Zyklus beschleunigt. Sie führen auch Co-Extrusionsköpfe für 1 bis 6 Schichten. Dies ist die Klasse für Hochleistungs- und Schichtflaschen.
Dann kommt die Stationszählung.Einzelstation (L)führt einen Formsatz aus.Doppelstation (D)Läuft mit zwei Formen, die einen Extruder auslösen, sodass eine Seite bläst, während die andere auswirft.
| Konfiguration | Behältersortiment | Am besten für | Abtausch |
|---|---|---|---|
| Formentransport, Einzelstation | 2–15 L | Bescheidene Mengen, häufige Produktwechsel | Geringster Output pro Maschine |
| Formentransport, Doppelstation | 2–15 L | Hohe Stückzahlen einer Produktfamilie | Höhere Kosten; braucht eine stetige Nachfrage |
| Gebogener Arm, Einzelstation | 5–30 L | Geschwindigkeit, geschichtete Wände, größere Kanister | Höhere Energieaufnahme |
| Gebogener Arm, Doppelstation | 5–30 L | Maximale Leistung, mehrschichtig bei Lautstärke | Höchste Kapital- und Grundfläche |
Pflanzenfit, frühzeitig geprüft:Bestätigen Sie vier Dinge, bevor Sie sich verpflichten: Bodenfläche im Vergleich zur Maschinengrundfläche, Deckenhöhe für den Düsenkopf und den Trichterlader, dreiphasige Stromversorgung für die angeschlossene Last und Kühlwasserkapazität. Das Maschinengewicht reicht von 2,5 Tonnen bei einer 2-Liter-Einzelstation bis zu 28,5 Tonnen bei einer 30-Liter-Doppelstation mit gebogenem Arm. Überprüfen Sie daher auch Ihre Bodenbelastung.
US-Käufer sollten einen weiteren Frühscheck hinzufügen. Behälter für den Kontakt mit Lebensmitteln, Getränken oder Pharmazeutika unterliegen den FDA-Materialanforderungen, die Ihr Harz und alle Mahlgutrichtlinien beeinflussen. Auch die Regeln für recycelte Inhalte variieren je nach Bundesland und ändern sich häufig. Bestätigen Sie daher die aktuellen Anforderungen für Ihre Produktkategorie, bevor Sie die Harzspezifikation festlegen.
Produktionsleistung: Spezifikationen in Flaschen pro Stunde umwandeln
Jeder Katalog druckt eine Ausgabenummer. Lesen Sie es richtig, sonst machen Sie bei der Lieferung zu große Versprechen.
Diese Zahlen zeigen dasTrockenzyklus— Die Maschine läuft leer auf Hochtouren, kein Plastik, keine Kühlung. Nutzen Sie sie, um Maschinen fair zu vergleichen. Verwenden Sie sie niemals als Produktionsprognose.
Hier finden Sie die tatsächlichen Trockenzykluszahlen aus unserem Dauersortiment mit den zugrunde liegenden Spezifikationen.
| Modell | Maximaler Container | Trockenzyklus | Spannen | Schrauben | HDPE-Kapazität | Durchschn. Energie |
|---|---|---|---|---|---|---|
| KGB2L | 2 L | 600 Stück/Std | 40 kN | 50 mm, L/T 25 | 30 kg/Std | 12–18 kW |
| KGB2D | 2 L | 600 × 2 | 40 kN | 60 mm, L/T 25 | 55 kg/Std | 12–18 kW |
| KGB5L | 5 L | 500 Stück/Std | 65 kN | 60 mm, L/T 25 | 55 kg/Std | 16–25 kW |
| KGB5D | 5 L | 500 × 2 | 65 kN | 70 mm, L/T 25 | 80 kg/Std | 16–25 kW |
| KGB15L | 15 L | 450 Stk./Std | 165 kN | 75 mm, L/T 25 | 100 kg/Std | 25–34 kW |
| KGB15D | 15 L | 450 × 2 | 165 kN | 90 mm, L/T 25 | 120 kg/Std | 25–34 kW |
| KGH15L | 15 L | 500 Stück/Std | 200 kN | 80 mm, L/T 25 | 150 kg/Std | 40–50 kW |
| KGH15D | 15 L | 500 × 2 | 200 kN | 90 mm, L/T 25 | 180 kg/Std | 40–50 kW |
| KGH30L | 30 L | 450 Stk./Std | 300 kN | 90 mm, L/T 25 | 180 kg/Std | 70–80 kW |
| KGH30D | 30 L | 450 × 2 | 300 kN | 100 mm, L/T 25 | 300 kg/Std | 70–80 kW |
Nun die Mathematik, die diese Zahlen in einen Produktionsplan umwandelt.
Zwei Regeln machen diese Herabstufung ehrlich. Dickere Wände kühlen langsamer ab, sodass schwere Teile stärker abgebaut werden als leichte. Und Umstellungen verschlingen Stunden, die nie in einer Zykluszeitzahl auftauchen.
Messen Sie nach der Installation Ihre eigene Leistungsreduzierung. Lassen Sie die Maschine leer laufen, um den Trockenzyklus zu bestätigen, führen Sie dann eine vollständige Produktionsschicht durch und teilen Sie die guten Teile durch Stunden auf. Dieses Verhältnis wird zu Ihrem Planungsfaktor und bleibt stabil, sobald der Prozess abgeschlossen ist.
Passen Sie die Linie an, nicht nur die Maschine:Dimensionieren Sie Ihre Blasformleistung anhand Ihrer Abfülllinie, nicht isoliert. Eine Maschine, die schneller ist als Ihr Füller, führt zu Lagerbeständen und Unordnung auf dem Boden. Multiplizieren Sie Ihre geplanten Stückzahlen pro Stunde mit den Schichtstunden, dividieren Sie sie durch Flaschen pro Karton und vergleichen Sie diese Zahl vor dem Kauf mit Ihrem nachgelagerten Karton- und Palettendurchsatz.
Materialien und Teiledesign
Bei der kontinuierlichen Extrusion werden PE, PP, PVC und PA verarbeitet. HDPE eignet sich für die meisten Flaschen- und Kanisteranwendungen und sein tolerantes Verarbeitungsfenster erklärt, warum es diese Kategorie dominiert.
Die Schraube erledigt die eigentliche Arbeit. Ihr Durchmesser und das Verhältnis von Länge zu Durchmesser legen fest, wie viel Harz die Maschine pro Stunde schmilzt, und dadurch wird die Leistung vor allem anderen begrenzt. Unsere Maschinen laufen mit Schnecken von 50 bis 100 mm bei L/D 25, mit 3 bis 5 Heizzonen am Zylinder und 3×5 bis 3×8 Heizabschnitten im Düsenkopf.
| Material | Typische Produkte | Was Sie sehen sollten |
|---|---|---|
| HDPE | Waschmittelflaschen, Kanister, Motorölkrüge, Milchprodukte | Sehr verzeihend. Passen Sie den Schmelzindex an das Teilegewicht an – niedrigerer MFI für größere Teile |
| PP | Heißabfüllung und Verpackung bei höheren Temperaturen | Engeres Verarbeitungsfenster; kühlt langsamer ab, daher verlängern sich die Zyklen |
| PVC | Klare Flaschen, Spezialchemikalienverpackungen | Hitzeempfindlich. Zersetzt sich, wenn es heiß steht; vor jedem Stillstand spülen |
| Mahlen Sie Mischungen | Kostenreduzierung bei den meisten Produkten | In einem kontrollierten Verhältnis mischen; Verunreinigtes Mahlgut trägt Flecken in die Schmelze |
Die Teilekonstruktion setzt Grenzen, die die Maschine nicht überwinden kann. Tiefe Unterschnitte wirken dem Abklemmen entgegen. Scharfe Ecken verdünnen die Wand dort, wo sich der Vorformling am stärksten ausdehnt. Griffe benötigen einen ausreichenden Matrizenkopfdurchmesser, um sauber geformt zu werden – unsere Köpfe haben eine Länge von 90 bis 220 mm bei Modellen mit nur einem Matrizenstift.
Bringen Sie die Zeichnung zu Ihrem Lieferanten, bevor Sie eine Form schneiden. Unserer Erfahrung nach gehen die meisten Beschwerden über Wandstärken auf eine Entwurfsentscheidung und nicht auf eine Maschineneinstellung zurück – und eine Stunde an der Zeichnung vermeidet wochenlanges Ausprobieren.
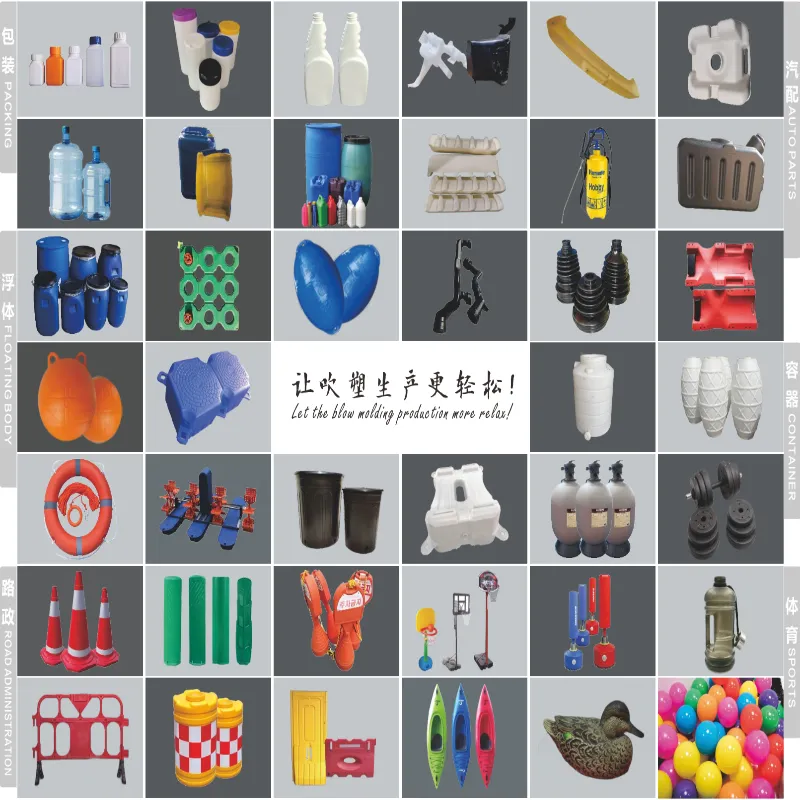
Ebenen eröffnen weitere Optionen. Ein Co-Extrusionskopf fügt eine farbige Haut, einen transparenten Sichtstreifen oder einen vergrabenen recycelten Kern hinzu – alles in derselben Aufnahme. Unsere Bogenarmmaschinen verarbeiten 1 bis 6 Lagen, vollflächig abgedecktmehrschichtige Führung.
Automatisierung, Steuerung und Energie
Der Kontrollstapel entscheidet, ob die Qualität über Schichten hinweg gleich bleibt. Fragen Sie jeden Lieferanten, was drin ist, und erwarten Sie Namen, keine Adjektive.
Auf unseren Maschinen laufen Mitsubishi-SPS, MOOG-Servosteuerung, Weinview-HMIs sowie OMRON-, Schneider- und GEFRAN-Komponenten. Die programmierte Wandstärkensteuerung variiert den Düsenspalt während des Schusses, wodurch das Material dort platziert wird, wo das Teil es benötigt, und es dort entnommen wird, wo es nicht benötigt wird.
Stellen Sie für die Linienintegration drei konkrete Fragen: Welche Protokolle stellt die SPS für die MES- oder SCADA-Verbindung zur Verfügung, ob Alarme als strukturierte Daten exportiert werden und ob der Lieferant Ferndiagnosen anbietet. Wir bieten IoT-Fernüberwachung an, damit unsere Ingenieure eine Maschine in Echtzeit inspizieren und Probleme erkennen können, bevor die Produktion gestoppt wird.
Energie verdient eine eigene Analyse. Drei Lasten dominieren: Laufheizung, Antriebssystem und Kühlung. In der Tabelle oben ist der durchschnittliche Verbrauch je Modell aufgeführt. Der Kühlwasserdurchfluss beträgt je nach Maschinengröße 50 bis 180 l/min.
Vergleichen Sie Lieferanten anhand der Zahl pro Teil, nicht anhand der stündlichen Entnahme. Eine schnellere Maschine verteilt die gleiche Kilowattleistung auf mehr Flaschen, wodurch die Maschine mit der höheren Leistung häufig die günstigere Maschine ist.
Lebenszyklusökonomie: Was kostet die Maschine im Besitz?
Der Kaufpreis beträgt eine Zahlung. Der Besitz läuft über ein Jahrzehnt. Fünf Faktoren bestimmen die Kapitalkosten und vier bestimmen die Betriebskosten.
| Kostentreiber | Kategorie | Notizen |
|---|---|---|
| Maschinengröße und Stationsanzahl | Hauptstadt | Die größte einzelne Variable |
| Anzahl der Ebenen | Hauptstadt | Jede Schicht fügt eine Extruder- und Kopfkomplexität hinzu |
| Schimmel und Hohlräume | Hauptstadt | Normalerweise separat angegeben – Budget dafür |
| Nachgelagerte Automatisierung | Hauptstadt | Entgraten, Dichtheitsprüfung, Fördern |
| Energie | Betrieb | Verwenden Sie die obige Zahl pro Teil |
| Arbeit | Betrieb | Sinkt bei automatisierter Entgratung und Handhabung stark ab |
| Verschrotten und nachschleifen | Betrieb | Durch das Schließen des Mahlgutkreislaufs wird bereits bezahltes Mahlgut wiederhergestellt |
| Ersatzteile und Wartung | Betrieb | Budget jährlich; Lagern Sie schnell verschleißende Artikel vor Ort |
Bauen Sie Ihr Amortisationsmodell auf dem Delta auf, nicht auf der Summe. Vergleichen Sie die neue Linie mit dem, was Sie heute betreiben: gewonnene Teile pro Stunde, eingesparte Arbeitsstunden, reduzierter Ausschuss, Energie pro verändertem Teil. Teilen Sie die Maschinen- und Werkzeugkosten durch diesen jährlichen Gewinn, und Sie haben eine Amortisationszeit bei Ihren eigenen Zahlen und nicht bei denen eines Lieferanten.
Wartungs- und Fehlermodi
Betriebszeit ergibt sich aus einem Zeitplan, nicht aus Glück. Planen Sie drei Arbeitsebenen.
| Intervall | Aufgaben |
|---|---|
| Täglich | Düsenkopfheizungen und Temperaturen prüfen; Räumen Sie den Quetschbereich frei. Überprüfen Sie den Kühlwasserdurchfluss und -druck |
| Wöchentlich | Klemmflächen und Fixierstifte prüfen; Servo- und Hydraulikdrücke prüfen; Überprüfen Sie die Ausschussrate auf Drift |
| Vierteljährlich | Führen Sie eine Leistungsdiagnose durch. Überprüfen Sie das Schmiersystem. kritische Komponenten kalibrieren |
| Jährlich | Überprüfen Sie den Verschleiß von Schnecke und Zylinder. Warten Sie den Schneidkopf. Überprüfen Sie den gesamten Ersatzteilbestand |
Häufige Fehlerarten folgen Mustern: Abgenutzte Quetschkanten schwächen die Basisschweißnähte, wandernde Heizzonen verändern die Wandverteilung und stumpfe Klemmflächen lassen Grate entstehen. Jeder einzelne wird zuerst als Defekt am Teil angezeigt.
Eine Schulung des Bedieners amortisiert sich schneller als jedes Ersatzteil. Bestätigen Sie, was Ihr Lieferant beinhaltet, und bestätigen Sie, dass die Installation die Maschinenschutz- und Sperrverfahren gemäß Ihren lokalen Sicherheitsanforderungen abdeckt – in den USA bedeutet dies, dass die OSHA-Konformität unterzeichnet wird, bevor die Linie mit der Produktion beginnt.
Fragen Sie schriftlich nach der Garantie:Unsere läuft ein Jahr lang auf der gesamten Maschine ab Ankunft in Ihrem Werk, bei Hauptkomponenten wie dem MOOG-Wandstärkenregler und den Servomotoren beträgt die Laufzeit zwei Jahre. Fragen Sie jeden Lieferanten, was seine Garantie abdeckt, was sie ausschließt und wie schnell Ersatzteile Ihr Land erreichen.
Wählen Sie Ihre Konfiguration
Arbeiten Sie in dieser Reihenfolge: Behältervolumen und Material schränken die Maschinenklasse ein, Jahresvolumen entscheidet über Einzel- oder Doppelstation und Schichtanforderungen entscheiden über Formbewegung oder gebogenen Arm. Hohlräume skalieren dann die Ausgabe entsprechend Ihrer Prognose.
UnserAuswahlhilfe in fünf Schrittengeht diesen Dimensionierungsweg im Detail. Bei Behältern über 30 Litern wird der Vorformling zu schwer für die kontinuierliche Extrusion, und die Entscheidung fällt auf Akkumulatormaschinen – wie in unserem Artikel beschriebenAkku vs. kontinuierlicher Vergleich.
Häufig gestellte Fragen
Was ist eine kontinuierliche Blasformmaschine?
Eine kontinuierliche Blasformmaschine extrudiert einen ununterbrochenen Schlauch aus geschmolzenem Kunststoff, den sogenannten Vorformling, während eine oder zwei Formstationen einfahren, um ihn aufzufangen, zu schließen und das Teil aufzublasen. Der Extruder stoppt nie. Dies eignet sich für kleine und mittlere Behälter aus HDPE, PP und PVC – Flaschen, Kanister und Schmiermittelverpackungen. Für große Teile werden stattdessen Akkumulatormaschinen verwendet, da sich ein schwerer hängender Vorformling dehnt, bevor sich die Form schließt.
Wie berechne ich Flaschen pro Stunde aus Zykluszeit und Kavitäten?
Multiplizieren Sie die Zyklen pro Stunde mit den Kavitäten pro Formkopf und der Anzahl der Stationen. Eine Maschine mit einer Leistung von 600 Trockenzyklen pro Stunde und einem Kopf mit zwei Kavitäten auf einer Doppelstation erreicht theoretisch 2.400 Teile pro Stunde. Nehmen Sie dann eine realistische Leistungsreduzierung für Kühlung, Handhabung und Umstellung vor, da die Katalogbewertungen zeigen, dass die Maschine leer läuft. Planen Sie die Kapazität für die herabgesetzte Nummer.
Welche Materialien laufen auf einer kontinuierlichen Blasformmaschine?
HDPE, PP, PVC und PA lassen sich gut auf kontinuierlichen Extrusionsblasformmaschinen verarbeiten. HDPE dominiert die Flaschen- und Kanisterproduktion. Passen Sie die Schnecke an das Material an: Steifere Sorten benötigen eine höhere Schmelzkapazität, weshalb Schneckendurchmesser und Verhältnis von Länge zu Durchmesser wichtig sind. Für transparente PET-Getränkeflaschen werden ein anderes Verfahren – Spritzstreckblasformen – und andere Maschinen verwendet.
Wie viel Energie verbraucht eine kontinuierliche Blasformmaschine?
Der durchschnittliche Energieverbrauch skaliert mit der Maschinengröße. Kinggle-Kontinuierlichmaschinen leisten 12 bis 18 kW in der 2-Liter-Klasse, 16 bis 25 kW in der 5-Liter-Klasse, 25 bis 34 kW in der 15-Liter-Klasse und 40 bis 80 kW in den Hochgeschwindigkeitsmodellen mit gebogenem Arm. Vergleichen Sie Lieferanten hinsichtlich der Energie pro fertigem Teil und nicht pro Stunde, da eine schnellere Maschine die gleiche Energieaufnahme auf mehr Teile verteilt.
Welche Wartung benötigt eine kontinuierliche Blasformanlage?
Planen Sie tägliche, wöchentliche und vierteljährliche Arbeit. Täglich: Düsenkopfheizungen prüfen, Quetschbereich freimachen, Kühlwasserfluss überprüfen. Wöchentlich: Klemmflächen und Hydraulik- oder Servodrücke prüfen. Vierteljährlich: Führen Sie eine Leistungsdiagnose durch, überprüfen Sie das Schmiersystem und kalibrieren Sie kritische Komponenten. Halten Sie schnell verschleißende Ersatzteile vor Ort, da ein fehlendes Teil in Ausfallzeiten mehr kostet als in der Lagerhaltung.
Der nächste Schritt hängt davon ab, wo Sie sich befinden
Senden Sie Ihre Behälterdetails – Volumen, Material, Wandstärke, Zielleistung – und unsere Ingenieure werden mit dem richtigen Weg für Ihre Bühne antworten:
- Testen Sie ein neues Produkt?Wir empfehlen Ihnen eine Startkonfiguration und führen Ihr Teil in einem Probeversuch durch.
- Kapazität hinzufügen?Wir bauen die Ausgabemathematik anhand Ihrer Fülllinie auf und zitieren das passende Modell.
- Eine in die Jahre gekommene Maschine ersetzen?Wir vergleichen den Energieverbrauch pro Teil und Ausschuss mit Ihrer aktuellen Linie, sodass sich die Amortisation anhand Ihrer Zahlen ergibt.
In jedem Angebot werden das Modell, die Komponenten, die Handelsbedingungen und die Lieferzeit genannt – bei regulären Modellen beträgt die Laufzeit 30 bis 40 Tage, bei Sonderanfertigungen 60 bis 120 Tage. Durchsuchen Sie dieVollständiges Maschinensortimentwährend Sie Ihre Zahlen sammeln.
Fordern Sie eine Konfiguration und ein Angebot an →Eine kontinuierliche Blasformmaschine verdient ihren Platz durch Rhythmus – ein Extruder, der nie stoppt, Formen, die mithalten, und eine Linie, die auf Ihren Füller abgestimmt ist. Wenn Sie die Konfiguration, die Hohlraumanzahl und die Leistungsreduzierung richtig einstellen, gilt die Ausgabeberechnung für die Produktion. Sehen Sie sich die Modelle und Spezifikationen im anKontinuierliche Blasformmaschinen-Reihe.