
Die nützlichste Kennzahl für die Blasformenergie ist nicht die installierte Leistung oder ein aktueller kW-Wert, da beides nicht zeigt, wie viel verkaufsfähige Produktion aus der verbrauchten Energie unter stabilen, spezifizierten Produktionsbedingungen stammt.Verwenden Sie den während eines stabilen Produktionsfensters gemessenen Strom, dividieren Sie ihn durch die akzeptierte Leistung aus demselben Zeitfenster und zeichnen Sie die Grenze, die Zählerpositionen, das Produkt, die Form, das Harz, den Zyklus und die Qualitätsregeln auf. Um einen vollständigen Überblick über die Betriebskosten zu erhalten, messen Sie zunächst die Blasformmaschine und addieren Sie dann zugewiesene Druckluft, Kühlung, Materialhandhabung, Ausschusshandhabung und nachgeschaltete Lasten, wenn diese außerhalb des Hauptmaschinenzählers liegen, ohne die gleiche Energie zweimal zu zählen.

Die fünf Zahlen, die es wert sind, in einen Bericht aufgenommen zu werden
- Maschinenstrom während des Tests, in kWh
- Durchschnittliche Wirkleistung im selben Fenster, in kW
- Extrudierte Masse und angenommene Produktmasse
- Akzeptierte Teile, die während des Tests hergestellt wurden
- Zugeordnete Luft, Kühlung und nachgeschaltete Energie
| Messansicht | Typische Grenze | Bester Nenner | Frage, es beantwortet |
|---|---|---|---|
| Angeschlossene Last | Installierte Motoren, Heizungen, Steuerungen und ausgewählte Hilfsgeräte | Keiner | Wie sollte die elektrische Infrastruktur dimensioniert werden? |
| Hauptmaschinenenergie | Einspeisung der Blasformmaschine | kg extrudiert, akzeptiert kg oder akzeptierte Teile | Was verbraucht diese Maschine bei einem definierten Lauf? |
| Produktbezogene Energie | Definierte Maschinengrenze, Form und spezifiziertes Produkt | kg gemessene Produktion | Wie können zwei Produktversuche verglichen werden? |
| Volle Energie | Maschine plus zugeordneter Kompressor, Kühler und Leitungsausrüstung | akzeptierte kg oder akzeptierte Teile | Welcher Strom gehört in das Produktkostenmodell? |
Zeichnen Sie zunächst die Energiegrenze
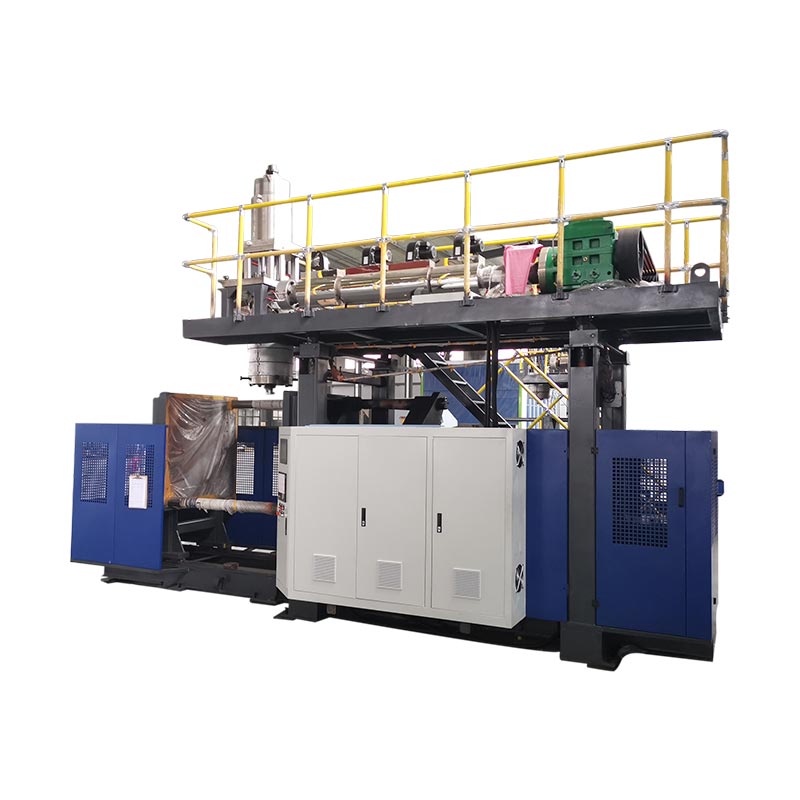
„Wie viel Strom verbraucht eine Blasformmaschine?“ klingt einfach. Es handelt sich nicht um eine einzelne Messung. Die Antwort ändert sich mit der Linie, die um das Gerät herum gezogen wird. Ein Haupteingangszähler kann den Extruder, Heizungen, das Hydrauliksystem, Klemmen, Steuerungen und den angeschlossenen Roboter umfassen. Der zentrale Luftkompressor und die Kältemaschine können davon ausgeschlossen sein. Ein anderes Werk kann lokale Kühlgeräte innerhalb des Maschinenpaneels platzieren. Diese Messwerte können erst verglichen werden, wenn die Grenze angegeben ist.
Der BeamteEUROMAP-Empfehlungslisteunterteilt dieses Problem in zwei Dokumente für Blasformmaschinen. EUROMAP 46.1 befasst sich mit der maschinenbezogenen Energieeffizienz. EUROMAP 46.2 befasst sich mit der Energie, die zur Herstellung eines bestimmten Produkts mit einer bestimmten Form benötigt wird. Bei beiden Dokumenten handelt es sich um die Version 1.0 vom Januar 2014. Sie sind weiterhin auf der Seite mit den aktuellen technischen Empfehlungen von EUROMAP gelistet.
Diese Unterscheidung ist in einer Fabrik nützlich. Ein standardisierter Maschinentest kann das Verhalten einer Maschine unter vorgegebenen Bedingungen beschreiben. Ein Produkttest beantwortet eine andere kommerzielle Frage. Es zeigt die Energie an, die bei der Herstellung eines definierten Behälters, Teils oder Tanks verbraucht wird. Keine der beiden Lesungen umfasst automatisch die komplette Anlage. Der Kompressorraum, die Kühlanlage, das Harzsystem, die Mühle, das Förderband, der Trimmer und der Lecktester können sich außerhalb des Maschinenzählers befinden.
Zeichnen Sie vor der Installation von Messgeräten ein einfaches einzeiliges Diagramm. Markieren Sie die eingehende Maschinenversorgung. Markieren Sie jede Hilfsversorgung. Listen Sie dann zentrale Dienste auf, die die Grenze überschreiten. Notieren Sie die Last, die von anderen Leitungen geteilt wird. Ein gemeinsam genutzter Kompressor kann nicht vollständig einer Blasmaschine zugeordnet werden. Ein Kühler, der fünf Maschinen versorgt, benötigt ebenfalls eine Zuordnungsmethode.
Verbrauchen Sie Energie pro Kilogramm und Energie pro akzeptiertem Teil
Durchschnittsleistung und Energie hängen zusammen, sind jedoch nicht austauschbar. Kilowatt beschreiben eine Nutzungsrate. Kilowattstunden beschreiben die über einen bestimmten Zeitraum verbrauchte Energie. EUROMAP 46.1 definiert die gesamte Maschinenenergie als mittlere Wirkleistung multipliziert mit dem Messintervall. Er definiert den spezifischen Energieverbrauch als die Energie dividiert durch die extrudierte Masse im gleichen Zeitraum.
Der kWh/kg-Wert ist für den Prozess- und Maschinenvergleich wertvoll. Es normalisiert unterschiedliche Lauflängen. Es verarbeitet auch Teile unterschiedlicher Größe besser als kWh pro Zyklus. Dennoch enthält extrudierte Masse Material, das möglicherweise nicht als Produkt akzeptiert wird. Flash, Tails, Startup-Purge, Ausschussbehälter und Testteile können das Geschäftsergebnis verändern.
Fügen Sie eine zweite Metrik für die Fabrikkostenrechnung hinzu. Teilen Sie die relevante Linienenergie durch akzeptierte Teile oder akzeptierte Masse. Verwenden Sie die Einheit, die der Art und Weise entspricht, wie das Produkt verkauft und kontrolliert wird. Ein Flaschenhersteller bevorzugt möglicherweise kWh pro 1.000 akzeptierte Flaschen. Ein großer Hersteller von Industrieteilen bevorzugt möglicherweise kWh pro akzeptiertem Teil. Ein materialorientiertes Team kann kWh pro akzeptiertem Kilogramm wählen.
Behalten Sie beide Nenner bei. Die Lücke zwischen extrudierter Masse und akzeptierter Masse führt zu Ertragsverlusten. Ein Prozess kann ein gutes Maschinen-kWh/kg-Ergebnis liefern und dennoch Energie durch Ausschuss verschwenden. Ein anderer Prozess verbraucht möglicherweise etwas mehr Strom, produziert aber im gleichen Zeitraum mehr akzeptierte Teile. Eine Lesung allein kann diesen Kompromiss nicht zeigen.
Anschlussleistung nicht als Verbrauchsergebnis verwenden. Die angeschlossene Last hilft bei der Dimensionierung von Transformatoren, Kabeln und Schutzgeräten. Die tatsächliche Betriebsenergie hängt vom Zyklus, dem Harz, der Form, der Steuerstrategie und dem Produktionszustand ab. KingglesLeitfaden zur Versorgungsplanungerklärt diesen Unterschied für die Fabrikvorbereitung.
Erst messen, wenn der Prozess stabil ist
Eine kurze Zählerablesung während des Aufwärmens sagt nichts über die Produktion aus. Fassheizungen funktionieren möglicherweise anders als im Normalfall. Möglicherweise ändert sich die Temperatur des Hydrauliköls noch. Bediener korrigieren möglicherweise die Länge des Vorformlings oder entfernen Startteile. Auch der Nenner ist schwach, da nur wenige akzeptierte Produkte gezählt wurden.
EUROMAP 46.2gibt eine spezifische Produkttestmethode an. Das Produkt muss den Kundenanforderungen entsprechen. Die Maschine muss ohne manuellen Eingriff mindestens 15 Minuten lang automatisch laufen. Das Fass muss mindestens 15 Minuten lang auf der Solltemperatur geblieben sein. Eine hydraulische Maschine muss außerdem eine stabile Öltemperatur erreichen und diese mindestens 15 Minuten lang halten.
Die formelle Messung dauert dann mindestens 10 Minuten und umfasst mindestens 15 Zyklen. Die gesammelte Produktmasse wird gewogen. EUROMAP fordert außerdem eine Instrumentierung, die nach den genannten Zählerklassen der IEC 62053-22:2003 zertifiziert ist. Diese Bedingungen gehören zu dieser Empfehlung. Eine Anlage kann ein längeres Fenster wählen, wenn normale Schwankungen, mehrere Stationen oder nachgelagerte Ereignisse eine größere Abdeckung benötigen.
| Vor dem Zeitfenster | Während des Fensters | Nach dem Fenster |
|---|---|---|
| Bestätigen Sie das genehmigte Produkt, die Form, das Material und das Rezept | Halten Sie die Zeitstempel von Messgerät und Ausgabe aufeinander abgestimmt | Wiegen Sie die definierte Produktionsmasse |
| Erreichen Sie eine stabile automatische Produktion | Zeichnen Sie Alarme, Stopps und manuelle Aktionen auf | Zählen Sie akzeptierte Teile und Ausschuss |
| Bestätigen Sie die thermischen und Versorgungsbedingungen | Ändern Sie die Prozesseinstellungen nicht | Führen Sie die erforderlichen Qualitätsprüfungen durch |
| Setzen Sie jeden relevanten Zähler auf Null oder zeichnen Sie ihn auf | Beobachten Sie alle Stationen, Köpfe und Hohlräume | Speichern Sie Rezeptur-, Messgeräte- und Prüfprotokolle |
EUROMAP 46.2 identifiziert auch die für den Vergleich erforderliche Dokumentation. Dazu gehören Maschinenidentität, installierte Leistung, Schneckendetails, Zylinderisolierung, Teilegewicht, Wandstärke, Material und Lieferant. Zyklendetails, Spanninformationen, Temperaturen, Messzeit, Zyklenzahl und durchschnittlicher Leistungsfaktor gehören ebenfalls in die Aufzeichnung. Durch diesen Detaillierungsgrad bleibt das Ergebnis an den Lauf gebunden, der es erzeugt hat.
Erstellen Sie für routinemäßige Fabrikarbeiten aus diesen Ideen ein wiederholbares Testblatt. Markieren Sie jede Abweichung von der EUROMAP-Methode. Nennen Sie eine informelle Kontrolle nicht einen EUROMAP-Test, wenn die Bedingungen und Instrumente unterschiedlich waren. Es können immer noch nützliche interne Daten sein, wenn ihre Methode klar ist.
Finden Sie heraus, welche Maschinenlasten Strom verbrauchen
Ein Messgerät für die gesamte Maschine gibt Aufschluss über die Größe des Problems. Die Ursache wird nicht identifiziert. Die Hauptverbraucher gehören in der Regel einigen wenigen physikalischen Systemen an. Der Extruderantrieb bewegt und plastifiziert Material. Fass- und Kopfheizungen steuern den thermischen Zustand. Das Formsystem treibt die Bewegung der Klammer und der Station an. Steuerungen, Lüfter, Pumpen und lokale Kühlgeräte sorgen für kleinere oder intermittierende Lasten.
Aus diesem Grund bietet EUROMAP 46.1 optionale Subsystemmessungen an. Es trennt den Extrudermotor und -antrieb von der Thermoregulierung von Zylinder und Kopf. Es definiert auch die Energie des Formsystems. Die Empfehlung umfasst Ergänzungen für Flüssigkeitskühlung und Speicherkopfenergie, wenn diese Systeme gelten. Diese Kategorien bieten eine nützliche Diagnosekarte, selbst wenn eine Anlage keinen formellen Klassifizierungstest durchführt.
Beginnen Sie mit einem Zeitdiagramm, nicht mit einer Durchschnittszahl. Passen Sie Leistungsänderungen an reale Maschinenereignisse an. Eine konstante Extruderlast hat eine andere Ursache als eine scharfe Spitze der Klemmbewegung. Neben den Zonentemperaturen sollte auch der Heizungszyklus betrachtet werden. Während die Maschine wartet, kann ein Hydrauliksystem Strom verbrauchen. Eine angeschlossene Mühle darf erst starten, nachdem eine Flash-Charge sie erreicht hat.
Der nächste Schritt hängt vom Muster ab. Eine steigende Extrusionslast kann Prüfungen des Materialzustands, des Schneckenzustands oder der mechanischen Festigkeit rechtfertigen. Eine übermäßige Heizungsaktivität kann auf thermische Verluste, Regelverhalten oder einen instabilen Prozess hinweisen. Der kontinuierliche Pumpenbedarf während des Wartens erfordert eine andere Untersuchung. DerCheckliste für die vorbeugende WartungHilft dabei, Energiesymptome von Verschleiß, Undichtigkeiten, Kühleinschränkungen und schlechtem Zustand zu unterscheiden.
Passen Sie nicht mehrere Systeme gleichzeitig an. Speichern Sie zunächst die stabile Basislinie. Ändern Sie eine nachgewiesene Ursache. Anschließend wiederholen Sie den gleichen Produkttest. Dies schützt den Zusammenhang zwischen Aktion und Ergebnis. Es zeigt auch, ob eine geringere Maschinenleistung einen weiteren Verlust verursachte, beispielsweise eine längere Zykluszeit oder eine schlechtere Schmelzestabilität.
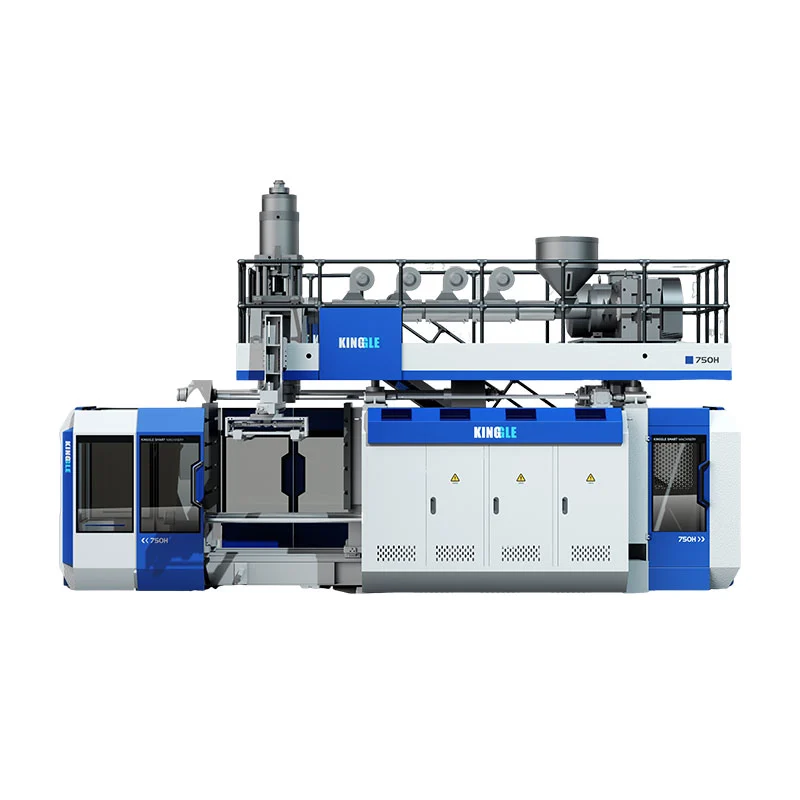
Fügen Sie Druckluft und Kühlung an der Anlagengrenze hinzu
Dem Stromzähler der Maschine fehlen möglicherweise zwei wichtige Werkslasten. Blasluft wird in vielen Betrieben an anderer Stelle erzeugt. Kühlwasser kann von einem zentralen Kühler- und Pumpensatz stammen. Keines der beiden Dienstprogramme ist kostenlos. Beides muss gemessen oder zugeordnet werden, bevor das Werk den Gesamtstrom pro akzeptiertem Teil schätzen kann.
Notieren Sie bei Druckluft Druck und Durchfluss an der Maschine während der Produktion. Druck allein ist keine Luftmenge. Der Durchfluss allein gibt keinen Aufschluss über den Auslieferungszustand. Beachten Sie die Betriebsdauer, das Receiververhalten, die Trockneranordnung und andere Benutzer in der Kopfzeile. Auch Leckagen und unsachgemäße Nutzungen können das Gesamtergebnis der Anlage verfälschen.
Das US-Energieministerium unterhält eineRessource für Druckluftsystememit Anleitung zu Analyse, Kontrollen, Lagerung, Druck, Lecks und Systemkosten. Es istMEASUR-PlattformDazu gehören auch Rechner für Druckluft, Motoren, Pumpen und andere Anlagensysteme. Diese Tools können eine Beurteilung unterstützen. Die tatsächliche Kompressorleistung und die gemessenen Systemdaten müssen weiterhin die Zuordnung bestimmen.
Definieren Sie für die Kühlung, was der Zähler abdeckt. Eine lokale Kältemaschine kann mit ihren Pumpen direkt dosiert werden. Eine zentrale Anlage benötigt eine transparente Methode, die auf der gemessenen elektrischen Energie und der zugewiesenen Last der Leitung basiert. Vor- und Rücklauftemperaturen, Durchfluss, Umgebungsbedingungen und gleichzeitige Benutzer können von Bedeutung sein. Wandeln Sie den Kühlwasserdurchfluss nicht mit einem generischen Faktor in elektrische Energie um.
KingglesGebrauchsanleitung zum Blasformenempfiehlt eine separate Messung für zuverlässige Produktkostendaten. Es wird außerdem darauf hingewiesen, dass ein Gesamtzähler den Kompressor, den Kühler, das Mahlwerk, das Förderband und nachgeschaltete Geräte umfassen kann. Verwenden Sie diesen Ansatz, wenn das Anlagenlayout dies zulässt. Andernfalls lassen Sie jede Zuordnungsformel sichtbar.
Verbinden Sie Energie mit Zykluszeit, Teilegewicht und Ausschuss
Energieeffizienz ist ein Produktionsergebnis. Die niedrigste momentane kW erzeugt nicht immer die niedrigste kWh pro akzeptiertem Teil. Eine Maschine verbraucht möglicherweise während der Bewegung mehr Strom, stellt aber in einer Stunde akzeptablere Produkte her. Eine andere Einstellung kann die durchschnittliche Leistung verringern, aber den Zyklus verlängern. Der Nenner entscheidet, welches Ergebnis zählt.
Die Zykluszeit ist die erste Verbindung, die überprüft werden muss. Verwenden Sie die Methode von KinggleLeitfaden zur Zykluszeitoptimierung. Messen Sie den Grenzschritt und vergleichen Sie dann die akzeptierte Ausgabe. Ein kürzerer Timer ist keine Ersparnis, wenn er zu heißeren Teilen, Dimensionsabweichungen oder einer Verstopfung im stromabwärtigen Bereich führt. Zeichnen Sie sowohl die durchschnittliche Leistung als auch die gemessene Energie im selben Produktionsfenster auf.
Auch Teilegewicht und Wandverteilung beeinflussen das Energieergebnis. Mehr Material erfordert Plastifizierung und Wärmeabfuhr. Allerdings ist ein geringeres Gesamtgewicht nicht automatisch akzeptabel. Kritische Wände müssen dennoch die Produktanforderung erfüllen. Benutzen Sie dieParison-Programmierhandbuchum Profiländerungen mit gemessenen Wandpositionen zu verbinden. Benutzen Sie dieLeitfaden zum Formendesignwenn eine lokale Kühlgrenze vom Werkzeug ausgeht.
Ausschussware verdient eine eigene Zeile auf dem Energieblatt. Der für ein Ausschussteil benötigte Strom wurde bereits verbraucht. Ein Teil des Materials kann zurückgewonnen werden, aber die Maschinenzeit, die Luft und die Kühlung werden nicht zurückgewonnen. Verfolgen Sie Startbereinigung, Flash, Tails, visuelle Ausschüsse und Funktionstest-Ausschüsse separat. KingglesAnleitung zur Fehlerbeseitigunghilft dabei, häufige Fehler mit Prozessbeweisen zu verknüpfen.
Umstellungen und Starts können kurze Aufträge dominieren. Erhitzen, Spülen, Farbübergang und Erstfreigabe verbrauchen Energie, bevor die verkaufsfähige Produktion beginnt. Benutzen Sie dieCheckliste für den StartUndUmstellungsanleitungdiesen Verlust aufzuzeichnen. Geben Sie die stationäre Energie und die Energie auf Auftragsebene getrennt an. Jeder beantwortet eine gültige, aber unterschiedliche Frage.
Servohydraulik und andere Antriebssysteme fair vergleichen
Laufwerksbezeichnungen können einem Käufer helfen, die Architektur zu verstehen. Sie können einen Produkttest nicht ersetzen. Eine servohydraulische Maschine, eine herkömmliche hydraulische Maschine und ein elektrisch angetriebenes Design können Leerlaufzeiten unterschiedlich bewältigen. Ihre Ergebnisse hängen auch von der Klammerbewegung, der Extruderleistung, dem Akkumulatorbetrieb, der Pumpengröße, den Steuerungen und dem erforderlichen Produktionstempo ab.
Beginnen Sie mit dem gleichen Produkt. Halten Sie Form, Material, Teilegewicht, Wandbedarf und Abnahmetests vergleichbar. Schließen Sie die gleiche Hilfsgrenze ein. Betreiben Sie dann jede Maschine mit einem stabilen, genehmigten Prozess. Ein Vergleich mit einer Maschine im Trockenzyklus und einer anderen Maschine, die fertige Teile herstellt, hat wenig kommerziellen Wert.
Schauen Sie sich die Leistungskurve sowie die endgültige kWh an. Dynamische Belastungen können während der Formbewegung oder dem Herausschieben des Speichers ansteigen. Leerlaufbedarf kann von Bedeutung sein, wenn die Sequenz Warten enthält. Extrusion und Erhitzen können einen anderen Job dominieren. Auf einer Mehrkopfmaschine ändert sich die Nutzleistung pro Ereignis erneut. DerMehrkopf- und Mehrkavitätenführungerklärt, warum Teile pro Zyklus definiert werden müssen.
Auch das Maschinenlayout kann den Nenner ändern. AEinzelstations- oder DoppelstationslinieExtrusion, Kühlung und Teilehandhabung können sich auf unterschiedliche Weise überschneiden. Das garantiert kein einheitliches Energieergebnis. Das Produkt, die Kreislaufbilanz, die Kühlleistung und die nachgeschaltete Leitung bestimmen die akzeptierte Leistung.
Bitten Sie Lieferanten, die Testgrenzen und -bedingungen anzugeben. Fordern Sie Maschinenenergie, akzeptierte Leistung, extrudierte Masse und Qualitätsnachweise aus demselben Zeitraum an. Wenn ein prozentualer Ersparnisanspruch geltend gemacht wird, fordern Sie beide Originalmaße an. Fragen Sie auch, welche Geräte außerhalb jedes Meters standen. Dadurch wird aus einer Antriebssystem-Reklamation ein Vergleich, den Technik und Einkauf prüfen können.
Führen Sie einen achtstufigen Pflanzenenergietest durch
Für den Start der Anlage ist kein kompliziertes Dashboard erforderlich. Es braucht einen kontrollierten Test, geeignete Messgeräte und eine eindeutige Leistungszählung. Qualifiziertes Elektropersonal sollte Instrumente gemäß den Sicherheitsverfahren der Anlage installieren oder anschließen. Das Produktions- und Qualitätspersonal sollte die Produktbedingungen vor dem zeitgesteuerten Lauf genehmigen.
- Definieren Sie die Produkt- und Akzeptanzregel.Notieren Sie Zeichnung, Teilerevision, Form, Harz, Farbe, Nachschleifregel, Zielgewicht und erforderliche Prüfungen. Geben Sie an, welche Teile als abgenommen gelten.
- Zeichnen Sie die Metergrenze.Markieren Sie die Hauptmaschine, lokale Hilfsaggregate, Kompressorzuordnung, Kühlzuordnung und nachgeschaltete Lasten. Geben Sie jedem Zähler einen Namen.
- Überprüfen Sie Instrumente und Zeitstempel.Verwenden Sie für die Messung geeignete Messgeräte. Passen Sie die Uhren an, die für Elektrizität, Maschinenzyklen und Produktionszählungen verwendet werden.
- Erreichen Sie eine stabile automatische Produktion.Bestätigen Sie den thermischen Zustand, die Versorgungseinrichtungen und die Qualität. Befolgen Sie für einen EUROMAP 46.2-Test die angegebenen Stabilitäts- und Instrumentierungsanforderungen.
- Abmessen, ohne das Rezept zu ändern.Erfassen Sie Startwerte, Endwerte und das Produktionsfenster. Beachten Sie Alarme, Stopps, manuelle Eingriffe und ungewöhnliche Versorgungsereignisse.
- Zählen Sie die Masse und die akzeptierte Leistung.Wiegen Sie die definierte Produktionsmasse. Zählen Sie akzeptierte Teile, Ausschussteile, Grate, Reste und anderes ausgeschlossenes Material mithilfe eindeutiger Kategorien.
- Berechnen Sie die gepaarten Metriken.Geben Sie Maschinen-kWh/kg und Energie pro akzeptiertem Teil oder akzeptiertem Kilogramm an. Fügen Sie Betriebsmittel nur über die dokumentierte Zuordnung hinzu.
- Wiederholen Sie eine kontrollierte Änderung.Beheben Sie einen nachgewiesenen Verlust, stellen Sie stabile Bedingungen wieder her und wiederholen Sie den gleichen Test. Behalten Sie die neue Einstellung nur bei, wenn Qualität und Sicherheit weiterhin gewährleistet sind.
Speichern Sie die Rohdaten. Ein endgültiges Verhältnis reicht für die spätere Fehlersuche nicht aus. Speichern Sie Zählerstände, Zyklenzahlen, Teilegewichte, Prüfergebnisse, Rezeptrevisionen und Fotos von Zählerstandorten. Wenn die Stromverfolgung verfügbar ist, bewahren Sie sie im Maschinenereignisprotokoll auf.
Überprüfen Sie das Ergebnis mit mehr als einer Abteilung. Die Wartung kann das Pumpen-, Heiz- und Kühlverhalten erklären. Die Produktion kann Wartezeiten und kurze Stopps erklären. Qualität definiert den akzeptierten Nenner. Der Einkauf benötigt ein Ergebnis, das in ein Kostenmodell eingeordnet werden kann. Ein gemeinsamer Bericht verhindert, dass ein Team seine Zahl verbessert und gleichzeitig den Verlust an eine andere Stelle verschiebt.
Benutzen Sie dieHMI- und Alarmführerum Befehle von tatsächlichen Maschinenzuständen zu trennen. Benutzen Sie dieLeitfaden zur Werksabnahmeprüfungwenn der Test einen Maschinenkauf unterstützt. Energienachweise sollten neben Produktqualitäts- und Leistungsnachweisen stehen und diese nicht ersetzen.
Planen Sie eine Wiederholungsprüfung ein, nachdem der Prozess zur normalen Produktion zurückgekehrt ist. Ein eintägiges Ergebnis kann durch Wartungsbedingungen, Umgebungstemperatur oder ein vorübergehendes Versorgungsproblem beeinflusst werden. Die Trendanalyse desselben Produkts und derselben Grenze zeigt, ob der Gewinn real bleibt. Es gibt der Fabrik außerdem ein frühzeitiges Signal, wenn die Energie pro akzeptiertem Teil zu schwanken beginnt.
Machen Sie den Energieverbrauch zur Kauffrage
Ein nützliches Zitat beginnt mit dem Produkt und nicht mit einem allgemeinen Effizienzadjektiv. Kinggles StromVerkaufsprozessfragt Käufer nach Produktfotos oder -zeichnungen, Gewicht, Größe, Material, Dicke, Leistung und Anforderungen an die Chemikalienbeständigkeit. Diese Eingaben definieren auch eine sinnvolle Energiediskussion.
Anschlusswert und voraussichtliche Betriebsdaten separat erfragen. Angeschlossene Last unterstützt die elektrische Auslegung. Eine produktbezogene Prüfung unterstützt die Produktionskostenschätzung. Fordern Sie die Metergrenze, die Testdauer, den Maschinenzustand, die Form, das Harz, die extrudierte Bruttomasse, die akzeptierte Leistung und Qualitätsprüfungen an. Geben Sie an, ob Druckluft und Kühlung enthalten sind.
Vereinbaren Sie bei einem neuen Projekt den Test vor dem Maschinenversuch. Wählen Sie Produkt und Material. Frieren Sie die Akzeptanzkriterien ein. Identifizieren Sie, wer das Messgerät liefert und wer die Zählungen überprüft. Entscheiden Sie, wie Anfahr-, Ausschuss-, Flash- und Recyclingmaterial behandelt werden soll. Wenn EUROMAP 46.2 das vereinbarte Verfahren ist, benennen Sie es im Prüfplan und befolgen Sie dessen Bedingungen.
Verwenden Sie das Ergebnis als Teil der Gesamtkosten. Strom ist wichtig, aber die Maschine muss trotzdem das benötigte Produkt herstellen. Überprüfen Sie Ausgangsstabilität, Ertrag, Umrüstverluste, Wartungszugang, Ersatzteile, Arbeitsaufwand und Downstream-Kompatibilität. Eine schwache Annahme kann einen kleinen Unterschied in den stationären kWh überwiegen.
Kinggle liefert beidesKontinuierliche ExtrusionsblasformmaschinenUndAkkumulator-Blasformmaschinen. Der passende Messplan hängt von der gewählten Konfiguration und dem Produkt ab. Senden Sie die Produktzeichnung und die Informationen zur Werksversorgung, bevor Sie einen Projektvoranschlag anfordern.
Häufig gestellte Fragen
Wie viel Strom verbraucht eine Extrusionsblasmaschine?
Es gibt keine verlässliche universelle Zahl. Der Verbrauch ändert sich je nach Maschinenkonfiguration, Extrudergröße, Antriebssystem, Heizungen, Produkt, Form, Harz, Zyklus und enthaltenen Hilfsmitteln. Messen Sie kWh während eines stabilen Produktionsfensters. Teilen Sie es durch die extrudierte Masse und die akzeptierte Ausgabe. Halten Sie die angeschlossene Last getrennt, da sie zur Dimensionierung des elektrischen Systems und nicht zur Produkt-Energiekostenberechnung verwendet wird.
Was ist die beste Kennzahl für die Energieeffizienz beim Blasformen?
Verwenden Sie mindestens zwei Metriken. Maschinen-kWh pro Kilogramm extrudierter Masse unterstützen den technischen Vergleich. Vollständige kWh pro akzeptiertem Teil oder akzeptiertem Kilogramm unterstützen die Produktkalkulation. Geben Sie durchschnittliche kW und Gesamt-kWh als unterstützende Daten an. Jedes Ergebnis sollte das Produkt, die Form, das Material, die Qualitätsregeln und die Metergrenze angeben.
Zeigt die installierte Leistung einen normalen Maschinenverbrauch?
Nein. Die installierte oder angeschlossene Stromversorgung hilft Ingenieuren bei der Dimensionierung von Transformatoren, Kabeln, Leistungsschaltern und Isolationsgeräten. Nicht jede Last läuft während der gesamten Produktion mit voller Leistung. Die tatsächliche Energie hängt von der Zeit und dem Betriebszustand ab. Verwenden Sie bei stabiler Produktion einen geeigneten Energiezähler, anstatt den Strom nur anhand des Typenschilds abzuschätzen.
Sollte die Leistung von Kompressor und Kühler einbezogen werden?
Beziehen Sie sie bei der Berechnung der gesamten Energie- oder Produktkosten mit ein. Halten Sie sie getrennt, wenn Sie eine Hauptmaschinenmessung melden. Zentralanlagen benötigen eine dokumentierte Zuordnung, da sie mehrere Leitungen bedienen können. Überprüfen Sie zunächst die Zählerkarte, damit lokale Kompressoren, Kältemaschinen oder Pumpen nicht doppelt gezählt werden.
Verbraucht eine servohydraulische Blasformmaschine immer weniger Energie?
Treffen Sie Ihre Entscheidung nicht allein aufgrund der Laufwerksbezeichnung. Vergleichen Sie Maschinen und stellen Sie gleichzeitig das gleiche akzeptierte Produkt unter gleichen Bedingungen her. Beziehen Sie die gleichen Hilfsmittel ein und messen Sie das gleiche Zeitfenster. Leerlaufbedarf, Klemmbewegung, Extrusion, Heizung, Akkubetrieb und Zyklusbalance können das Ergebnis für jede Anwendung verändern.
Wie kann eine Fabrik den Energieverbrauch pro akzeptiertem Teil reduzieren?
Messen Sie den Stromverlust, bevor Sie Einstellungen ändern. Häufige Untersuchungsbereiche umfassen Leerlaufbedarf, Luftlecks, Kühlbeschränkungen, Heizungszustand, hydraulisches Verhalten, lange Zyklusschritte, Ausschuss und Umrüstabfall. Beheben Sie eine nachgewiesene Ursache und wiederholen Sie dann denselben Produkttest. Behalten Sie die Änderung nur bei, wenn Leistung, Qualität, Sicherheit und Maschinenzustand akzeptabel bleiben.
Benötigen Sie einen Energietestplan für Ihr Produkt?
Teilen Sie die Produktzeichnung, das Material, das Zielgewicht, die Leistung, die Forminformationen und die verfügbaren Werksdienstprogramme. Kinggle kann diese Details verwenden, um die Maschinenkonfiguration und eine messbare Akzeptanzgrenze zu definieren.
Senden Sie Ihre ProduktanforderungenFür diesen Leitfaden überprüfte Quellen
- Technische Empfehlungen von EUROMAP, aktuelle Liste mit EUROMAP 46.1 und 46.2 unter Blasformen, überprüft am 9. September 2026.
- EUROMAP 46.1, Version 1.0, Januar 2014, maschinenbezogene Energiedefinitionen und Subsystemmessung.
- EUROMAP 46.2, Version 1.0, Januar 2014, produktbezogene Energiemethode, stabile Laufbedingungen und Dokumentation.
- US-Energieministerium, Druckluftsysteme, Systembewertung und technische Ressourcen, geprüft am 9. September 2026.
- US-Energieministerium, MEASUR, Analysetools für Anlagensysteme, überprüft am 9. September 2026.
- Kinggle, Anforderungen an die Versorgungseinrichtungen für Blasformmaschinen, Maschinen- und Volllinien-Versorgungsgrenze, geprüft am 9. September 2026.
- Kinggle-Verkaufsprozess, Produktinformationen zur Projektdefinition angefordert, geprüft am 9. September 2026.