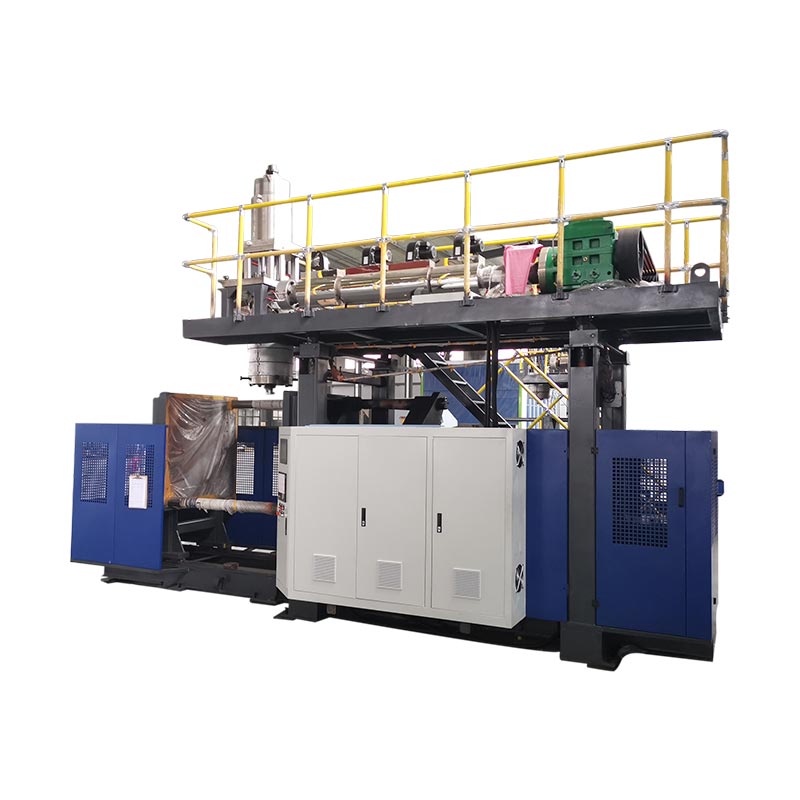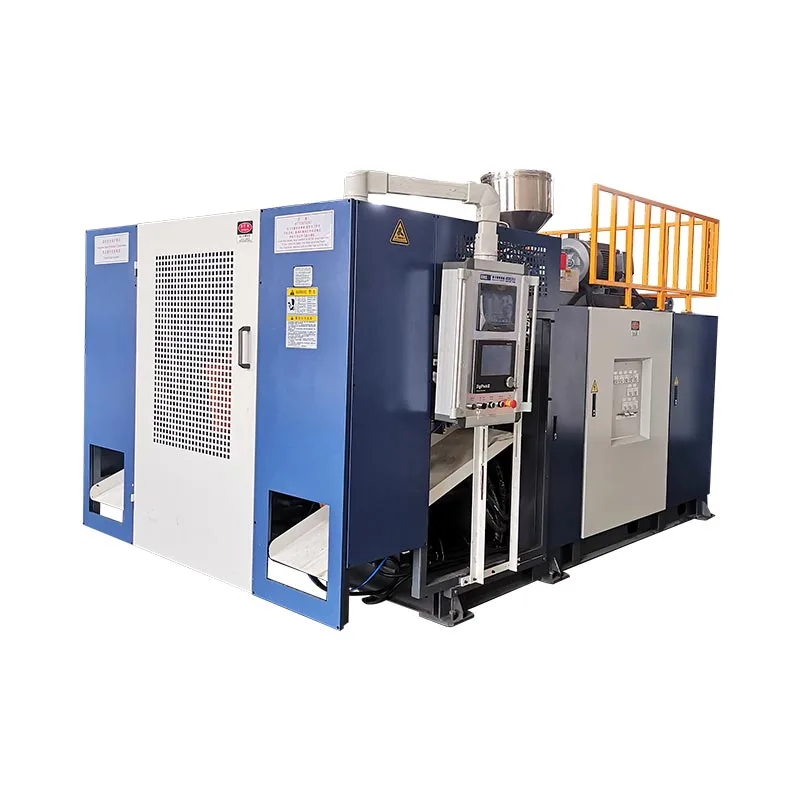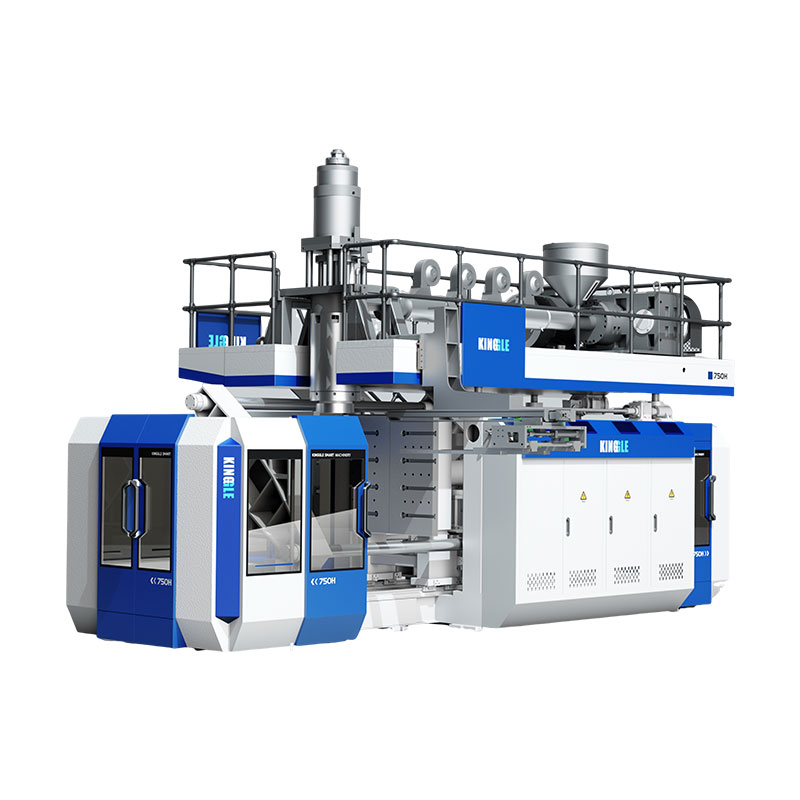

Wählen Sie den Kinggle KGB90A, wenn das zugelassene Produkt das veröffentlichte Einzelextruder-Layout verwenden kann und die beiden Schmelzströme des KGB90AP nicht benötigt, nachdem dessen Material-, Leistungs- und Produkttests definiert wurden.Wählen Sie den KGB90AP, wenn die Produktspezifikation tatsächlich eine zweischichtige oder zweifarbige Extrusion erfordert, da auf der aktuellen Produktseite zwei 70-mm-Schnecken aufgeführt sind und die beiden Materialströme separat geprüft werden müssen. Vergleichen Sie vor jeder Wahl die Formhülle, die Rohmasse des Vorformlings, das Harz, die Wandstruktur, die akzeptierte Leistung und die Betriebseinrichtungen mit dem fertigen Teil, anstatt sich nur auf das 60-Liter-Kapazitätsetikett zu verlassen.

Fünf Entscheidungen, die Sie treffen müssen, bevor Sie ein Angebot anfordern
- Ein oder zwei Schmelzströme
- Maximale Bruttomasse des Vorformlings
- Fertige Formgröße und Schnittstellen
- Akzeptierte Ausgabe mit dem echten Produkt
- Maschinen- und Komplettversorgungsumfang
KGB90A
Veröffentlicht mit einer 90-mm-Schnecke und einem 45-kW-Extrudermotor. Beginnen Sie hier mit einem One-Stream-Produktkonzept, vorbehaltlich der Projektbestätigung.
KGB90AP
Veröffentlicht mit zwei 70-mm-Schnecken und zwei 22-kW-Extrudermotoren. Sein erklärter Zweck ist die Produktion von zwei Schichten oder zwei Farben.
| Veröffentlichter Artikel | KGB90A | KGB90AP | Auswahlbedeutung |
|---|---|---|---|
| Maximale Behälterkapazität | 60 L | 60 L | Die Nennkapazität ist kein Beweis dafür, dass ein bestimmtes Teil passt. |
| Extruderanordnung | Eine 90-mm-Schraube | Zwei 70-mm-Schrauben | Dies ist der wesentliche Modellunterschied hinsichtlich Wand- und Farbstruktur. |
| Leistung des Extrudermotors | 45 kW | 2 x 22 kW | Die Nennwerte des installierten Motors sind keine Produktenergieergebnisse. |
| Veröffentlichte HDPE-Schmelzkapazität | 130 bis 160 kg/h | 130 bis 160 kg/h | Bestätigen Sie die Kapazität anhand des tatsächlichen Harz- und Bruttovorformlingbedarfs. |
| Akkukapazität | 6,6 l | 6,6 l | Vergleichen Sie Schussvolumen und -masse mit dem kompletten Vorformling. |
| Veröffentlichtes Gewicht des PE-Akkus | 4,95 kg | 4,95 kg | Das Teilegewicht allein schließt Grate, Schweife und Prozesszugabe nicht ein. |
| Spannkraft | 280 kN | 280 kN | Der prognostizierte Flächen- und Prozessbedarf muss noch überprüft werden. |
| Maximale Formgröße, B x H | 700 x 980 mm | 700 x 980 mm | Die fertige Formbaugruppe muss in beide Dimensionen passen. |
| Formdickenbereich | 460 bis 550 mm | 460 bis 550 mm | Einschließlich Einsätze, Rückplatten und Montagedetails. |
| Maschinengröße, L x B x H | 5,45 x 3,5 x 4,2 m | 5,45 x 3,5 x 4,2 m | Dabei handelt es sich um die Maschinenhülle, nicht um die gesamte Produktionszelle. |
| Maschinengewicht | 14 t | 15 t | Benutzen Sie die endgültige allgemeine Regelung für Fundament und Handhabung. |
Quelle: aktuelles KinggleKGB90A-ProduktseiteUndKGB90AP-Produktseite, geprüft am 9. September 2026. Bei den Zahlen handelt es sich um veröffentlichte Referenzen, keine Garantie für jede Konfiguration.
Die erste Entscheidung ist die Wandstruktur, nicht das 60L-Label
Beide Modelle haben das gleiche Nennvolumen von 60 Litern. Diese gemeinsame Bezeichnung macht sie nicht austauschbar. In der Produkttabelle KGB90A ist eine 90-mm-Schraube aufgeführt. In der KGB90AP-Tabelle sind zwei 70-mm-Schrauben aufgeführt. Kinggle gibt an, dass das Doppelextrusionssystem für die zweischichtige oder zweifarbige Produktion gedacht ist.
Beginnen Sie mit der Produktzeichnung. Markieren Sie alle erforderlichen Wandschichten, Farbbereiche und Materialströme. Geben Sie an, warum jedes einzelne existiert. Ein zweiter Extruder ist durch eine Produktanforderung gerechtfertigt. Es sollte nicht nur deshalb hinzugefügt werden, weil eine komplexere Maschine leistungsfähiger klingt.
Für ein One-Stream-Produkt ist der KGB90A die einfachere veröffentlichte Architektur. Der endgültige Vorschlag bedarf noch einer Material- und Werkzeugüberprüfung. Auf der Seite werden PE, PP und ABS als Materialfamilien aufgeführt, aber diese Liste beweist nicht, dass jede Sorte mit der gleichen Leistung verarbeitet werden kann. Schmelzeverhalten, Produktgeometrie und Abnahmetests bleiben Projekteingaben.
Für ein bestimmtes zweischichtiges oder zweifarbiges Produkt stellt der KGB90AP die beiden veröffentlichten Extrusionsströme bereit. Das Zitat muss weiter gehen. Es sollte identifizieren, welches Harz oder welche Farbe jeden Strom speist. Außerdem sollten die Zielschichtbeziehung, die Startmethode und der Inspektionsplan angegeben werden. Zwei Extruder schaffen Leistungsfähigkeit. Sie definieren selbst keine Spezifikation für die fertige Wand.
Vermeiden Sie eine Verwechslung von Schichten mit Matrizenauslässen oder Formhohlräumen. Eine Schicht verläuft durch die Produktwand. Ein Düsenauslass bildet einen Vorformling. Ein Hohlraum bildet einen Teil. KingglesKopf, Hohlraum und Lagenführungtrennt diese Zählungen. Platzieren Sie jede Zählung in einer eigenen RFQ-Zeile.
Was die beiden veröffentlichten Tabellen über die gemeinsame Plattform sagen
Die aktuellen Modelltabellen zeigen eine gemeinsame Umformhülle. Beide bieten eine Schließkraft von 280 kN und eine Formaufspannplatte von 960 x 980 mm. Beide weisen eine maximale Formgröße von 700 x 980 mm auf. Der veröffentlichte Formdickenbereich liegt zwischen 460 und 550 mm. Die angegebene Akkukapazität beträgt 6,6 L, bei einem PE-Akkugewicht von 4,95 kg.
Diese Ähnlichkeiten machen die Extruderanordnung besser sichtbar. Der KGB90A verwendet eine 90-mm-Schnecke mit einem aufgeführten 45-kW-Extrudermotor. Der KGB90AP verwendet zwei 70-mm-Schrauben mit zwei 22-kW-Motoren. Auf beiden Seiten wird ein HDPE-Schmelzleistungsbereich von 130 bis 160 kg/h angegeben.
Addieren Sie die beiden KGB90AP-Kapazitätszahlen nicht, es sei denn, in der Tabelle werden ausdrücklich separate Ausgänge angegeben. Das ist nicht der Fall. Der veröffentlichte Bereich beschreibt das Modell bereits. Ein Doppelextruder-Layout kann die Bruttoschmelze auf Ströme aufteilen, aber das genehmigte Schichtverhältnis entscheidet über den tatsächlichen Bedarf jedes Stroms. Die Fabrik benötigt dieses Verhältnis, bevor sie die Größe des Harzhandlings festlegt und einen Versuch durchführt.
Auch die Maschinenmaße werden mit 5,45 x 3,5 x 4,2 m gleich angegeben. Angegebene Gewichtsänderungen von 14 t für KGB90A auf 15 t für KGB90AP. Dieser Unterschied von einer Tonne ist für eine frühzeitige Planung hilfreich. Für den endgültigen Fundament-, Hebe- oder Versandplan reicht es nicht aus.
Die beiden Tische tragen auch das gleiche Trockenzyklus-Label. Behandeln Sie es nur als Maschinenbewegungsreferenz. Es identifiziert keinen Testbehälter, kein Harz, kein Teilegewicht, keine Abkühlzeit oder keine Ausschussregel. Ein Produktartikel sollte diese Grenze deutlich machen, anstatt eine Katalogzeile in ein Produktionsversprechen zu verwandeln.
Wobei der KGB90A der direktere Ausgangspunkt ist
Der KGB90A ist in diesem Vergleich das Single-Extruder-Modell. Auf der veröffentlichten Seite sind eine 90-mm-Schnecke, ein L/D-Verhältnis von 24 und ein 45-kW-Extrudermotor aufgeführt. Kinggle listet außerdem einen MOOG 100-Dickenregler, einen Roboterarm und ein Bodenblassystem als Teil der Standardmodellbeschreibung auf.
Dieses Layout ist ein praktischer Ausgangspunkt, wenn das zugelassene Produkt einen Schmelzestrom verwendet. Zu den von Kinggle aufgeführten möglichen Anwendungen zählen Fässer für Chemikalienverpackungen, Stapeleimer, Wassertanks im Freien, Autotanks, Spielzeug, Autoteile, Werkzeugkästen und Verkehrsabsperrungen. Die Liste zeigt die Produktbreite. Es wird nicht bescheinigt, dass jeder Artikel in diesen Gruppen in eine Form oder ein Rezept passt.
Senden Sie das tatsächliche Teil, bevor Sie davon ausgehen, dass es passt. Ein schmaler 60-Liter-Tank und ein breiter 60-Liter-Werkzeugkasten können sehr unterschiedliche projizierte Flächen haben. Auch ihre Formen können sich in Breite, Höhe und Dicke unterscheiden. Griffe, Tiefzüge, Einsätze und Trennfugen beeinflussen die erforderliche Vorform- und Klemmkraft. Das maximale Produktvolumen beträgt nur einen Siebwert.
Durch die Einzel-Extruder-Anordnung lässt sich auch der Materialweg leichter definieren. Es gibt einen Hauptharzstrom zum Trocknen, Zuführen, Färben und Spülen. Dadurch entfällt keine Prozessarbeit. Harzwechsel, Farbwechsel und Nachmahlregeln wirken sich weiterhin auf die Inbetriebnahme und Umrüstung aus. DerHDPE- und PP-Leitfadenerklärt, warum Materialnamen allein nicht das Rezept bestimmen.
Wählen Sie KGB90A nur, wenn die Produktanforderung dies unterstützt. Wenn der Käufer später eine zweite Schicht oder einen separaten sichtbaren Farbstrom hinzufügt, kann sich diese Änderung auf das gesamte Extrusions- und Düsenkopfpaket auswirken. Es ist günstiger, die Wandstruktur festzulegen, bevor das Maschinendesign eingefroren wird.
Was der KGB90AP hinzufügt und was er noch vom Käufer benötigt
Kinggle beschreibt den KGB90AP als das Doppelextrusionsmodell für Doppelschicht- oder Doppelfarbenarbeiten. In der aktuellen Tabelle sind zwei 70-mm-Schnecken und zwei 22-kW-Extrudermotoren aufgeführt. Die veröffentlichten maximalen Behälterkapazitäten, Spanndaten, Formumhüllung und Speicherwerte stimmen mit der KGB90A-Tabelle überein.
Der zusätzliche Extrusionsstrom ist der entscheidende Unterschied. Damit kann das Projekt zwei festgelegte Schmelzeströme in das Düsenkopfsystem einspeisen. Diese Ströme können zwei Farben oder eine gestaltete Schichtstruktur darstellen. Der Käufer muss das Materialpaar und die erforderliche Beziehung zwischen ihnen bereitstellen. Aus dem Wort „Doppelschicht“ sollte nicht auf Kompatibilität geschlossen werden.
Auch die Lagenkontrolle benötigt eine Inspektionsmethode. Entscheiden Sie, ob das Werk die Gesamtwandstärke, die Verteilung der einzelnen Schichten, die Farbgrenze, das Erscheinungsbild oder einen produktspezifischen Leistungstest prüft. Geben Sie an, wo das Teil geschnitten oder gemessen werden soll. Für ein bestandenes Ergebnis ist eine Zeichnung oder ein Kontrollplan erforderlich, kein visuelles Gutachten an der Maschine.
Auf der veröffentlichten KGB90AP-Seite werden auch Werkzeugkästen, Chemieverpackungen und Spielzeug als Anwendungen genannt. Jeder kann unterschiedliche Anforderungen an die Wandform und Farbplatzierung stellen. Eine Toolbox kann über tiefe Funktionen und eine große projizierte Fläche verfügen. Für die Verpackung von Chemikalien kann eine definierte Material- und Leistungsspezifikation erforderlich sein. Spielzeugteile können Anforderungen an Aussehen und Farbgrenzen stellen. Der Maschinenvorschlag muss dem tatsächlichen Teil folgen.
Der Kinggle-ModeratorMOOG DigiPack III-Handbucherklärt, dass die Wandprofile zwischen Akkumulator und Maschine mit der Akkumulatorposition während des Herausschiebens zusammenhängen. Dies unterstützt die Profilplatzierung entlang des Vorformlings. Das Schichtverhältnis des Käufers wird nicht automatisch gesteuert. Das Extrusions- und Düsenkopfdesign muss diese separate Anforderung berücksichtigen.
Bei einem 60L-Produkt müssen noch die Form und der Akkumulator passen
Das Nennvolumen ist ein schlechter endgültiger Passtest. Zwei Hohlprodukte können das gleiche Volumen aufnehmen, erfordern aber sehr unterschiedliche Formen. Beginnen Sie mit der maximalen Breite, Höhe und Tiefe des Teils. Fügen Sie Trennfuge, Abschnürung, Grattaschen, Hals- oder Bodenblasschnittstelle, Einsätze, Kühlanschlüsse und Montageplatten hinzu.
Vergleichen Sie die fertige Formbaugruppe mit dem veröffentlichten Maschinenfenster. Auf beiden 60L-Seiten ist eine maximale Formgröße von 700 x 980 mm und ein Dickenbereich von 460 bis 550 mm aufgeführt. Die Aufspannplatte ist mit 960 x 980 mm angegeben. Diese Zahlen ermöglichen ein frühzeitiges Screening. Die genehmigten Maschinen- und Formzeichnungen müssen die endgültige Schnittstelle bestätigen.
Überprüfen Sie als Nächstes den Vorformling. Die Bruttomasse des Vorformlings umfasst das fertige Produkt, Grate, Reste und jegliches Prozessmaterial, das während der Formung anfällt. Auf beiden Produktseiten ist ein PE-Akkugewicht von 4,95 kg aufgeführt. Vergleichen Sie diese Zahl nicht nur mit dem Gewicht des fertigen Teils. Verwenden Sie den vollständigen Bruttoschuss und bestätigen Sie das tatsächliche Harz.
Der Vorformling muss außerdem die erforderliche Länge und Form erreichen, bevor er durch Schwerkraft oder Abkühlung verformt wird. Durch die Wandprogrammierung wird Material entlang dieser Länge verteilt. Tiefe Ecken, Griffe und breite Abschnitte können den Vorformling unterschiedlich dehnen. KingglesParison-Programmierhandbuchzeigt, wie das Profil anhand der gemessenen Wandpositionen überprüft werden sollte.
Überprüfen Sie abschließend den Klemmbedarf und die Formöffnung. Die projizierte Fläche, der Blasdruck und die Teilegeometrie beeinflussen die Umformlast. Einsätze und Teileentfernung wirken sich auf den Öffnungsraum aus. DerDesignleitfaden für Extrusionsblasformenbietet eine umfassendere Schnittstellen-Checkliste.
Verkaufen Sie die Trockenzyklusfigur nicht als fertiges Produkt
Auf beiden aktuellen Produktseiten wird als Trockenlaufleistung „500 PC/HR“ aufgeführt. Das Etikett ist wichtig. Ein Trockenzyklus beweist nicht, dass eines der beiden Modelle 500 akzeptierte 60-Liter-Produkte pro Stunde herstellen kann. Es umfasst kein identifiziertes Teil, Bruttogewicht des Vorformlings, Material, Wandstärke, Kühlbedarf oder nachgelagerten Prozess.
Die eigentliche Produktion beginnt mit dem gesamten Produktionszyklus. Stauung und Vorformlingsausstoß müssen mit dem Schließen der Form übereinstimmen. Das Ausblasen, Kühlen, Absaugen, Öffnen und Entfernen der Teile muss abgeschlossen sein. Auch der Zuschnitt und die Weiterverarbeitung müssen mithalten. Ein abgelehnter Teil gehört nicht zur akzeptierten Ausgabe.
Der veröffentlichte HDPE-Schmelzkapazitätsbereich stellt eine weitere Grenze dar. Auf beiden Seiten sind 130 bis 160 kg/h aufgeführt. Vergleichen Sie diesen Bereich mit dem Bruttomaterialbedarf und nicht nur mit dem Gewicht des fertigen Teils. Der Bruttostundenbedarf umfasst alle Vorformlingskomponenten und die geplante Ereignisrate. Die tatsächlichen Harz- und Prozessbedingungen können das Ergebnis verändern.
Verwenden Sie Kinggle'sZykluszeit-Ratgeberum das begrenzende Ereignis zu identifizieren. Zählen Sie dann die akzeptierten Teile über einen stabilen Lauf hinweg. Erfassen Sie Teilegewicht, Wandverteilung, Abmessungen und erforderliche Funktionstests. Eine schnelle Maschinenbewegung hat wenig Wert, wenn das Produkt mehr Kühlung benötigt oder die Linie Teile ausscheidet.
Energie sollte denselben akzeptierten Output-Nenner verwenden. Die beiden öffentlichen Tabellen geben einen Bereich von 35 bis 45 kW als durchschnittlichen Energieverbrauch an. Kilowatt beschreiben die durchschnittliche Leistung, nicht die Energie pro Teil. DerLeitfaden zur Energiemessungerklärt, wie man kWh pro akzeptiertem Produkt misst. Behalten Sie dieses Ergebnis im Zusammenhang mit dem eigentlichen Versuch.
Die Produktionszelle ist größer als der veröffentlichte Maschinenraum
Die beiden 60L-Seiten veröffentlichen die gleichen Maschinenabmessungen: 5,45 m lang, 3,5 m breit und 4,2 m hoch. Das ist eine nützliche erste Überprüfung. Servicegänge, Materialsysteme, Bedienerpositionen, Formenhandhabung, Teileaustrag oder nachgeschaltete Geräte werden nicht angezeigt.
Bauen Sie die Zelle um den Produktfluss herum auf. Markieren Sie, wo das Harz eindringt und wo die fertigen Teile austreten. Lassen Sie Platz für den Roboter, Beschnitt, Inspektion und Ausschussmaterial. Zeigen Sie den Weg zum Formenwechsel an. Halten Sie den Zugang zu Heizungen, Hydraulik, Düsenkopf und Steuerschrank frei. Die endgültige allgemeine Vereinbarung sollte diese Schnittstellen identifizieren.

Zur ausgewählten Konfiguration gehören auch Dienstprogramme. Fragen Sie nach der endgültigen Anschlussleistung, der Versorgungsspannung, dem Maschinenansaugluftbedarf und dem Kühlwasserbedarf. Beziehen Sie alle lokalen Hilfsmittel ein. Entwerfen Sie die Anlage nicht nach dem Tisch eines ähnlichen Modells. Optionen und örtliches elektrisches Design können das endgültige Paket verändern.
KingglesLeitfaden zu den Anforderungen an Versorgungsunternehmentrennt die angeschlossene Last vom Betriebsbedarf. Es umfasst auch den Druckluftstrom, die Kühlung und die Anordnung. Verwenden Sie es mit dem Projekt-Hilfsblatt und der endgültigen Maschinenzeichnung. Der Lageplan sollte vor dem Versand der Maschine genehmigt werden.
Überprüfen Sie den vertikalen Verlauf ebenso sorgfältig wie den Boden. Die veröffentlichte Höhe berücksichtigt nicht alle Hebevorgänge oder Baustellenhindernisse. Überprüfen Sie Türen, Dachkonstruktion, Kranzugang und den für die Formenhandhabung genutzten Weg. Zeigen Sie Wartungsplattformen und offene Schutzeinrichtungen auf der Anlage an. Eine Maschine kann in das Gebäude passen und dennoch schwierig zu installieren oder zu warten sein.
Schließen Sie die Überprüfung mit der Downstream-Linie ab. Ein großer Teil benötigt Platz zum Stabilisieren, Trimmen und Bewegen ohne Beschädigung. Bestätigen Sie den Abwurfpunkt des Roboters, die Förderbandbreite und die Inspektionsposition. Wenn der Prozess den Grat zu einer Mühle zurückführt, markieren Sie auch diesen Weg. Diese Details entscheiden oft darüber, wo die Maschine stehen kann.
Bauen Sie die Angebotsanfrage auf der Grundlage von acht Produktnachweisen auf
Eine Modellanfrage ohne Teilepaket lässt die größten Entscheidungen offen. KingglesVerkaufsprozessfragt nach Produktfotos oder -zeichnungen, Gewicht, Größe, Material, Dicke, Leistung und Anforderungen an die Chemikalienbeständigkeit. Ordnen Sie diese Informationen für die KGB90A- und KGB90AP-Entscheidung in dieser Reihenfolge an.
- Senden Sie die kontrollierte Teilzeichnung.Geben Sie Gesamtabmessungen, Hals- oder Schnittstellendetails, Trennliniengrenzen und die neueste Revision an.
- Geben Sie die Brutto- und Fertigmasse an.Trennen Sie das fertige Produktgewicht von Graten, Schweifen und anderem Prozessmaterial.
- Definieren Sie jeden Materialstrom.Geben Sie die Harzsorte, den Lieferanten, die Farbe, die Mahlgutregel und alle erforderlichen Beziehungen zwischen den Strömen an.
- Beschreiben Sie den Wandaufbau.Markieren Sie einen Stream, eine Doppelschicht oder eine Doppelfarbe. Fügen Sie die Prüfmethode und die Akzeptanzgrenzen hinzu.
- Stellen Sie das Formpaket bereit.Geben Sie die endgültige Breite, Höhe, Dicke, Gewicht, Kühlanordnung, Montagepunkte, Einsätze und Blasschnittstelle an.
- Legen Sie die akzeptierte Ausgabe fest.Definieren Sie verkaufsfähige Teile pro Stunde, geplante Schichten, Ausschussbehandlung und den nachgelagerten Prozess, der Schritt halten muss.
- Listen Sie die Werksbedingungen auf.Berücksichtigen Sie Spannung, Frequenz, Druckluft, Kühlwasser, Deckenhöhe, Hebezugang und verfügbare Bodenfläche.
- Stimmen Sie dem Prozess zu.Nennen Sie Harz, Form, Testdauer, Qualitätsprüfungen, Leistungszahl, Energiegrenze und vor der Abnahme erforderliche Dokumente.
Bitten Sie um eine Antwort, die Standardmodelldaten von projektspezifischen Daten trennt. Die Standardtabelle hilft beim Vergleich der Plattform. Die technische Vereinbarung sollte die bestellte Konfiguration beschreiben. Behalten Sie Revisionsnummern auf der Produktzeichnung, der Formzeichnung, dem Versorgungsblatt und dem Abnahmeplan bei.
Benutzen Sie dieLeitfaden zur Werksabnahmeprüfungum den Lauf zu definieren. Wenn die produktbezogene Energie Teil der Entscheidung ist, bietet EUROMAP 46.2 eine Messmethode für eine bestimmte Maschine, Form und ein bestimmtes Produkt. Die Methode erfordert auch, dass das Produkt den Kundenanforderungen entspricht.
KingglesDownload-Seitestellt Parametertabellen und Steuerungsdokumente zur Überprüfung bereit. Bestätigen Sie, dass jedes Dokument mit dem endgültigen Modell und Steuerungspaket übereinstimmt. Ein Handbuch für eine ähnliche Maschine ist ein nützlicher Hintergrund, ersetzt jedoch nicht die bestellte technische Datei.
Bitten Sie beide Seiten, vor Beginn der Fertigung den gleichen Datensatz zu signieren. Eine veränderte Wandstruktur kann die Wahl des Extruders verändern. Ein schwererer Vorformling kann die Schussbewertung verändern. Eine größere Form kann die Maschinenpassung verändern. Die Revisionskontrolle verhindert, dass ein frühes Angebot versehentlich zur endgültigen Annahmebasis wird.
In der Ausschreibung sollte auch angegeben werden, welche Artikel noch offen sind. Typische Beispiele sind Endharzqualität, Formkühlanschlüsse oder nachgeschaltete Automatisierung. Geben Sie jedem offenen Punkt einen Eigentümer und ein Fälligkeitsdatum. Das Werk kann dann bestätigte Maschinenkonstruktionseingaben von Informationen trennen, die noch der Zustimmung des Käufers bedürfen.
Wählen Sie das Modell, das zum zugelassenen Produkt passt
Der KGB90A und der KGB90AP haben viele veröffentlichte Umformgrenzwerte gemeinsam. Die Modellauswahl beginnt daher bei der Extrusionsarchitektur. Nutzen Sie KGB90A als Ausgangspunkt für ein genehmigtes One-Stream-Konzept. Verwenden Sie KGB90AP, wenn zwei Extrusionsströme für die angegebene Schicht oder Farbstruktur erforderlich sind.
Verwenden Sie die Modellkomplexität nicht als Ersatz für die Produktdefinition. Eine Doppelextrusionsmaschine benötigt zwei Materialtransportwege, eine definierte Startmethode und einen Schicht- oder Farbinspektionsplan. Wenn das Produkt diese Funktionen nicht benötigt, verursachen sie zusätzlichen Arbeitsaufwand, ohne einen Nutzen für das akzeptierte Produkt zu schaffen.
Wählen Sie KGB90A nicht nur, weil das angegebene Maschinengewicht geringer ist. Formanpassung, Bruttovorformlingsbedarf und akzeptierte Leistung sind von größerer Bedeutung. Auch bei einem One-Stream-Produkt kann eine sorgfältige Wandprogrammierung, Kühlung und Teilehandhabung erforderlich sein. Der Produktversuch muss das vollständige Ergebnis belegen.
Wenn der Käufer zukünftige Produkte erwartet, listen Sie diese jetzt auf. Überprüfen Sie den größten Schimmel und den schwersten groben Vorformling. Markieren Sie alle künftigen Doppelschicht- oder Doppelfarbenanforderungen. Entscheiden Sie dann, ob die zusätzliche Architektur in den ersten Kauf oder eine spätere Linie gehört. Halten Sie unbestätigte zukünftige Ideen vom aktuellen Abnahmetest getrennt.
Führen Sie vor dem Versand das vereinbarte Teil mit dem vereinbarten Material durch. Notieren Sie das Rezept, die Qualitätsergebnisse, die akzeptierte Ausgabe und die Nutzungsbedingungen. Benutzen Sie dieCheckliste für den Startfür die Inbetriebnahme und dieUmstellungsanleitungwenn die Produktfamilie mehrere Formen oder Farben umfasst.
Häufig gestellte Fragen
Was ist der Hauptunterschied zwischen KGB90A und KGB90AP?
In der aktuellen KGB90A-Tabelle sind eine 90-mm-Schnecke und ein 45-kW-Extrudermotor aufgeführt. In der KGB90AP-Tabelle sind zwei 70-mm-Schrauben und zwei 22-kW-Motoren aufgeführt. Kinggle beschreibt KGB90AP als Doppelextrusionsoption für zweischichtige oder zweifarbige Produkte. Viele veröffentlichte Umformmaße sind ansonsten gleich.
Bedeutet eine Kapazitätsbewertung von 60 l, dass jedes 60 l-Produkt hineinpasst?
Nein. Die Lautstärke ist nur ein Früherkennungswert. Die fertige Form muss zur Aufspannplatte, den maximalen Formabmessungen, dem Dickenbereich und der Öffnungsanordnung passen. Der Rohvorformling muss den Akkumulatoranforderungen entsprechen. Die projizierte Fläche, der Klemmbedarf, die Einsätze, die Kühlung und die Teileentfernung müssen ebenfalls überprüft werden.
Können die veröffentlichten 500 Stück pro Stunde als Produktionsleistung genutzt werden?
Nein. Auf beiden Seiten wird diese Zahl als Trockenzyklus-Ausgabe bezeichnet. Es identifiziert kein geformtes Produkt, kein Harz, kein Gewicht, keine Abkühlzeit, keine Ausschussregel oder keine nachgelagerte Einrichtung. Die Produktionsleistung sollte als akzeptierte Teile während eines vereinbarten Versuchs mit dem realen Produkt und Material gemessen werden.
Wann sollte sich ein Käufer für das Doppelextrusionsmodell KGB90AP entscheiden?
Wählen Sie KGB90AP, wenn das zugelassene Produkt zwei Schmelzströme für eine bestimmte Doppelschicht- oder Doppelfarbenstruktur erfordert. Definieren Sie beide Materialien, die beabsichtigte Beziehung zwischen Strömen und die Inspektionsmethode. Fügen Sie den zweiten Extruder nicht nur als allgemeines Upgrade hinzu.
Welche Produktinformationen benötigt Kinggle für einen Vorschlag für eine 60-Liter-Maschine?
Senden Sie die Produktzeichnung oder Fotos, Abmessungen, Fertig- und Bruttomasse, Harzqualität, Wandstruktur, Dickenanforderungen, Ausgabeziel und Funktionstests. Fügen Sie Formdetails und Werksdienstprogramme hinzu, sofern verfügbar. Diese Informationen ermöglichen, dass Maschine, Düsenkopf, Form und Versuchsplan dieselbe Produktbasis verwenden.
Wie ist der Energieverbrauch zwischen den beiden Modellen zu vergleichen?
Messen Sie jedes Modell und stellen Sie dabei das gleiche akzeptierte Produkt unter gleichen Bedingungen her. Notieren Sie die Maschinen-kWh, die akzeptierte Leistung, die extrudierte Masse und die enthaltenen Hilfsgeräte aus demselben Zeitfenster. Vergleichen Sie die Nennleistung eines angeschlossenen Motors oder einen Trockenzyklus nicht so, als ob es sich dabei um die Energieergebnisse des Produkts handeln würde.
Senden Sie das Produkt, bevor Sie das Modell auswählen
Teilen Sie die Zeichnung, das Harz, die Rohmasse des Vorformlings, die Wandstruktur, die Forminformationen, die akzeptierte Leistung und die Betriebsmittel mit. Kinggle kann dann bestätigen, ob der KGB90A, KGB90AP oder eine andere Plattform zum Projekt passt.
Fordern Sie ein produktbasiertes Angebot anFür diesen Leitfaden überprüfte Quellen
- Kinggle KGB90A 60L Akkumulationsblasformmaschine, aktuelle Produktbeschreibung und veröffentlichte Tabelle, geprüft am 9. September 2026.
- Kinggle KGB90AP 60L Akku-Blasformmaschine, Doppelextrusionsbeschreibung und veröffentlichte Tabelle, überprüft am 9. September 2026.
- Moog DigiPack III Bedienungsanleitung, Methode zur Profilsteuerung der Akkumulatorposition, Zugriff über Kinggle.
- EUROMAP 46.2, Version 1.0, Januar 2014, produktbezogene Energiemessung für ein bestimmtes Produkt und eine bestimmte Form.
- Kinggle-Verkaufsprozess, Produktinformationen für Maschinenvorschläge erbeten, geprüft am 9. September 2026.