
Eine 1000L IBC-Blasformmaschine formt den Kunststoff-Innenbehälter. Es allein beweist nicht die vollständige IBC. Wählen und akzeptieren Sie die Maschine anhand der genehmigten Innenflasche, des Käfigs, der Palette, der Verschlüsse, des Materialsystems, der Form, der nachgelagerten Montage und der erforderlichen Verpackungstests.
Die große Kapazität lässt ein IBC-Projekt wie eine Maschinendimensionierung aussehen. Die schwierige Arbeit liegt an den Schnittstellen. Die obere Öffnung muss auf den Verschluss treffen. Der untere Auslass muss auf den Ventil- und Käfigzugang treffen. Der Formkörper muss korrekt auf der Palette sitzen. Der Käfig muss den Innenbehälter schützen, ohne dass es zu schädlichem Kontakt kommt.
Dieser Leitfaden verwandelt diese Schnittstellen in Maschineneingaben und Werkstestnachweise. Als veröffentlichte Ausrüstungsreferenz wird die aktuelle 1000L-IBC-Plattform von Kinggle verwendet.

Das Produkt ist ein zusammengebautes System
Die Innenflasche passt zu Käfig, Palette, Ventil und Füllanschluss.
Kopf, Vorformlingsprofil, Form und Kühlung ergeben die bewährte Wandkarte.
Entnahme, Zuschnitt, Montage und Prüfung sorgen für die erforderliche akzeptierte Leistung.
Der Test verknüpft jede akzeptierte Einheit mit Material, Einstellungen, Messungen und Testergebnissen.
KGB1000L-IBC, während seine Spezifikationstabelle verwendetKGS1000L-IBC. Die Zeile „Trockenzyklus“ wird ebenfalls angezeigt150 L, was kein brauchbarer Tarif ist. In diesem Artikel wird das Gerät als Kinggle 1000L IBC-Plattform bezeichnet, bis auf der Live-Seite und im Angebot ein bestätigter Modellcode und eine bestätigte Ausgabeeinheit verwendet werden.Definieren Sie, was die 1000L IBC-Blasformmaschine liefert
Die Blasformmaschine stellt den Kunststoffkörper her. In der IBC-Terminologie wird dieser Körper oft als Innenflasche, Innenbehälter, Liner oder Innenbehälter bezeichnet. Die Suchsprache variiert je nach Markt. Die technische Vereinbarung sollte einen kontrollierten Begriff verwenden.
Ein kompletter Verbund-IBC enthält mehr als nur diesen Formkörper. Die äußere Struktur kann einen Metallkäfig und eine Palette umfassen. Verschlüsse, Dichtungen, ein Bodenauslassventil, Etiketten und Kennzeichnungen runden das Paket ab. Montageausrüstung und Prüfstationen können außerhalb der Formzelle stehen.
Die Unterscheidung hat praktische Auswirkungen. Der Maschinenlieferant kann den Formprozess und die darin enthaltenen Abmessungen im vereinbarten Versuch nachweisen. Der Gesamt-IBC-Besitzer muss nachweisen, dass alle gelieferten Komponenten zusammenarbeiten. Stammt der Käfig, die Palette oder das Ventil von einem anderen Lieferanten, benötigt der Einkäufer eine unternehmensübergreifende Schnittstellensteuerung.
Die aktuellen US-Regeln sind ein klares Beispiel.49 CFR 178.707beschreibt einen Verbund-IBC als eine starre Außenverpackung, die einen Innenbehälter aus Kunststoff umschließt. Darin heißt es, dass der Innenbehälter und die Außenverpackung eine integrale Verpackung bilden. Es heißt auch, dass der Innenbehälter seine Einschlussfunktion nicht ohne die Außenverpackung erfüllen soll.
Diese Regel ist marktspezifisch, aber die Ingenieurslehre verbreitet sich gut. Akzeptieren Sie die Innenflasche nicht isoliert, wenn es sich bei dem kommerziellen Produkt um einen zusammengebauten IBC handelt. Beziehen Sie den Produktionskäfig, die Palette, den oberen Verschluss, das Ventil und die Dichtungen in den Qualifizierungsplan ein.
Im Angebot ist die Grenze zwischen Maschine und Lieferant anzugeben. Nennen Sie die gelieferte Form, den Roboter, die Entgratung, den Dichtheitsprüfer, die Förderbänder und die Montagewerkzeuge. Markieren Sie alle vom Käufer bereitgestellten Komponenten und Dienstleistungen. Eine farbige Grenzzeichnung ist nützlicher als eine lange Liste von „Standardzubehör“.
Steuern Sie die innere Flasche, den Käfig, die Palette und das Ventil in einer Zeichnung
Die Innenzeichnung der Flasche sollte sich nicht auf die Außenmaße beschränken. Es muss zeigen, wie die Flasche zum Rest des IBC passt. Erstellen Sie eine Schnittstellenkontrollzeichnung mit Verweisen auf die genehmigten Komponentenzeichnungen.
Beginnen Sie oben. Notieren Sie die Einfüllöffnung, die Gewinde- oder Verschlussschnittstelle, die Dichtfläche, den Deckelabstand und den Käfigzugang. Addieren Sie die Höhe der oberen Fläche relativ zum Käfig. Ein Verschluss kann sein eigenes Maß erreichen, wird jedoch schwierig zu installieren, wenn die Innenflasche zu hoch oder zu niedrig sitzt.
Gehen Sie zum unteren Auslass. Zeigen Sie die Auslassmittellinie, den Winkel, die Halterung, den Ventilanschluss und den Abstand durch den Käfig an. Beziehen Sie die Palettenbeziehung ein. Die warme Flasche kann während des Abkühlens ihre Form verändern. Messen Sie daher die Grenzfläche nach der vereinbarten Konditionierungsperiode.
Ordnen Sie die Käfigkontakte zu. Markieren Sie Eckradien, Paneelzonen und eventuelle örtliche Auflager. Der Kontakt kann sich ändern, wenn die gefüllte Einheit gehandhabt oder gestapelt wird. Die Innenflasche sollte dort sitzen, wo das Design es erwartet. Es sollte nicht auf eine versehentliche Ausbuchtung als Stütze angewiesen sein.
| Schnittstelle | Kontrollierte Beweise | Entscheidung zwischen Maschine oder Form |
|---|---|---|
| Öffnung und Verschluss oben | Fertigzeichnung, Dichtfläche, Lehre und Kappenspiel | Halswerkzeug, Blasanordnung, Kühlung und Beschnitt |
| Bodenauslass und Ventil | Zugang zu Mittellinie, Winkel, Stütze, Dichtung und Käfig | Formeinsatz, lokales Wandprofil, Kühlung und Endbearbeitung |
| Äußerer Käfig | Interner Umschlag, Schienenpositionen und Flaschenkontaktzonen | Flaschengeometrie, Wandkarte und Freigabezustand |
| Palette oder Basis | Locator-Geometrie, Auflagefläche und Handhabungsspielraum | Grundformform, Entnahmeunterstützung und Nachkühlvorrichtung |
| Bereiche beschriften und markieren | Ebenheit, Position und erforderliche Identifikation | Formoberfläche, Wandprofil und nachgelagerte Handhabung |
Nummerieren Sie jede Schnittstelle. Verwenden Sie in der Formzeichnung, im Prüfplan und im Werksversuchsbericht die gleichen Nummern. Wenn eine Dimension ausfällt, kann das Team dies auf Werkzeug, Kühlung, Ausbau oder Montage zurückführen, ohne sich darüber streiten zu müssen, welche Zeichnung maßgeblich ist.
KingglesVerkaufsprozessfragt nach Produktfotos, Zeichnungen, Gewicht, Größe, Material, Dicke, Leistung und chemischer Beständigkeit. Fügen Sie bei einem IBC-Projekt dem Paket die Käfig-, Paletten-, Ventil- und Verschlusszeichnungen hinzu.
Lesen Sie den veröffentlichten 1000L-Maschinenumschlag, ohne ihn zu überlesen
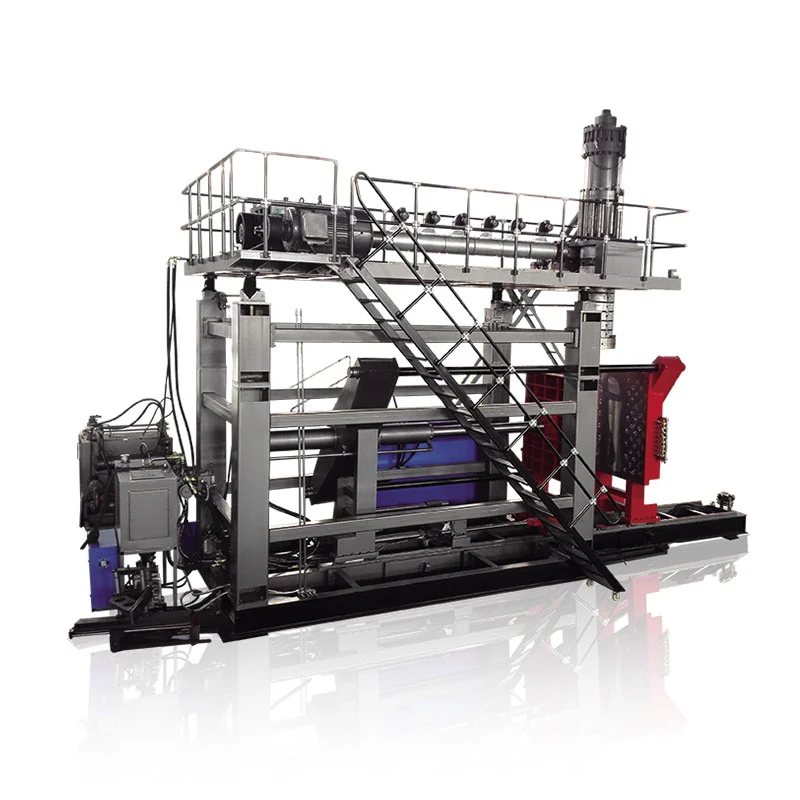
KingglesProduktseite 1000L IBCstellt den Vergleichshüllkurven bereit. Darin sind eine maximale Containerklasse von 1000 L, eine 55-Tonnen-Maschine und eine Maschinengröße von 9,5 x 5,1 x 6,5 m aufgeführt. Für das endgültige Layout sind noch Zugangs-, Wartungs- und Hilfsflächen erforderlich.
Der öffentliche Aufspanntisch weist 1000 kN, eine Aufspannplatte von 1800 x 1600 mm und eine maximale Formgröße von 1600 x 1500 mm auf. Es ergibt sich ein Formdickenbereich von 1200 bis 1400 mm. Diese Zahlen stützen eine frühe Überprüfung der Formanpassung. Sie ersetzen nicht die vollständige Formzusammenbauzeichnung.
Im Extrusionsabschnitt sind zwei 100-mm-Schnecken mit 32 L/D-Verhältnissen aufgeführt. Die veröffentlichte HDPE-Schmelzkapazität beträgt 180 kg/h pro Schnecke. Im Abschnitt „Düsenkopf“ sind ein 45-l-Akkumulator und ein 33-kg-PE-Akkumulatorgewicht als Referenz aufgeführt.
| Veröffentlichter Artikel | Website-Wert | Erforderliche Projektprüfung |
|---|---|---|
| Containerklasse | 1000 L | Zugelassene Innenflasche, grober Schuss, Schimmel und Entfernungsweg |
| Maschinengröße und Gewicht | 9,5 x 5,1 x 6,5 m; 55 t | Endgültige GA-Zeichnung, Fundament, Transportaufteilung und Hebeplan |
| Spannkraft | 1000 kN | Projizierte Fläche, Blasdruck, Abschnürung und Rand |
| Maximale Formgröße | 1600 x 1500 mm | Komplette Form, Verteiler, Schläuche, bewegliche Teile und Roboterfreigabe |
| Formdicke | 1200 bis 1400 mm | Geschlossene Stapel- und Plattenschnittstelle |
| Schrauben | 100 mm x 2; 32 L/D | Schichtstruktur, Harzqualitäten und tatsächlich geordneter Schmelzpfad |
| Veröffentlichte HDPE-Schmelzkapazität | 180 kg/h x 2 | Stabile Erholung mit der zugelassenen Formulierung |
| Akku-Referenzen | 45 l; 33 kg PE | Rohmasse, Reserve, Harzbasis und Profil |
| Luft blasen | 0,8 MPa; 2 m³/min | Spitzendurchfluss, Empfänger, Luftqualität und Druck an der Maschine |
| Kühlwasser | 0,3 MPa; 120 l/min | Temperatur, Wärmebelastung, Wasserqualität und Kreislaufgleichgewicht |
| Veröffentlichte Leistungsreferenz | Durchschnittlich 110 bis 150 kW | Messgrenze, Produkt, Einstellungen und akzeptierte Ausgabe |
Die Trockenzykluszeile der Seite wird derzeit angezeigt150 L. Liter sind keine Taktzahl. Wandeln Sie diese Zeile nicht in 150 Stück pro Stunde oder einen anderen Ausgabeanspruch um. Bitten Sie Kinggle, die im Angebot vorgesehene Anzahl und Einheit zu bestätigen.
Jede Zeile beantwortet eine eng gefasste Frage. Eine maximale Werkzeugbreite ist kein Beweis für die Roboterfreiheit. Eine Akkumulatormasse ist kein Beweis für das fertige Flascheninnengewicht. Eine Schmelzkapazitätsangabe entspricht nicht der akzeptierten Leistung. Verbinden Sie die Zeilen durch das genehmigte Produkt und den Testplan.
Fragen Sie auch nach dem Anschlussleistungsplan. Motor- und Heizungsreihen beschreiben Hauptkomponenten, aber die endgültige installierte Last kann auch Steuerungen, Pumpen, Roboter, Materialhandhabung und bestellte Hilfsgeräte umfassen.
Bauen Sie die Akkumulatorenentscheidung auf der Grundlage einer gemessenen Massenbilanz auf
Die fertige Innenflasche ist nur ein Teil jedes Shots. Der Vorformling bildet auch obere Grate, untere Enden, Auslaufreste und andere Prozessabfälle. Der Akkumulator muss den gesamten Vorformling auf der genehmigten Materialbasis versorgen.
Wiegen Sie eine bekannte Produktionsprobe, falls vorhanden. Entfernen Sie Verschlüsse, Ventile und alle separat montierten Teile. Dann wiegen oder schätzen Sie jeden Trimmstrom. Behalten Sie den Kostenvoranschlag im Zusammenhang mit dem vorgeschlagenen Form- und Pinch-Design.
fertiger Innenbehälter + oberer Grat + untere Enden + Auslassverkleidung + anderer geformter Abfall
Vergleichen Sie dieses Ergebnis mit der veröffentlichten Referenz zum Gewicht des 33-kg-PE-Akkus. Vergleichen Sie nicht nur das Endgewicht. Das Projekt benötigt außerdem Betriebsreserve. Durch die Wahl des Harzes, der Farbe und der Schichtanordnung kann sich die Nutzmassebasis verändern.
Volumen erstellt einen weiteren Scheck. Auf der Seite ist ein 45-L-Akkumulator aufgeführt. Das Verhältnis zwischen Volumen und Masse hängt von der tatsächlichen Schmelze und der Definition des Herstellers ab. Rechnen Sie 45 L nicht direkt in ein Fertigproduktgewicht um, ohne die Berechnung des Lieferanten.
Die Entladezeit des Akkumulators ist wichtig, da ein langer, schwerer Vorformling durchhängen kann. Der Kopf muss den programmierten Vorformling abgeben, bevor die Schwerkraft die Wandverteilung unkontrolliert verändert. Notieren Sie während des Versuchs das Austrittsfenster, den Schmelzzustand und das Düsenspaltprofil.
Auch die Genesung ist wichtig. Die beiden Extruder müssen innerhalb des Produktionszyklus den nächsten Schuss vorbereiten. Vergleichen Sie die gemessene Erholungszeit mit der Kühlung und der nachgelagerten Arbeit. Eine hohe Katalogschmelzrate kann nicht helfen, wenn sich das zugelassene Materialsystem langsam erholt oder die nachgeschaltete Zelle bereits voll ist.
Nutzen Sie den Massenrekord mit Kinggle'sParison-Programmierhandbuch. Die Masse gibt an, wie viel Material in die Form gelangt ist. Die Wandkarte zeigt, wohin das Material gelangt ist.
Geben Sie jeder Schicht einen schriftlichen Auftrag, bevor Sie zwei Extruder bestellen
Die Produktseite beschreibt die Mehrschichtproduktion und listet zwei Extruder auf. Das ist ein Beweis für eine Multi-Stream-Plattform. Es handelt sich nicht um eine vollständige Layer-Spezifikation.
Schreiben Sie die Funktion jeder Ebene. Eine Schicht kann die kontrollierte Kontaktoberfläche bereitstellen. Ein anderer kann zugelassenes In-Process-Mahlgut mitführen. Farb- oder UV-Schutz können in einem definierten Strahl sitzen. Die genaue Gestaltung hängt vom Produkt, Inhalt, Markt und genehmigten Testprogramm ab.
Definieren Sie anschließend die zulässigen Materialien. Nennen Sie Harzqualitäten, Masterbatch, Additive und Mahlgutquelle. Erfassen Sie, ob Mahlgut ausschließlich aus demselben Herstellungsprozess stammt. Verwenden Sie das Wort „recycelt“ nicht als Ersatz für eine kontrollierte Materialspezifikation.
Die aktuellen Anforderungen der Vereinigten Staaten veranschaulichen, warum dies wichtig ist. Abschnitt 178.707 erfordert bekannte Kunststoffspezifikationen für zusammengesetzte IBC-Innenbehälter. Es schränkt außerdem die Verwendung von Material ein, es sei denn, es wurde genehmigt, während Produktionsrückstände oder Mahlgut aus demselben Herstellungsprozess unter den angegebenen Bedingungen zulässig sind. Andere Märkte können andere Regeln anwenden.
Für das Schichtverhältnis sind ein Ziel und ein Arbeitsbereich erforderlich. Geben Sie an, wie das Verhältnis eingestellt und überprüft wird. Gravimetrische Zufuhraufzeichnungen, Extruder-Ausgabekontrollen oder zerstörende Abschnittsanalysen können den Kontrollplan unterstützen. Wählen Sie die Methode vor dem Werkstest.
Die Kopfzeichnung sollte den Schmelzpfad zeigen. Identifizieren Sie, welcher Extruder jede Schicht speist. Notieren Sie die Anzahl der Durchgänge und die Reihenfolge an der Matrize. Fügen Sie Reinigungs- und Materialwechselverfahren hinzu. Wenn im Projekt sowohl einschichtige als auch mehrschichtige Produkte zum Einsatz kommen sollen, definieren Sie das Konvertierungsverfahren und dessen Abnahmeprüfung.
Maschinenbeschreibung
Zwei veröffentlichte 100-mm-Schrauben und eine Mehrschichtangabe zeigen die Plattformrichtung an. Sie definieren nicht die geordneten Schichtfunktionen oder -verhältnisse.
Projektspezifikation
Ein Schichtendiagramm benennt jeden Materialstrom, jede Funktion, jedes Zielverhältnis, jeden zulässigen Bereich, jede Überprüfungsmethode und jede Änderungskontrollregel.
Ohne die bewährte Formel und Testnachweise können Sie keine geringeren Kosten oder eine längere Lebensdauer durch eine mehrschichtige Konstruktion versprechen. Diese Ergebnisse hängen von den ausgewählten Materialien, der Verteilung und dem fertigen IBC-Design ab.
Überprüfen Sie die Form, die Klemme und den Vorformlingsweg als ein mechanisches System
Eine 1000L-Form nimmt mehr als eine Katalogbreite und -höhe ein. Es umfasst Kühlverteiler, Schläuche, Halswerkzeuge, Auslasseinsätze, Quetschbereiche, Hebepunkte und alle beweglichen Details. Der Roboter und die heiße Innenflasche benötigen einen freien Entnahmeweg.
Überlagern Sie die vollständige Formzeichnung mit der Plattenzeichnung. Überprüfen Sie die Zugstangen, die Spannmittellinie, die Blasteile und die Serviceanschlüsse. Überprüfen Sie die geschlossene Dicke und die Öffnungssequenz. Eine Form kann zwischen die Aufspannplatten passen und dennoch eine Schlauch- oder Roboterbewegung blockieren.
Bei der Auswahl der Klemme sollten die projizierte Fläche und der Blasdruck berücksichtigt werden. Bei den veröffentlichten 1000 kN handelt es sich um eine maschinenseitige Referenz. Fordern Sie die Projektkalkulation an. Berücksichtigen Sie die Abklemmkräfte und einen angegebenen Spielraum. Große Flachbildschirme können eine anspruchsvolle projizierte Fläche erzeugen, selbst wenn die Innenflasche für ihr Volumen leicht ist.
Der Vorformlingspfad erfordert die gleiche Aufmerksamkeit. Bestätigen Sie die Werkzeugmittellinie, die Entladungslänge, die Formerfassung und die Schließsequenz. Ein langer Vorformling kann vor dem Fangen schwingen oder sich dehnen. Das Profil muss Schulter, Ecken, Auslaufzone und Basis berücksichtigen.
Quetschbereiche benötigen ausreichend Material zum Schweißen, überschüssiges Material erhöht jedoch das Trimmen und die Kühlung. Der Auslasseinsatz benötigt eine lokale Steuerung. Die obere Öffnung benötigt für ihren Verschluss eine stabile Geometrie. Diese Merkmale gehören auf die nummerierte Wandkarte.
Entlüftung und Oberflächenbeschaffenheit beeinflussen die Freisetzung und das Aussehen. Der Käfig kann zwar einige Platten verdecken, einen geformten Defekt kann er jedoch nicht reparieren. Überprüfen Sie alle Kontakt- und Beschriftungsbereiche, die nach der Montage noch funktionsfähig sind.
KingglesLeitfaden zum Formendesigndeckt Passform, Abklemmung, Entlüftung und Kühlung ab. Verwenden Sie es zusammen mit der endgültigen Montagezeichnung und nicht als generische Gussform-Checkliste.
Genehmigen Sie die Form erst, nachdem sich Maschinenlieferant, Formenbauer, Käfiglieferant und IBC-Eigentümer auf die Schnittstellen geeinigt haben. Erfassen Sie jede genehmigte Zeichnungsrevision in der Kaufdatei.
Schützen Sie die IBC-Geometrie durch Kühlung, Entfernung und Konditionierung
Große Flächen bewegen sich nach dem Öffnen der Form weiter. Die innere Flasche sieht bei der Freigabe möglicherweise akzeptabel aus und driftet beim Abkühlen. Diese Bewegung kann die Schließhöhe, die Ventilposition oder den Käfigkontakt verändern.
Entwerfen Sie Kühlkreisläufe um thermische Zonen herum. Schultern, Ecken, Hälse, Auslasseinsätze und Basisstützen benötigen möglicherweise einen anderen Durchfluss. Benennen Sie jeden Schaltkreis auf der Formzeichnung. Ziel-Einlasstemperatur und Durchfluss hinzufügen. Eine einzelne Druckmessung kann keine ausgeglichene Kühlung beweisen.
Messen Sie die Vor- und Rücklaufbedingungen während des Versuchs. Überprüfen Sie den Durchfluss an jedem Kreislauf, sofern das System dies zulässt. Notieren Sie die Formtemperatur an vereinbarten Orten. Wenn eine Zone heiß bleibt, verdecken Sie dies nicht, indem Sie den gesamten Zyklus verlängern, ohne den Stromkreis zu untersuchen.
Die Take-Away-Unterstützung gehört zur Kühlung. Definieren Sie, wo der Roboter greift und wo die Flasche landet. Eine warme Platte kann sich unter einer schmalen Greifer- oder Förderschiene verformen. Der Bodenauslass muss Stöße vermeiden. Die Basis sollte gestützt bleiben, während das Teil seine Handhabungsfestigkeit erreicht.
Stellen Sie vor Maßprüfungen eine Konditionierungszeit ein. Geben Sie die Umgebungsbedingungen an, wenn es darauf ankommt. Verwenden Sie den gleichen Zeitplan für Probeproben und Produktionskontrollen. Wenn man eine Flasche heiß und eine andere kalt misst, entsteht ein Geräusch, das wie Prozessdrift aussieht.
Als Kühlwasserreferenzen sind auf der Produktseite 0,3 MPa und 120 L/min angegeben. Diese Zahlen helfen bei der Planung der Verbindung. Sie geben weder die Wassertemperatur noch die gesamte Wärmeabfuhrkapazität an. Fragen Sie nach der Wärmebelastung der Maschine und des Werkzeugs.
Verfolgen Sie die Abkühlzeit anhand der Qualität. KingglesZykluszeit-Ratgebertrennt Kühlung, Rückgewinnung und Handhabung. Das sinnvolle Ziel ist der kürzeste stabile Zyklus, der dem Maß- und Funktionsplan entspricht.
Prüfen Sie die geformte Flasche anhand von Käfig-, Paletten- und Ventilteilen aus der Produktion
Verwenden Sie während der Qualifizierung produktionsrelevante Komponenten. Prototypenkäfige oder handmodifizierte Paletten können Schnittstellenfehler verbergen. Notieren Sie den Lieferanten, die Teilenummer und die Revision für jede Baugruppenkomponente.
Beginnen Sie mit einer trockenen Passform. Platzieren Sie die konditionierte Innenflasche im Käfig und auf der Palette. Überprüfen Sie den Positionierungskontakt, den Plattenabstand, den Zugang zur oberen Öffnung und die Auslassposition. Installieren Sie das Ventil und den oberen Verschluss gegebenenfalls mit den definierten Werkzeugen und Drehmomentmethoden.
Messen Sie die zusammengebaute Einheit an den Schnittstellen. Wiederholen Sie nicht jedes geformte Maß. Konzentrieren Sie sich auf das, was das Befüllen, Entladen, Handling, Stapeln und die Testvorbereitung steuert. Verwenden Sie Go- oder No-Go-Messgeräte, wenn sie das Urteilsvermögen des Bedieners beeinträchtigen.
Überprüfen Sie den Kontakt nach der Handhabung. Heben oder bewegen Sie das Gerät mit der zugelassenen Methode. Suchen Sie nach neuen Markierungen, lokalen Druckstellen oder Bewegungen. Die innere Flasche und der Flaschenhalter sollten so funktionieren, wie es das Design vorsieht, und nicht nur im Stillstand passen.
| Montagekontrolle | Was soll aufgezeichnet werden? | Mögliche Prozessanbindung |
|---|---|---|
| Einsetzen des Käfigs | Abstand, Interferenz, Ausrichtung und Einführmethode | Körperabmessungen, Kühlung, Herausnahmeverformung |
| Palettenbestuhlung | Stützkontakt, Schaukeln, Positionierung des Locators und Auslasshöhe | Grundform, Kühlträger und Formeinsatz |
| Verschluss oben | Messergebnis, Dichtfläche und Einbauhöhe | Halsbearbeitung, Beschnitt, Schrumpfung und Handhabung |
| Bodenventil | Mittellinie, Winkel, Dichtungszustand und Käfigzugang | Auslasseinsatz, Wandverteilung und Endbearbeitung |
| Fertige Einheit | Identifizierung, visueller Zustand und nachvollziehbare Komponentenrevisionen | Montagekontrollen und Endkontrolle |
Für die Dichtheitsprüfung sollte ein zugelassener Aufbau verwendet werden. Definieren Sie die verbauten Komponenten, das Prüfmedium, Druck bzw. Vakuum, Stabilisierung, Dauer und Auswurfregel. Die Methode muss zum jeweiligen Produktprogramm passen. Ein kurzer Werkstatt-Check ersetzt nicht automatisch einen formellen Test.
Bewahren Sie eine genehmigte Baugruppe als Grenzmuster auf. Fotografieren Sie die Schnittstellen. Speichern Sie das geformte Rezept, die Materialcharge, die Käfigrevision, die Palettenrevision sowie die Ventil- und Verschlussdaten mit dem Probendatensatz.
Trennen Sie die Maschinen-FAT von der vollständigen IBC-Bauartgenehmigung
Der Werksabnahmetest prüft, ob die bestellte Formzelle dem vereinbarten Produkt und den vereinbarten Bedingungen entspricht. Es erteilt nicht für jeden montierten IBC, jedes Füllgut oder jeden Markt eine Zulassung.
DerUNECE UN Model Regulations Rev. 24ist die aktuelle globale Referenzpublikation 2025. Sein Kapitel 6.5 befasst sich mit der Konstruktion und Prüfung von IBC. Nationale und modale Vorschriften können eine bestimmte Ausgabe übernehmen oder Anforderungen hinzufügen. Bestätigen Sie die zuständige Behörde und den qualifizierten Testweg, bevor Sie den Validierungsplan einfrieren.
Beginnen Sie nicht mit einer einzelnen Fallhöhe, die Sie online finden. Designtyp, Material, vorgesehener Inhalt, Verpackungsgruppe, Vorbereitung, Konditionierung, Verschlüsse und der komplette Testablauf beeinflussen das Programm. Die zuständige Behörde oder das qualifizierte Labor sollten die erforderlichen Nachweise festlegen.
Die Maschinenqualifizierung sollte dennoch nützliche vorgelagerte Beweise liefern. Erfassen Sie Materialspezifikationen, Schichtanordnung, Brutto- und Nettomasse, Wandkarte, Abmessungen, Leckageergebnisse, Rezeptur- und Komponentenrevisionen. Bewahren Sie Proben der getesteten Charge auf. Diese Informationen helfen dabei, den Herstellungsprozess mit späteren Verpackungstests zu verknüpfen.
Trennen Sie drei Dokumente. Der Maschinen-FAT-Bericht deckt die Build- und Prozessleistung ab. Der Montagequalifizierungsbericht deckt die Käfig-, Paletten-, Ventil- und Verschlusspassung ab. Der behördliche Prüfbericht deckt den jeweiligen Designtyp ab. Jeder Bericht sollte seinen Umfang und seine Grenzen angeben.
Die Produktionskontrollen werden nach der Genehmigung fortgesetzt. Verwalten Sie Änderungen an Harz, Pigment, Inhibitor, Mahlgut, Schichtverhältnis, Form, Verschluss, Ventil, Käfig und Palette über das genehmigte Qualitätssystem. Eine kleine Änderung kann sich auf die Testgrundlage auswirken.
Für eine kleinere regulierte Verpackungslinie ist dieFührung für chemische Trommelzellen KGB200L/LPzeigt den gleichen Unterschied zwischen Maschinenbeweis und Paketgenehmigung.
Messen Sie die Leistung am letzten akzeptierten Zellentor
Die aktuelle Produktseite liefert keine brauchbare Produktionsrate. Die Trockenzyklus-Reihe wird angezeigt150 L, sodass in diesem Artikel keine Rückschlüsse auf Stück pro Stunde gezogen werden. Das Projekt benötigt ein akzeptiertes Ausgabeziel, das auf der tatsächlichen Innenflasche und der vollständigen Zelle basiert.
Wählen Sie zuerst die Ausgabegrenze. Geformte Innenflaschen pro Stunde misst die Formzelle. Zusammengebaute und auf Dichtheit geprüfte IBCs messen pro Stunde ein größeres System. Beide Zahlen können nützlich sein, aber sie sollten nicht die gleiche Bezeichnung haben.
Innenflaschen, die die vereinbarte Formprüfung bestehen ÷ beobachtete Minuten x 60
Versammelte Einheiten passieren das vereinbarte Endtor ÷ beobachtete Minuten x 60
Zählen Sie alle Starts, Ablehnungen und Stopps. Klassifizieren Sie die Ursachen. Extrusionsrückgewinnung, Kühlung, Roboterhandhabung, Trimmen, Einsetzen des Käfigs, Ventilinstallation und Dichtheitsprüfung können jeweils die Zellrate festlegen. Das langsamste stabile Tor bestimmt die fertige Ausgabe.
Die Materialnachfrage sollte auf Bruttoschussmasse und Formereignissen basieren. Beim fertigen Innenflaschengewicht fehlen Trimm- und Anlaufverluste. Geben Sie Brutto-Kilogramm pro akzeptierter Flasche sowie Stück pro Stunde an.
Energie braucht die gleiche Grenze. Als durchschnittliche Leistungsreferenz für die Plattform gibt Kinggle 110 bis 150 kW an. Es handelt sich nicht um kWh pro IBC. Notieren Sie den ausgewählten Messpunkt, den Produktionsstatus, die Laufdauer und die akzeptierte Zählung. DerLeitfaden zur Energiemessungerklärt diesen Unterschied.
Verwenden Sie eine ausreichend lange Testversion, um Wiederherstellungs- und Downstream-Warteschlangen offenzulegen. Ein kurzer Impuls kann die Bewegung der Maschine anzeigen, aber Materialdrift, Kühlungleichgewicht oder Käfigansammlung übersehen.
Ein nützliches Dashboard umfasst akzeptierte geformte Flaschen, akzeptierte komplette IBCs, First-Pass-Ertrag, Brutto-Kilogramm pro akzeptierter Flasche, Trimmmasse, durchschnittlicher Zyklus, gezählte Ausfallzeiten und Energie pro akzeptierter Einheit. Definieren Sie jeden Begriff im Abnahmeprotokoll.
Planen Sie das Gebäude anhand der aktuellen Übersichtszeichnung
Eine 55-t-Maschine benötigt mehr als Stellfläche. Das Gebäude muss Installation, Wartung, Materialbewegung und sicheren Zugang ermöglichen. Beginnen Sie mit der aktuellen Übersichtszeichnung des Lieferanten für die bestellte Revision.
In der öffentlichen Tabelle ist eine 9,5 x 5,1 x 6,5 m große Maschine aufgeführt. Die Zeichnung auf der Produktseite weist ihre eigenen Abmessungen auf. Behandeln Sie die Zeichnung als visuelle Referenz, bis Kinggle bestätigt, welche Zeichnungsrevision mit dem Angebot übereinstimmt. Verwenden Sie zum Entwerfen des Fundaments kein Webbild.

Markieren Sie den Formweg. Berücksichtigen Sie Türgröße, Bodenkapazität, Kranhakenhöhe, Hebepunkte und Lagerung. Zeigen Sie den Schraubenzugraum und den Zugang zum Akkukopf an. Fügen Sie um erhöhte Geräte herum sichere Treppen und einen Plattformzugang hinzu.
Ordnen Sie den Materialfluss vom Lager zu jedem Extruder zu. Hinzufügen von Masterbatch, Mahlen, Fördern, Mahlen und Staubkontrolle. Bewahren Sie sauberen Schnitt getrennt vom gemischten Abfall auf. Zeigen Sie, wie ein voller Trichter oder eine verstopfte Rücklaufleitung repariert wird.
Verwenden Sie projektspezifische Versorgungspläne. Auf der Seite werden 0,8 MPa und 2 m³/min für Blasluft angegeben. Für Kühlwasser werden 0,3 MPa und 120 L/min angegeben. Planen Sie den Druck an der Maschine, den Spitzendurchfluss, die Auffangbehälter, die Aufbereitung, die Vorlauftemperatur, den Rücklaufzustand und die Wärmeabgabe.
Für die Elektrokonstruktion sind Anschlusslast, Spannung, Frequenz, Schutz, Kabelwege und Hilfslasten erforderlich. Der veröffentlichte durchschnittliche Referenzwert von 110 bis 150 kW ist nicht die angeschlossene Last. Beziehen Sie Kältemaschinen, Kompressoren, Materialausrüstung, Mühle, Montage- und Prüfstationen in die Gesamtanlage ein.
Verwenden Sie Kinggle'sLeitfaden zu den Anforderungen an Versorgungsunternehmenum das Grenzblatt zu erstellen. Frieren Sie das Blatt mit dem Grundriss und der Fundamentzeichnung ein.
Verfolgen Sie eine rückverfolgbare IBC-Charge durch den Werksabnahmetest
Eine nützliche FAT beginnt, bevor die Maschine läuft. Vereinbaren Sie die Innenzeichnung der Flasche, Komponentenrevisionen, Harz, Schichtstruktur, Wandkarte, Probenplan, Ausgabegrenze und Akzeptanzgrenzen. Benennen Sie die Instrumente und Prüfmethoden.
- Bestätigen Sie die bestellte Plattform.Überprüfen Sie den endgültigen Modellcode, die Extruder, den Speicherkopf, die Klemmanordnung, die Steuerung, den Roboter, die Blashardware, die Schutzvorrichtungen und die Hilfsgeräte anhand des Vertrags.
- Bestätigen Sie Dienstprogramme und Kalibrierung.Notieren Sie die Strom-, Luft- und Kühlbedingungen. Listen Sie die Messgeräte und den Kalibrierstatus auf.
- Laden Sie kontrollierte Materialien.Erfassen Sie jede Harzsorte, Charge, Farbe, jedes Additiv und jeden Mahlgutstrom. Überprüfen Sie den Zufuhrweg zu jedem Extruder.
- Stabilisieren Sie den Formprozess.Erzielen Sie wiederholbare Wiederherstellung, Entladung, Formkühlung, Entnahme und Beschnitt, bevor der offizielle Durchlauf beginnt.
- Frieren Sie das Ausgangsrezept ein.Speichern Sie Temperaturen, Geschwindigkeiten, Schichteinstellungen, Vorformlingsprofil, Timings, Drücke und Downstream-Einstellungen unter einer Revision.
- Führen Sie das vereinbarte Produktionsfenster aus.Zählen Sie Starts, angenommene Flaschen, Ausschuss und jeden Stopp. Halten Sie die Ursachencodes spezifisch.
- Messen Sie den geformten Plan.Überprüfen Sie Netto- und Bruttomasse, Beschnitt, Wandplan, Öffnungen, Auslass, Sockel, Körpergeometrie, Aussehen und Leckageergebnis.
- Montieren Sie Produktionskomponenten.Montieren Sie den zugelassenen Käfig, die Palette, den oberen Verschluss, das Ventil und die Dichtungen. Führen Sie die Schnittstellenlehren und Montageprüfungen durch.
- Schließen Sie das Beweispaket.Bewahren Sie etikettierte Proben auf, exportieren Sie das endgültige Rezept und protokollieren Sie jede offene Abweichung mit einem Eigentümer und einer erneuten Testmethode.
Wählen Sie Proben vom Anfang, in der Mitte und am Ende des offiziellen Laufs aus. Beschriften Sie sie mit Zeit und Rezeptrevision. Bewahren Sie die Revisionen von Käfig, Palette, Ventil und Verschluss zusammen mit dem Probenprotokoll auf.
Verwenden Sie nach Möglichkeit die tatsächlichen Downstream-Stationen. Eine von Hand zugeschnittene Probe kann passieren, während die Produktionszuschnittvorrichtung den Auslass beschädigt. Bei einer Labor-Dichtheitsprüfung kann es zu einer Warteschlange am geplanten Leitungstester kommen.
Mischen Sie die behördliche Genehmigung nicht mit einer allgemeinen FAT-Signatur. Wenn ein formeller Test beobachtet wird, fügen Sie das separate Testprotokoll und den Bericht bei. Geben Sie die Bauart, die Probenvorbereitung und die Autorität an.
Fotografieren Sie das Typenschild der Maschine, die Formidentifikation und die Rückstellmuster. Speichern Sie den Alarmverlauf und den Produktionszähler am Ende des Laufs. Erfassen Sie jeden manuellen Eingriff, der eine Flasche verändert hat, auch nach bestandener Endkontrolle. Diese Details helfen dem Site-Team, den akzeptierten Zustand nach der Installation zu reproduzieren.
Der Verkaufsprozess von Kinggle umfasst eine Inspektion und eine Einladung zur Teilnahme am Test. Benutzen Sie dieMaschinen-FAT-Anleitungum den Datensatz zu definieren. Sehen Sie sich verfügbares Ausrüstungsmaterial auf Kinggle's anVideoseitevor dem Besuch, damit das Team gezielte Fragen vorbereiten kann.
Senden Sie eine angebotsfertige IBC-Projektdatei anstelle eines einzelnen Bandes
Eine Anfrage, die nur „1000L IBC-Maschine“ sagt, lässt die wichtige Arbeit undefiniert. Senden Sie eine genehmigte Innenflaschenzeichnung und Fotos. Fügen Sie, wenn möglich, eine physische Probe hinzu. Nennen Sie das Nennvolumen und den vorgesehenen Inhalt.
Berücksichtigen Sie das Nettoformgewicht, die Schätzung des Bruttoschusses, die Beschnittkarte und die Wandstärkenkarte. Benennen Sie jeden Harzstrom, jedes Additiv, jede Farbe und jedes Mahlgut. Fügen Sie das Schichtendiagramm und die Überprüfungsmethode bei.
Fügen Sie die Zeichnungen für Käfig, Palette, oberen Verschluss, unteres Ventil und Dichtung hinzu. Markieren Sie die gesteuerten Schnittstellen. Geben Sie an, wer die einzelnen Komponenten während des Formversuchs, der FAT und der Inbetriebnahme vor Ort liefert.
Listen Sie alle Produktprüfungen auf. Berücksichtigen Sie Abmessungen, Messgeräte, Konditionierungszeit, Leckmethode und Montageprüfungen. Identifizieren Sie alle anwendbaren Entwurfsprogramme, zuständigen Behörden oder Prüflabore. Fügen Sie keine generische Testliste aus einem anderen Markt ein.
Definieren Sie die akzeptierte Ausgabe am richtigen Tor. Geben Sie den geplanten Schichtplan und den Jahresbedarf an. Beschreiben Sie die Roboterentnahme, das Trimmen, die Kühlunterstützung, das Einsetzen des Käfigs, die Verschluss- und Ventilmontage, die Dichtheitsprüfung, die Markierung und den Palettenfluss.
Geben Sie Werksspannung, Frequenz, verfügbare Luft und Kühlung, Umgebungsbedingungen, Höhe, Grundriss, Krandaten und Zugangsroute an. Fragen Sie nach der endgültigen allgemeinen Vereinbarung, den Fundamentlasten, dem Versorgungsblatt und der Transportaufteilung.
In der Antwort des Lieferanten sollten das endgültige Maschinenmodell und die endgültige Revision genannt werden. Es sollte die Extruder- und Kopfarchitektur, die Akkumulatorbasis, die Formhülle, die Klemmenüberprüfung, die Hilfsgrenze, das Abnahmeprotokoll und die Datenübergabe umfassen.
Verwenden Sie Kinggle'sDownload-Centerfür aktuelle Dokumente. Senden Sie die kontrollierte Projektdatei über dieKontaktseite. Das Angebot kann dann das eigentliche IBC-Projekt anstelle eines breiten 1000L-Etiketts beantworten.
Häufig gestellte Fragen
Diese Antworten befassen sich mit den Problemen bei der Maschinenauswahl, die am häufigsten den Umfang, den Test oder den Fabrikplan ändern. Veröffentlichte Modelldaten bleiben eine Ausgangsreferenz. Die unterzeichnete technische Vereinbarung sollte das bestellte System regeln.
Was macht eigentlich eine 1000L IBC-Blasformmaschine?
Es bildet den Innenbehälter aus Kunststoff, auch Innenflasche oder Liner genannt. Der komplette Verbund-IBC umfasst auch den Außenkäfig oder die Außenverpackung, die Palette, den oberen Verschluss, das Bodenventil, die Dichtungen und andere Service- oder Strukturteile.
Wie lautet die Modellnummer der 1000L-IBC-Maschine von Kinggle?
Die aktuelle englische Seite ist inkonsistent. Die Produktübersicht zeigt KGB1000L-IBC, während die Spezifikationstabelle KGS1000L-IBC zeigt. Bestätigen Sie den endgültigen Modellcode und die Revision im Angebot, in den Zeichnungen, auf dem Typenschild und in den Handbüchern.
Bedeutet der veröffentlichte 33-kg-Akkumulatorwert eine fertige 33-kg-Flasche?
Nein. Auf der Seite ist 33 kg als Referenzgewicht für den PE-Akku angegeben. Die Bruttomasse des Vorformlings umfasst den fertigen Innenbehälter und alle Formteile. Bestätigen Sie Harzbasis, Reserve, Schichtaufbau und die komplette Schussberechnung.
Wie hoch ist die Produktionsleistung der Kinggle 1000L IBC-Plattform?
Die aktuelle Trockenzykluszeile zeigt 150 l an, was keine nutzbare Produktionsrateneinheit ist. Nicht auf Stück pro Stunde schließen. Definieren Sie akzeptierte geformte Flaschen oder akzeptierte komplette IBCs pro Stunde und weisen Sie diese Rate während des vereinbarten Produktionsversuchs nach.
Warum müssen Käfig und Palette beim Maschinenversuch vorhanden sein?
Die Flasche muss in die komplette Baugruppe passen und funktionieren. Produktionskäfige, Paletten, Verschlüsse und Ventile offenbaren Fehler in Höhe, Auslassposition, Unterstützung, Abstand und Handhabung, die bei einer isolierten Flascheninspektion übersehen werden können.
Welche Informationen sollte ich für ein Angebot für eine 1000-Liter-IBC-Maschine senden?
Senden Sie die Innenflaschenzeichnung, das Muster, das Gewicht, die Wandkarte, die Materialien, das Schichtdesign und den Zuschnittsvoranschlag. Fügen Sie Käfig-, Paletten-, Verschluss- und Ventilzeichnungen, Tests, Ausgabeziel, Downstream-Umfang, Fabriklayout und Nutzungsbedingungen hinzu.
Bauen Sie den Maschinenvorschlag rund um den kompletten IBC auf
Senden Sie Kinggle die kontrollierte Innenflaschendatei, Komponentenschnittstellen, Material- und Schichtplan, Ausgabeziel, Tests und Werksdienstprogramme. Das Ingenieurteam kann dann die 1000L-Plattform, die Form, die Hilfsgeräte und den Abnahmeumfang bestätigen.
Fordern Sie eine 1000L-IBC-Maschinenlösung an