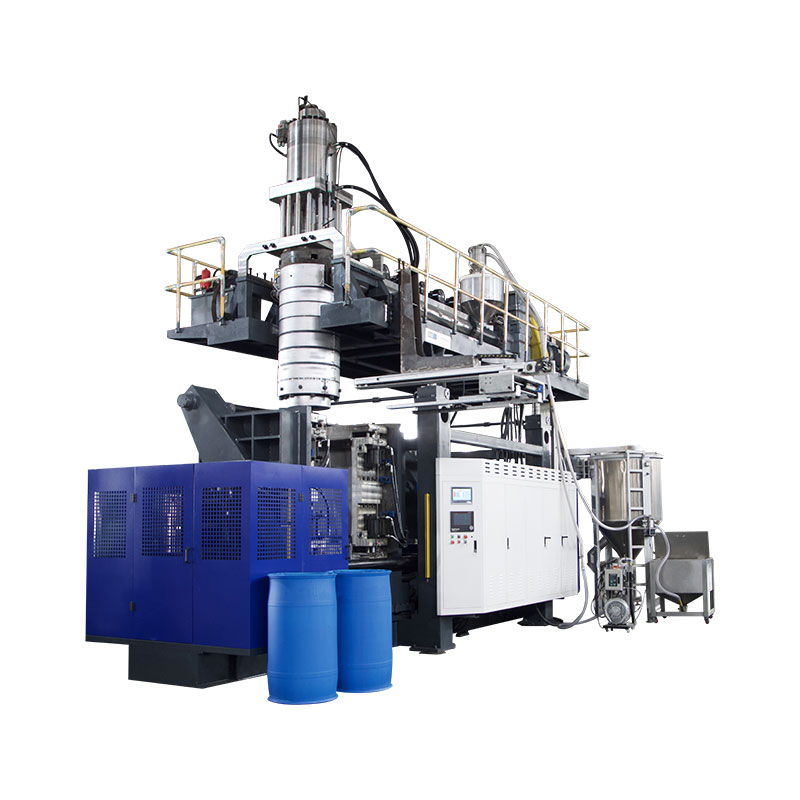

Wählen Sie eine automatische Blasformmaschine anhand des zu liefernden Produkts und der nach dem Formen erforderlichen Vorgänge aus – und nicht anhand des Worts „automatisch“ im Angebot. Spezifizieren Sie für das Extrusionsblasformen das Harz, die Werkzeuge, die Entnahme, das Beschneiden, die Inspektion und den Transfer als ein einziges Produktionssystem. Wir empfehlen, die Konfiguration anhand akzeptierter Behälter an der endgültigen Entladestelle zu genehmigen, nicht anhand einer Katalogzahl für den Trockenzyklus.
Eine Formmaschine kann einen automatischen Zyklus ablaufen lassen, während noch Grate entfernt, Flaschen überprüft oder Kartons gefüllt werden. Für ein kleines, sich veränderndes Produktsortiment kann das die richtige Regelung sein. Es ist die falsche Regelung, wenn im Investitionsfall davon ausgegangen wird, dass diese Arbeitsplätze verschwunden sind. Definieren Sie die Grenze, bevor Sie Preise vergleichen.
Fünf wichtige Entscheidungen vor einer Bestellung
- Passen Sie den Formprozess an das Teil an, bevor Sie den Automatisierungsgrad vergleichen.
- Definieren Sie alle Transfer- und Endbearbeitungsvorgänge, einschließlich manueller Arbeiten.
- Gleichen Sie die Formgeschwindigkeit mit der Beschnitt-, Inspektions- und Verpackungskapazität aus.
- Testen Sie Fehlerbeseitigung und Umstellungen, nicht nur eine unterbrechungsfreie Produktion.
- Vergleichen Sie die Gesamtkosten pro akzeptiertem Container unter den gleichen Bedingungen.

Was deckt „automatisch“ beim Blasformen ab?
„Automatisch“ beschreibt, wie Abläufe gesteuert werden. Es wird nicht angegeben, wie das Kunststoffteil geformt ist. Sowohl eine automatische Extrusionsblasformmaschine als auch eine PET-Flaschenblasmaschine können programmierte Abläufe ausführen, benötigen jedoch unterschiedliche Materialvorbereitungs-, Werkzeug- und Endbearbeitungsanordnungen. Ein Käufer, der eine vollautomatische Blasformmaschine sucht, sollte zunächst die Prozessfrage klären.
Beim Extrusionsblasformen formt die Maschine einen geschmolzenen Schlauch, den sogenannten Vorformling. Die Form fängt dieses Rohr ein und Luft bildet den hohlen Teil. Beim PET-Streckblasformen wird ein Vorformling gestreckt und aufgeblasen. Diese unterschiedlichen Ausgangsformen erklären, warum ein Leitfaden zum Laden von PET-Vorformlingen kein vollständiger Kaufratgeber für eine HDPE-Reinigungsmittelflaschenlinie ist.
| Entscheidung | Extrusionsblasformen | PET-Streckblasformen |
|---|---|---|
| Startformular | Extrudierter geschmolzener Vorformling | PET-Vorformling |
| Allgemeiner Kaufkontext | HDPE-Flaschen, behandelte Behälter und industrielle Hohlteile | Klare Getränkeflaschen aus Vorformlingen |
| Fragen zur Automatisierung | Teilefreigabe, Gratentfernung, Beschneiden, Testen und Übertragen | Handhabung der Vorformlinge, Aufheiz-/Streckblassequenz und Flaschentransfer |
Prozessreferenz:Leitfaden für Blasformmaschinen von Kinggle. Produktgeometrie und Harzsorte bestimmen die endgültige Prozesswahl.
Trennen Sie Maschine, Zelle und Leitung
Ein automatischer Zyklus auf Maschinenebene deckt die vereinbarte Formsequenz ab. Eine automatisierte Zelle sorgt für eine definierte Handhabung oder Endbearbeitung rund um diese Maschine. Eine Produktionslinie verbindet aufeinanderfolgende Vorgänge über eine vereinbarte Grenze für akzeptierte Produkte. Das Verpacken kann innerhalb dieser Grenzen erfolgen oder ein separater Werksvorgang bleiben.
Hierbei handelt es sich um nützliche Unterscheidungen beim Einkauf, nicht um ein Versprechen, dass jeder Lieferant die gleiche Terminologie verwendet. Fügen Sie die tatsächlichen Operationen in die Spezifikation ein. „Vollautomatisch“ ohne Ausstattungsliste lässt zu viel Raum für unterschiedliche Interpretationen.
Wir bevorzugen eine spezifische Beschreibung wie „automatisches Formen, orientierte Entnahme, Entgratung und auf Dichtheit geprüfte Entladung“ gegenüber einer breiten Bezeichnung. Es verrät dem Käufer, wo das fertige Produkt erscheint und was noch Aufmerksamkeit erfordert. Materialauffüllung, Probenahme, Abfallhandhabung und Kartonwechsel erfordern ebenfalls Eigentümer, selbst wenn die normale Formungssequenz ohne wiederholte manuelle Handhabung abläuft.
Ebenso ist eine automatische Steuerung nicht dasselbe wie ein rein elektrischer Antrieb. Antriebstyp, Stationsanordnung, Kopfzahl und Automatisierungsumfang sind separate Optionen. Bewerten Sie sie jeweils anhand der jeweiligen Aufgabe, anstatt sie als eine einzige Premium-Spezifikation zu behandeln.
Beginnen Sie mit dem Teil und dem Produktionsplan
Das Nennvolumen einer Flasche reicht nicht aus, um ihre Produktionslinie zu spezifizieren. Eine schmale runde Flasche und ein Behälter mit breitem Henkel können das gleiche Flüssigkeitsvolumen aufnehmen, erfordern jedoch unterschiedliche Formen, Entnahmewerkzeuge und Halterungen. Die Linie muss die tatsächliche äußere Form annehmen, kein abstraktes „2-L-Produkt“.
Beginnen Sie mit der Teilezeichnung und dem bei der Entladung erwarteten fertigen Zustand. Notieren Sie Halsausführung, Grifföffnung, Körpermaße, Zielgewicht und kritische Qualitätsanforderungen. Bestätigen Sie die genaue Harzsorte, das Farbpaket und den vereinbarten Recycling- oder Mahlgutzustand. Diese Details machen einen vorgeschlagenen Versuch relevant für den beabsichtigten Job.
Übersetzen Sie den Verkaufsplan in eine Fertigungsanforderung
Definieren Sie akzeptierte Behälter pro Schicht sowie die Anzahl der Schichten, Losgrößen und Wechselhäufigkeit. Ein hoher Stundensatz ist weniger sinnvoll, wenn die meisten Aufträge kleine Auflagen und umfangreiche Werkzeugwechsel erfordern. Eine langsamere, aber einfacher auszutauschende Zelle passt möglicherweise besser zu diesem Produktionsmix. Aus der maximalen Katalogleistung allein lassen sich keine Schlussfolgerungen ziehen.
Listen Sie die Produktfamilie auf, nicht nur die erste Einführungsflasche. Identifizieren Sie den breitesten Teil, den schwersten Teil und den Teil, der am schwersten zu greifen oder zu trimmen ist. Dabei kann es sich um unterschiedliche SKUs handeln. Entscheiden Sie dann, welche Produkte beim ersten Build verwendet werden müssen und welche zukünftige Werkzeuge oder separate Geräte erfordern.
- Testartikel einfrieren:Zeichnungsüberarbeitung, Harz, Fertiggewicht und erforderliche Tests.
- Legen Sie die Lieferbedingung fest:beschnitten, geprüft, ausgerichtet, gezählt oder verpackt.
- Definieren Sie den Zeitplan:gute Behälter pro Schicht, Betriebsstunden und geplante SKU-Änderungen.
- Überprüfen Sie die Werkzeugfamilie:Formen, Kopfneigung, Spannvorrichtungen, Beschnittnester und Prüfdichtungen.
- Genehmigen Sie den Zellumschlag:Versorgungseinrichtungen, Bewachung, Servicezugang und Produktfluss.
Stationsanzahl, Düsenauslässe und Hohlräume müssen gesondert überprüft werden. Zwei Stationen bedeuten nicht zwei Verkaufsstellen. Bei einer Mehrkopf-Blasformmaschine ist nicht jede Flaschenform mit dem Auslassabstand kompatibel. Ein mehrschichtiger Kopf beschreibt den Wandaufbau, nicht die Anzahl der fertigen Behälter pro Ereignis.
KingglesMehrkopf- oder Mehrkavitätenführungerklärt diese Konfigurationsunterschiede. Nutzen Sie diese Überprüfung, bevor Sie das Automatisierungslayout korrigieren. Sobald die Hohlraumanordnung festgelegt ist, muss die Entnahme- und Endbearbeitungsausrüstung jede Position durch Transfer- und Qualitätsprüfungen beibehalten.
Zu den nützlichsten Anfragen gehören daher eine Zeichnung, eine Materialspezifikation, ein Produktionsplan und eine Qualitätsdefinition. Für eine Produktionslinie für HDPE-Flaschen kann eine Anfrage nach einer „automatischen Maschine zur Herstellung von Kunststoffflaschen“ ohne diese Eingaben nicht den richtigen Linienumfang ermitteln.
Überprüfen Sie die Maschinensysteme, die die Produktqualität bestimmen
Eine nachgeschaltete Automatisierung kann einen instabilen Vorformling, eine ungeeignete Abschnürung oder ein Teil, das die Form zu weich für die Handhabung macht, nicht reparieren. Der Formprozess muss einen wiederholbaren Artikel produzieren, bevor das Transfersystem wiederholbare Ergebnisse liefern kann. Andernfalls wird der Roboter zu einer präzisen Möglichkeit, inkonsistente Teile zu bewegen.
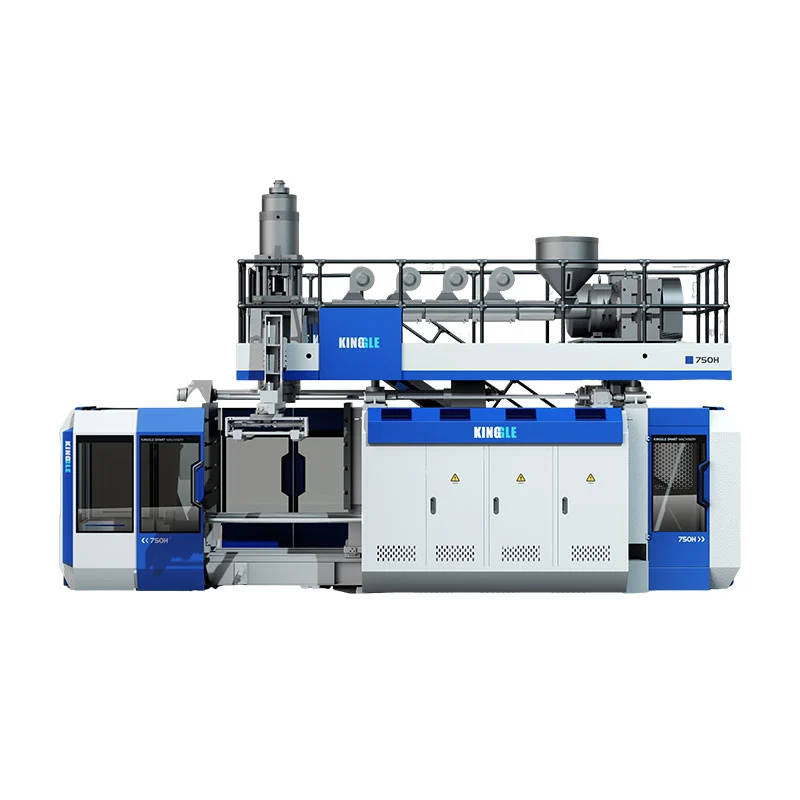
Zu den wichtigen Teilen einer Blasformmaschine gehören Extruder, Düsenkopf, Schließeinheit, Blassystem, Kühlkreisläufe und Steuerungen. Überprüfen Sie ihren Beitrag zum genehmigten Teil, anstatt nur anhand der Komponentennamen auszuwählen. Eine anerkannte SPS-Marke stellt beispielsweise weder die mitgelieferten Rezeptfunktionen noch die nachgelagerte Kommunikation her.
| System | Was Sie überprüfen sollten | Nachweise auf Anfrage |
|---|---|---|
| Extrusions- und Düsenkopf | Harzeignung, Bruttovorformlingbedarf und Ausgangsbilanz | Produktionsmuster und identifizierte Materialbedingungen |
| Parison-Kontrolle | Wandverteilung an den kritischen Stellen des Teils | Positionsspezifische Messungen und gespeichertes Rezept |
| Formen und Spannen | Werkzeugpassung, Abklemm- und Lösespiel | Genehmigte Zeichnungen und Formteilprüfung |
| Kühlung und Handhabung | Teilesteifigkeit an den geplanten Löse- und Griffpunkten | Transferversuch mit dem tatsächlichen Teil |
| Kontrollen | Reihenfolge, Alarme, Rezeptumfang und nachgeschaltete Signale | Funktionsdemonstration und Schnittstellenliste |
Eine konkrete Referenz: Kinggles 2-Liter-Einzelstationsmaschine
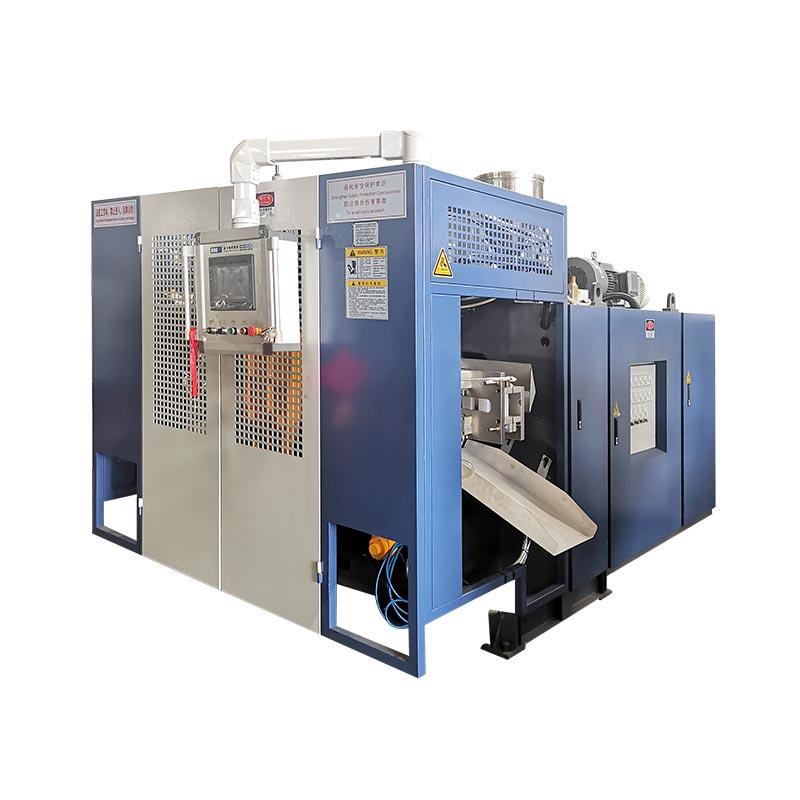
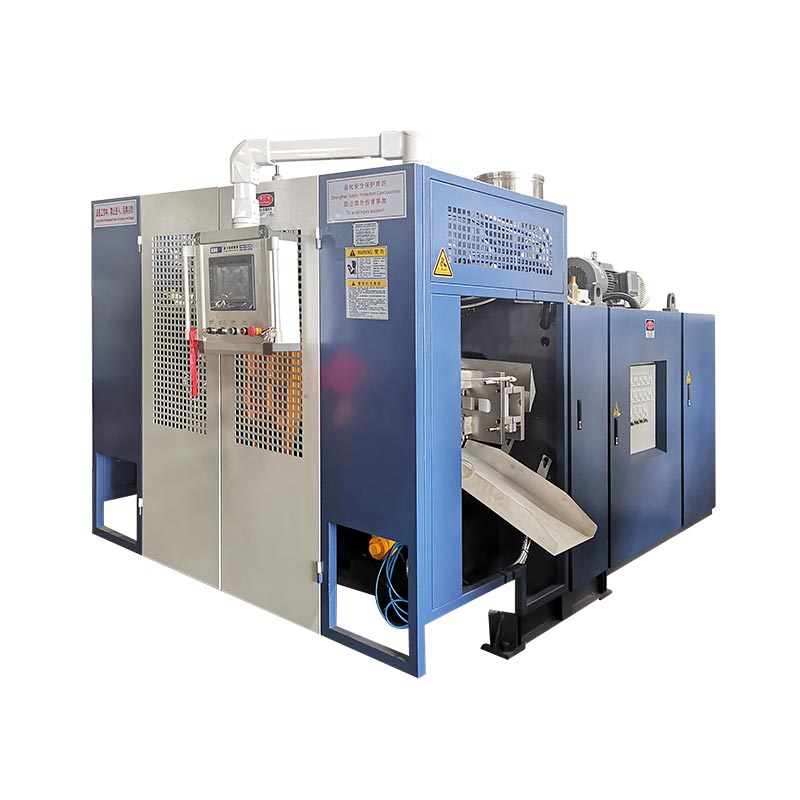
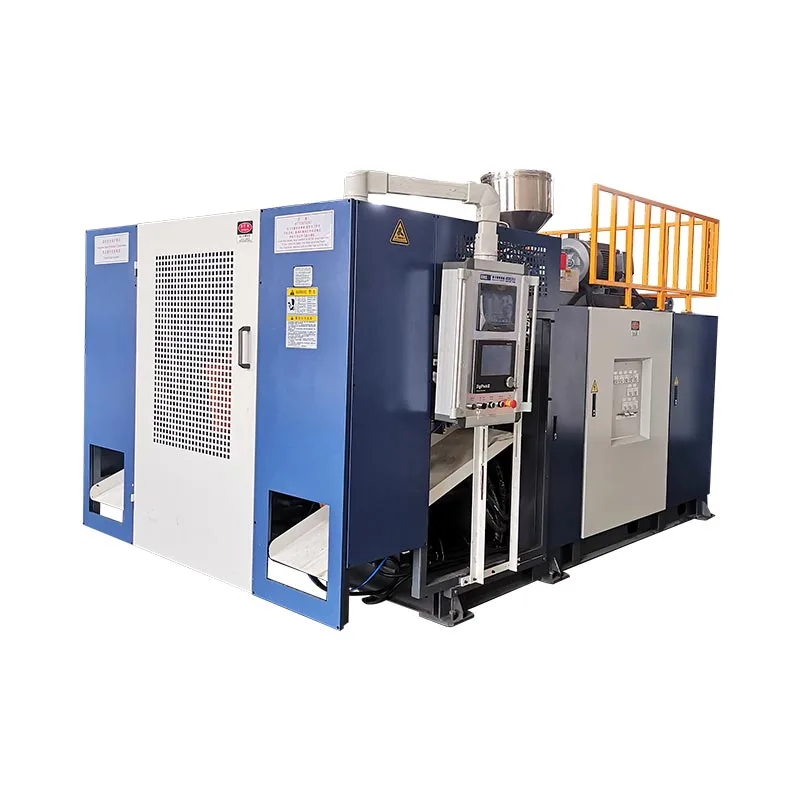
DerKGB2L-Produktseitelistet ein maximales Behältervolumen von 2 l, eine 50-mm-Schnecke, 30 kg/h HDPE-Schmelzleistung und eine maximale Formgröße von 360 × 380 mm auf. Außerdem werden Konfigurationen mit zwei, drei und vier Auslässen für kleinere Flaschen im Bereich von 100 ml bis 1 l beschrieben. Diese Werte helfen bei der Prüfung eines vorgeschlagenen Jobs; Sie ersetzen keine Werkzeugüberprüfung.
Auf derselben Seite wird 600 PC/HR als „Leistung (Trockenzyklus)“ bezeichnet. Das ist nicht das übliche Ergebnis einer bestimmten Shampooflasche, Form und Endbearbeitungslinie. Eine Produktionsanforderung erfordert das tatsächliche Material, die Abkühlzeit, die aktiven Positionen und die Prüfbedingungen. Behandeln Sie den Trockenzyklus-Eintrag als die veröffentlichte Bewegungsreferenz, die er ist.
Überprüfen Sie bei einem Vorschlag mit mehreren Auslässen die Gesamtbruttomasse des Vorformlings sowie die Hohlraumpassung. Das fertige Flaschengewicht schließt den Grat aus, den der Extruder ebenfalls liefert. Mehr Verkaufsstellen können den Bedarf an Extrusion, Kühlung und Endbearbeitung zusammen erhöhen. Die Anzahl der Mitarbeiter allein kann keine nutzbare Produktionsrate ermitteln.
Wir würden das Formsystem erst dann genehmigen, wenn die kritischen Teileabmessungen und das Übertragungsverhalten unter den vereinbarten Bedingungen stabil sind. Das Hinzufügen eines Förderers vor der Lösung dieser Probleme verschiebt das Problem weiter nach unten. Für die Wandverteilung verwenden Sie dieParison-Programmierhandbuchneben der Produktzeichnung.
Geben Sie die Linie von der Zuführung zu den angenommenen Behältern an
Die strengste Spezifikation für die Blasformautomatisierung begleitet das Produkt bei jedem Arbeitsgang. Darin steht, was jedes Modul empfängt, was es liefert und wem die Verbindung zum nächsten Modul gehört. Dies ist nützlicher als eine lange Liste von Robotern, Förderbändern und Sensoren ohne vereinbarte Prozessgrenze.
Kinggle ist veröffentlichtAutomatisierungsmöglichkeitenDazu gehören nachgelagertes Zuschneiden, Prüfen und Verpacken. Übersetzen Sie diese Fähigkeit für ein Flaschenprojekt in einen definierten Umfang. Automatisches Entgraten, Stutzen des Halses, Dichtheitsprüfung und Verpacken sind verschiedene Funktionen; Niemand sollte stillschweigend aus der Anwesenheit eines anderen angenommen werden.
| Betrieb | Frage zur Klärung | Abnahmeprüfung |
|---|---|---|
| Füttern | Wer liefert Förder-, Misch- und Materialfüllstandskontrolle? | Das freigegebene Material gelangt ohne ungeplante Versorgungsunterbrechung in den Trichter. |
| Mitnahme | Wo wird das Teil gegriffen und in welcher Ausrichtung verlässt es das Gerät? | Keine verpasste Übertragung oder inakzeptable Markierung auf dem Testartikel. |
| Entgraten und Trimmen | Welche Grat- und Finish-Features werden entfernt? | Erforderliche Kanten, Hals- und Grifföffnungen entsprechen der Teiledefinition. |
| Inspektion und Ablehnung | Welche Tests sind Inline-Tests und wie werden fehlgeschlagene Teile getrennt? | Vereinbarte Testproben werden identifiziert und korrekt weitergeleitet. |
| Transport und Verpackung | Welcher Flaschenzustand und welche Anordnung muss zur nächsten Station gelangen? | Transfer-, Akkumulations- und Endzählungsarbeiten zum vereinbarten Tarif. |
Geben Sie jeder Grenze einen benannten Integrationseigentümer. Wenn der Maschinenlieferant die Entnahme bereitstellt und ein anderer Lieferant den Dichtheitsprüfer, muss dennoch jemand die Flaschenausrichtung, die Transferhöhe, den Abstand und den Kontroll-Handshake genehmigen. Der Kauf kompatibel aussehender Module ist nicht dasselbe wie der Kauf einer integrierten Zelle.
Vereinbaren Sie, wie „Bereit“, „Teil vorhanden“, „Zyklus abgeschlossen“ und Fehlerzustände dort dargestellt werden, wo diese Signale benötigt werden. Identifizieren Sie, welcher Controller einen Stopp einleitet und welche Einheit den auslösenden Fehler meldet. Die genaue Architektur ist projektspezifisch, die Verantwortung darf jedoch nicht vage bleiben.
Überprüfen Sie den Ausschussfluss getrennt vom Weg der akzeptierten Produkte. Entfernter Blitz muss abgeholt und einer vereinbarten Entsorgung zugeführt werden. Die Wiederverwendung hängt von den Material- und Produktanforderungen ab; Bei einem automatischen Mahlwerksanschluss ist kein Nachmahlprozentsatz zulässig. Behalten Sie die Kontrolle über die Materialrezeptur.
Definieren Sie für die Dichtheitsprüfung von Flaschen die Prüfmethode, die Vorrichtung, den Dichtungszustand und vereinbarte Testproben. Eine Teststation muss mehr können, als nur ein grünes Ergebnis anzuzeigen. Es muss Fehler zuverlässig trennen und Zählungen aufzeichnen, ohne dass Ausschussteile unbemerkt auf den Gutproduktförderer zurücklaufen.
Die Umfangszeichnung sollte auch den Wartungs- und Formwechselzugang zeigen. Verwenden Sie Kinggle’sLeitfaden für Dienstprogramme und Fabriklayoutzur Koordinierung von Strom, Luft, Wasser und Raum mit allen angeschlossenen Hilfseinrichtungen.
Die Übergabe kann die Leistung begrenzen, bevor die Formmaschine dies tut
Eine Blasform-Produktionslinie liefert nur das, was die angeschlossenen Abläufe aushalten können. Das schnellste Modul kann einen langsameren Trimmer, Tester oder eine langsamere Packstation nicht unbegrenzt kompensieren. Puffer geben der Leitung Zeit, sich von einer kurzen Unterbrechung zu erholen. Sie beseitigen keine anhaltende Kapazitätsinkongruenz.
Stellen Sie zunächst jeden Ausstattungspreis auf die gleiche Basis. Bedeutet die Zahl Gussereignisse, grobe Teile, geprüfte Teile oder akzeptierte Behälter? Deckt es nur den kontinuierlichen Betrieb ab oder umfasst es Nachschub und normale Stopps? Vergleichen Sie die Tarife erst, wenn diese Definitionen übereinstimmen.
Ein ausgearbeitetes Beispiel mit explizit angenommener Produktionsbasis
Stellen Sie sich eine vorgeschlagene Linie vor, die nach dem Formen und Beschneiden 480 Behälter pro Stunde freigibt. Gehen Sie davon aus, dass sein Ein-Positions-Lecktester 8 Sekunden für die vollständige Lade-, Test-, Entscheidungs- und Entladesequenz benötigt. Seine ideale Kapazität beträgt 3.600 ÷ 8 = 450 Behälter pro Stunde. Hierbei handelt es sich um Planungsannahmen, nicht um ein gemessenes Ergebnis der Kinggle-Maschine.
Eingangsrate: 480/h · Ideale Testerkapazität: 450/h · Akkumulation: 30/h
Auch ohne Testerstopps übersteigen die eingehenden Teile die Kapazität um 30 Behälter pro Stunde. Ein Puffer mit 15 nutzbaren Positionen würde 15 ÷ 30 = 0,5 Stunden oder 30 Minuten füllen. Wenn Sie die Linie mit einem leeren Förderband starten, sieht eine kurze Demonstration möglicherweise zufriedenstellend aus. Das Ungleichgewicht besteht immer noch.
Betrachten Sie nun einen vollständigen Testerstopp. Bei der angenommenen Eingangsrate von 480/h kommen 8 Teile pro Minute an. Die gleichen 15 freien Positionen ergeben nur 15 ÷ 8 = 1,875 Minuten, etwa 113 Sekunden, bevor dieser Puffer voll ist. Die Akkumulationsrate während einer Verlangsamung und während eines vollständigen Stillstands ist unterschiedlich.
Diese Berechnungen sind nur dann sinnvoll, wenn die Positionen tatsächlich nutzbar sind. Eine Flasche, die umkippt, eine Schutzvorrichtung berührt oder die erforderliche Ausrichtung nicht beibehalten kann, stellt keine gültige Pufferposition dar. Auch die Kontrollen benötigen eine vereinbarte Reaktion, bevor die sichere Akkumulationsgrenze erreicht wird.
Überprüfen Sie sowohl die Geometrie als auch die Geschwindigkeit
Entnahmewerkzeuge und Förderbänder müssen das Teil in seinem tatsächlichen Freigabezustand handhaben. Identifizieren Sie eine wiederholbare Griffstelle. Überprüfen Sie vor der nächsten Übertragung, ob Hals, Körper oder Blitz diese Position bieten und ob sie durch Trimmen entfernt wird. Eine Funktion, die bei der ersten Abholung verfügbar ist, ist bei der zweiten möglicherweise nicht vorhanden.
Wir würden diese Bezugskette auflösen, bevor wir die Maschinengeschwindigkeit erhöhen. Eine Linie, die sich mit einer angemessenen Geschwindigkeit bewegt und sich vorhersehbar erholt, ist eine bessere Produktionsanlage als eine, die wiederholt manuell neu positioniert werden muss. Die bevorzugte Lösung könnte ein überarbeitetes Werkzeug, eine andere Transfersequenz oder zusätzliche Downstream-Kapazität sein – kein schnellerer Formzyklus.
Zählen Sie abschließend die angenommenen Container nach dem vereinbarten Kontrollpunkt. Behalten Sie die Upstream-Bruttozahlen für die Diagnose bei, verwenden Sie sie jedoch nicht als Versandleistungszahl. KingglesLeitfaden zur Werksabnahmeerklärt, warum Produktidentität, Zählgrenzen und Beobachtungszeit in denselben Datensatz gehören.
Beweisen Sie, dass die Linie Produkte wiederherstellen und ändern kann
Ein reibungsloser automatischer Ablauf weist nur auf einen Betriebszustand hin. Zur Produktion gehören auch Nachschub, fehlgeschlagene Transfers, Ausschussteile, blockierte Förderbänder und Produktänderungen. Diese Ereignisse verdienen einen Platz im Abnahmeplan, da die Reaktion darüber entscheidet, ob die Zelle zur kontrollierten Produktion zurückkehrt.
Von der Werksseite aus würden wir die Fehlerbeseitigung über eine ausgefeilte Demonstration stellen. Wenn eine Flasche die Abholung verpasst, ist die nächste Frage nicht, wie schnell jemand sie zurückstellen kann. Die Fragen sind, was den Fehlschlag erkannt hat, welche Bewegung gestoppt wurde und wie die Zelle einen bekannten Zustand bestätigt, bevor sie neu startet. Eine wiederholte Handkorrektur ist ein zu untersuchendes Symptom und kein normaler automatischer Betrieb.
Wenn eine dünnwandige Flasche nach der Freigabe umkippt, überprüfen wir den Griff- und Stützzustand, bevor wir verschiedene Prozesseinstellungen ändern. Überprüfen Sie die Steifigkeit des Teils bei der Übertragung, die Kontaktpunkte der Vorrichtung und den Bewegungsablauf. Probieren Sie dann eine kontrollierte Korrektur aus und prüfen Sie das Teil erneut. Mehr Greifdruck kann zu einem anderen Defekt führen, anstatt den ersten zu beheben.
Die gleiche Disziplin gilt, wenn der Leckausschuss zunimmt. Bewahren Sie die betroffenen Proben auf und identifizieren Sie Ort und Zeit. Überprüfen Sie den Zustand der Prüfdichtung und der Vorrichtung entlang des geformten Halses und der Abschnürung. Ein undichter Prüfanschluss und ein undichter Behälter erfordern unterschiedliche Korrekturen. Wenn Sie das Formrezept ändern, ohne diese Ursachen zu beseitigen, kann dies Zeit verschwenden und den Fehler verbergen.
Definieren Sie die Wiederherstellung, bevor der Fehler auftritt
- Notieren Sie den auslösenden Fehler, das betroffene Modul und die Produktposition.
- Bringen Sie die Zelle in den Zustand, der durch die genehmigte Steuerungs- und Sicherheitskonstruktion definiert ist.
- Lassen Sie den Fehler von autorisiertem Personal gemäß dem vorgeschriebenen Isolations- und Zugangsverfahren beheben.
- Gleichen Sie Teile in Transfer-, Inspektions- und Ausschusspositionen vor dem Neustart ab.
- Fahren Sie mit der vereinbarten Wiederherstellungssequenz fort und überprüfen Sie dann die erforderlichen Produktprüfungen.
Dabei handelt es sich um Planungsschritte, nicht um die Erlaubnis, geschützte Anlagen zu betreten oder eine Schleuse zu umgehen. Die integrierte Zelle benötigt eine Risikobewertung, die Modulinteraktionen und vorhersehbare Eingriffe umfasst.ISO 12100:2010legt allgemeine Grundsätze für die Risikobewertung und Risikominderung von Maschinen fest; Das Projekt muss auch die anwendbaren maschinenspezifischen und Zielanforderungen identifizieren.
Bei einem gespeicherten Rezept handelt es sich nicht zwangsläufig um eine vollständige Umstellung
Ein Rezept kann Temperaturen und Formbewegungen abrufen, während Picker, Trimmnest und Tester manuell eingestellt bleiben. Fragen Sie nach, welche Positionen gespeichert sind, welche motorisiert sind und welche einen physischen Werkzeugwechsel erfordern. TechnesDokumentation der ProzessautomatisierungBietet ein Branchenbeispiel für formatbezogene Einstellungen für Picker-, Entgratungs- und Lecktesterpositionen. Das verdeutlicht den Umfang der Spezifizierung; Es werden diese Funktionen nicht auf jeder Maschine eingerichtet.
Definieren Sie die Umstellungszeit vom letzten akzeptierten Teil eines Formats zum ersten akzeptierten Teil des nächsten gemäß der vereinbarten Methode. Erfassen Sie Werkzeugarbeiten, Anpassungen, Materialwechsel und Qualitätsfreigaben separat. Dies zeigt, was ein schnellerer Rezeptabruf tatsächlich spart und was eine mechanische oder prozesstechnische Aufgabe bleibt.
Vergleichen Sie die Kosten pro akzeptiertem Container, nicht die Automatisierungsetiketten
Ein Vergleich zwischen halbautomatischen und vollautomatischen Blasformmaschinen sollte mit demselben Produkt und demselben Produktionsplan beginnen. Andernfalls schließt das günstigere Angebot möglicherweise einfach die Handhabung, Prüfung oder Verpackung aus, die im anderen Angebot enthalten ist. Vergleichen Sie gleiche Liefergrenzen, bevor Sie die Gerätegesamtsummen vergleichen.
Automatisierung ist am vertretbarsten, wenn sie eine definierte Wiederholungsbeschränkung beseitigt. Dabei kann es sich um eine manuelle Gratentfernung, einen inkonsistenten Transfer, eine schwierige Inspektionsübergabe oder einen Verpackungsvorgang handeln, der nicht mithalten kann. Wenn Sie mehr Automatisierung kaufen, ohne die Einschränkung zu erkennen, kann dies zu mehr Wartungs- und Umrüstarbeiten führen, ohne dass sich die akzeptierte Leistung verbessert.
Halten Sie die Kostengrenze so breit wie die Ausgabegrenze
Kosten pro akzeptiertem Container = Gesamtkosten innerhalb der vereinbarten Produktionsgrenze ÷ akzeptierte Container, die innerhalb dieser Grenze geliefert werden
Der Zähler sollte die für den Vergleich relevanten Kosten umfassen: Material, Arbeit, Betriebskosten, Werkzeuge, Wartung und die ausgewählte Kapital- oder Gemeinkostenbehandlung. Verwenden Sie für beide Optionen die gleiche Abrechnungsmethode. Ein nachgeschalteter Roboter ist nicht kostenlos, da seine Kosten außerhalb des Kostenvoranschlags für die Formmaschine liegen.
Listen Sie die wiederkehrenden menschlichen Aufgaben auf. Es kann sein, dass jemand noch Material auffüllt, Ausschuss bewegt, Teile beprobt, Kartons ersetzt, Werkzeuge wartet und auf Alarme reagiert. Schätzen Sie die Arbeitsbelastung während einer normalen Schicht, nicht nur während der automatischen Sequenz. Entscheiden Sie, ob ein Bediener mehr als eine Zelle ohne verzögerte Kontrollen oder Wiederherstellung sicher bedienen kann.
Benutzen Sie elektrische Energie in kWh für den Beobachtungszeitraum und übernommene Behälter aus diesem Zeitraum. Leistung in kW ist eine andere Größe. Berücksichtigen Sie beim Vergleich einer Komplettlinie die vereinbarten Zusatzgeräte, insbesondere wenn sich zwischen den Vorschlägen ein Kompressor, ein Kühler oder eine Mühle ändert. DerLeitfaden zu den Anforderungen an Versorgungsunternehmenerklärt, warum Anschlussleistung und Betriebsbedarf ebenfalls getrennt bleiben sollten.
Überprüfen Sie bei häufigen Formatwechseln die für jede SKU erforderlichen Vorrichtungen und Ersatzwerkzeuge. Ein niedrigerer anfänglicher Zellpreis kann durch schwierige Umstellungen oder zusätzliche Formatteile ausgeglichen werden. Umgekehrt kann ein ausgeklügeltes Transfersystem für ein Produkt mit geringem Volumen und einer praktischen manuellen Endbearbeitungsroute unnötig sein.
Wir empfehlen, Vorschläge nach der Produktionsbeschränkung, die sie beseitigen, nach der akzeptierten Ausgabe, die sie überprüfen können, und nach der wiederkehrenden Arbeit, die sie hinterlassen, zu ordnen. Eine stärker automatisierte Zelle verdient ihren Platz, wenn diese Vorteile zum tatsächlichen Zeitplan der Fabrik passen. „Unbemannt“ ist kein ausreichendes finanzielles Argument.
Bitten Sie um Sensibilitätsfälle und nicht um einen pauschalen Rückzahlungsanspruch. Vergleichen Sie erwartete Nachfrage, geringere Auslastung und häufigere Änderungen anhand der Eigenkosten des Käufers. Dadurch ist die Investitionsentscheidung auch dann sinnvoll, wenn sich Absatzmengen oder Produktmix ändern.
Genehmigen Sie die Konfiguration, bevor Sie die Bestellung aufgeben
Setzen Sie das ausgewählte Konzept vor der Bestellung in eine vereinbarte Ausrüstungsliste, Zellenaufteilung und Abnahmeprotokoll um. Die teuerste Unklarheit ist oft nicht ein fehlender Sensor. Es handelt sich um eine Grenze, von der jede Partei dachte, sie gehöre jemand anderem.
Für ein kompaktes Flaschenprojekt ist die2-L-Einzelbahnsteigbietet einen konkreten Ansatzpunkt. Die veröffentlichte Formhülle und die Optionen für kleinere Flaschen mit mehreren Auslässen ermöglichen eine erste Überprüfung der Passform. Die tatsächliche Zeichnung, das Harz, die Kopfanordnung und der nachgelagerte Umfang bestimmen den vorgeschlagenen Aufbau. Wählen Sie diese Konfiguration nicht allein aufgrund der Lautstärke.
Lassen Sie die Testversion Kauffragen beantworten
Der Test sollte die vereinbarte Produktdefinition verwenden und die Vorgänge umfassen, die die angegebene Ausgabe unterstützen. Wenn die Dichtheitsprüfung oder das Trimmen Teil der Liefergrenze ist, demonstrieren Sie dies anhand der Zelle, anstatt einen unabhängigen eigenständigen Zyklus darzustellen. Bewahren Sie die Probenidentität, wenn mehrere Positionen einen schwachen Auslass oder Hohlraum verbergen könnten.
Das Abnahmeprotokoll sollte jeden Anspruch mit einer Methode, einem Grenzwert und einem beobachteten Ergebnis verknüpfen. Ein Wort wie „bestanden“ ohne die zugrunde liegende Bedingung kann die Inbetriebnahme im Werk des Käufers nicht leiten. DerKinggle FAT-Leitfadenbietet einen umfassenderen Rahmen für diese Beweise.
- Identität aufbauen:Maschine, Werkzeug, Steuerungsversion und enthaltene Module.
- Testbedingungen:Produkt, Harz, aktive Positionen und Einsatzbedingungen.
- Qualität:Kritische Messungen, Funktionstests und Ausschussgründe.
- Linienleistung:akzeptierte Zählung, Beobachtungszeitraum, Stopps und Eingriffe.
- Erholung:vereinbarte Fehlerszenarien und die demonstrierte Wiederanlaufsequenz.
- Aushändigen:Zeichnungen, Handbücher, Werkzeuginformationen, Backups und offene Posten.
Trennen Sie die Werksabnahme von der Standortabnahme, wenn Werksleistungen oder Geräte von Drittanbietern vor dem Versand nicht reproduziert werden können. Identifizieren Sie die verbleibenden Schecks im Voraus und weisen Sie die Verantwortung zu. Ein Werksversuch sollte nicht stillschweigend behaupten, Bedingungen zu überprüfen, die er nicht umfasste.
Die Schulung muss den normalen Betrieb und die durch die Automatisierung hinterlassenen Arbeitsplätze abdecken. Bediener müssen eine fehlgeschlagene Übertragung erkennen, den auslösenden Alarm interpretieren und die genehmigte Wiederherstellungsmethode befolgen. Für die Wartung sind die Zeichnungen, Informationen zu Verschleißteilen und der Zugang erforderlich, die zur Unterstützung der Zelle erforderlich sind.
Besprechen Sie mit Kinggle eine automatische Extrusionsblasformkonfiguration.Senden Sie die Behälterzeichnung, den Harzgrad, das Endgewicht, die erforderlichen Tests, den Produktionsplan und die geplanten nachgelagerten Vorgänge über dasProjektanfrageseite.
Kontakt:sales@kinggle.com · +86-574-87103665. Eine definierte Produkt- und Liniengrenze macht die Konfigurationsüberprüfung sinnvoller als eine reine Maschinenpreisanfrage.
Häufig gestellte Fragen
Ist eine automatische Blasformmaschine dasselbe wie eine komplette Produktionslinie?
Nein. Eine automatische Maschine kann die Formbewegungen steuern, während die Produktentnahme, das Beschneiden, die Inspektion oder das Verpacken getrennt bleiben. Eine vollständige Produktionslinie definiert den Transfer, die Kontrollen und die Qualitätsgrenze zwischen diesen Vorgängen. Fordern Sie eine Geräteliste und ein Layout an, in denen alle enthaltenen Module, manuellen Aufgaben und ausgeschlossenen Dienste aufgeführt sind. Die Kaufspezifikation und nicht das Wort „Automatik“ bestimmt, was ankommt.
Braucht eine vollautomatische Blasformmaschine noch Bediener?
Ja. Für die Materialauffüllung, Qualitätsbemusterung, Werkzeugwechsel, Wartung und Fehlerbeseitigung müssen weiterhin Verantwortlichkeiten zugewiesen werden. Durch die Automatisierung kann die sich wiederholende Handhabung beseitigt werden, ohne dass jede Produktionsaufgabe entfernt werden muss. Planen Sie die Personalbesetzung rund um die gesamte Schicht und das tatsächliche Servicelayout, einschließlich Verpackung und Abfallhandhabung. Leiten Sie keine Arbeitskostenschätzung aus einer kurzen Demonstration ab, bei der das Hilfspersonal außerhalb des Kamerarahmens bleibt.
Sind automatische Entgratung, Flaschendichtheitsprüfung und Verpackung im Standardumfang enthalten?
Gehen Sie nicht davon aus, dass dies der Fall ist. Das Angebot sollte jeden Vorgang, die gelieferte Ausrüstung, die produktspezifischen Werkzeuge, die Testmethode und den Ausschussweg angeben. Eine Entnahmeeinheit ist kein Dichtheitsprüfer und ein automatischer Förderer ist kein automatisches Verpackungssystem. Fragen Sie für jedes angebotene Modul nach, welchen unvollendeten Zustand es erhält und welchen akzeptierten Zustand es liefert.
Kann eine bestehende Extrusionsblasformmaschine automatisiert werden?
Möglich, aber die Machbarkeit hängt vom vorhandenen Steuerungssystem, der Schutzvorrichtung, dem verfügbaren Platz, der Formöffnung, der Produktfreigabe und der Übertragungsanordnung ab. Das Teil muss außerdem zu den vorgesehenen Greif-, Schneid- und Prüfvorrichtungen passen. Überprüfen Sie die komplette Zelle, bevor Sie einen Roboter oder ein Förderband separat kaufen. Eine Nachrüstung sollte eine definierte Integrationsverantwortung, eine aktualisierte Risikobewertung und einen vereinbarten Produktionsversuch umfassen.
Wie sollten Käufer die Leistung einer automatischen Linie überprüfen?
Zählen Sie angenommene Container am vereinbarten Endabgabepunkt über einen definierten Beobachtungszeitraum. Identifizieren Sie das Harz, das Produkt, die Form, die aktiven Positionen, die Versorgungseinrichtungen und die enthaltenen nachgelagerten Vorgänge. Behalten Sie Ausschuss, Stopps und manuelle Eingriffe im Protokoll. Geben Sie die Bruttoformleistung getrennt von der akzeptierten Linienleistung an. Ein Katalog-Trockenzykluswert ist kein Ersatz für diesen Produktionsversuch.