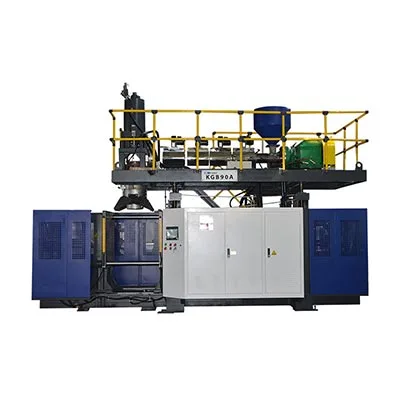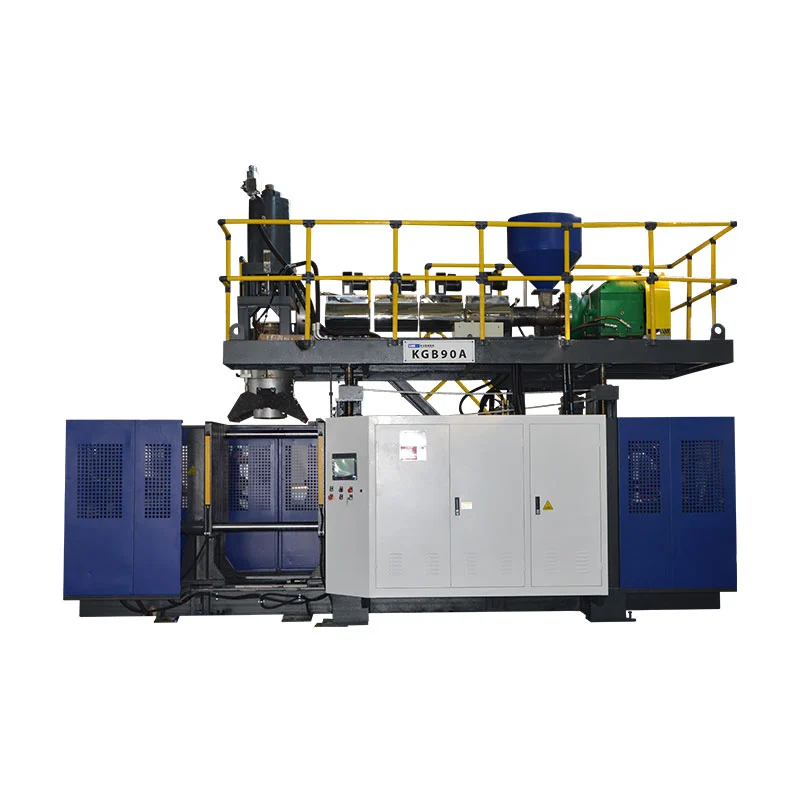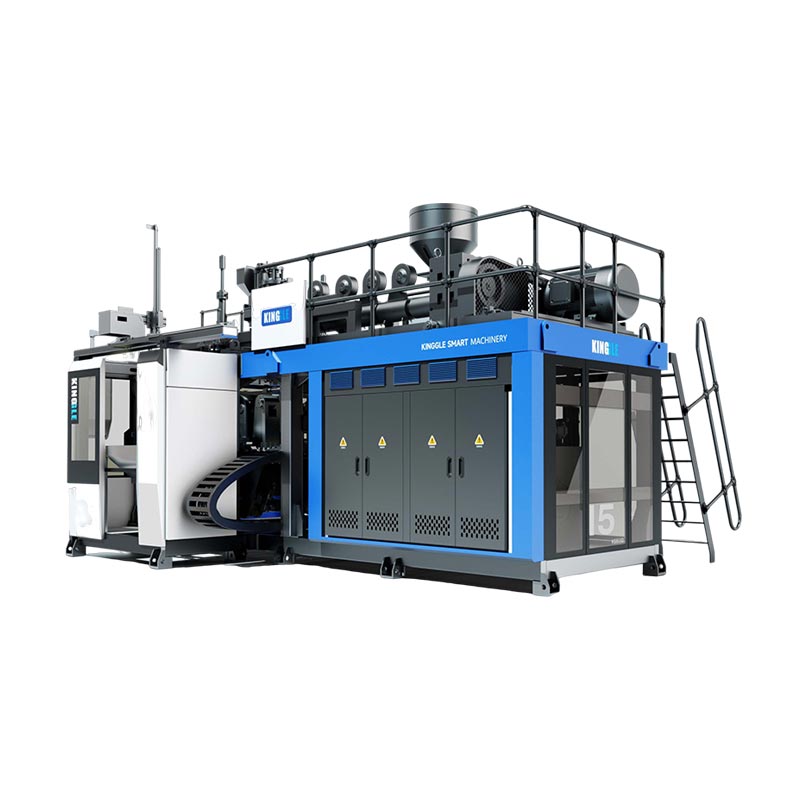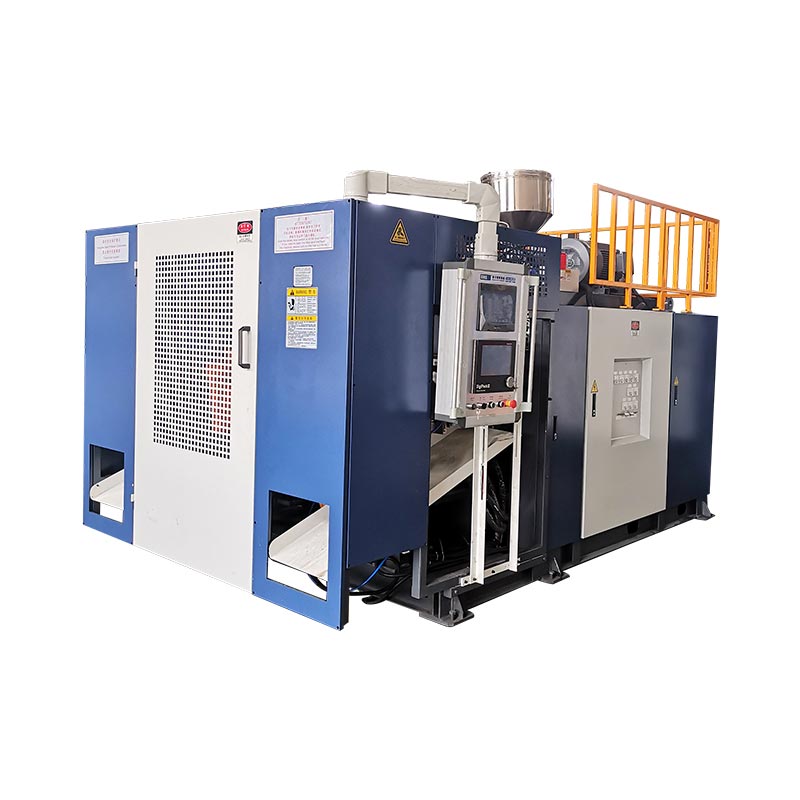

Eine zweite Station ändert die Art und Weise, wie die Maschine Extrusions-, Kühl- und Formhandhabungszeit nutzt. Es führt nicht automatisch zu einer Verdoppelung der verkaufbaren Menge, zu weniger Energie pro Flasche oder zu einem größeren Produkt. Drei gepaarte Kinggle-Maschinengrößen zeigen, wo die tatsächlichen Unterschiede auftreten.

Das EchteBlasformmaschine mit Einzel- oder DoppelstationBeim Vergleich handelt es sich daher um eine vollständige Zellstudie und nicht um eine Beförderungszählung. Die Entscheidung muss die Flasche, den Produktionsplan, den Bruttoschmelzbedarf, die Zwei-Stationen-Sequenz und den Bedarf an akzeptierten Teilen berücksichtigen.
Was ändert sich zwischen einer Station und zwei?
In einer kontinuierlichen Extrusionsblasformmaschine mit einer Station erfasst eine Form- und Klemmposition den Vorformling, formt das Teil, kühlt es ab und gibt es frei. Das nächste Formereignis muss in die Reihenfolge dieser einen Station passen.
Eine Doppelstations- oder Doppelstations-Extrusionsblasformmaschine wechselt zwei Formpositionen um ein gemeinsames Extrusionssystem herum. Eine Station kann sich in einem Blas-, Kühl- oder Teilentfernungsschritt befinden, während die andere sich auf die Aufnahme des nächsten Vorformlings vorbereitet. Deshalb werden Doppelstationenanlagen in manchen Märkten auch als Doppelseiten- oder Shuttle-Blasformmaschine bezeichnet.
Diese vereinfachte Abfolge erklärt die Möglichkeit, nicht die endgültige Produktionsrate. Stationsfahrt, Vorformling, Formschluss, Blasen, Abpumpen, Kühlen, Auswerfen, Besäumen und Weitertransport müssen noch zusammenpassen. In der unabhängigen Literatur zu Shuttle-Maschinen werden auch ein- und doppelseitige Konfigurationen getrennt von Einzel- und Mehrvorformlingsdüsenköpfen aufgeführt, was unterstreicht, dass es sich hierbei um unterschiedliche Ausrüstungsoptionen handelt.
Verwechseln Sie nicht die Anzahl der Stationen, die Anzahl der Köpfe, die Anzahl der Hohlräume und die Anzahl der Schichten
Viele Zitatfehler entstehen dadurch, dass „double“ verwendet wird, ohne anzugeben, was verdoppelt wird. Eine Doppelstationsmaschine ist nicht unbedingt eine Doppelkopfmaschine, ein Zwei-Kavitäten-Werkzeug oder eine Zweischichtlinie.
| Begriff | Worauf es ankommt | Was es verändert | Frage an den Lieferanten |
|---|---|---|---|
| Einzel- oder Doppelstation | Form- und Spannpositionen, die nacheinander funktionieren | Maschinensequenz, Anforderungen an den Formensatz, Leistungspotenzial, Stellfläche und Handhabung | Wie viele komplette Formstationen wechseln sich auf dieser Maschine ab? |
| Ein- oder Mehrkopfmatrize | Parisons wurden bei einer Formgebungsveranstaltung extrudiert | Wie viele Formnester können gleichzeitig beschickt werden und wie groß ist der erforderliche Auslassabstand | Wie viele Steckdosen sind enthalten und wie groß ist ihr Achsabstand? |
| Werkzeug mit einer oder mehreren Kavitäten | In einer Form geformte Teile schließen | Teile pro Formvorgang, Formgröße, Kühlbilanz und Beschnitt | Wie viele verkaufsfähige Teile sollte ein Formenbau produzieren? |
| Ein- oder mehrschichtig | Materialschichten in der Teilwand | Extruder, Düsenkopfarchitektur, Materialhandhabung und Prozesskontrolle | Welche Materialien und Schichtaufbau sind im Angebot enthalten? |
DerDatenblatt zum kontinuierlichen Extrusions-Shuttle von R&BBeispielsweise werden Einzel- und Mehrvorformling-Schneidköpfe getrennt von Ein- oder Zwei-Stationen-Klemmkonfigurationen aufgeführt. Das Multi-Vorformling-Werkzeug ist ein Ausgangshebel; eine zweite Formstation ist eine weitere. Ein Vorschlag kann einen der beiden Hebel verwenden oder beide kombinieren, daher muss das Angebot jeden einzelnen Hebel einzeln angeben.
Auch die Terminologie ändert sich je nach Region. Käufer suchen möglicherweise nach einemDoppelstations-Blasformmaschine, Blasformmaschine mit zwei Stationen, Flaschenblasmaschine mit zwei StationenoderDoppelseitige Shuttle-Blasmaschine. Bestätigen Sie die physische Reihenfolge, anstatt nur anhand des Namens auszuwählen.
Ursprünglicher Vergleich: drei gepaarte Kinggle-Maschinengrößen
Die folgende Analyse verwendet Spezifikationen, die auf sechs aktuellen Kinggle-Produktseiten veröffentlicht wurden. Jedes Paar hat die gleiche nominelle maximale Containerkapazität, wodurch der Stationsunterschied leichter erkennbar ist. Bei den Zahlen handelt es sich um Katalogreferenzen und nicht um eine Produktionsgarantie für jede Flasche, jedes Harz, jeden Düsenkopf oder jedes Optionspaket.
| Kapazität und Modell | Stationen | Veröffentlichtes Ausgabeetikett | HDPE-Schmelzkapazität | Maschinenabmessungen (L×B×H) | Einfacher L×B-Umschlag* | Gewicht | Spannkraft |
|---|---|---|---|---|---|---|---|
| 2LKGB2L | Einzel | 600 Stück/h Trockenzyklus | 30 kg/h | 3,1 × 1,7 × 2,5 m | 5,3 m² | 2,5 t | 40 kN |
| 2LKGB2D | Doppelt | 600 × 2 Stück/h Trockenzyklus | 55 kg/h | 3,1 × 2,2 × 2,5 m | 6,8 m² | 4,5 t | 40 kN |
| 5LKGB5L | Einzel | 500 Stück/h Trockenzyklus | 55 kg/h | 3,1 × 2,2 × 2,5 m | 6,8 m² | 3,0 t | 65 kN |
| 5LKGB5D | Doppelt | 500 × 2 Stk./h Trockenzyklus | 80 kg/h | 3,2 × 2,2 × 2,5 m | 7,0 m² | 5,2 t | 65 kN |
| 15LKGB15L | Einzel | 450 Stück/h Trockenzyklus | 100 kg/h | 4,5 × 2,2 × 2,8 m | 9,9 m² | 7,5 t | 165 kN |
| 15LKGB15D | Doppelt | 450 × 2 Stk./h Trockenzyklus | 120 kg/h | 4,8 × 2,9 × 2,8 m | 13,9 m² | 12,5 t | 165 kN |

Was die gepaarten Daten verraten
1. Die Anzahl der Stationen definiert nicht die maximale Teilegröße
Innerhalb jedes Kinggle-Paares bleiben die nominale Behälterkapazität und die veröffentlichte Klemmkraft gleich: 2 l und 40 kN, 5 l und 65 kN oder 15 l und 165 kN. Die zweite Station ändert die Produktionsreihenfolge; Es verwandelt eine 5L-Plattform nicht in eine 15L-Plattform.
Diese Unterscheidung ist bei der Maschinenauswahl wichtig. Teilevolumen, projizierte Fläche, Formabmessungen und erforderliche Klemmung müssen noch zur Plattform passen. KingglesLeitfaden zur Auswahl einer Blasformmaschinebeginnt mit dem Container, bevor die Stationsanzahl ausgewählt wird.
2. Die Doppelstationspaare erhöhen die Schmelzkapazität, jedoch nicht in einem festen Verhältnis
Die veröffentlichte HDPE-Schmelzleistung steigt von 30 auf 55 kg/h beim 2L-Paar, von 55 auf 80 kg/h beim 5L-Paar und von 100 auf 120 kg/h beim 15L-Paar. Diese Erhöhungen sind nicht identisch und sollten nicht in einen universellen „Doppelstationsmultiplikator“ umgewandelt werden.
Dies ist die wichtigste Kapazitätslehre aus den Daten. Zwei Stationen können mehr Formungsmöglichkeiten schaffen, aber der Extruder muss immer noch die Rohvorformlingsmasse liefern. Eine schwerere Flasche, mehr Flash, mehr Düsenauslässe oder ein kürzeres Ereignisintervall erhöhen den Schmelzbedarf. Wenn die Extrusion zum Engpass wird, kann eine zusätzliche Stationsverfügbarkeit das Problem nicht lösen.
3. Gewicht und Einbauraum nehmen je nach Größe unterschiedlich zu
Durch den Wechsel vom Einzel- zum Doppelmodell erhöht sich das veröffentlichte Maschinengewicht von 2,5 auf 4,5 Tonnen bei 2 Litern, von 3,0 auf 5,2 Tonnen bei 5 Litern und von 7,5 auf 12,5 Tonnen bei 15 Litern. Der berechnete L×B-Maschinenraum ändert sich von etwa 5,3 auf 6,8 m², 6,8 auf 7,0 m² bzw. 9,9 auf 13,9 m².
Die Grundfläche kann daher nicht mit Sicherheit als „fast gleich“ oder „doppelt so groß“ beschrieben werden. Das Ergebnis hängt von der Plattform ab. Bei der Berechnung des Maschinenraums handelt es sich nicht um ein Fabriklayout: Servicezugang, Materialversorgung, Kühlverteiler, Schaltschränke, Teileaustrag und Formenhandhabung benötigen immer noch Platz. Verwenden Sie Kinggle'sStrom-, Luft-, Wasser- und Layout-Anleitungbevor Sie den Lageplan einfrieren.
4. Das Trockenprogramm-Label ist ein Vergleichssignal, kein Lieferversprechen
Ein Trockenzyklus erfasst die Maschinenbewegung, ohne die Produktionsbedingungen eines fertigen Teils nachzuweisen. Die tatsächliche Leistung muss die Bildung des Vorformlings, die Blas- und Entlüftungszeit, das Abkühlen, das Auswerfen, das Trimmen, den Qualitätsverlust und geplante Stopps umfassen. Einem dicken 15-Liter-Kanister und einer leichten 500-ml-Flasche kann nicht die gleiche Leistung zugewiesen werden, nur weil sie auf einer Maschine mit der gleichen Stationsanzahl laufen.
Berechnen Sie die Ausgabe von Formungsereignissen und der Massenbilanz
Beginnen Sie mit dem Produkt und arbeiten Sie sich rückwärts vor. Beginnen Sie nicht damit, eine Katalognummer mit den Schichtstunden zu multiplizieren.
Schritt 1: Definieren Sie die erforderliche gute Ausgabe
Wandeln Sie bestätigten Bedarf in Gutteile pro Stunde um, indem Sie geplante Produktionsstunden, geplante Umstellungen und die eigenen Verfügbarkeitsannahmen des Werks nutzen. Halten Sie die Nachfrageszenarien getrennt – Basis, saisonaler Spitzenwert und zukünftiges Wachstum –, damit Überkapazitäten sichtbar sind und nicht in einem optimistischen Ziel verborgen bleiben.
Schritt 2: Messen Sie ein komplettes Formereignis
Notieren Sie für die vorgeschlagene Form die Anzahl der Vorformlinge, die geformten Teile, die Bruttomasse des Vorformlings, die Masse der fertigen Teile, den Grat-/Nachmahlweg, das stabile Ereignisintervall und das akzeptierte Qualitätsergebnis. Ein Formvorgang bedeutet, dass eine Form Vorformlingmaterial aufnimmt und seinen Teilesatz produziert.
Gutteile/h = Gussereignisse/h × Teile pro Ereignis × akzeptierter Anteil
Bruttoschmelzebedarf (kg/h) = Formvorgänge/h × Bruttovorformlingsmasse pro Vorgang (kg)
Der akzeptierte Anteil muss aus einem vereinbarten Versuch oder einer ehrlichen Anlagenannahme stammen. Die Bruttomasse des Vorformlings umfasst das Material, das in den Formprozess gelangt, nicht nur die fertige Flasche. Wenn der Blitz erneut geschliffen wird, wirkt sich seine Handhabung und Wiedereinführung immer noch auf die Linie aus.
Schritt 3: Testen Sie die Engpässe als eine Zeile
Vergleichen Sie den Bruttoschmelzbedarf mit dem vorgeschlagenen Extruder unter dem tatsächlichen Material. Überprüfen Sie dann die Kühlung der Form, die Blasluft, die Teileentnahme, das Beschneiden, die Dichtheitsprüfung, den Transport, die Verpackung und die Schleifkapazität. Die niedrigste nachhaltige Stufe legt die Linienleistung fest.
Eine umfassendere Ausgabelogik für kontinuierliche Maschinen finden Sie bei KinggleKontinuierliche Blasformmaschinenführung. Wenn sich das Teilegewicht oder die Wandverteilung während der Geschwindigkeitsversuche ändert, verwenden Sie dasParison-Programmierhandbuchund überprüfen Sie unter jeder Bedingung die gleichen Wandpositionen.
Welche Konfiguration passt zum Produktionsplan?
Eine einzelne Station ist normalerweise die sauberere Wahl, wenn…
- Verifizierter Bedarf passt zu einer Formstation mit akzeptabler Betriebsspanne;
- Produktänderungen sind häufig oder die Produktionsläufe sind kurz;
- Aus Budget-, Wartungs- oder Validierungsgründen wird ein Formensatz bevorzugt.
- Das Teil, die Form oder die Entfernungsmethode machen eine alternative Anordnung weniger praktikabel.
- Der Fabrikraum, der Hebezugang oder die nachgelagerte Automatisierung sind begrenzt.
- Das Projekt betritt einen Markt, in dem die Nachfrage noch nicht nachgewiesen ist.
Die Doppelstation verdient eine umfassende Studie, wenn…
- Die stabile Wiederholungsnachfrage übersteigt die realistische Einzelstationsleistung.
- zwei aufeinander abgestimmte Formstationen können einen wiederholbaren Prozess durchführen;
- der Extruder und der Düsenkopf können die erforderliche Bruttoschmelzrate liefern;
- Durch das Abkühlen bleibt wertvolle Zeit für abwechselnde Formarbeiten.
- Zuschnitt, Prüfung und Materialhandhabung können den erhöhten Durchfluss verkraften;
- Der zusätzliche Formen-, Maschinen- und Versorgungsumfang hat einen vertretbaren Geschäftsvorteil.
Keine der Listen ersetzt einen Produkttest. Es verhindert einen häufigen Beschaffungsfehler: die zweite Station als eigenständiges Ausgabezubehör zu behandeln. Es handelt sich um eine Systementscheidung, die Werkzeuge, Steuerungen, Inbetriebnahme und den Teilefluss durch die Fabrik verändert.
Versorgungsunternehmen und nachgeschaltete Geräte können den Stationsvorteil zunichte machen
Eine Doppelstationslinie kann mehr Wärme in das Formkühlsystem leiten und so dazu führen, dass die Formvorgänge näher beieinander liegen. Druckluft muss den Druck aufrechterhalten und den Durchfluss liefern, wenn die Leitung dies erfordert, und nicht nur im Leerlauf. Das Kühlwasser muss unter stabilen Bedingungen beide Formkreisläufe erreichen. Die elektrische Verteilung, die hydraulische Kühlung und die Schaltschrankumgebung müssen zum endgültigen Aufbau passen.
Anlagenleistungen nicht anhand der Vergleichstabelle berechnen. Einige aktuelle Kinggle-Webspezifikationen verwenden eine inkonsistente Einheitentypografie, und die durchschnittlichen Energiewerte beschreiben keinen identischen Produkttest. Fordern Sie das projektspezifische Versorgungsblatt, die Elektrozeichnung und die Übersichtszeichnung für die bestellte Konfiguration an.
Überprüfen Sie jeden Vorgang nach dem Öffnen der Form
- Können Entnahmegeräte Teile von den Wechselstationen erhalten?
- Kann das Trimmen die tatsächliche Grat- und Hals-/Bodengeometrie berücksichtigen?
- Kann der Lecktester jeden Hohlraum mit der erforderlichen Leitungsgeschwindigkeit prüfen?
- Können Förderbänder Kollisionen, Ansammlungen und Teileverformungen verhindern?
- Können die Mühle und der Mixer mit Graten umgehen, ohne das Mahlgutverhältnis zu destabilisieren?
- Können Bediener beide Stationen für genehmigte Inspektions- und Umrüstarbeiten sicher erreichen?
Wenn ein schnellerer Betrieb zu einer instabilen Wandstärke, Graten, Kühlverzerrungen oder wiederholten Alarmen führt, schließen Sie das anProtokoll zur vorbeugenden Wartungmit Kinggle'sMethode zur HMI-Fehlerbehebungbevor ein physischer Engpass durch Rezeptänderungen ausgeblendet wird.

Vergleichen Sie die gesamten Installationskosten, nicht nur den Maschinenpreis
Ein Käufer, der nach dem Preis für eine Maschine zur Herstellung von Plastikflaschen sucht, erhält möglicherweise zwei Angebote, die nicht gleichwertig sind. Man kann den zweiten Formsatz, die Entnahme und die Dichtheitsprüfung einschließen; Ein anderer kann nur die Basisformmaschine zeigen. Der niedrigere Gesamtpreis könnte daher auf eine weniger vollständige Produktionszelle hinweisen.
| Kostenschicht | Einzelstationsfrage | Doppelstationsfrage |
|---|---|---|
| Maschinenplattform | Welcher Extruder, welche Klemme, welche Steuerungen und welche Standardzubehörteile sind im Lieferumfang enthalten? | Welche zusätzliche Schlitten-, Klemm-, Blas- und Steuerausrüstung ist im Lieferumfang enthalten? |
| Formen und Düsenkopf | Ist eine komplette Form und das richtige Matrizenauslasspaket enthalten? | Sind zwei aufeinander abgestimmte Formstationen enthalten und sind Kopfanzahl und Auslassabstand identisch mit dem Werkzeugplan? |
| Werksdienstleistungen | Welche Strom-, Luft-, Wasser- und Boden-/Verladearbeiten sind erforderlich? | Können vorhandene Dienste den schnelleren Ereignisablauf bei gleichzeitiger Fabriknachfrage unterstützen? |
| Nachgeschaltete Zelle | Welche Entnahme-, Beschnitt-, Prüf-, Förder- und Schleifschritte erfolgen manuell oder automatisch? | Kann jede nachgelagerte Stufe Teile von wechselnden Stationen ohne Stau übernehmen? |
| Umstellung und Validierung | Wie lange dauert ein Form- und Rezeptwechsel im Rahmen des Käuferverfahrens? | Wie werden zwei Stationen nach einem Produktwechsel ausgerichtet, qualifiziert und wiederhergestellt? |
| Betriebsrisiko | Welche Leistung geht verloren, wenn die einzelne Formstation stoppt? | Können beide Stationen sicher isoliert werden und was passiert mit der gemeinsamen Extrusionssequenz? |
Ein nützlicher wirtschaftlicher Vergleich verwendet auf beiden Seiten die gleiche Projektgrenze. Dazu gehören die Formmaschine, die Formen, der Düsenkopf, die Hilfsgeräte, die Installation, die Inbetriebnahme, die Schulung und Werksmodifikationen. Schätzen Sie dann Arbeitsaufwand, Betriebskosten, geplante Wartung, Umrüstverluste, Qualitätsverluste und Ausfallzeiten anhand der Betriebsannahmen des Käufers ab.
Kosten pro Gutteil = Gesamtkosten im Vergleichszeitraum ÷ akzeptierte Teile, die im gleichen Zeitraum hergestellt wurden
Zähler und Nenner müssen dasselbe Zeitfenster und denselben Gültigkeitsbereich verwenden. Platzieren Sie keine Großzahl mit einer Doppelstation über einer Trockenzyklus-Ausgabe mit einer Station und vergleichen Sie keine automatisierte Doppellinie mit einer Basis-Einzelmaschine, die Beschneiden und Testen ausschließt. Wenn die Nachfrage die zusätzliche Leistung nicht nutzen kann, bleibt ungenutzte Kapazität ein Kostenfaktor. Wenn die Nachfrage die Kapazität einer einzelnen Station übersteigt, sind auch Produktionsausfälle und Überstunden Kosten.
Der Preis ist immer noch ein gültiges Kaufkriterium, aber er gehört nach der technischen Eignung. Bitten Sie Kinggle, jede enthaltene Komponente und jeden vom Käufer bereitgestellten Artikel zu identifizieren, damit das Angebot Zeile für Zeile verglichen werden kann.
Eine bessere Ausschreibung trennt garantierte Konditionen von Katalogreferenzen
Senden Sie jedem Lieferanten das gleiche Eingabeblatt. Andernfalls könnten zwei Zitate unterschiedliche Annahmen verwenden und dennoch vergleichbar erscheinen.
| RFQ-Feld | Erforderliche Eingabe | Warum es die Stationsentscheidung ändert |
|---|---|---|
| Teil | Zeichnung oder Muster, maximale Abmessungen, Hals/Finish, Griff, Trennlinie und Beschnittanforderung | Definiert Formanpassung, Bewegung und nachgelagerte Arbeiten |
| Material | Genaue Harzqualität, Farbe, Zusatzstoffe, Mahlgut-/PCR-Plan und Lieferantendaten | Verändert Schmelzverhalten, Bruttodurchsatz und Kühlung |
| Masse und Wand | Fertiggewicht, geschätzter Bruttovorformling/Flansch, kritische Wandpositionen und Toleranz | Wandelt Zyklusziele in Schmelzbedarfs- und Qualitätsnachweise um |
| Nachfrage | Gute Teile pro Stunde, Schicht, Jahr und Hauptsaison; SKU/Umstellungsplan | Zeigt an, ob die zweite Station produktiv ausgelastet bleiben kann |
| Werkzeuge | Stationsanzahl, Matrizenauslässe, Hohlräume, Achsabstand, Formsätze und Kühlanordnung | Verhindert, dass eine „Doppelstation“ eine andere Kopf- oder Hohlraumannahme verbirgt |
| Qualität | Gewichts-, Maß-, Wand-, Leck-, Fall-, Toplast- oder andere vereinbarte Tests | Definiert gute Leistung statt Bewegungsgeschwindigkeit |
| Fabrik | Leistungsstandard, Luft-/Wasserbedingungen, Boden- und Deckengrenzen, Hubweg und nachgeschaltete Ausrüstung | Testet, ob die vollständige Doppelstationszelle installiert und unterstützt werden kann |
Notieren Sie diese Punkte während des Abnahmeversuchs
- Maschinen-, Form-, Düsenkopf-, Harz- und Rezeptidentität.
- Stabiles Gießereignisintervall für jede Station – nicht ein einziges schnellstes Ereignis.
- Bruttomasse des Vorformlings, Fertigteilgewicht und Gratweg.
- Akzeptierte Teile nach Kavität und Station über das vereinbarte Testfenster.
- Kritische Wand-, Dimensions- und Funktionsergebnisse.
- Tatsächliche Luft-, Wasser- und Strombedingungen unter der nachgewiesenen Belastung.
- Aufzeichnung von Alarmen, Stopps und manuellen Eingriffen während des Versuchs.
Dieser Rekord macht „Einzel- oder Doppelstation“ zu einer Entscheidung basierend auf dem Produkt des Käufers. Es bietet außerdem die Grundlage für die Inbetriebnahme bei künftiger Fehlerbehebung und vorbeugender Wartung.
Häufig gestellte Fragen
Was ist schneller: eine Ein- oder Zweistationen-Blasformmaschine?
Eine Doppelstationsmaschine bietet ein höheres Produktionspotenzial, da sich zwei Formstationen um ein gemeinsames Extrusionssystem abwechseln. Die tatsächlich gute Leistung hängt immer noch von der Schmelzkapazität, der Vorformlingsanzahl, der Kühlung, der Teileentfernung, der nachgeschalteten Ausrüstung und der akzeptierten Qualität ab.
Verdoppelt eine Doppelstations-Blasformmaschine die Produktion?
Nicht automatisch. Veröffentlichte Trockenzykluszahlen zeigen möglicherweise zwei abwechselnde Stationen, die verkaufbare Produktion kann jedoch durch Bruttoschmelzbedarf, Kühlung, Beschnitt, Tests, Stopps oder Ausschuss begrenzt sein. Überprüfen Sie die Maschine mit dem tatsächlichen Produkt und Material.
Ist eine Doppelstationsmaschine dasselbe wie eine Doppelkopfmaschine?
Nein. Die Stationsanzahl beschreibt die Formen- und Spannpositionen. Die Anzahl der Mitarbeiter gibt an, wie viele Vorformlinge für einen Formvorgang extrudiert werden. Eine Maschine kann zwei Stationen mit einem oder mehreren Matrizenausgängen kombinieren.
Können die beiden Stationen unterschiedliche Formen betreiben?
Gehen Sie nicht davon aus, dass sie nicht verwandte Produkte effizient betreiben können. Da die Stationen die gleichen Extrusions- und Prozessbedingungen haben, müssen Produktmasse, Vorformlingszeitpunkt, Kühlung und nachgelagerte Arbeiten kompatibel sein. Bestätigen Sie die genaue Anordnung beim Engineering.
Sollte ich eine Einzel- oder Doppelstation für 5-Liter-Behälter wählen?
Das Containervolumen identifiziert nur die Plattform. Wählen Sie die Stationsanzahl anhand des verifizierten Bedarfs an guten Teilen, des Produktgewichts, der Lauflänge, des Werkzeug- und Düsenkopfplans, der verfügbaren Versorgungseinrichtungen, des Fabriklayouts und der nachgelagerten Kapazität.
Wie soll die Leistung einer Blasformmaschine berechnet werden?
Verwenden Sie Formereignisse pro Stunde multipliziert mit Teilen pro Ereignis und dem akzeptierten Bruchteil. Vergleichen Sie das Ergebnis mit dem Bruttoschmelzebedarf, der Kühlung und allen nachgelagerten Schritten. Verwenden Sie den Trockenzyklus nicht allein als Produktionsleistung.
Welche Informationen werden für ein Angebot mit einer oder zwei Stationen benötigt?
Stellen Sie die Teilezeichnung, die Materialqualität, die Fertig- und Bruttomasse des Vorformlings, die Wand- und Qualitätsanforderungen, das Ziel für gute Teile, den SKU-Plan, das Formen- und Hohlraumkonzept, die Versorgungseinrichtungen, das Layout und die nachgelagerte Ausrüstung bereit.