
Zwei Köpfe, zwei Vorformlinge und zwei Hohlräume gehören oft zum selben Produktionskonzept – es handelt sich dabei jedoch nicht um austauschbare Begriffe. Das richtige Layout beginnt mit der Flasche, dem Auslassabstand, dem Formraum und dem Bruttoschmelzebedarf, nicht mit einer angestrebten Kopfzahl.

Ein Käufer, der nach einer „Flaschenblasmaschine mit vier Kavitäten“ fragt, erhält möglicherweise einen Düsenkopf mit vier Auslässen, eine Form mit vier Kavitäten und eine oder zwei Formstationen. Ein anderer Käufer, der nach einer „Doppelkopf-Blasformmaschine“ fragt, bezieht sich möglicherweise nur auf zwei Vorformlinge. Sofern im Angebot nicht jedes Element aufgeführt ist, können die beiden Parteien die gleiche Anzahl besprechen, sich aber unterschiedliche Ausstattungen vorstellen.
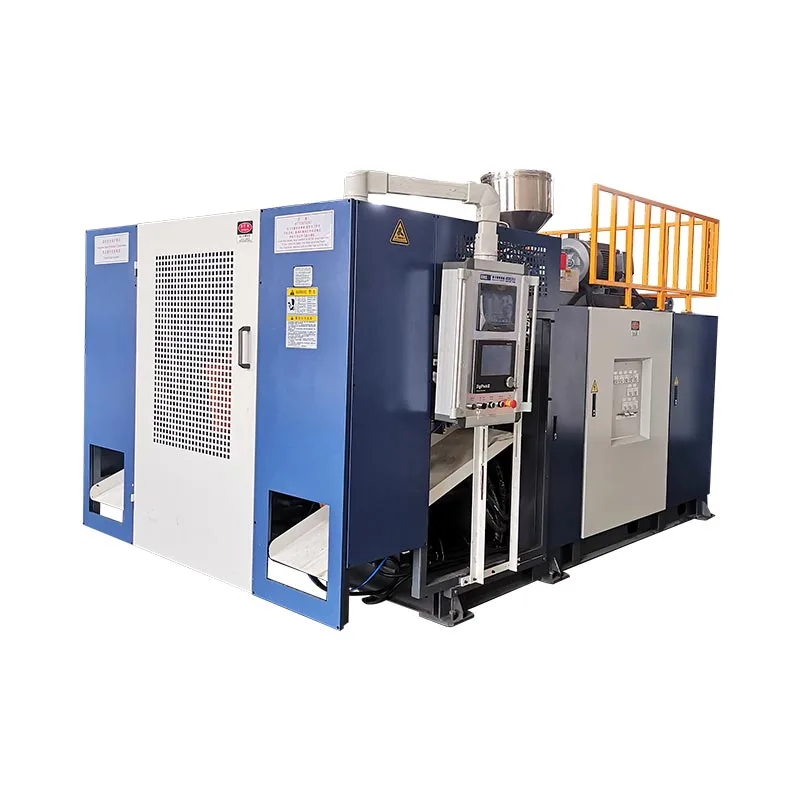
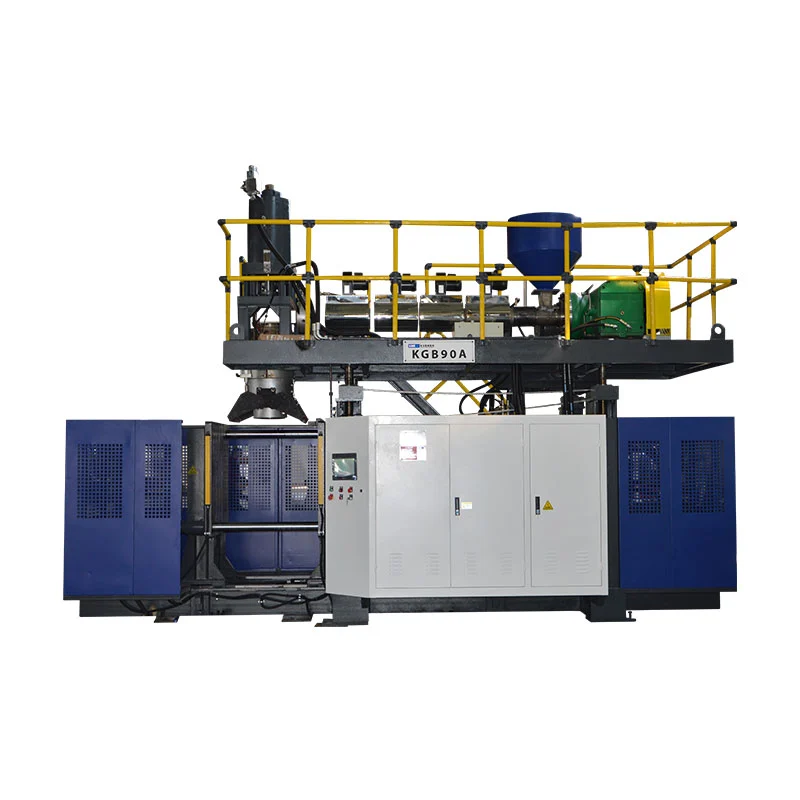
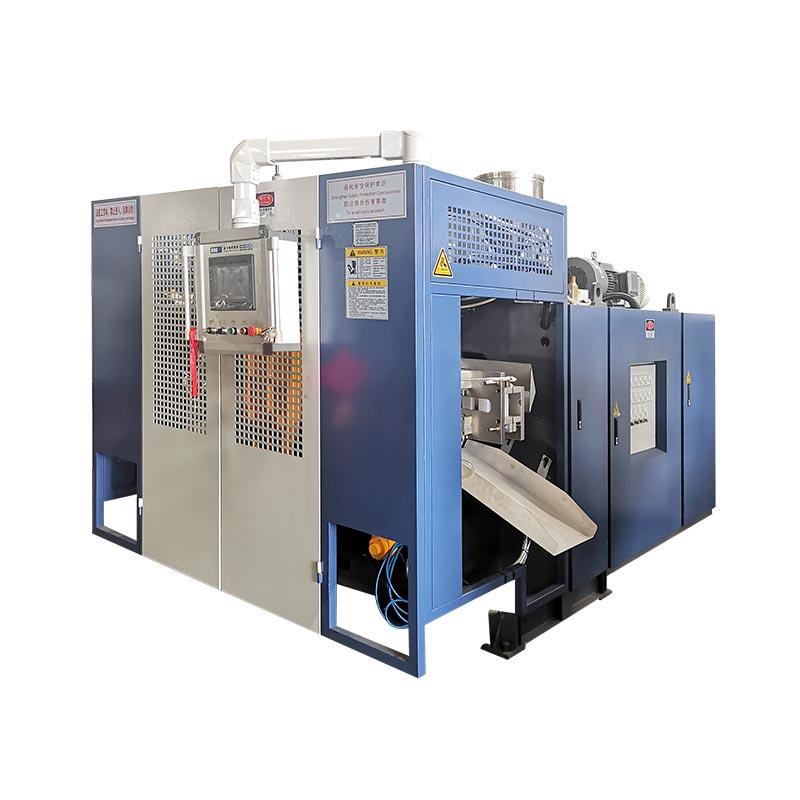
Dieser Leitfaden trennt diese Begriffe, verwendet die aktuellen Kinggle 2L-, 5L- und 15L-Spezifikationen, um die Dimensionsgrenzen hinter der Kopfauswahl aufzuzeigen, und bietet eine Massenbilanzmethode zum Vergleich von Ein-, Zwei-, Drei- und Vierkopfkonzepten, ohne die Produktionsleistung neu zu erfinden.
Benennen Sie zunächst die vier verschiedenen Zählungen
Das WortKopfwird lose auf dem Markt verwendet. Ein Extrusionsblasformkopf verteilt die Schmelze und formt den rohrförmigen Vorformling. Ein Düsenkopf mit mehreren Vorformlingen verfügt über mehrere Auslässe. Die Form schließt sich dann um diese Vorformlinge und jeder Formhohlraum bildet ein Teil. Eine Station ist die komplette Form- und Spannposition, die sie empfängt. Eine Schicht ist eine Materialschicht, die durch das Extrusions- und Düsenkopfsystem erzeugt wird.
| Zählen | Physikalische Bedeutung | Beispielfrage eines Käufers | Gehen Sie nicht davon aus |
|---|---|---|---|
| Düsenkopfauslässe | Öffnungen, aus denen bei einer Formgebung Vorformlinge entstehen | Handelt es sich bei dem Vorschlag um einen Einzel-, Doppel-, Dreifach- oder Vierkopf-Vorschlag? | Dass eine Verkaufsstellenanzahl die gleiche Anzahl angenommener Flaschen garantiert |
| Pfarrer | Von der Form erfasste röhrenförmige Schmelzlängen | Wie werden Gewicht und Timing zwischen den Vorformlingen ausgeglichen? | Dass gleichmäßig verteilte Auslässe immer gleiche Vorformlinge liefern |
| Formhohlräume | Teilformen, die in einer Form geformt werden, schließen | Macht die Form ein, zwei oder vier Teile pro Veranstaltung? | Die Anzahl der Kavitäten beschreibt die Anzahl der Formstationen |
| Stationen | Vollständige von der Maschine verwendete Form- und Spannpositionen | Handelt es sich bei der Maschine um eine Einzelstation oder eine Doppelstation? | Dass eine zweite Station ein zweiter Düsenkopf ist |
| Schichten | Materialschichten über die Wandstruktur | Ist das Teil einschichtig oder mehrschichtig? | Diese „Doppelschicht“ bedeutet Doppelkopf oder Doppelhohlraum |
Unabhängige Geräteliteratur macht die gleiche Unterscheidung. DerDatenblatt zum kontinuierlichen Extrusions-Shuttle von R&Blistet Klammerkonfigurationen mit einer oder zwei Stationen getrennt von Düsenkopfkonfigurationen mit mehreren Ausgängen auf. Diese Trennung ist in jeder Angebotsanfrage nützlich: Geben Sie Stationen, Matrizenauslässe, Formhohlräume und Schichten auf verschiedenen Linien an.
Was ändert sich, wenn ein Düsenkopf mehr Absatzmöglichkeiten hat?
Eine Mehrkopf-, Mehrdüsen- oder Mehrvorformling-Blasformmaschine stellt mehrere Vorformlinge parallel her. Wenn die Form und der Prozess darauf ausgelegt sind, jeden Vorformling zu erfassen und eine Flasche zu formen, können sich die Teile pro Formvorgang erhöhen. Der Gewinn ist bedingt. Jeder Auslass benötigt Platz, Schmelzfluss, Temperaturkontrolle und eine entsprechende Hohlraumposition.
Dieses Diagramm ist konzeptionell und keine Kinggle-Werkzeugzeichnung. Tatsächliche Auslassdurchmesser, Steigung, Fließkanäle und Hohlraumanordnung hängen von der Flasche und der Maschine ab. „Zwei-Kopf“, „Drei-Kopf“ und „Vier-Kopf“ sind daher eher Ausgangsbeschreibungen als vollständige Spezifikationen.
Mehrere Köpfe teilen die verfügbare Formbreite auf
Ein einzelner großer Vorformling kann einen größeren Teil der verfügbaren Formbreite der Maschine nutzen. Wenn sich mehrere Auslässe diesen Raum teilen, müssen Flaschenbreite, Hohlraumabstand, Halsposition, Flash-Tasche und Kühlanschlüsse nebeneinander passen. Die Form benötigt außerdem genügend Stahl zwischen den Hohlräumen und genügend Platz zum Beschneiden und Entfernen von Teilen.
Mehr Köpfe erhöhen die pro Ereignis erforderliche Gesamtschmelze
Wenn ein Rohvorformling 0,10 kg wiegt, benötigen vier gleichwertige Vorformlinge 0,40 kg pro Formvorgang, bevor Unterschiede in ihrem tatsächlichen Gewicht berücksichtigt werden. Das Beispiel erklärt nur die Arithmetik; Es handelt sich nicht um eine Kinggle-Flaschenspezifikation. Durch die Verkürzung des Zeitintervalls zwischen den Ereignissen erhöht sich der stündliche Schmelzbedarf weiter.
Mehr Köpfe schaffen mehr zu kontrollierende Positionen
Vier sichtbare Flaschen nach dem Öffnen der Form beweisen nicht vier gleichwertige Prozesse. Ein Auslass kann wärmer laufen, ein Vorformling kann anders durchhängen, ein Hohlraum kann langsamer abkühlen oder eine Schneidposition kann zusätzliche Grate hinterlassen. Daher sollte die Produktion mehrerer Kavitäten nach Position gezählt und überprüft werden – und nicht nur als Gesamtsumme.
Ursprünglicher Vergleich: veröffentlichte Kinggle-Kopfgrenzen nach Maschinenplattform
Auf den aktuellen Seiten von Kinggle zum kontinuierlichen Extrusionsblasformen werden optionale Konfigurationen mit zwei, drei und vier Düsenköpfen für mehrere Modelle beschrieben. Die Spezifikationstabellen veröffentlichen genaue Abmessungen für Einzel- und Doppelkopf-Referenzen. Sie veröffentlichen für diese Seiten nicht den Triple- oder Four-Head-Pitch, sodass diese Layouts eher Projektplanung als Extrapolation erfordern.
| Kinggle-Modell | Station | Maximale Produktkapazität | Maximale Formgröße (B×H) | HDPE-Schmelzkapazität | Maximaler Matrizenstiftdurchmesser bei einem Kopf | Veröffentlichter Doppelkopf-Mittelabstand | Maximaler Matrizenstiftdurchmesser bei Doppelkopf |
|---|---|---|---|---|---|---|---|
| KGB2L | Einzel | 2 L | 360 × 380 mm | 30 kg/h | 90 mm | 130 mm | 60 mm |
| KGB2D | Doppelt | 2 L | 360 × 380 mm | 55 kg/h | 90 mm | 130 mm | 60 mm |
| KGB5L | Einzel | 5 L | 410 × 450 mm | 55 kg/h | 150 mm | 150–180 mm | 80 mm |
| KGB5D | Doppelt | 5 L | 410 × 450 mm | 80 kg/h | 150 mm | 150–180 mm | 80 mm |
| KGB15L | Einzel | 15 L | 580 × 500 mm | 100 kg/h | 220 mm | 240–280 mm | 150 mm |
| KGB15D | Doppelt | 15 L | 580 × 550 mm | 120 kg/h | 220 mm | 240–280 mm | 150 mm |
Auf den 2L-Seiten von Kinggle werden auch Anwendungen von 50 ml bis 2 L beschrieben. Dieser Bereich identifiziert die Produktfamilie; Das bedeutet nicht, dass jeder Behälter im Sortiment für jede Mitarbeiterzahl geeignet ist. Eine breite 2-Liter-Flasche erfordert möglicherweise einen einzelnen Auslass, während mehrere schmale Flaschen für ein Konzept mit mehreren Hohlräumen geeignet sind. Die maximale Lautstärke allein kann nicht über das Layout entscheiden.


Was die Kinggle-Daten über die Kopfauswahl verraten
1. Stationsanzahl und Kopfgeometrie sind unabhängige Entscheidungen
Innerhalb des 2L-Paares verfügen sowohl die Einzel- als auch die Doppelstationsmodelle über die gleiche 90-mm-Einzelkopf-Grenze, den gleichen 130-mm-Doppelkopf-Mittelabstand und die 60-mm-Doppelkopf-Matrizenstift-Grenze. Die 5L- und 15L-Paare folgen innerhalb ihrer jeweiligen Plattformen demselben Muster. Eine zweite Station verändert die Art und Weise, wie Formen sich abwechseln; Es ändert nicht automatisch die Anzahl der Ausgänge oder den Abstand der Ausgänge.
2. Bei einer Doppelkopfanordnung steht pro Auslass weniger Durchmesser zur Verfügung
Jede Plattform veröffentlicht einen kleineren maximalen Matrizenstiftdurchmesser für die Doppelkopf-Referenz als für die Einzelkopf-Referenz: 60 gegenüber 90 mm bei 2L, 80 gegenüber 150 mm bei 5L und 150 gegenüber 220 mm bei 15L. Dadurch lässt sich der Durchmesser der fertigen Flasche nicht vorhersagen, aber es zeigt, warum „weiteren Kopf hinzufügen“ nicht nur eine Ausgabeeinstellung ist. Die Geometrie von Matrize, Vorformling und Flasche ändert sich gemeinsam.
3. Größere Plattformen veröffentlichen Referenzen zu größeren Formen und Auslassabständen
Die maximale Formreferenz wächst von 360 × 380 mm beim 2L-Paar auf 410 × 450 mm beim 5L-Paar und bis zu 580 mm Breite beim 15L-Paar. Der veröffentlichte Doppelkopf-Achsabstand wächst von 130 mm auf 150–180 mm und dann auf 240–280 mm. Diese Zahlen verbinden die Plattformauswahl mit dem Flaschenabstand und nicht nur mit den Nennlitern.
4. Gepaarte Doppelstationsmodelle bieten eine höhere Schmelzkapazität
Die Doppelstationsbeispiele verzeichnen eine höhere HDPE-Schmelzkapazität als ihre Einzelstationspartner: 55 gegenüber 30 kg/h bei 2 l, 80 gegenüber 55 kg/h bei 5 l und 120 gegenüber 100 kg/h bei 15 l. Die Differenzen haben kein einheitliches Verhältnis und stellen keinen Output-Multiplikator dar. Sie zeigen, warum das Extrusionssystem in die gleiche Berechnung wie Stationen und Köpfe gehört.
5. Drei- und vierköpfige Ansprüche erfordern eine produktspezifische Zeichnung
Die Produktbeschreibungen ermöglichen flexible 2/3/4-Mehrkopfkonfigurationen, ihre Tabellen geben jedoch keinen universellen Drei- oder Vierkopf-Mittelabstand an. Die Erfindung dieser Abmessungen aus der Doppelkopfreihe würde Flaschenbreite, Formstahl, Teilung, Halsposition und Servicezugang außer Acht lassen. Das richtige nächste Dokument ist ein vorgeschlagenes Kopf- und Formlayout basierend auf der Teilezeichnung des Käufers.
Wählen Sie die Kopfzahl anhand der Flasche aus – nicht anhand eines gewünschten Multiplikators
Ein Fabrikangebot wird zuverlässiger, wenn der Käufer dem Lieferanten eine vollständige Produktdefinition vorlegt. Beginnen Sie mit der breitesten und schwersten SKU, die für die vorgeschlagene Werkzeugfamilie vorgesehen ist. Prüfen Sie dann, ob kleinere Produkte die gleiche Maschine nutzen können, ohne einen unpraktischen Kompromiss zu erzwingen.
Flaschenbreite und Achsabstand
Der Mittenabstand wird zwischen benachbarten Auslassmittellinien gemessen. Es muss genau genug mit der Hohlraumanordnung übereinstimmen, damit jeder Vorformling in die richtige Formposition gelangt. Die Breite des Flaschenkörpers ist nur ein Teil der Anforderung. Auch der Halsabschluss, der Griff, die Grattasche, der Quetschbereich und die Formwand zwischen den Hohlräumen beanspruchen Platz.
Teilgewicht und Bruttomasse des Vorformlings
Das Gewicht der fertigen Flasche ist nicht die Masse, die der Extruder für jeden Vorgang bereitstellen muss. Der Bruttovorformling umfasst das für die Flasche erfasste Material zuzüglich des oberen und unteren Grats und jeglichem anderen zugeschnittenen Material. Multiplizieren Sie die Bruttomasse einer Position mit allen aktiven Positionen und vergleichen Sie dann die Summe mit dem Extrusionssystem bei der geplanten Ereignisrate.
Kühlung und Entfernung
Mehr Hohlräume können bei jedem Formschluss mehr Wärme erzeugen, die abgeführt werden muss. Ungleiche Wasserwege können dazu führen, dass ein Hohlraum langsam wird. Nach dem Öffnen der Form muss die Zelle jedes Teil ohne Kollisionen oder übermäßige Ansammlungen trennen, beschneiden, testen und transportieren. Eine Formmaschine kann ihre Bewegung abschließen, während nachgeschaltete Geräte bereits den Produktionsengpass darstellen.
SKU-Strategie
Eine Form mit großer Kavität kann für eine stabile, schmale Flaschenfamilie geeignet sein. Es kann weniger attraktiv sein, wenn die Bestellungen knapp sind, sich das Design häufig ändert oder ein großer Teil der Artikel nicht die gleiche Teilung verwenden kann. Vergleichen Sie den jährlichen Bedarf an Gutteilen und die Umrüstzeit nach SKU. Bemessen Sie nicht jede Form auf einen saisonalen Spitzenwert, es sei denn, der Rest der Fabrik kann diese Kapazität nutzen.
Berechnen Sie realistische Ergebnisse mit Ereignissen, Teilen und Massenbilanz
Der Trockenzyklus des Katalogs und die Anzahl der Mitarbeiter reichen nicht aus, um die verkaufsfähigen Flaschen vorherzusagen. Verwenden Sie zwei verbundene Berechnungen: eine für akzeptierte Teile und eine für den Bruttoschmelzbedarf.
Gute Teile pro Stunde = stabile Formereignisse pro Stunde × gebildete Teile pro Ereignis × akzeptierter Anteil
Bruttoschmelzbedarf (kg/h) = stabile Formvorgänge pro Stunde × Gesamtbruttomasse des Vorformlings pro Vorgang (kg)
Der akzeptierte Anteil muss sich aus der Qualitätsdefinition des Käufers und einem vereinbarten Versuch oder einer ehrlichen Planungsannahme ergeben. Die gesamte Bruttomasse des Vorformlings ist die Summe aller in einem Vorgang verwendeten Vorformlinge. Wenn vier Auslässe nicht die gleiche Masse liefern, notieren Sie die vier Positionen separat, bevor Sie sie hinzufügen.
Ein transparentes hypothetisches Beispiel
Gehen Sie davon aus, dass bei der vorgeschlagenen Anordnung mit vier Auslässen vier Flaschen pro Veranstaltung erzeugt werden. Während eines stabilen Versuchs – nicht eines Trockenzyklus – führt die Zelle 300 Formvorgänge pro Stunde durch. Wenn der vereinbarte akzeptierte Anteil 0,97 beträgt, beträgt die berechnete Gutleistung 300 × 4 × 0,97 = 1.164 Flaschen pro Stunde. Wenn die gesamte Bruttomasse des Vorformlings pro Ereignis 0,44 kg beträgt, beträgt der Bruttoschmelzbedarf 300 × 0,44 = 132 kg/h.
Diese Zahlen dienen nur als Lehrbeispiel und stellen kein Kinggle-Modellergebnis dar. Sie zeigen, warum eine Maschine mit vier Köpfen nicht automatisch geeignet ist: Der vorgeschlagene Extruder würde eine überprüfte Kapazität für das Material und die Bedingungen benötigen, während die Kühlung und alle nachgelagerten Schritte die Ereignisrate und -qualität aufrechterhalten müssten. Ersetzen Sie gemessene Projektdaten, bevor Sie eine Kaufentscheidung treffen.
KingglesKontinuierliche Blasformmaschinenführungerklärt, wie Stationsanzahl, Formkopfkavitäten und Zykluszeit zusammenwirken. Überprüfen Sie bei der Anlagenplanung auch die elektrischen, Druckluft- und Kühlbedingungen mit demGebrauchsanleitung für Blasformmaschinen.
Werksinbetriebnahme: Jede Steckdose und jeden Hohlraum als Position qualifizieren
Ein kombinierter Durchschnitt kann eine schwache Position verbergen. Wenn drei Flaschen eine Gewichtsprüfung bestehen und eine leicht ist, sieht ihr Durchschnitt möglicherweise akzeptabel aus, auch wenn ein Hohlraum instabil ist. Beschriften Sie bei der Werksabnahme und Inbetriebnahme jeden Matrizenauslass und jede Hohlraumposition und wahren Sie diese Identität durch Beschneiden und Inspektion.
Legen Sie eine Positionsbasislinie fest
- Identifizieren Sie die Maschine, den Düsenkopf, die Form, die Harzcharge, das Rezept und die Einsatzbedingungen.
- Sammeln Sie die Teile der Reihe nach aus jeder Auslass-/Hohlraumposition.
- Notieren Sie die Bruttomasse des Vorformlings, sofern die vereinbarte sichere Versuchsmethode dies zulässt.
- Messen Sie das Endgewicht und die gleichen kritischen Wandstellen für jede Position.
- Überprüfen Sie die Abschnürung, die Halsoberfläche, den Grat, die Abmessungen, das Aussehen und die Leckleistung.
- Erfassen Sie Ereignisintervalle, Ausschuss, Alarme, manuelle Eingriffe und nachgelagerte Stopps.
- Wiederholen Sie diesen Vorgang, nachdem die stabilen Bedingungen nach einer genehmigten Anpassung wiederhergestellt sind.
Ändern Sie jeweils einen kontrollierten Faktor
Wenn sich ein Vorformling unterscheidet, entscheiden Sie zunächst, ob das Muster dem Düsenauslass, der Kavität, dem Kühlkreislauf oder der stromabwärtigen Position folgt. Ein koordinierter Datensatz ist sinnvoller als die gleichzeitige Anpassung mehrerer HMI-Werte. KingglesHMI-Einstellungen und Alarmanleitungempfiehlt, Beweise aufzuzeichnen, bevor ein Rezept geändert wird.
Überprüfen Sie die Wandverteilung, nicht nur das Gesamtgewicht
Zwei Flaschen können das gleiche Gewicht haben und dennoch das Material unterschiedlich verteilen. Vergleichen Sie definierte Schulter-, Körper-, Griff-, Basis- und Quetschstellen, sofern für das Teil relevant. Wenn das Projekt eine programmierte Wandsteuerung verwendet, ist dieParison-Programmierhandbuchbietet eine strukturierte Methode zum Verbinden von Programmpunkten mit gemessenen Regionen.
Verwandeln Sie die akzeptierte Testversion in eine Wartungsreferenz
Behalten Sie die genehmigten Positionsdaten, Temperaturbedingungen, Reinigungszustand, Wasserbedingungen und Werkzeugidentität bei. Wenn eine Position später abweicht, kann die Wartung sie mit der ursprünglichen Basislinie vergleichen. DerCheckliste für die vorbeugende Wartungkann diese Beobachtungen in Routineinspektionen einfließen lassen.
Gängige Kombinationen – und was jede Beschreibung noch offen lässt
| Kurze Beschreibung | Was es wahrscheinlich bedeutet | Was die Ausschreibung noch bestätigen muss |
|---|---|---|
| Doppelkopfmaschine mit zwei Kavitäten | Pro Formvorgang versorgen zwei Vorformlinge zwei Formhohlräume | Stationsanzahl, Auslassabstand, Formgröße, Teilegewicht, Extrusionskapazität und Downstream-Bereich |
| Vierkopf-Flaschenblasmaschine | Vier Düsenauslässe bilden parallel vier Vorformlinge | Ob die Form vier entsprechende Kavitäten hat, die genaue Teilung und ob alle SKUs passen |
| Doppelstations- und Doppelkopfmaschine | Zwei Formstationen wechseln sich um ein Werkzeugsystem mit zwei Auslässen ab | Anzahl der Formensätze, Ereignissequenz, Schmelzebedarf, Entnahmemethode und garantierte Versuchsbedingungen |
| Blasformmaschine mit vier Kavitäten | Eine Formschließe kann vier Teile bilden | Anordnung des Düsenauslasses, Anzahl der Stationen, Gleichgewicht der Kavitäten, Kühlung und akzeptierte Leistung |
| Doppelschicht-Doppelkopfmaschine | Ein mehrschichtiges System kann zwei Ausgänge versorgen | Anzahl der Extruder, Materialstruktur, Schichtverhältnisse, Abfallroute, Auslässe, Hohlräume und Stationen |
„Maschine zur Herstellung von Kunststoffflaschen“, „HDPE-Flaschenblasmaschine“, „Extrusionsflaschenmaschine“, „Mehrdüsenkopf-Blasformmaschine“ und „Mehrkammer-Extrusionsblasformmaschine“ können alle bei der Suche nach verwandter Ausrüstung erscheinen. Eine technisch vollständige Spezifikation sollte auch dann verständlich bleiben, wenn sich diese Marketingnamen ändern.
RFQ-Checkliste für ein Mehrkopf-Blasformprojekt
Senden Sie jedem Lieferanten das gleiche Produkt und die gleichen Fabrikdaten. Bitten Sie jedes Angebot, in der gleichen Reihenfolge zu antworten, wobei die Katalogreferenzen von den Projektgarantien getrennt sind.
| RFQ-Gruppe | Informationen zur Verfügung zu stellen | Erforderliche Antwort des Lieferanten |
|---|---|---|
| Produkt | 2D/3D-Zeichnung oder Muster, Kapazität, maximale Abmessungen, Hals, Griff, Trennlinie und Beschnittgeometrie | Kompatible Maschinenplattform, Ausrichtung, Hohlraumanordnung und alle Designaspekte |
| Material | Genaue Harzqualität, Farbe/Zusätze, Mahlgut oder PCR-Plan und Lieferantendaten | Vorgeschlagener Schnecken-/Extrusionsumfang, Verarbeitungsannahmen und Testmaterialbedarf |
| Masse und Qualität | Fertiggewicht, geschätzter Bruttovorformling/Flansch, kritische Wände, Abmessungen und Funktionstests | Versuchsmethode, Probenahme nach Position und Akzeptanzdefinition |
| Ausgabe | Erforderliche Gutteile pro Stunde, Schicht-/Jahresvolumen, SKU-Mix und Umrüsthäufigkeit | Ereignisse pro Stunde, Teile pro Ereignis, angenommene akzeptierte Fraktion und Berechnung der Bruttoschmelze |
| Werkzeuge | Vorhandene Formen oder bevorzugtes Kavitätenkonzept | Anzahl der Auslässe, Achsabstand, Matrizenstiftbereich, Formgröße, Hohlraumabstand, Formsätze und Kühldesign |
| Maschine | Bevorzugter Automatisierungsgrad und Fabrikbeschränkungen | Stationsanzahl, Klemme, Extruder, Steuerung, Entnahme und enthaltene Optionen |
| Fabrik | Leistungsstandard, Luft-/Wasserbedingungen, Umgebungsgrenzen, Boden, Höhe und Hebeweg | Projektnutzenblatt, allgemeine Anordnung, Fundament-/Belastungs- und Wartungsfreigabeanforderungen |
| Stromabwärts | Beschnitt-, Dichtheitsprüfungs-, Förder-, Etikettier-, Verpackungs- und Abfallhandhabungsplan | Kapazitäts- und Schnittstellengrenze für jede enthaltene und vom Käufer bereitgestellte Stufe |
Akzeptieren Sie keine Ausgabezeile ohne ihre Testbedingungen
In einem nützlichen Abnahmedokument werden die Flaschenzeichnung, die Materialqualität, das Fertig- und Bruttogewicht, die aktiven Auslässe und Hohlräume, die Kühlbedingungen der Form, das stabile Lauffenster, Qualitätstests, der Probenahmeplan und die enthaltene nachgeschaltete Ausrüstung aufgeführt. Es erfasst akzeptierte Teile nach Position. Ohne diese Bedingungen kann „Stk/h“ Maschinenbewegungen, geformte Teile vor der Inspektion oder gut verpackte Flaschen beschreiben – drei verschiedene Ergebnisse.
Fragen Sie nach dem Layout, bevor Sie die Bestellung einfrieren
Die endgültige Zeichnung sollte die Mittellinien des Matrizenauslasses gegenüber den Formhohlräumen, Form- und Plattengrenzen, Blasnadeln, Beschneidungs- oder Entgratungsmethode, Entnahmeweg und Wartungsabstände zeigen. Bei einer Kinggle-Anfrage mit drei oder vier Köpfen wird in dieser Zeichnung die projektspezifische Tonhöhe bestätigt; es sollte nicht aus der veröffentlichten Doppelkopftabelle abgeleitet werden.
Häufig gestellte Fragen
Was ist eine Mehrkopf-Blasformmaschine?
Eine Mehrkopf-Blasformmaschine verwendet eine Düsenkopfanordnung mit mehreren Auslässen, um mehrere Vorformlinge in einem Formvorgang zu formen. Die Anzahl der Auslässe, der Achsabstand und die Matrizengröße müssen mit der Anordnung der Flasche und des Formhohlraums übereinstimmen.
Ist eine Doppelkopfmaschine dasselbe wie eine Zweikavitätenmaschine?
Nein. Doppelkopf beschreibt zwei Düsenauslässe oder Vorformlinge; Zwei Kavitäten beschreiben zwei Teileformen in der Form. Sie sind üblicherweise als aufeinander abgestimmtes zweiteiliges Layout konzipiert, im Angebot sollten jedoch beide getrennt angegeben werden.
Stellt eine Blasformmaschine mit vier Köpfen viermal mehr Flaschen her?
Nicht automatisch. Pro Formvorgang können mehr Teile geformt werden, die tatsächliche gute Leistung hängt jedoch von einer stabilen Ereignisrate, dem Gesamtbruttoschmelzebedarf, dem Auslass- und Hohlraumgleichgewicht, der Kühlung, dem Beschneiden, dem Testen und der akzeptierten Qualität ab.
Wie wird der Mittenabstand des Schneidkopfes ausgewählt?
Der Achsabstand wird aus dem vorgeschlagenen Hohlraumabstand und der Produktanordnung ausgewählt. Flaschenbreite, Halsposition, Grattaschen, Formstahl, Kühlung, Blasnadeln, Beschnitt- und Entnahmeraum beeinflussen alle das Endmaß.
Kann eine Maschine zwischen Einzel- und Mehrkopfproduktion umschalten?
Eine andere Düsenkopf- oder Werkzeuganordnung ist auf einer entsprechend konstruierten Plattform möglicherweise möglich, sollte jedoch nicht angenommen werden. Bestätigen Sie mit dem Lieferanten die mechanische Passform, den Extrusionsumfang, die Steuerungen, Umrüstarbeiten, die Formkompatibilität und die Inbetriebnahmeanforderungen.
Was begrenzt die Anzahl der Kavitäten beim Extrusionsblasformen?
Zu den Grenzen gehören Produktabmessungen, verfügbarer Form- und Plattenraum, Auslassabstand, Düsen- und Vorformlingsgeometrie, Klammeranforderungen, Extrusionskapazität, Kühlbalance, Teileentnahme und nachgeschaltete Kapazität.
Welche Daten sollte ich für ein Angebot für eine Maschine mit mehreren Kavitäten senden?
Senden Sie die Teilezeichnung oder Muster, Materialqualität, Fertig- und Bruttogewicht des Vorformlings, kritische Wände und Tests, erforderliche gute Leistung, SKU-Plan, Werksversorgungseinrichtungen, Layoutgrenzen und nachgelagerte Anforderungen.