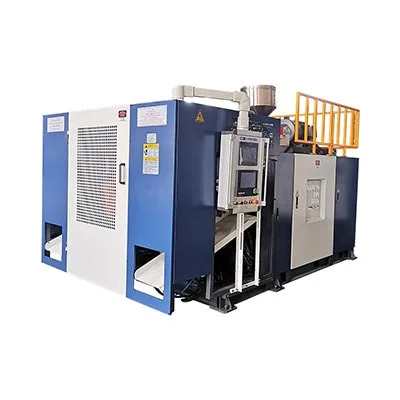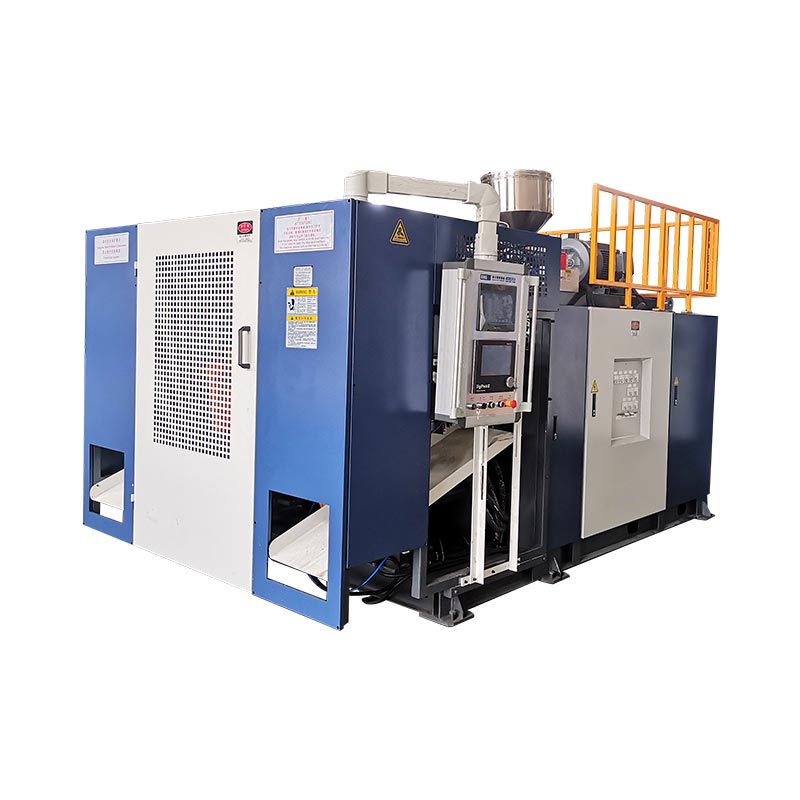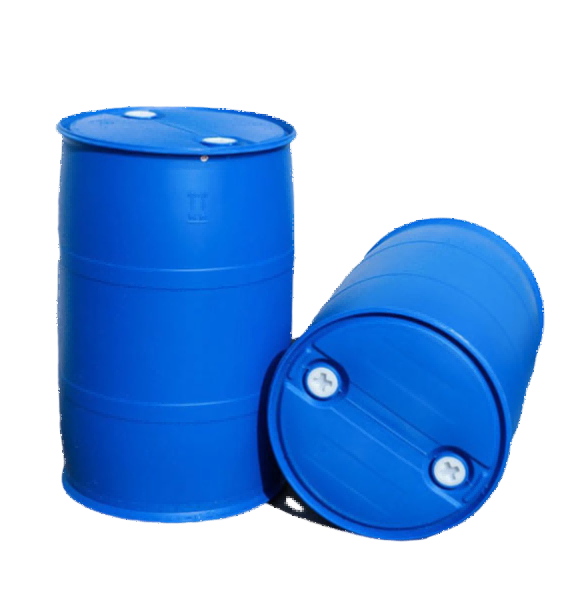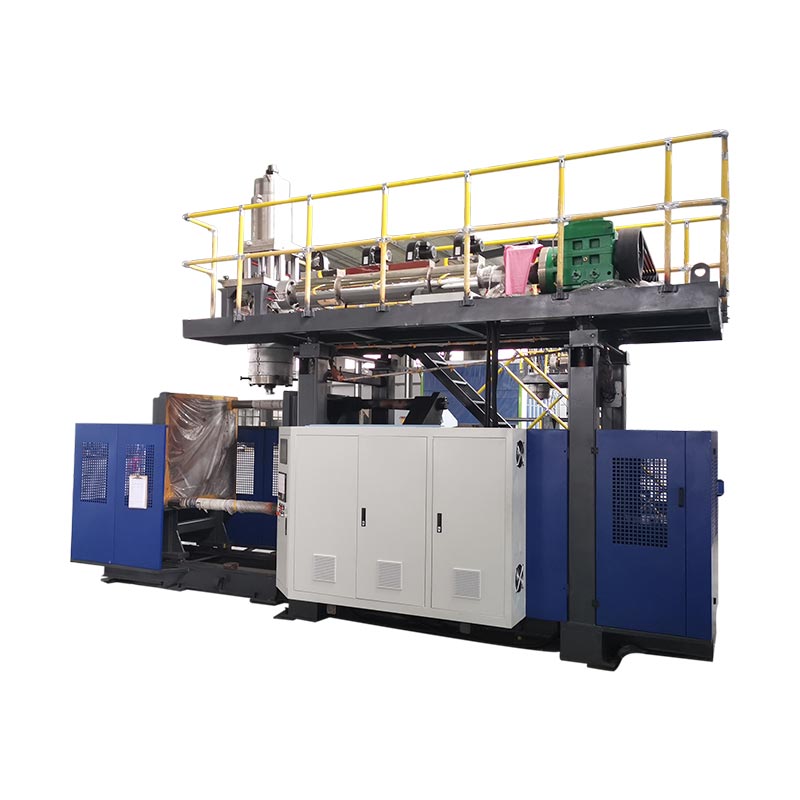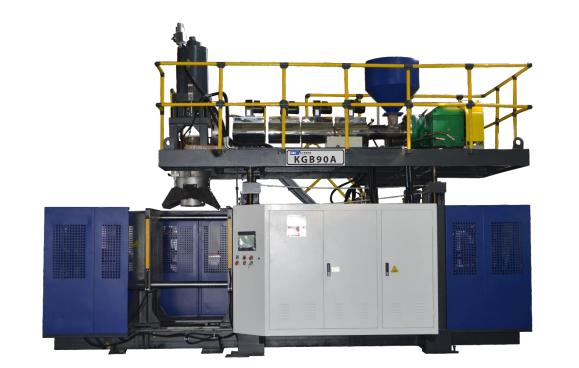

Der KGB100B kommt nur dann für große Hohlprodukte in Frage, wenn das Teil, die Form, der Rohvorformling und die Fabrik alle die veröffentlichten Grenzwerte erfüllen. Kinggle gibt eine maximale Behälterkapazität von 120 l, eine maximale Formgröße von 920 x 1200 mm, eine Referenz für den Akkumulator von 12 (20) l und eine Referenz für das Gewicht des PE-Akkumulators von 9 (15) kg an. Mit diesen Zahlen beginnt die technische Prüfung, aber eine Produktzeichnung und ein Testplan müssen die endgültige Entscheidung treffen.
Ein Käufer, der nach einer 120-Liter-Blasformmaschine sucht, hat normalerweise ein echtes Teil im Sinn. Dabei kann es sich um ein Chemikalienfass, eine Verkehrssperre, einen Schwimmer, einen Tank, ein Spielzeug oder ein großes technisches Bauteil handeln. Die Volumenbezeichnung ist nützlich, beschreibt jedoch nicht die härtesten Bereiche, die Schimmelbewegung, die Wandverteilung oder den Kühlbedarf.
In diesem Handbuch wird der KGB100B als Produktionssystem betrachtet. Es erklärt, was jede veröffentlichte Nummer Ihnen sagen kann und was nicht. Es zeigt auch, was mit einer Angebotsanfrage gesendet werden soll, sodass die Diskussion von einem allgemeinen Maschinennamen zu einer testbaren Lösung übergehen kann.

Sechs Fragen für einen schnellen Produkt-Fit-Check
- Passt die komplette Form zur Aufspannplatte, zur Formhülle und zum Dickenbereich?
- Kann das abgekühlte Teil die Form durch die vorhandene Öffnung verlassen?
- Liegt die Bruttomasse des Vorformlings innerhalb der gewählten Speicherkonfiguration?
- Kann der Extruder genügend Material für den Zielzyklus zurückgewinnen?
- Kann die Klemmkraft die vereinbarte projizierte Fläche und den vereinbarten Blasdruck einhalten?
- Kann die Anlage stabil Strom, Kühlwasser und Druckluft liefern?
Spezifikationsgrenze:Die Zahlen in diesem Ratgeber stammen aus dem aktuellen StandKinggle KGB100B Produktseite. Sie wurden am 15. September 2026 überprüft. Behandeln Sie sie als veröffentlichte Screening-Referenzen. Das genehmigte Angebot, Layout, Maschinenzeichnung und technische Vereinbarung müssen die bestellte Maschine definieren.
Ein 120-Liter-Label ist ein Ausgangspunkt, keine Produktgenehmigung
Kinggle gibt 120 L als maximale Containerkapazität des KGB100B an. Das gibt Käufern eine schnelle Reichweitenmarkierung. Es heißt nicht, dass jedes Teil unter 120 L auf der Maschine läuft. Eine Kompakttrommel und eine lange Verkehrssperre können sehr unterschiedliche Formbreiten, projizierte Flächen, Vorformlingslängen und Entnahmewege haben.
Das Nennvolumen kann auch die Materialnachfrage verbergen. Ein großer, dünnwandiger Schwimmer kann mehr Luft, aber weniger Harz enthalten als ein kleinerer technischer Teil mit dicken Rippen, Griffen und Quetschzonen. Die Maschine muss den kompletten heißen Vorformling formen, einschließlich des Materials, das später zum Grat oder Beschnitt wird. Allein das Gewicht des fertigen Produkts unterschätzt daher den Schuss, den der Kopf abgeben muss.
Die Geometrie ändert die Entscheidung erneut. Tiefziehbereiche können den Vorformling stark dehnen. Bei breiten Platten ist möglicherweise eine höhere Klemmkraft erforderlich. Lange Teile können durch den Abstand zwischen Form und Form oder den Entnahmeraum begrenzt werden, bevor das Behältervolumen relevant wird. Halseinsätze, Innengewinde und Bottom Blowing können dem Zyklus mehr Bewegung verleihen.
Verwenden Sie die 120L-Beschreibung, um eine Auswahlliste zu erstellen. Vergleichen Sie dann das reale Teil und die Form mit der Maschine. Aus diesem Grund ist Kinggles eigenesVerkaufsprozessfragt vor einer Modellempfehlung nach Produktfotos, Zeichnungen, Gewicht, Größe, Material, Dicke und Leistungsanforderungen.
Diese Reihenfolge sorgt dafür, dass die Kapazitätsbezeichnung ihre eigentliche Rolle behält: zuerst die schnelle Überprüfung, dann die technische Bestätigung.
Verwandeln Sie die KGB100B-Spezifikation in Käuferfragen
Eine Spezifikationstabelle ist am nützlichsten, wenn jede Zahl zu einer Prüfung führt. Auf der KGB100B-Seite werden Maschinengröße, Klemmung, Extrusion, der Akkumulatorkopf und Gebrauchshinweise behandelt. Manche Werte sind klare Grenzen. Andere beschreiben eine veröffentlichte Konfiguration oder einen Maschinenzustand ohne Last.
Auf der Seite wird der Akku mit 12(20) L und das Gewicht des PE-Akkus mit 9(15) kg angegeben. Die Klammern scheinen auf aufgelistete Alternativen hinzuweisen, die Seite definiert jedoch nicht die Auswahlregel. Das Zitat sollte daher eine Hauptvereinbarung und deren sachlichen Geltungsbereich benennen. Kombinieren Sie die größere Zahl nicht mit einer Standardmaschinenannahme, es sei denn, Kinggle bestätigt dies für das Projekt.
| Veröffentlichtes Feld | KGB100B-Referenz | Frage, die es auslösen sollte |
|---|---|---|
| Maximale Behälterkapazität | 120 L | Passen die tatsächliche Produktgeometrie und der Bruttovorformling, nicht nur das Nennvolumen? |
| Ausgabe | 320 Stück/h, Trockenzyklus | Welche Leistung kann die Maschine mit den Produktionsform-, Harz-, Kühlungs- und Qualitätsregeln aufnehmen? |
| Maschinengröße | 5,9 x 3,8 x 4,6 m | Ist ausreichend Platz für Zugang, Plattformen, Schläuche, Handhabung und Wartung vorhanden? |
| Maschinengewicht | 18 t | Welcher Fundament- und Aufstellplan folgt der endgültigen Übersichtszeichnung? |
| Spannkraft | 440 kN | Reicht es für die projizierte Fläche des Produkts bei dem vereinbarten Prozessdruck aus? |
| Referenzen zu Platten und Formen | 1200 x 1200 mm Aufspannplatte; 920 x 1200 mm maximale Form | Passen Formkörper, Montagemuster, Anschlüsse und Anschlüsse zusammen? |
| Öffnung und Bewegung | 500 bis 1400 mm Öffnung; 600 mm Bewegungshub | Kann sich das Teil lösen und herausnehmen, ohne dass es zu Kollisionen kommt oder heiße Oberflächen beschädigt werden? |
| Formdicke | 510 bis 600 mm | Beinhaltet die installierte Dicke Trägerplatten, Adapter und erforderliche Werkzeuge? |
| Extruder | 100 mm Schraube; 24 L/D; 55-kW-Motor | Passt die ausgewählte Schnecke und das Prozessfenster zum angegebenen Harz? |
| Veröffentlichte HDPE-Schmelzkapazität | 160 bis 200 kg/h | Liegt der Bruttomaterialbedarf unter einem nachweislich stabilen Output für die tatsächliche Formulierung? |
| Akkukopf | 12(20) L; 9(15) kg PE-Referenz | Welche Option wird angeboten und deckt sie die Bruttomasse des Vorformlings mit einer nutzbaren Prozessmarge ab? |
| Durchmesser des Matrizenstifts | Maximal 450 mm | Welches Werkzeug- und Werkzeugpaket wird für den Vorformlingsdurchmesser und das Produktlayout benötigt? |
| Kühlwasser-Referenz | 0,3 MPa; 120 l/min | Bei welcher Vorlauftemperatur, Wasserqualität und Schaltungsumfang gilt dies? |
| Veröffentlichte durchschnittliche Energielinie | 52 bis 60 kW | Welche produktbezogenen kWh/kg und kWh pro abgenommenem Teil werden bei einem Stallversuch gemessen? |
Auf der Produktseite werden außerdem ein Blasdruck von 0,8 MPa und ein Luftstromwert von 1,8 angegeben, die sichtbare Einheit wird jedoch als M2/MIN angegeben. Diese Einheit muss korrigiert oder bestätigt werden, bevor sie in eine Anlagenspezifikation aufgenommen wird. Eine verantwortungsvolle Ausschreibung sollte auf die Unsicherheit hinweisen, anstatt die Einheit stillschweigend zu ändern.
Lesen Sie gemeinsam die zugehörigen Zeilen. Die Formgröße hängt von der Öffnung und der Dicke ab. Die Akkumasse gehört zum gewählten Harz und Rohschrot. Die Schmelzkapazität hängt mit der Erholungszeit und der stabilen Schmelzqualität zusammen. Maschinenabmessungen inklusive Wartungszugang und Zusatzausrüstung. Diese zusammenhängende Lesart verhindert, dass eine günstige Zahl eine andere Projektbeschränkung verbirgt.
Überprüfen Sie die Formhülle und den Weg zur Teileentnahme
Die veröffentlichte maximale Formgröße beträgt 920 x 1200 mm. Die Aufspannplatte ist 1200 x 1200 mm groß und die Formdicke liegt zwischen 510 und 600 mm. Diese Werte beschreiben verwandte Dimensionen, sind jedoch nicht austauschbar. Eine Form passt möglicherweise zu den angegebenen Gesichtsabmessungen und steht dennoch im Widerspruch zu Zugstangen, Rohren, Befestigungslöchern oder beweglichen Geräten.
Beginnen Sie mit einer Montagezeichnung, nicht mit einer Produktskizze. Zeigen Sie beide Formhälften, Trägerplatten, Wasserverteiler, Blasnadeln, Hals- oder Bodenwerkzeuge, hydraulische Geräte, Sensoren und Elektrokästen. Identifizieren Sie die Mittellinie und das Montagemuster. Markieren Sie jeden Gegenstand, der sich beim Öffnen aus dem Formkörper bewegt.
Als nächstes simulieren Sie die Entfernung. Auf der KGB100B-Seite werden eine Referenz für die Plattenöffnung von 500 bis 1400 mm und ein Plattenbewegungshub von 600 mm veröffentlicht. Das fertige Teil benötigt Freiraum zum Lösen, ggf. Drehen und Verlassen der Maschine. Grate, Schwänze, Griffe und heiße flexible Wände können den tatsächlichen Entfernungsbereich vergrößern.
Auch die Steifigkeit des Teils spielt eine Rolle. Ein großes hohles Teil kann sich verformen, wenn ein Roboter es ergreift, bevor die Wand fertig ist. Ein einfacher Sturz kann den Hals beschädigen oder Spuren auf einer warmen Platte hinterlassen. Die Abkühlzeit innerhalb der Form und die Unterstützung nach dem Auswerfen gehören in die Layoutprüfung.
Werksansicht:Bewahren Sie die Formzeichnung neben der allgemeinen Anordnung der Maschine auf. Fügen Sie den Weg des Kranhakens, die Route des Formwagens, den Freiraum auf der Wartungsseite und den sicheren Zugang des Bedieners hinzu. Die veröffentlichten Maschinenabmessungen von 5,9 x 3,8 x 4,6 m geben nicht die vollständige Grundfläche der Zelle wieder.
Eine ordnungsgemäße Überprüfung berücksichtigt auch das Formgewicht und die Hebepunkte, auch wenn auf der öffentlichen Produktseite kein Grenzwert für das Formgewicht veröffentlicht wird. Bitten Sie Kinggle, das zulässige Formgewicht und die empfohlene Handhabungsmethode für die genaue Konfiguration zu bestätigen. DerDesignleitfaden für ExtrusionsblasformenBietet eine umfassendere Checkliste für Kühlung, Abschnürung und Entlüftung.
Bemessen Sie den Akkumulator anhand der Bruttomasse des Vorformlings
Ein Sammelkopf speichert die Schmelze und stößt bei Bedarf einen großen Vorformling aus. Die relevante Materialmenge ist der vollständige Schuss, der den Kopf verlässt. Es umfasst den verkaufsfähigen Teil, den oberen und unteren Grat, Griff- oder Halsreste und alle anderen zugeschnittenen Materialien, die mit dem ausgewählten Werkzeug erstellt wurden.
Bruttomasse des Vorformlings = Masse des Fertigteils + Grat- und Beschnittmasse + kontrollierte Prozesszugabe
Bei der Zulage handelt es sich nicht um einen universellen Prozentsatz. Es sollte aus dem genehmigten Teil, dem Formkonzept, dem Materialverhalten und dem Versuchsergebnis stammen.
Kinggle gibt 9(15) kg als PE-Akku-Gewichtsreferenz für den KGB100B an. Das ist kein Versprechen, dass das fertige Produkt 9 oder 15 kg wiegen kann. Es ist auch nicht automatisch auf PP, ABS oder eine gefüllte Rezeptur übertragbar. Harzdichte, Schmelzfestigkeit, Temperatur und Kopfzustand beeinflussen das nutzbare Prozessfenster.
Die 12(20) L Akkukapazitätslinie benötigt die gleiche Pflege. Die Literkapazität beschreibt das Volumen innerhalb des Systems, während die Produktzeichnung und der Materialplan normalerweise nach Masse verwaltet werden. Fragen Sie nach, welche Kopfoption enthalten ist, welches Harz die angegebene Masse unterstützt und wie viel Material am vereinbarten Betriebspunkt im Kopf verbleibt.
Führen Sie standardmäßig nicht das theoretische Limit aus. Ein Projekt benötigt einen ausreichenden Kontrollbereich, um die Wandverteilung und Abweichungen von Schuss zu Schuss zu korrigieren. Wenn der Rohvorformling nahezu die gesamte verfügbare Kapazität einnimmt, kann dieser Raum durch eine spätere Materialänderung oder eine lokale Dickenkorrektur entfernt werden. Der Versuch sollte eine stabile Schussmasse, eine wiederholbare Vorformlingslänge und ein akzeptables Polster für den ausgewählten Kopf ergeben.
Bei einer mehrteiligen Form wird jeder pro Zyklus freigegebene Vorformling gezählt. Der vollständige Schuss muss jeden aktiven Ausgang und seine Verkleidung abdecken. Die Anzahl der Köpfe und die Anzahl der Hohlräume können die Berechnung ändern. Geben Sie sie daher in der Angebotsanfrage separat an. DerKopf- und Hohlraumführungerklärt diesen Unterschied.
Passen Sie den Extruder an den Materialbedarf und die Erholungszeit an
Auf der Seite KGB100B sind eine 100-mm-Schnecke, ein L/D-Verhältnis von 24, ein 55-kW-Extrudermotor und vier Heizzonen aufgeführt. Es gibt einen HDPE-Schmelzleistungsbereich von 160 bis 200 kg/h an. Bei diesem Bereich handelt es sich um eine materialbezogene Referenz. Es sollte nicht als garantierte Leistung für jede Qualität, jedes Masterbatch, jedes Mahlgutverhältnis oder jedes Temperaturfenster angesehen werden.
Wandeln Sie das Produktionsziel in den Bruttostundenbedarf um. Verwenden Sie die grobe Rohlingsmasse, keine fertige Teilmasse. Beziehen Sie alle aktiven Positionen ein und nutzen Sie die geplanten Ereignisse pro Stunde. Dies gibt die Materialrate an, die der Extruder und der Kopf aufrechterhalten müssen, während die Maschine akzeptable Teile herstellt.
Bruttomaterialbedarf, kg/h = Bruttomasse des Vorformlings pro Ereignis, kg x Formvorgänge pro Stunde x aktive Vorformlinge pro Ereignis
Vergleichen Sie das Ergebnis mit einem Versuch mit der tatsächlichen Formulierung. Ein Broschürensortiment allein kann weder die Schmelzequalität noch die Rückgewinnungsmarge ermitteln.
Die Erholungszeit muss in den Maschinenzyklus passen. Bleibt die Form zum Abkühlen geschlossen, nutzt der Extruder diese Zeit oft, um den Akkumulator wieder aufzuladen. Ein kürzerer Kühlzyklus kann daher die erforderliche Schmelzrate erhöhen. Eine schnellere Formbewegung hat wenig Wert, wenn der Kopf nicht für den nächsten Schuss bereit ist.
Die Materialhandhabung kann zur versteckten Einschränkung werden. Große Teile verbrauchen schnell Harz. Die Anlage benötigt eine zuverlässige Förderung, Trocknung, wenn das Material dies erfordert, Mischen und Kontaminationskontrolle. Mahlgut kann die Schüttdichte und das Futterverhalten verändern. Eine schriftliche Formulierung ist sinnvoller als eine breite Kennzeichnung wie „HDPE plus Mahlgut“.
Bitten Sie darum, im Versuchsprotokoll die Harzsorte, den Lieferanten, die Farbverpackung, den Anteil des Mahlguts, die Temperatureinstellungen, die Schneckengeschwindigkeit und die tatsächliche Bruttomasse anzugeben. Wenn ein anderes Material geplant ist, fordern Sie materialspezifische Nachweise an. KingglesLeitfaden zur HDPE- und PP-Verarbeitungerklärt, warum das Polymeretikett allein die Maschineneinrichtung nicht regelt.
Verbinden Sie Klemmkraft, projizierte Fläche und Blasbedingungen
Auf der KGB100B-Seite werden 440 kN Schließkraft angegeben. Eine größere Zahl ist nicht automatisch besser und eine Datenträgerbezeichnung kann die Klemme nicht validieren. Die Form erfährt eine Trennkraft über die projizierte Fläche, die dem Innendruck ausgesetzt ist. Produktform, Gratzone, Pinch-Off-Design und Prozessdruck beeinflussen alle die tatsächlichen Anforderungen.
Die projizierte Fläche ist die Silhouette der unter Druck stehenden Kavität auf der Formtrennebene. Ein breites, flaches Bauteil kann mehr Trennlast erzeugen als ein tieferer, aber schmalerer Behälter. Bei der Überprüfung sollte die tatsächliche Hohlraumzeichnung verwendet werden. Darin sollten auch der gewählte Blasdruck und ein eventuell vereinbarter Sicherheitsfaktor enthalten sein.
Auf der öffentlichen Seite wird als Referenz für den Blasdruck 0,8 MPa angegeben. Das bedeutet nicht, dass jedes Produkt mit der gleichen Einstellung laufen sollte. Harztemperatur, Entlüftung, Wandstärke, Oberflächendetails und Kühlstrategie beeinflussen den Prozess. Der Werksversuch sollte ein dokumentiertes Produktionsfenster verwenden, das akzeptable Teile ohne Gratwachstum oder instabiles Formverhalten produziert.
Das Pinch-Off-Design ist Teil desselben Systems. Eine schwache Abdichtung kann zu Undichtigkeiten oder einer brüchigen Schweißnaht führen. Zu viel Material kann den Grat vergrößern und das Trimmen erschweren. Formausrichtung, Klemmbewegung und Platzierung des Vorformlings müssen das Werkzeug unterstützen und nicht kompensieren.
Bitten Sie den Formenlieferanten und den Maschinenlieferanten, dieselbe Zeichnung zu überprüfen. Dies verhindert eine gemeinsame Lücke, bei der jede Partei nur ihre eigene Ausrüstung genehmigt. In der endgültigen technischen Vereinbarung sollten die projizierte Fläche, der Prozessdruck, die Klemmanforderungen, die Formdicke sowie Montage- und Anschlussdetails aufgeführt sein.
Planen Sie die Fabrik rund um die komplette Formzelle
Auf der KGB100B-Seite wird eine Maschinengröße von 5,9 x 3,8 x 4,6 m und ein Gewicht von 18 t angegeben. Dies sind wertvolle Ausgangspunkte für Layout und Rigging. Sie umfassen nicht alle Plattformen, Harzsysteme, Kühler, Kompressoren, Entnahmevorrichtungen, Förderbänder, Trimmer oder Sicherheitsbegrenzungen.
Beginnen Sie oberhalb der Maschine. Bestätigen Sie die lichte Gebäudehöhe, die Krankapazität, den Kopfentfernungsweg und den Zugang zu Heizungen und Hydraulikkomponenten. Dann nach außen arbeiten. Bediener benötigen Platz, um die Form zu inspizieren, ein festsitzendes Teil zu entfernen und normale Wartungspunkte zu erreichen. Für die Materialanlieferung und den Fertigteiltransport sind Wege erforderlich, die nicht durch unsichere Zonen führen.
Kühlwasser verdient mehr als eine Schätzung der Rohrgröße. Auf der Seite werden 0,3 MPa und 120 L/min aufgeführt, aber die Anlage benötigt auch die erforderliche Einlasstemperatur, einen akzeptablen Temperaturanstieg, die Wasserqualität, die Filterung und den Rücklaufzustand. Formkreisläufe und Ölkühlung benötigen möglicherweise eine separate Steuerung. Im endgültigen Versorgungsblatt sollte angegeben werden, was im veröffentlichten Ablauf enthalten ist.
Druckluft benötigt die gleiche Behandlung. Auf der Website wird ein Druckreferenzwert von 0,8 MPa angegeben, die Einheit für den sichtbaren Luftstrom ist jedoch inkonsistent. Fordern Sie einen korrigierten Maschineneinlassbedarf, Spitzenbedarf, Luftqualität, Taupunkt und Anschlussgröße an. Möglicherweise ist ein Empfänger erforderlich, um den Druck bei großen Blasereignissen stabil zu halten.
Auf der Produktseite werden 52 bis 60 kW als „durchschnittlicher Energieverbrauch“ angegeben. Da es sich bei kW um eine Leistungseinheit handelt, verwenden Sie die Zahl nur als veröffentlichte Leistungsreferenz. Rechnen Sie es nicht in kWh pro Teil um. Die produktbezogene Energie hängt von der Form, dem Harz, dem Zyklus, den Hilfsmitteln und der akzeptierten Leistung ab.
EUROMAP 46.2definiert produktbezogene Messungen für eine bestimmte Extrusionsblasformmaschine, Form und ein bestimmtes Produkt. Es erfordert einen stabilen Betrieb und eine Produktqualität, die den Kundenanforderungen entspricht. Dies ist eine solide Grundlage für einen Abnahmetest. KingglesLeitfaden zu den Anforderungen an Versorgungsunternehmenkann bei der Strukturierung des Anlagendatenblattes helfen.

Ein Trockenzyklus von 320 Stück/h stellt keine Produktionsleistung dar
Als KGB100B-Trockenzyklusleistung bezeichnet Kinggle 320 Stück/h. Ein Trockenzyklus misst die Maschinenbewegung, ohne den gesamten Produktionsprozess nachzuweisen. Hierzu zählen nicht die Harzrückgewinnung, das Fallenlassen des Vorformlings, das Blasen, das Abkühlen, das Entfernen von Teilen, das Beschneiden oder die Qualitätsprüfung unter den vorgesehenen Produktionsbedingungen.
Bei großen Teilen ist die Kühlung oft begrenzt. Dicke Griffe, Ecken und Quetschzonen benötigen möglicherweise mehr Zeit als breite Wandbereiche. Eine schnellere Öffnungsbewegung kann ein Teil, das noch zu weich ist, um seine Form beizubehalten, nicht lösen. Die Automatisierung kann auch das Tempo vorgeben, wenn der Roboter, Trimmer oder Förderer langsamer ist als die Formmaschine.
Verwenden Sie drei separate Ausgabewerte. Zeichnen Sie den Trockenzyklus zunächst nur als Bewegungsreferenz auf. Zweitens: Messen Sie während des Produktionsversuchs die Bruttoformteile pro Stunde. Drittens: Melden Sie akzeptierte Teile pro Stunde nach den vereinbarten Qualitätsprüfungen und gezählten Stopps.
Akzeptierte Ausgabe = Bruttoformteile – Ausschussteile – Teile, die während der gezählten Stopps verloren gingen
Dokumentieren Sie für die Schichtplanung den Messzeitraum und die Stoppkategorien. Eine kurze Best-Cycle-Beobachtung ist keine stabile Produktionsrate.
Der Abnahmeplan sollte das Teil, die Form, das Harz, die Farbe, die Nachschleifregel, die Bedienereingriffe und die Hilfsausrüstung benennen. Es sollte auch den Qualitätsstandard definieren. Gewicht, Abmessungen, Leckleistung, Gratzustand, Aussehen und Wandstärken sind gängige Kategorien, aber das Projekt muss diejenigen auswählen, die wichtig sind.
Nutzen Sie den Zielzyklus als Budget. Unterteilen Sie es in Speicherentladung, Formbewegung, Blasen, Kühlen, Entlüften, Öffnen, Entnehmen und Rückgewinnung. Dies zeigt, ob die Grenze durch die Maschine, die Form, das Material oder nachgelagerte Arbeiten verursacht wird. DerLeitfaden zur Zykluszeitoptimierungerklärt, wie man eine Stufe verbessern kann, ohne den Fehler an eine andere Stelle zu verlagern.
Die Wandprogrammierung muss dem Produkt folgen, nicht einer kopierten Kurve
Große extrusionsblasgeformte Teile dehnen sich ungleichmäßig aus. Material in der Nähe einer Schulter, einer Ecke, eines Griffs oder einer Tiefziehplatte kann sich weiter bewegen als Material auf einer breiten Platte. Ein gleichmäßiger Düsenspalt kann dazu führen, dass ein Bereich zu dünn ist, während ein anderer unnötig viel Gewicht mit sich bringt.
Auf der KGB100B-Seite heißt es, dass das Standardmodell einen MOOG 100-Dickenregler enthält. Im Angebot sind der genaue installierte Controller, die Profilauflösung und das Optionspaket zu nennen. AVon Kinggle gehostetes Moog DigiPack III-Handbuchzeigt, wie eine Akku-Maschinensteuerung die Werkzeugposition mit einem programmierten Profil verknüpfen kann. Außerdem werden die Funktionen Schussgröße, Polsterung und Speicherposition aufgeführt. Dieses Handbuch veranschaulicht die Steuerlogik, sollte jedoch nicht dazu verwendet werden, die genaue KGB100B-Schnittstelle vorauszusetzen.
Erstellen Sie das erste Profil aus bekannter Geometrie und bekanntem Formzeitpunkt. Dann schneiden oder messen Sie Teile an definierten Stellen. Ändern Sie jeweils eine Region und notieren Sie die Überarbeitung. Ein schwereres Teil ist nicht automatisch ein besseres Teil. Ziel ist es, genügend Material dort zu haben, wo die Leistung es braucht, und weniger Überschuss dort, wo es nicht nötig ist.
Die Profilarbeit muss im Zusammenhang mit der Schussmasse und der Vorformlingslänge stehen. Durch die Vergrößerung eines Profilbereichs ändert sich das an anderer Stelle verfügbare Material. Auch Temperatur und Wellengang können das Ergebnis verschieben. Speichern Sie das genehmigte Rezept mit Materialqualität, Farbe, Kopftemperatur, Schusseinstellungen und Formversion.
DerParison-ProgrammierhandbuchBietet eine schrittweise Optimierungsmethode. Für dieses Projekt sollte der FAT das endgültig gespeicherte Profil mit der gemessenen Wandkarte und dem Teilgewichtsbereich vergleichen.
Führen Sie einen Werkstest durch, der die Kaufentscheidung beantwortet
Ein sinnvoller Werksabnahmetest ist keine Maschinenvorführung. Es handelt sich um einen kontrollierten Versuch, das vereinbarte Produkt unter dokumentierten Bedingungen herzustellen. Das Ergebnis sollte zeigen, was getestet wurde, wie es gemessen wurde und was außerhalb des Testumfangs blieb.
EUROMAP 46.2 bietet hilfreiche Messdisziplin. Voraussetzung dafür ist, dass sich die Maschine in einem stabilen Zustand befindet, die Produktqualität den Kundenanforderungen entspricht und wichtige Prozessdaten dokumentiert werden. Der Verkaufsprozess von Kinggle sieht außerdem vor, dass Kunden zum Test eingeladen werden können. Verfassen Sie diese Gelegenheit in einem schriftlichen Protokoll, bevor der Prozess beginnt.
- Frieren Sie den Testartikel ein.Identifizieren Sie die Teilerevision, die Form, die Kopfanordnung, die Anzahl der Hohlräume oder Auslässe sowie alle installierten Optionen.
- Notieren Sie die Formulierung.Listen Sie Harzqualität, Lieferant, Farbpaket, Zusatzstoffe und Mahlgutregel auf. Bewahren Sie nach Möglichkeit genügend Material von einer bekannten Charge auf.
- Überprüfen Sie die Einrichtung.Zeichnen Sie Lauf- und Kopftemperaturen, Schusseinstellungen, Profildateien, Blasbedingungen, Kühlwasserbedingungen und den Automatisierungsstatus auf.
- Erreichen Sie einen stabilen Betrieb.Wählen Sie nicht das erste akzeptable Teil aus. Vereinbaren Sie Stabilisierungsregeln und das Beispielfenster, bevor Sie die Leistung messen.
- Massenbilanz messen.Wiegen Sie das fertige Teil, den Grat und andere Zuschnitte. Vergleichen Sie die Bruttomasse des Vorformlings mit der angegebenen Speicheranordnung.
- Überprüfen Sie die Produktqualität.Verwenden Sie die zugelassenen Standorte und Methoden für Wandstärke, Abmessungen, Gewicht, Leckageleistung und sichtbare Mängel.
- Zählt die akzeptierte Ausgabe.Melden Sie Gesamtzyklen, Bruttoteile, Ausschuss und Stopps über den vereinbarten Zeitraum. Bewahren Sie den Trockenzyklus als separates Protokoll auf.
- Versorgungsleistungen messen.Erfassen Sie Spannung, Leistung, Druckluftdruck und -durchfluss, Kühlwassertemperatur, -druck und -durchfluss an definierten Grenzen.
- Fordern Sie die Wiederholbarkeit heraus.Überprüfen Sie die Schussmasse, die Position des Vorformlings und die Produktabmessungen im gesamten Probenfenster, nicht nur an einem ausgewählten Stück.
- Enge Abweichungen.Geben Sie vor der Versandgenehmigung für jeden fehlerhaften Artikel einen Besitzer, eine Aktion, eine Beweisanforderung und ein Fälligkeitsdatum an.
Behalten Sie die Rohdaten mit der unterschriebenen Zusammenfassung bei. Fotos sollten die Probenidentifikation und den Messort zeigen. Rezepturdateien, Alarme und Abweichungsvermerke gehören zum Nachweis. DerFAT-Anleitung für Blasformmaschinenenthält einen umfassenderen Akzeptanzrahmen.
Auch die Probenauswahl benötigt eine Regel. Nummerieren Sie die Teile der Reihe nach und ersetzen Sie ein fehlerhaftes Muster nicht durch ein besseres. Wenn sich die Einstellungen ändern, starten Sie eine neue Probengruppe und notieren Sie die Änderungszeit. Dadurch bleibt das Ergebnis nachvollziehbar. Es trennt auch normale Variationen von bewusster Prozessentwicklung.
Vergleichen Sie vor der Versandfreigabe das Prüfprotokoll mit der unterschriebenen Anforderungsmatrix. Eine bestandene Maschinenbewegungsprüfung kann einen offenen Artikel mit Produktqualität nicht schließen. Jeder Test, der nicht abgeschlossen werden konnte, sollte mit dem Grund und der vereinbarten Nachverfolgungsmethode sichtbar bleiben.
Bereiten Sie eine Angebotsanfrage vor, die ein Maschinenbauer erstellen kann
Eine vage Anfrage nach „einer 120-Liter-Blasformmaschine“ lädt zu einem vagen Vorschlag ein. Versenden Sie stattdessen ein kompaktes technisches Paket. Es muss nicht perfekt sein, aber es muss bekannte Anforderungen von offenen Entscheidungen trennen.
Beginnen Sie mit einer bemaßten Produktzeichnung oder 3D-Datei. Fügen Sie Fotos hinzu, wenn sie Hälse, Einsätze, Griffe oder Besätze erklären. Geben Sie das angestrebte Fertiggewicht an und identifizieren Sie kritische Wandbereiche. Nennen Sie die Materialgüte und ggf. zulässiges Mahlgut. Wenn chemische Beständigkeit oder eine behördliche Prüfung wichtig sind, geben Sie den genauen Standard und den Produktzustand an.
Dann definieren Sie die Produktion. Geben Sie akzeptierte Teile pro Stunde oder pro Tag, verfügbare Schichten, geplante Automatisierung und nachgelagerte Schritte an. Geben Sie an, ob das Projekt eine neue Form umfasst. Wenn bereits eine Form vorhanden ist, geben Sie deren Montagezeichnung, Gewicht, Dicke, Montage- und Serviceanschlüsse an.
Zu den Anlageninformationen sollten Stromversorgung, Frequenz, Druckluftkapazität, Kühlwasserbedingungen, lichte Höhe, Zugangstür, Kran- und Bodendaten gehören. Warten Sie nicht bis zur Installation, um diese Artikel mit der Maschine zu vergleichen. Projekte mit großen Teilen können durch Montage und Produkthandhabung genauso einfach eingeschränkt werden wie durch Extrusion.
Der Anfrage beifügen
Produkt- und Formzeichnungen, Harzdetails, Ausgabeziel, Qualitätskriterien, Nutzungsbedingungen, Layoutgrenzen und gewünschter Automatisierungsumfang.
Bitte im Vorschlag
Endgültige Kopfoption, Schraube und Antrieb, Erklärung zur Formanpassung, Nutzungsgrenzen, Layout, Abnahmeprotokoll, mitgelieferte Optionen und technische Ausschlüsse.
Fordern Sie eine ausgefüllte Anforderungsmatrix an. In jeder Zeile sollte „entspricht“, „Änderung erforderlich“ oder „nicht enthalten“ stehen, gefolgt von einem Verweis auf den Vorschlag. Dies ist einfacher zu prüfen als verstreute Aussagen in E-Mails. Kinggle bietet eineDownloadbereichfür technische Unterlagen und aProjektanfrageformularfür den Erstkontakt.
Wenn der KGB100B in die engere Wahl kommt
Der KGB100B verdient eine genauere Betrachtung, wenn das Produkt in die Nähe seines großen Anwendungsbereichs fällt und die technischen Prüfungen übereinstimmen. Als Anwendungen nennt die Produktseite Chemiefässer, Autoteile, Verkehrsabsperrungen, Schwimmkörper, Spielzeug und Möbel. Diese Liste zeigt das vorgesehene Feld, ist jedoch kein Beweis dafür, dass ein bestimmter Teil ausgeführt wird.
Ein starker Shortlist-Fall weist vier Merkmale auf. Die Form passt mit Raum für Bewegung und Dienstleistungen. Die Bruttomasse des Vorformlings passt zur bestätigten Kopfoption. Die Extrusionsrückgewinnung unterstützt den erforderlichen Zyklus mit dem vorgesehenen Material. Die Fabrik kann innerhalb der vereinbarten Grenzen Versorgungs- und Umschlagleistungen erbringen.
Wechseln Sie zu einer anderen Konfiguration, wenn eine dieser Bedingungen fehlschlägt. Ein größerer Akkumulator löst möglicherweise die Schussmasse aus, nicht jedoch die Formbreite. Eine größere Aufspannplatte löst möglicherweise die Formhülle, nicht jedoch die Extrusionswiederherstellung. Eine andere Maschinengröße kann wirtschaftlicher sein, wenn das Teil viel kleiner ist als der Arbeitsbereich der Plattform.
Machen Sie auch eine Pause, wenn die Daten unvollständig sind. Die in Klammern gesetzten Kopfzahlen und die inkonsistente Luftstromeinheit auf der Website bedürfen einer schriftlichen Klärung. Die Trockenlaufnummer kann keine Leistungsgarantie abschließen. Dabei handelt es sich um normale Punkte einer technischen Vereinbarung und nicht um Vermutungen.
Die Kaufentscheidung sollte mit einem teilbasierten Testplan enden. Wenn die Maschine stabile, akzeptable Teile mit der vereinbarten Rate und den vereinbarten Nutzengrenzen herstellen kann, ist das Modell für die Aufgabe geeignet. Fehlen diese Nachweise, bleibt die Auswahlliste vorläufig.
Häufig gestellte Fragen
Welche Produkte können mit der Blasformmaschine KGB100B 120L hergestellt werden?
Kinggle listet auf der KGB100B-Seite Chemiefässer, Autoteile, Verkehrsabsperrungen, Schwimmwagen, Spielzeug und Möbel auf. Hierbei handelt es sich um Anwendungsreferenzen, nicht um automatische Genehmigungen. Das reale Produkt muss noch auf Formgröße, Bruttomasse des Vorformlings, Klammerbedarf, Material, Entnahmeweg und Kühlung überprüft werden.
Bedeutet 120 l, dass jeder Behälter unter 120 l hineinpasst?
Nein. Das nominale Behältervolumen ist nur ein Siebwert. Ein Teil unter 120 L kann immer noch die Formhülle, die projizierte Flächengrenze, den Speicherbedarf oder den verfügbaren Entnahmeraum überschreiten. Senden Sie die Produkt- und Formzeichnungen für eine modellspezifische Überprüfung.
Kann der KGB100B ein 15 kg schweres HDPE-Fertigprodukt herstellen?
Machen Sie diese Annahme nicht anhand der öffentlichen Tabelle. Die Seite gibt 9(15) kg als Referenz für das Gewicht des PE-Akkus an, offenbar zusammen mit zwei aufgeführten Kopfkapazitäten. Die Bruttomasse des Vorformlings umfasst den Teil und alle Grate oder Beschnitte. Der ausgewählte Kopf, das Harz und der nutzbare Prozessspielraum müssen von Kinggle bestätigt und in einem Versuch nachgewiesen werden.
Ist die erwartete Produktionsleistung 320 Stück/h?
Nein. Kinggle bezeichnet 320 Stück/h als Trockenzyklus. Die tatsächlich akzeptierte Leistung umfasst Extrusion, Formung des Vorformlings, Blasen, Kühlen, Entfernen, Beschneiden, Ausschuss und Stopps. Geben Sie die erforderliche akzeptierte Ausgabe an und überprüfen Sie sie anhand der Produktionsform und des Materials.
Wie sollte der Energieverbrauch verglichen werden?
Vergleichen Sie die produktbezogene Energie unter der gleichen Form, dem gleichen Produkt, dem gleichen Harz, den gleichen Qualitätsregeln und den gleichen Testgrenzen. Auf der KGB100B-Seite werden 52 bis 60 kW als durchschnittliche Energielinie veröffentlicht, bei der es sich um eine Leistungsreferenz handelt. Messen Sie kWh/kg und kWh pro akzeptiertem Teil während einer stabilen Produktion, anstatt den Seitenwert umzurechnen.
Welche Informationen sollte ich für ein KGB100B-Angebot senden?
Senden Sie Produktzeichnungen und Fotos, Abmessungen, Fertiggewicht, Wandanforderungen, Materialqualität, Nachschleifregel, akzeptierte Ausgabe, Qualitätstests, Formdaten, Nutzungsbedingungen und Automatisierungsanforderungen. Kennzeichnen Sie unbekannte Gegenstände deutlich. Dadurch erhält der Lieferant genügend Informationen, um den Kopf, die Passform und den Versuchsumfang zu bestätigen.
Überprüfen Sie Ihr Teil, bevor Sie die Maschine auswählen
Senden Sie Kinggle die Produktzeichnung, die Bruttogewichtsschätzung, das Harz, die Formdaten, das Produktionsziel und die Werksbedingungen. Das Team kann prüfen, ob die KGB100B-Plattform und die ausgewählte Speicherkonfiguration zum Projekt passen.
Fordern Sie eine Produktanpassungsbewertung an