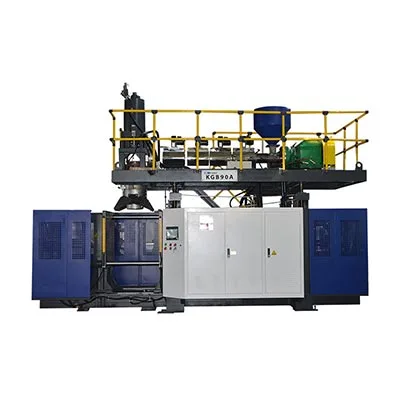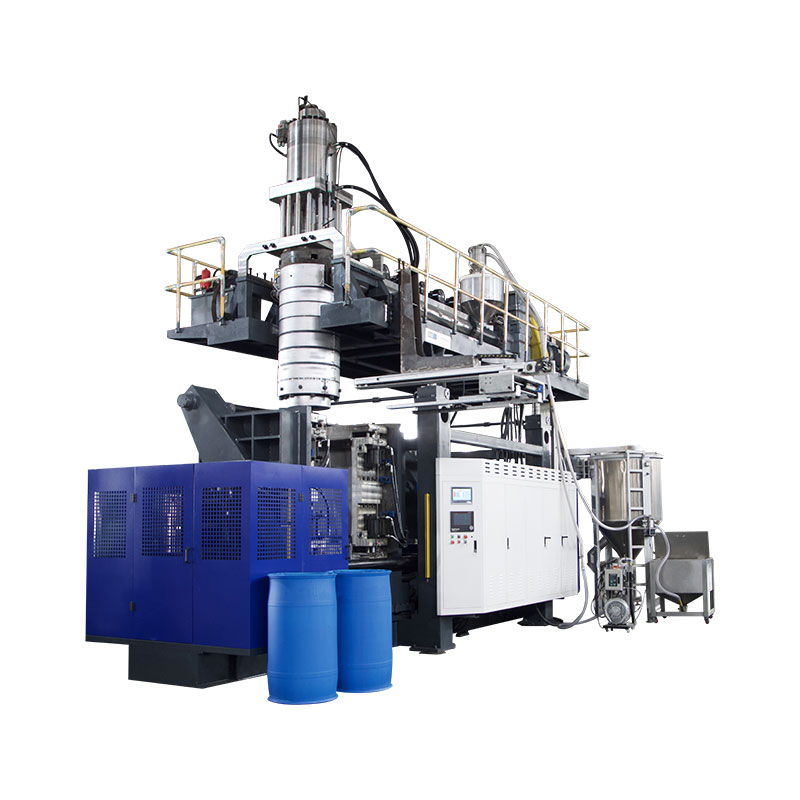

Konfigurieren Sie den KGB110A anhand eines gemessenen Produktmusters, nicht anhand des 160L-Namens allein. Erfassen Sie die Teilegeometrie, das Nettogewicht, die Wandkarte, das Harz, den Beschnitt und das Produktionsziel. Verwenden Sie diese Eingaben dann, um die Formhülle, den Bruttovorformlingsbedarf, die Extrusionsrückgewinnung, den Klemmenbedarf und die Betriebseinrichtungen zu überprüfen.
Mit einer 160-Liter-Blasformmaschine können ganz unterschiedliche Produkte hergestellt werden. Eine hohle Straßensperre hat eine große projizierte Fläche. Ein Ponton kann lange Zugzonen und Abdichtungsanforderungen haben. Eine Tischplatte kann breit, aber relativ flach sein. Ein Modellname beseitigt diese Unterschiede nicht.
Der nützlichste Ausgangspunkt ist oft das Objekt, das bereits auf dem Schreibtisch des Käufers liegt. Messen Sie es, wiegen Sie es und markieren Sie die wichtigen Bereiche. Dieses Muster wird zum Bindeglied zwischen Produktdesign, Werkzeugausstattung, Maschinenkonfiguration und dem Abnahmetest.

Die sechsseitige Beispieldatei, die das Projekt vorantreiben soll
Bemaßte Teilezeichnung, Gesamtgröße, Öffnungen, Einsätze und Montageschnittstellen.
Nettoteilgewicht, Materialqualität, Farbe, Zusatzstoffe und zulässiges Mahlgut.
Wandstärkenkarte mit kritischen Standorten und Produkttestanforderungen.
Trimmkarte mit oberem Grat, unterem Heck, Griffabfällen und anderen Verlusten.
Akzeptiertes Ausgabeziel, Schichtmuster, Automatisierung und nachgelagerte Arbeiten.
Fabrikstrom, Luft, Wasser, Zugang, Hebezeug und verfügbarer Zellenraum.
Hinweis zu veröffentlichten Daten:Der aktuelle Seitentitel und Anwendungstext von Kinggle ordnet den KGB110A der 160L-Klasse zu. Auf derselben Seite werden derzeit 120 L in der Übersichts- und Maximalkapazitätstabelle angezeigt. Dieser Artikel folgt der veröffentlichten 160L-Produktpositionierung, die genaue bestellte Kapazität muss jedoch im Angebot und in der technischen Vereinbarung bestätigt werden.
Beginnen Sie mit dem Produktmuster, nicht mit dem Katalogetikett
Das Beispiel zeigt Ihnen, wo die Maschinenentscheidung fehlschlagen kann. Seine Außenmaße beeinflussen die Form. Sein Gewicht und seine Trimmung wirken sich auf den Akku aus. Seine breiten Flächen beeinflussen die projizierte Fläche. Tiefe Ecken und Griffe beeinflussen die Wandverteilung. Das Kühlverhalten beeinflusst Zykluszeit und Entnahme.
Die Lautstärke ist immer noch nützlich. Es hilft dabei, das Projekt in einen allgemeinen Maschinenbereich einzuordnen. Dennoch benötigen zwei Produkte mit demselben umschlossenen Volumen möglicherweise unterschiedliche Köpfe, Klammern oder Formöffnungen. Ein voluminöser Schwimmkörper kann mehr Luft enthalten und verbraucht weniger Harz als eine dichte technische Platte mit lokalen Rippen und dicken Befestigungszonen.
Verlassen Sie sich nicht auf das Fertigteil eines Mitbewerbers als einzige Quelle. Fügen Sie nach Möglichkeit die ursprüngliche Designdatei und die beabsichtigte Leistungsanforderung hinzu. Ein kopiertes Muster kann eine Wandstärke enthalten, die eine alte Form oder einen alten Prozess ausgleicht. Das Wiederholen dieser Wand, ohne ihre Aufgabe zu verstehen, kann das Gewicht erhöhen, ohne die Leistung zu verbessern.
Kinggle ist dokumentiertVerkaufsprozessbeginnt mit Produktfotos, Zeichnungen, Gewicht, Größe und Material. Außerdem werden Anforderungen an Dicke, Leistung und Chemikalienbeständigkeit gestellt. Diese Reihenfolge ist praktisch, da die Maschinenempfehlung dem Produktnachweis folgt.
Die Beispieldatei sollte eine Revisionsnummer haben. Wenn sich Hals, Griff, Einsatz oder die Gesamtlänge ändern, aktualisieren Sie die Datei, bevor Maschine und Form eingefroren werden. Dies vermeidet ein Projekt, bei dem das Angebot zu einem frühen Muster passt, die Produktionszeichnung jedoch nicht mehr zur angegebenen Zelle passt.
Erstellen Sie ein Beispieldossier, das die technische Prüfung übersteht
Beginnen Sie mit grundlegenden Messungen. Notieren Sie die Gesamtlänge, -breite und -höhe. Fügen Sie Öffnungsdurchmesser, Halsausführung, Flanschgröße, Griffspiel und die Position aller Einsätze hinzu. Markieren Sie die Trennlinie und die sichtbaren Quetschbereiche, wenn das Muster diese erkennen lässt.
Wiegen Sie das gesamte Produkt auf einer geeichten Waage. Trennen Sie dann alle abnehmbaren Komponenten, die nicht blasgeformt sind. Eine Kappe, ein Stopfen, ein Metalleinsatz oder eine Schaumstofffüllung sollten nicht als geformter Kunststoff gezählt werden. Notieren Sie die Materialidentifizierungsmethode, anstatt das Polymer anhand des Aussehens anzunehmen.
Für die Wandstärke ist eine Lagekarte erforderlich. Nummerieren Sie die Punkte auf einer Zeichnung oder einem Foto. Beziehen Sie Ecken, Schulterübergänge, Griffe, Basiskontakte, Montagezonen und breite Platten ein. Eine einzelne durchschnittliche Dicke verbirgt den dünnen Bereich, der möglicherweise die Leistung beeinträchtigt.
Schreiben Sie als Nächstes die Produkttests. Für Schwimmkörper, Verkehrsbarrieren, Möbelpaneele und Industriecontainer gelten nicht die gleichen Zulassungskriterien. Verwenden Sie die tatsächliche Zeichnung des Käufers, behördliche Anforderungen oder interne Tests. Leihen Sie sich keinen Fallhöhen-, Belastungs- oder Dichtheitstest von einem nicht verwandten Produkt aus.
| Musterbeweis | So nehmen Sie es auf | Maschinenentscheidung betroffen |
|---|---|---|
| Gesamtgeometrie | Bemaßte Zeichnung oder geprüfte 3D-Datei | Formhülle, Mittellinie, Kopfposition und Entfernungspfad |
| Nettoformgewicht | Gewicht ohne separat montierte Teile | Ausgangspunkt für die Bruttomasse des Vorformlings |
| Wandverteilung | Nummerierte Standorte mit der gewählten Messmethode | Parison-Profil, Schussverteilung und Versuchskriterien |
| Harzsystem | Sorte, Lieferant, Farbe, Zusatzstoffe und Mahlgutregel | Schneckeneignung, Schmelzrate und Verarbeitungsfenster |
| Trimmen und flashen | Erwartete Fetzen oben, unten, am Griff und an der Seite | Speicherbedarf und Mahlgutbelastung |
| Funktionstests | Benannte Methode, Bedingung, Stichprobengröße und Bestehensgrenze | Formdesign, Kühlung, Wandziele und FAT-Umfang |
| Akzeptierte Ausgabe | Gute Teile pro Stunde oder Schicht nach Inspektion | Rückgewinnungsrate, Kühlung, Automatisierung und Downstream-Kapazität |
Ein Muster ist ein Beweis, keine vollständige Spezifikation. Möglicherweise ist es gealtert, verzogen oder hat Chemikalien absorbiert. Verwenden Sie es, um bessere Fragen zu stellen, und platzieren Sie dann die genehmigte Zeichnungs- und Testnorm über der physischen Probe in der Dokumentenhierarchie.
Lesen Sie die KGB110A-Spezifikation als eine Reihe von Überprüfungen
DerKGB110A Produktseiteveröffentlicht eine Maschinengröße von 6,6 x 4,2 x 5,2 m und ein Maschinengewicht von 22 t. Sein Spannbereich umfasst 760 kN, eine 1100 x 1400 mm große Aufspannplatte und eine maximale Form von 1000 x 1400 mm. Auf der Seite ist auch ein Formdickenbereich von 610 bis 750 mm angegeben.
Für Öffnung und Bewegung werden auf der Seite 600 bis 1600 mm und ein 600 mm Verfahrweg angegeben. Diese Zahlen benötigen die Formbaugruppe daneben. Die sinnvolle Frage ist, ob sich das vollständig abgekühlte Teil mit dem vorgesehenen Roboter, den noch angebrachten Einsätzen und Beschnitten lösen und aus der Form verlassen lässt.
Der Extrusionsbereich verfügt über eine 110-mm-Schnecke, ein L/D-Verhältnis von 25, einen 75-kW-Extrudermotor und vier Heizzonen. Die veröffentlichte HDPE-Schmelzkapazität beträgt 160 bis 200 kg/h. Dieser Bereich gehört zum HDPE-Wortlaut der Seite. Es lässt sich nicht beweisen, dass die gleiche Rate für ein anderes Material oder eine andere Formulierung gilt.
Im Kopfteil sind 12(20) L Speicherkapazität und 9(15) kg PE-Speichergewicht angegeben. Außerdem wird ein maximaler Matrizenstiftdurchmesser von 450 (600) mm angegeben. Werte in Klammern können Konfigurationsoptionen widerspiegeln, aber die Seite definiert die Regel nicht. Der Vorschlag muss den gewählten Kopf, die Werkzeugbestückung und die Harzbasis angeben.
Auf der Seite wird das Standardmodell mit MOOG 100 Dickenregler, Roboterarm und Bodenblassystem beschrieben. Hierbei handelt es sich um von Erstanbietern veröffentlichte Aussagen. Im Angebot sind weiterhin alle gelieferten Artikel, deren Schnittstelle sowie etwaige projektspezifische Änderungen zu benennen.
Fabrikablesung:Kopieren Sie die Tabelle nicht ohne ihre Fragen in eine Bestellung. Fügen Sie neben jeder Spezifikation, die es erfüllen soll, die Mustermessung, die Formzeichnung oder die Nutzwertberechnung bei.
Übersetzen Sie die Produktform in Formanpassungs- und Entnahmeraum
Die Produktzeichnung wird erst zu einer Form, nachdem Schrumpfstrategie, Hohlraumstahl, Kühlung, Abschnürung, Entlüftungen, Halswerkzeuge und Montage hinzugefügt wurden. Die resultierende Baugruppe kann viel größer sein als das Produkt. Ein Teil, das innerhalb einer Grenze von 1000 x 1400 mm angenehm aussieht, kann durch das Hinzufügen von Anschlüssen und beweglichen Vorrichtungen eng werden.
Breite, Höhe und Einbaustärke separat prüfen. Verwenden Sie die komplette Baugruppe, einschließlich Trägerplatten und Adapter. Bestätigen Sie das Montagemuster anhand der Plattenreferenz von 1100 x 1400 mm. Zeigen Sie Wasser-, Hydraulik-, Pneumatik- und Elektroanschlüsse in ihrer Einbaulage.
Der Öffnungsraum ist ein Bewegungsproblem. Bei einer Tischplatte müssen möglicherweise tiefe Rippen freigelegt werden. Eine Barriere kann schräg aus dem Hohlraum austreten. Ein Ponton kann im heißen Zustand flexibel bleiben und benötigt beim Herausnehmen möglicherweise Unterstützung. Der Robotergriff und die Teiledrehung benötigen einen eigenen Hubraum.
Planen Sie gleichzeitig die Route für den Werkzeugwechsel. Die KGB110A-Seite gibt ein Maschinengewicht von 22 t an, veröffentlicht jedoch nicht das zulässige Formgewicht. Fragen Sie Kinggle nach der endgültigen Gewichtsgrenze der Form, den Hebepunkten und der allgemeinen Anordnungszeichnung. Überprüfen Sie dann den Anlagenkran, die Hakenhöhe und die Annäherung.
Die Formkühlung kann den gesamten Zyklus steuern. Große Flächen erfordern ausgeglichene Schaltkreise, während dicke Strukturen möglicherweise eine gezielte Kühlung erfordern. DerExtrusionsblasformführungbehandelt Abschnürung, Entlüftung und Schaltungsplanung ausführlicher.
Berechnen Sie den Bruttovorformlingbedarf, bevor Sie den Kopf auswählen
Der Akkumulator muss das gesamte Material liefern, das während eines Formvorgangs die Form verlässt. Das Gewicht des fertigen Produkts beträgt nur einen Teil. Der Kopf führt auch Grate, Schwänze, Griffabfälle und jegliches Material zu, das beim Besäumvorgang entfernt wird.
Bruttomasse des Vorformlings = Nettoformprodukt + Grat und Beschnitt + dokumentierte Prozesszugabe
Verwenden Sie gemessene oder vom Werkzeug abgeleitete Werte. Für Schwimmer, Absperrungen, Möbel und technische Teile gibt es keinen einheitlichen Schrottanteil.
Kinggle veröffentlicht 9(15) kg als PE-Akkugewichtslinie für KGB110A. Behandeln Sie es als Kopf- und Materialreferenz, nicht als Fertigproduktkapazität. PE-Typ, Schmelzetemperatur, Recyclinganteil und Düseneinstellung können das Gebrauchsverhalten verändern. Ein anderes Harz erfordert eine eigene Überprüfung.
Die Länge des Parisons hängt von der Masse ab. Ein langer Vorformling kann durchhängen oder sich dehnen, bevor sich die Form schließt. Eine breite Matrize verringert möglicherweise den erforderlichen Zug um das Produkt herum, kann jedoch die Anforderungen an Kopf und Werkzeug ändern. Notieren Sie während des Versuchs die Düsengröße, den programmierten Spalt, die Extrusionszeit und die Vorformlingsposition.
Auch die Bruttonachfrage wirkt sich auf das Mahlgut aus. Starker Grat kann in den Akkumulator eindringen und einen großen Schrottstrom erzeugen. Der Granulator, das Förder- und Mischsystem müssen mithalten. Wenn Regenerat in das Produkt zurückfließt, gehören dessen Anteil und Kontaminationskontrollen zur zugelassenen Rezeptur.
Kontrollbereich zur Profilkorrektur verlassen. Ein an der praktischen Kante verlaufender Kopf bietet möglicherweise wenig Platz für dickere Ecken oder einen längeren Vorformling. Der Versuch sollte eine stabile Bruttomasse, ein akzeptables Polster und eine wiederholbare Platzierung des Vorformlings über ein definiertes Probenfenster zeigen.
Verwandeln Sie die Wandkarte in ein kontrolliertes Vorformlingsprofil
Auf der Wandkarte ist angegeben, wo für das Produkt Material benötigt wird. Das Vorformlingsprofil gibt an, wann sich der Düsenspalt ändern soll, wenn der Vorformling den Kopf verlässt. Das Verbinden dieser beiden Datensätze ist sinnvoller als das Kopieren eines Profils aus einem anderen Teil.
Nummerieren Sie die Wandpositionen auf der Beispielzeichnung. Schneiden oder messen Sie nach jedem Versuch dieselben Stellen in derselben Reihenfolge. Erfassen Sie mit jeder Gruppe das Teilegewicht und die Profilrevision. Ändern sich mehrere Einstellungen gleichzeitig, verliert das Team den Grund für das Ergebnis.
Auf der Seite KGB110A wird ein Dickenregler MOOG 100 genannt. AMoog DigiPack III-Handbuch, gehostet von Kinggleerklärt eine Steuerungsmethode, die Produktdateien speichert und die programmierte Wandstärke mit der Maschinenposition in Beziehung setzt. Es ist ein nützlicher Prozessbeweis, identifiziert jedoch nicht die genaue Controller-Schnittstelle, die auf jedem KGB110A vorhanden ist.
Ein Profil kann nicht jeden Fehler beheben. Die Form- und Dorngeometrie, die Kopfzentrierung, die Schmelzetemperatur, die Quellung des Vorformlings und der Zeitpunkt der Formgebung sind weiterhin von Bedeutung. Wenn der Vorformling außermittig in die Form gelangt, kann die Zugabe von Material das Symptom verbergen und gleichzeitig das Gewicht erhöhen.
Sobald der Teil bestanden ist, speichern Sie das komplette Rezept. Berücksichtigen Sie Material, Farbe, Temperaturen, Schusseinstellung, Profildatei, Blasen, Kühlung und Formrevision. DerParison-Programmierhandbuchsorgt für eine umfassendere Stimmsequenz.
Passen Sie die Extrusionsrückgewinnung an die Kühlung und die akzeptierte Ausgabe an
Die öffentliche Tabelle listet 160 bis 200 kg/h als KGB110A HDPE-Schmelzleistungsbereich auf. Die Produktionsfrage ist, ob die ausgewählte Schnecke den Akkumulator vor dem nächsten Schuss auffüllen und gleichzeitig eine stabile Schmelzequalität aufrechterhalten kann. Ein maximaler Prospektpreis allein kann das nicht beantworten.
Berechnen Sie den Bruttostundenbedarf des gesamten Vorformlings. Nutzen Sie die geplanten Formveranstaltungen pro Stunde und aktive Verkaufsstellen. Vergleichen Sie dann das Ergebnis mit der getesteten Schmelzrate für den tatsächlichen Harz-, Farb- und Mahlgutzustand.
Bruttomaterialbedarf, kg/h = Bruttomasse des Vorformlings x Formereignisse pro Stunde x aktive Vorformlinge pro Ereignis
Auf der KGB110A-Seite sind 320 Stück/h aufgeführt, es handelt sich jedoch um einen Trockenzyklus. Der Trockenzyklus ist eine Maschinenbewegungsreferenz. Die Produktausgabe umfasst die Rückgewinnung des Akkumulators, die Bildung des Vorformlings, das Blasen, Kühlen, Entlüften, Öffnen, Herausnehmen, Trimmen und Qualitätsverluste.
Große Teile verbringen oft einen Großteil des Zyklus mit der Kühlung. In dieser Zeit kann der Extruder den Kopf wieder auffüllen. Wenn eine bessere Formkühlung den Zyklus verkürzt, steigt die erforderliche Schmelzrate. Bei der Zyklusoptimierung müssen daher die Rückgewinnung und die Wandqualität überprüft werden, nicht nur die Formtemperatur.
Melden Sie abgenommene Teile pro Stunde nach den vereinbarten Kontrollen. Bewahren Sie Trockenzyklus, Bruttozyklen, Ausschuss und Stopps in separaten Spalten auf. DerLeitfaden zur Zykluszeitoptimierungzeigt, wie man ein stufenweises Zeitbudget erstellt.
760 kN anhand der projizierten Fläche und des Prozessdrucks prüfen
Kinggle veröffentlicht 760 kN Schließkraft für den KGB110A. Diese Zahl ist nur neben der projizierten Fläche des Hohlraums und dem vereinbarten Innendruck nützlich. Die projizierte Fläche ist die Kavitätensilhouette auf der Trennebene. Es handelt sich nicht um das Volumen oder die Oberfläche des Behälters.
Eine breite Barriere oder Tischplatte kann selbst bei geringer Tiefe eine erhebliche Trennlast erzeugen. Ein tiefer, aber schmaler Schwimmer kann sich anders verhalten. Mehrkavitäten- oder mehrteilige Anordnungen vergrößern die gesamte projizierte Fläche, die von der Klemme gesehen wird.
Auf der Produktseite wird ein Blasdruck von 0,8 MPa angegeben. Benutzen Sie bei der Berechnung das tatsächliche Produktionsfenster. Formentlüftung, Schmelzetemperatur, Oberflächendetails und Wandstärke können den erforderlichen Druck beeinflussen. Bei der Werksprüfung sollten der eingestellte Druck und der verfügbare Maschineneinlassdruck aufgezeichnet werden.
Der Flash-Zustand ist ein nützlicher Beweis. Wachsender Grat kann auf eine übermäßige Trennkraft, verschlissene Klemmbereiche, Ausrichtungsprobleme oder überschüssiges Material hinweisen. Beheben Sie nicht jedes Gratproblem durch Erhöhen der Klemmkraft. Überprüfen Sie die Form und verarbeiten Sie sie gemeinsam.
Der Maschinenlieferant und der Formenlieferant sollten eine Berechnung genehmigen. Tragen Sie die projizierte Fläche, den Prozessdruck, die Klemmanforderungen und den angenommenen Faktor in die technischen Unterlagen ein. Dies verhindert zwei separate Genehmigungen, die auf unterschiedlichen Annahmen beruhen.
Überprüfen Sie die Berechnung erneut, wenn sich die Kavitätsanordnung ändert. Durch das Hinzufügen eines zweiten Teils, das Verschieben der Trennlinie oder das Vergrößern eines Panels kann sich die projizierte Fläche ändern. Auch Einsätze und Nebeneinwirkungen können die Reaktion der Form verändern. Die endgültige Formzeichnung und nicht eine frühe Produktskizze sollte diese Prüfung abschließen.
Definieren Sie die Materialschichten, anstatt sich auf eine Feature-Phrase zu verlassen
Auf der KGB110A-Seite heißt es, dass die Plattform einschichtige Produkte bereitstellen und auch zweischichtige oder mehrschichtige Strukturen aufbauen kann. In derselben öffentlichen Spezifikationstabelle sind eine 110-mm-Schnecke und ein 75-kW-Extrudermotor aufgeführt. Ein mehrschichtiges Projekt benötigt daher eine Konfigurationszeichnung, die über die Standardtabelle hinausgeht.
Beginnen Sie mit dem Produktgrund für eine weitere Ebene. Dabei kann es sich um eine Farbplatzierung, recyceltes Kernmaterial oder eine funktionale Barriere handeln. Geben Sie das Material in jeder Schicht und das Zielverhältnis an. Überprüfen Sie die Kompatibilität, die Verarbeitungstemperaturen und die zulässigen Abweichungen.
Dann fordern Sie das Schmelzpfaddiagramm an. Es sollte jeden Extruder, Adapter, Kopfkanal und Kontrollpunkt identifizieren. Der Vorschlag sollte auch Motorgrößen, Heizlasten, Materialhandhabung und die überarbeitete Gesamtnutzleistung enthalten. Eine generische „Mehrschicht“-Kennzeichnung definiert dieses Gerät nicht.
Mit jedem Materialweg wächst der Umstellungsaufwand. Spülvolumen, Reinigungszugang, Farbreihenfolge und Abfalltrennung wirken sich auf die Betriebszeit aus. Wenn das Produkt nicht mehrere Schichten benötigt, kann das zusätzliche System mehr Arbeit erfordern, ohne einen Mehrwert für den Käufer zu schaffen.
Einschichtige Richtung
Verwenden Sie einen definierten Harzstrom, wenn die Produktleistung, die Farbe und der Recyclingplan mit einer Wandstruktur erfüllt werden können.
Mehrschichtige Richtung
Fordern Sie eine projektspezifische Coextrusionskonfiguration an, wenn jede Schicht über eine dokumentierte Funktion und einen dokumentierten Akzeptanzbereich verfügt.
KingglesMehrschicht-Coextrusionsführungerklärt die Rollen der Ebenen und die Fragen, die in die Ausschreibung gehören.
Planen Sie die komplette Zelle rund um eine 22 t-Maschine
Die veröffentlichten Maschinenabmessungen betragen 6,6 x 4,2 x 5,2 m. Das Maschinengewicht beträgt 22 t. Mit diesen Werten beginnt die Anlagenauslegung. Sie beinhalten keine Wartungsfreigaben, Treppen, Formenhandhabung, Harzausrüstung, Kompressor, Kühlsystem, Entnahme oder nachgelagerte Endbearbeitung.
Überprüfen Sie zuerst den vertikalen Pfad. Das Gebäude benötigt eine ausreichende Höhe für die Maschine, den Plattformzugang und den geplanten Hub. Markieren Sie die Route für den Düsenkopf und die Extruderkomponenten, wenn für Wartungsarbeiten ein Ausbau über Kopf erforderlich ist. Bestätigen Sie die Krankapazität und die Hakenreichweite anhand der endgültigen Zeichnung.
Auf der KGB110A-Seite werden 0,3 MPa und 120 L/min für Kühlwasser veröffentlicht. Das Projektblatt benötigt außerdem Einlasstemperatur, Rücklaufgrenze, Wasserqualität, Filterung und Kreislaufumfang. Eine Durchflusszahl ohne Temperatur kann das Kühlsystem nicht dimensionieren.
Für Druckluft werden auf der Seite 0,8 MPa und 1,8 m³/min angegeben. Bestätigen Sie Spitzen- und Durchschnittsbedarf, Empfängergröße, Taupunkt, Filterung und Anschlussgröße. Große Blasereignisse können den Druck verringern, wenn der Kopf zu klein ist.
Als durchschnittlichen Energieverbrauch gibt die Seite 52 bis 60 kW an. Da es sich bei kW um Leistung handelt, betrachten Sie dies als veröffentlichte Referenz für die Betriebsleistung. Rechnen Sie es nicht in kWh pro Teil um.EUROMAP 46.2verknüpft die produktbezogene Energiemessung mit einer bestimmten Maschine, Form und einem bestimmten Produkt unter stabilen Bedingungen.
DerWerkshandbuchdeckt elektrische Grenzen, Luft, Wasser, Bauarbeiten und Zugang ab. Verwenden Sie für die Installationsgenehmigung die endgültige allgemeine Anordnungszeichnung und nicht den öffentlichen Umschlag.

Beweisen Sie die Konfiguration mit einem nachvollziehbaren Produktversuch
Bei einem Werkstest sollte die in der Beispieldatei beschriebene Produktaufgabe wiederhergestellt werden. Die zugelassene Form, das Harz und die wichtigsten Optionen müssen vorhanden sein. Wenn ein Ersatz verwendet wird, notieren Sie die Differenz und schränken Sie die Schlussfolgerungen entsprechend ein.
Planen Sie die Probensequenz vor der Ausführung. Nummerieren Sie die Teile in der Reihenfolge, in der sie geformt werden. Legen Sie fest, wann eine stabile Produktion beginnt und wie lange das Messfenster dauert. EUROMAP 46.2 fordert für sein produktbezogenes Energieverfahren stabile Maschinenbedingungen und dokumentiert die Produktqualität im Rahmen des Testkontexts.
- Identifizieren Sie die Konfiguration.Notieren Sie die Seriennummer der Maschine, die Kopfoption, die Werkzeugbestückung, die Formrevision, die Steuerung und die installierte Automatisierung.
- Überprüfen Sie die Formulierung.Erfassen Sie Harzqualität, Lieferant, Farbe, Zusatzstoffe und Mahlgutgehalt aus dem tatsächlichen Versuchsmaterial.
- Erfassen Sie das Rezept.Speichern Sie Temperaturen, Schusseinstellungen, Wandprofil, Blaseinstellungen, Kühlbedingungen und Automatisierungszeitpunkt.
- Schließen Sie die Massenbilanz.Wiegen Sie das Produkt, jeden Schnittstrahl und den gesamten Bruttoschuss. Vergleichen Sie es mit der angegebenen Kopfbasis.
- Messen Sie die Wandkarte.Verwenden Sie die nummerierten Standorte und die vereinbarte Methode. Halten Sie die Messwerte mit jeder Probennummer verknüpft.
- Führen Sie Funktionsprüfungen durch.Wenden Sie nur die produktspezifischen Tests und Grenzwerte an, die in der genehmigten Anforderung beschrieben sind.
- Zählen Sie die Ergebnisse ehrlich.Separater Trockenzyklus, Bruttozyklen, angenommene Teile, Ausschuss und Stopps über den vereinbarten Zeitraum.
- Dienstprogramme aufzeichnen.Messen Sie Strom, Luft und Wasser an definierten Grenzen, während das akzeptierte Produkt hergestellt wird.
- Offene Posten schließen.Geben Sie für jede Abweichung einen Eigentümer, eine Korrekturmaßnahme, eine Nachweispflicht und ein Fälligkeitsdatum an.
Wählen Sie nicht nur den besten Teil für den Bericht aus. Halten Sie eine Reihenfolge ein, die Abwechslung zeigt. Wenn sich das Rezept ändert, beginnen Sie mit einer neuen Probengruppe. Dies trennt die Prozessentwicklung vom Akzeptanznachweis.
Vereinbaren Sie vor der Prüfung die Messwerkzeuge. Notieren Sie die Skalenauflösung, die Dickenmethode und den Kalibrierungsstatus dort, wo sie das Ergebnis beeinflussen. Verwenden Sie für die Probensequenz dieselben Werkzeuge. Wenn Käufer und Lieferant mit unterschiedlichen Methoden messen, vergleichen Sie diese Methoden, bevor Sie entscheiden, dass die Teile nicht übereinstimmen.
Ein fehlgeschlagenes Ergebnis braucht Kontext. Behalten Sie die zugehörigen Einstellungen, den Alarmverlauf, die Probennummer und das Inspektionsprotokoll bei. Ein korrigiertes Teil kann die Reparatur nachweisen, sollte aber nicht die frühere Abweichung löschen. Dieser Verlauf hilft dem Team bei der Entscheidung, ob der Fix stabil oder temporär ist.
Speichern Sie Rohdaten, Fotos, Rezeptexporte und signierte Zusammenfassungen zusammen. DerLeitfaden zur Werksabnahmeprüfungbietet ein umfassenderes Protokoll für Maschinen-, Produkt- und Dokumentenprüfungen.
Entscheiden Sie anhand von vier Toren, ob KGB110A passt
Der KGB110A gehört in die engere Wahl, wenn sich vier Beweisestore schließen. Zunächst passt sich die Form der Aufspannplatte, der Hülle, dem Dickenbereich und der Bewegung an. Zweitens kann der ausgewählte Kopf den groben Vorformling mit nützlichem Kontrollbereich liefern. Drittens unterstützt die Extrusionsrückgewinnung den Zielzyklus mit dem tatsächlichen Material. Viertens kann das Werk die erforderlichen Versorgungs- und Handhabungsleistungen bereitstellen.
Ein 160L-Label kann kein Tor ersetzen. Ein langes Teil besteht möglicherweise die Formprüfung nicht. Ein schweres Teil kann die Schussprüfung nicht bestehen. Ein kurzer Zyklus kann dazu führen, dass die Wiederherstellungsprüfung fehlschlägt. Eine Fabrik mit begrenzter Höhe besteht möglicherweise die Installationsprüfung nicht.
Bewegen Sie sich im Maschinenbereich nach unten, wenn das Produkt und die Form viel kleiner sind und die größere Plattform keine nutzbare Kapazität bietet. Steigen Sie nach oben oder fordern Sie eine andere Konfiguration an, wenn der Bruttoschuss, der Formraum oder der Klammerbedarf den bewährten Bereich überschreiten. DerKGB100B 120L Anleitungstellt die angrenzenden technischen Prüfungen im unteren Bereich bereit.
Schließen Sie die Auswahl mit einer unterschriebenen Anforderungsmatrix ab. In jeder Zeile sollten die Eingaben des Käufers, die vorgeschlagene Konfiguration und die Beweise zum Nachweis der Einhaltung aufgeführt sein. Unbekannte Artikel sollten offen bleiben und nicht durch eine Broschürenvermutung ersetzt werden.
Das Maschinenmodell ist dann das Ergebnis der Produktdatei. Dieser Auftrag gibt dem Formenbauer, dem Maschinenbauer und dem Käufer eine Reihe von Fakten an die Hand, auf deren Grundlage er arbeiten kann.
Häufig gestellte Fragen
Für welche Produkte ist die Blasformmaschine KGB110A 160L gedacht?
Auf der Produktseite von Kinggle sind Fässer, Möbel, Schwimmkörper, Pontons, Spielzeug, Autoteile und Verkehrsbarrieren aufgeführt. Dies sind Anwendungsfamilien. Das spezifische Produkt muss noch auf Formpassung, Bruttomasse des Vorformlings, Klammerbedarf, Material, Kühlung und Entnahme überprüft werden.
Warum sollte ich neben einer Zeichnung auch ein physisches Muster senden?
Die Zeichnung definiert die genehmigte Geometrie, während das Muster dem Ingenieurteam bei der Prüfung von Gewicht, Trennlinie, Beschnitt, Wandverteilung und Handhabung hilft. Verwenden Sie nach Möglichkeit beides. Die zeichnerischen und schriftlichen Tests sollen prüfen, ob das Muster vom aktuellen Design abweicht.
Ist die Produktionsleistung von KGB110A 320 Stück/h?
Nein. Auf der KGB110A-Seite sind 320 Stück/h als Trockenzyklus angegeben. Zu den akzeptierten Ergebnissen müssen Extrusionsrückgewinnung, Formung des Vorformlings, Blasen, Kühlen, Entnehmen, Beschneiden, Ausschuss und gezählte Stopps mit der Produktionsform und dem Harz gehören.
Kann ein 15 kg schweres PE-Fertigteil auf KGB110A laufen?
Die öffentliche Tabelle zeigt 9(15) kg als Referenzgewicht des PE-Akkumulators, nicht die Kapazität des fertigen Produkts. Die Bruttomasse des Vorformlings umfasst das Produkt und alle Grate oder Beschnitte. Bestätigen Sie den ausgewählten Druckkopf, die Harzbasis und den Betriebsspielraum und prüfen Sie das Ergebnis dann im Produktversuch.
Stellt der Standard-KGB110A mehrschichtige Produkte her?
In der Produktbeschreibung werden Einschicht- und Mehrschichtlösungen erwähnt, während in der öffentlichen Tabelle eine Schnecke und ein Extrudermotor aufgeführt sind. Für ein mehrschichtiges Projekt sind eine separate Schmelzpfadzeichnung, eine Extruderliste, eine Kopfkonfiguration, ein Schichtverhältnisbereich und ein überarbeitetes Versorgungsblatt erforderlich.
Was sollte in einer KGB110A-Anfrage enthalten sein?
Senden Sie die Produktzeichnung, Beispielfotos, Abmessungen, Nettogewicht, Wandkarte, Harz, Zuschnittschätzung, Qualitätstests, akzeptierte Ausgabeziele, Formdaten und Werksdienstprogramme. Kinggle kann dann den Kopf, den Formraum, die Extrusionsanordnung und den Abnahmeplan bestätigen.
Senden Sie den Produktnachweis, nicht nur einen Band
Teilen Sie die Beispieldatei, die Forminformationen, das Ausgabeziel und die Anlagenbedingungen mit Kinggle. Das Projektteam kann diese Fakten nutzen, um die KGB110A-Konfiguration zu bestätigen und einen produktbasierten Test zu definieren.
Fordern Sie eine Überprüfung der KGB110A-Konfiguration anQuellen und Rezensionsbasis
- Kinggle, 160L Akkumulationsblasformmaschine, Modell KGB110A. Produktpositionierung, Spezifikationen und angegebene Anwendungen, überprüft am 15. September 2026.
- Kinggle-Verkaufsprozess. Produktinformationsanfrage und angegebener Inspektionsablauf, überprüft am 15. September 2026.
- Moog DigiPack III Bedienungsanleitung, gehostet von Kinggle. Gespeicherte Produktdateien und programmierte Wandstärkensteuerung für Akkumulator- oder Durchlaufmaschinen.
- EUROMAP 46.2, Extrusionsblasformmaschinen, Ermittlung des produktbezogenen Energieverbrauchs. Version 1.0, Januar 2014.
Redaktioneller Hinweis:Kinggle ist der Hersteller und Herausgeber dieses Leitfadens. Produktdaten werden als von Erstanbietern veröffentlichte Informationen dargestellt. Die unterzeichnete Projektspezifikation und der bezeugte Test sollten die bestellte Maschine kontrollieren.