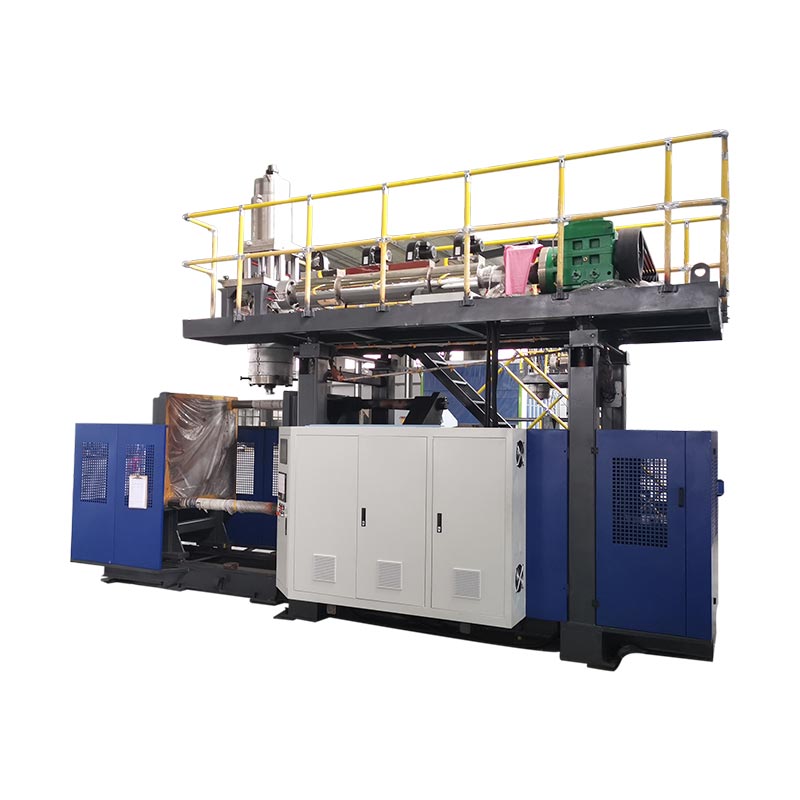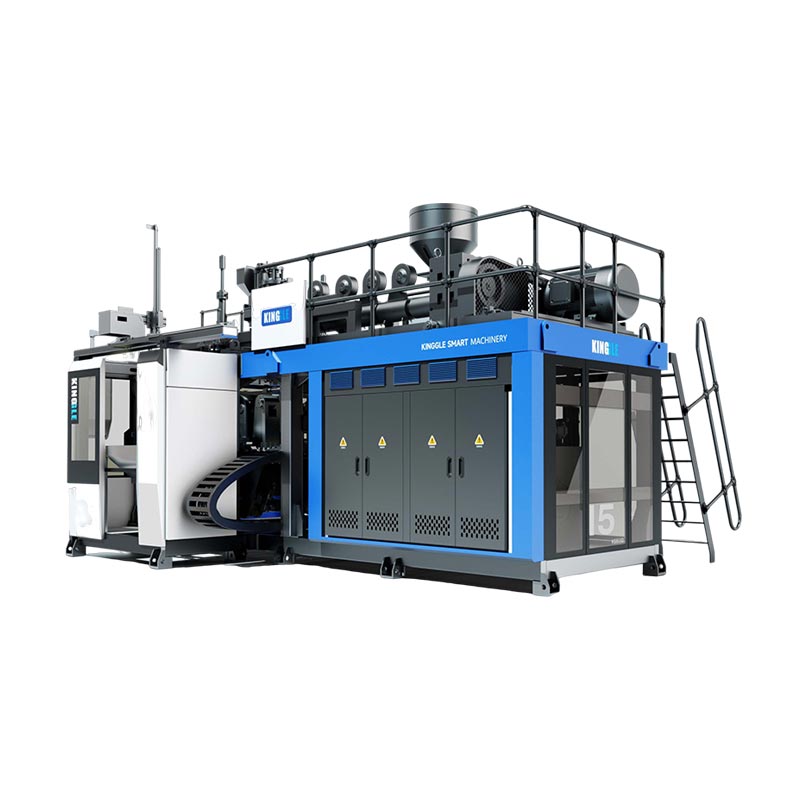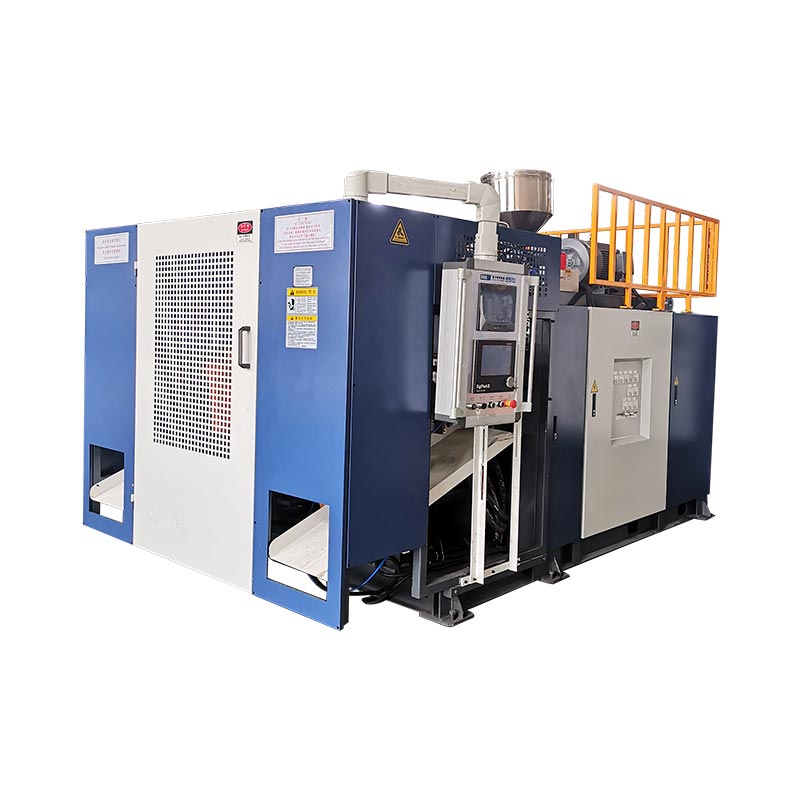

Die KGB200L/LP ist die Akkumulator-Blasformplattform der 250L-Klasse von Kinggle für 220L-Doppelring-Chemikalienfässer. Ein funktionierendes Projekt braucht mehr als die Formmaschine. Außerdem sind eine genehmigte Trommelspezifikation, abgestimmtes HMWHDPE, Form- und Kühldesign, Vorformlingsprogramm, Entnahme und Entgratung, Dichtheitsprüfung, rückverfolgbare Qualitätsprüfungen und ein Werksabnahmeplan erforderlich.
Eine Chemiefasslinie sollte ab der fertigen Verpackung geplant werden. Das Fass muss den vorgesehenen Inhalt fassen. Es muss die definierten Handhabungs- und Transporttests überstehen. Die Schließungen, die Wandkarte und die Produktionsaufzeichnungen müssen unter Kontrolle bleiben. Ein schneller Trockengang allein beweist nichts davon.
Diese Anleitung begleitet eine Trommel durch die komplette Zelle. Es trennt veröffentlichte Maschinendaten von Projekteingaben. Es zeigt auch, welche Ergebnisse bei einem Produktionsversuch nachgewiesen werden müssen.

- Fasszeichnung, Verschlüsse, Material, Nettogewicht und Wandkarte einfrieren.
- Konvertieren Sie das Fertiggewicht in die Bruttomasse des Vorformlings, einschließlich aller Zuschnitte.
- Passen Sie Kopf, Vorformlingsprogramm, Form und Kühlung an die kritischen Zonen an.
- Definieren Sie Handhabung, Entgratung und Inspektion als Teil des Zyklus.
- Akzeptieren Sie die Linie mit genehmigtem Harz, Produktionseinstellungen und messbaren Erfolgskriterien.
Was eine komplette 220L Chemie-Fasszelle eigentlich beinhaltet
Die Maschine formt den Hohlkörper. Die Zelle erzeugt wiederholbare, akzeptierte Trommeln. Durch diese Unterscheidung ändert sich die Einkaufsliste. Es ändert auch die Fragen, die während des Engineerings gestellt werden.
Zu den vorgelagerten Geräten können Harzlagerung, -förderung, -trocknung oder -mischung gehören, wenn die Formulierung dies erfordert. Die Dosierung von Farben und Additiven erfordert kontrollierte Rezepte. Mahlgut benötigt eine definierte Quelle, Partikelbeschaffenheit und zulässiges Verhältnis. Diese Elemente bestimmen, was den Extruder erreicht. Ein instabiles Futter kann keinen stabilen Vorformling hervorbringen.
Die Kernzelle enthält das Extrudersystem, den Speicherkopf, die Schließeinheit, die Form, die Blasnadeln oder die Bodenblasvorrichtung, das Hydrauliksystem und die Steuerung. KingglesKGB200L/LP Produktseitelistet in seiner veröffentlichten Beschreibung auch einen MOOG 100-Dickenregler, einen Roboterarm und ein Bodenblassystem auf. In der endgültigen Bestellung sollten die genauen gelieferten Versionen angegeben werden.
Mit dem Öffnen der Form beginnt die Nacharbeit. Die heiße Trommel muss kontrolliert entfernt werden. Oberer und unterer Grat müssen geschnitten werden, ohne die Dichtflächen zu beschädigen. Öffnungen müssen möglicherweise bearbeitet oder nachbearbeitet werden. Verschlüsse müssen möglicherweise angepasst werden. Jedes angenommene Fass benötigt dann die vereinbarten Maß-, Gewichts-, Wand- und Dichtheitsprüfungen.
Um diese Zelle herum befinden sich Kühlgeräte, Druckluft, Materialhandhabung, Abfallsammlung und sicherer Zugang. Ein Labor oder ein Qualitätsbereich kann außerhalb davon liegen. In diesem Bereich werden längere Tests, Rückstellproben und die Überprüfung von Aufzeichnungen durchgeführt.
Ein vollständiger Bereich benennt auch jede Grenze. Wer liefert den Formkühler? Wer stellt Kompressor und Receiver zur Verfügung? Wer verbindet den Roboterschutz? Wer liefert den Dichtheitsprüfer? Wenn eine Grenze keinen Eigentümer hat, kommt es häufig zu einer Startverzögerung.
Sperren Sie die Trommelspezifikation, bevor Sie die endgültige Konfiguration auswählen
Der Ausdruck „220-Liter-Fass“ ist keine vollständige Spezifikation. Zwei Fässer können sich das Nennvolumen teilen, erfordern jedoch unterschiedliche Prozessbedingungen. Eine Doppelringtrommel mit geschlossenem Kopf hat andere Hälse und Handhabungszonen als eine offene Trommel. Auch das Verschlusssystem, der Inhalt und der Transportweg haben Einfluss auf die Prüfung.
Beginnen Sie mit einer kontrollierten Zeichnung. Geben Sie Gesamtabmessungen, Nenn- und Randinhalt, Öffnungen, Verschlussdetails, Glocken, Ringe, Griffe und Etikettenbereiche an. Markieren Sie die Trennlinie und kneifen Sie sie ab. Identifizieren Sie alle Abmessungen, die sich auf das Befüllen, Palettieren, Stapeln oder den Deckelsitz auswirken.
Fügen Sie eine nummerierte Wandstärkenkarte hinzu. Die Karte sollte den oberen Ring, die Schulter, die Seitenwand, den unteren Ring, die Basis, die Hälse und die Quetschbereiche abdecken. Eine durchschnittliche Wandzahl kann nicht zeigen, wie sich das Harz verteilt. Auf der Seite von Kinggle sind 3,5 bis 4 mm für die veröffentlichte 200L-Anwendung aufgeführt. Verwenden Sie diese als seitenspezifische Referenz und nicht als Ersatz für die genehmigte Wandkarte.
Notieren Sie das geformte Nettogewicht. Legen Sie keine separat montierten Verschlüsse bei. Schätzen Sie dann den oberen Grat, den unteren Schwanz, den Halsrest und jedes andere zugeschnittene Material. Dadurch entsteht das grobe Vorformlingsziel. Eine 12-kg-Fertigtrommel benötigt möglicherweise einen Schuss über 12 kg, da bei diesem Prozess auch entfernbares Material gebildet werden muss.
Die vorgesehenen Inhalte gehören in die Datei. Fügen Sie Dichte, Viskosität, Fülltemperatur, Dampfdruck, chemische Kompatibilitätsanforderungen und erwartete Lagerzeit hinzu. Der Käufer sollte auch angeben, ob die Trommel regulierte gefährliche Güter transportieren wird. Diese Antwort ändert den Validierungspfad.
KingglesVerkaufsprozessfragt nach Fotos, Zeichnungen, Gewicht, Größe, Material, Dicke, Tagesleistung und chemischer Beständigkeit. Bei diesen Eingaben sollte es sich um ein revisionskontrolliertes Trommeldossier handeln. Das Angebot, der Formenentwurf und der Abnahmeplan sollten alle auf dieselbe Revision hinweisen.
Lesen Sie die veröffentlichten KGB200L/LP-Daten als einen übereinstimmenden Satz
Die KGB200L/LP-Seite bietet einen nützlichen Startrahmen. Es identifiziert eine maximale Containerklasse von 250 Litern, eine 39-Tonnen-Maschine und eine feste Offen-Schließ-Anordnung. Außerdem sind eine Schließkraft von 760 kN, eine Aufspannplatte von 1.300 x 1.500 mm und eine maximale Werkzeuggröße von 1.100 x 1.700 mm aufgeführt.
Die öffentliche Extrusionstabelle zeigt zwei 100-mm-Schnecken mit 32 L/D-Verhältnissen. Die veröffentlichte HDPE-Schmelzkapazität beträgt 180 kg/h pro Schnecke. In der Tabelle sind außerdem ein 25-l-Akkumulator und ein 18-kg-PE-Akkumulatorgewicht als Referenz aufgeführt. Dies sind Maschinenseitenwerte. Sie beweisen keine bestimmte Trommel, ein bestimmtes Harz oder einen bestimmten Zyklus ohne einen entsprechenden Versuch.
| Veröffentlichter KGB200L/LP-Artikel | Website-Wert | Was das Projekt noch prüfen muss |
|---|---|---|
| Maximale Behälterkapazität | 250 L | Tatsächliche Form, Schussbedarf, Geometrie und Entnahmeweg |
| Maschinengröße und Gewicht | 9,5 x 4,1 x 6,5 m; 39 t | Servicefreigabe, Fundament, Transportaufteilung und Hebeplan |
| Spannkraft | 760 kN | Projizierte Fläche, Blasdruck, Abklemmlast und Spielraum |
| Maximale Formgröße | 1100 x 1700 mm | Komplette Formhülle, Schläuche, Verteiler und bewegliche Teile |
| Formdicke | 810 bis 950 mm | Zeichnung des geschlossenen Formstapels und der Plattenschnittstelle |
| Schraube und L/D | 100 mm x 2; 32 L/D | Geordnete Schichtarchitektur, Harzqualität und Farbsystem |
| Veröffentlichte HDPE-Schmelzkapazität | 180 kg/h x 2 | Stabile Leistung mit der bewährten HMWHDPE-Formulierung |
| Akkumulator | 25 l; 18 kg PE-Referenz | Bruttomasse, Reserve und programmiertes Profil des Vorformlings |
| Luft blasen | 0,8 MPa; 1,8 m³/min | Erforderliche Luftqualität, Spitzendurchfluss, Empfänger und Druck an der Maschine |
| Kühlwasser | 0,3 MPa; 120 l/min | Vorlauftemperatur, Rücklauftemperatur, Qualität und Wärmelast |
| Veröffentlichte Leistungsreferenz | Durchschnittlich 70 bis 80 kW | Messgrenze, Produkt, Einstellungen und Produktionsstatus |
Auf der Seite werden außerdem 300 Stück/h als „Leistung (Trockenzyklus)“ angezeigt. Das ist keine Produktionsleistung für Chemiefässer. Es beschreibt eine Referenz zur Trockenmaschinenbewegung. Dieselbe Seite veröffentlicht separat 17 bis 20 Fässer pro Stunde für ihre Anwendung in Chemikalienfässern. Halten Sie beide Etiketten intakt.
Das richtige Akzeptanzziel ist keine Zahl für sich. Es werden Fässer zum vereinbarten Zeitpunkt unter genehmigten Produktionsbedingungen angenommen. Der Lauf muss Extrudieren, Blasen, Kühlen, Entnehmen, Trimmen, Inspektion und gezählte Stopps umfassen.
Lesen Sie die Daten in verbundenen Gruppen. Die Formabmessungen gehören zum Öffnungshub und zum Entnahmeweg. Die Akkumulatormasse gehört zur Bruttoschrotmasse und zum Harz. Der Luftstrom gehört zum Druck an der Maschine. Ein einzelner großer Wert kann eine schwache Übereinstimmung an anderer Stelle in der Zelle nicht ausgleichen.
Warum das Suffix /LP nicht aus dem Zitat verschwinden sollte
Kinggle veröffentlicht derzeit zwei verwandte Produktseiten. Eine davon nennt sich die spezialisierte Chemiefassplattform KGB200L/LP. Der andere nennt die 220-Liter-Kunststofftrommelmaschine KGB200L. Ihre gemeinsame 250L-Klasse macht die Modellnamen nicht austauschbar.
Auf der Seite KGB200L/LP sind eine 39-t-Maschine und zwei 100-mm-Schnecken aufgeführt. Im Mittelpunkt der Beschreibung steht ein doppelschichtiger Akkukopf. Auf der Seite KGB200L sind eine 36-t-Maschine und eine 120-mm-Schnecke aufgeführt. Für HDPE werden 320 kg/h angegeben. Auf beiden Seiten ist derselbe breite Formbereich und die gleiche 760-kN-Klemmreferenz zu sehen.
Dieser Unterschied weist auf die Architektur hin, nicht nur auf die Kapazität. Ein Zwei-Extruder-Layout kann eine geordnete Schichtstruktur oder Materialaufteilung unterstützen. Ein Einzelextruder-Layout bedient einen anderen Schmelzpfad. Die genaue Funktion jeder Schicht bedarf noch eines schriftlichen Prozessdiagramms. Gehen Sie niemals davon aus, dass zwei Extruder automatisch eine erforderliche Barriere, Struktur mit recyceltem Inhalt oder Farbanordnung erzeugen.
KGB200L/LP öffentliche Positionierung
Spezialisierte 220-Liter-Doppelring-Chemikalientrommelplattform. Auf der Seite sind zwei 100-mm-Schrauben, eine doppellagige Kopfbeschreibung und ein Maschinengewicht von 39 t aufgeführt.
KGB200L öffentliche Positionierung
220-Liter-Kunststofftrommelmaschine. Auf der Seite sind eine 120-mm-Schnecke, eine HDPE-Schmelzekapazität von 320 kg/h und ein Maschinengewicht von 36 t aufgeführt.
Eine Bestellung sollte das vollständige Modell, die Revision und die Konfiguration enthalten. Fügen Sie eine Prozessablaufzeichnung bei. Listen Sie jeden Extruder, Motor, jede Schnecke, jeden Kopfdurchgang und jede Steuerung auf. Zeigen Sie, welches Material jede Passage speist. Wenn das Schichtverhältnis gesteuert wird, definieren Sie den Arbeitsbereich und die Überprüfungsmethode.
Diese Kontrolle schützt beide Seiten. Der Käufer erhält die vorgesehene Architektur. Der Lieferant erhält eine stabile technische Zielvorgabe. Außerdem werden Ersatzteillisten, elektrische Zeichnungen und Bedienerschulungen auf die installierte Maschine abgestimmt.
Kontrollieren Sie HMWHDPE als Produktionsinput und nicht als generisches Etikett
Die Anwendungsreferenz von Kinggle nennt HMWHDPE. Das Akronym beschreibt Polyethylen mit hohem Molekulargewicht und hoher Dichte. Es wird keine genaue Note angegeben. Die Trommelleistung hängt vom ausgewählten Harz, der Formulierung, der Verarbeitungshistorie und dem Verpackungsdesign ab.
In der genehmigten Materialdatei sollten der Lieferant und die Sorte genannt werden. Fügen Sie Materialdatenblatt, Farbmasterbatch, Additive und Änderungskontrollregeln hinzu. Notieren Sie, wie eingehende Lose identifiziert werden. Wenn eine alternative Sorte zulässig ist, geben Sie die Genehmigungsprüfung an, bevor sie in die normale Produktion übergeht.
Mahlgut braucht eine eigene Regel. Trennen Sie saubere, im Prozess verarbeitete Beschnitte vom recycelten Nachgebrauchsmaterial. Definieren Sie die zulässige Quelle, Zubereitung, Partikelgröße, Lagerung und Mischungsverhältnis. Zeichnen Sie auf, wie Bediener reagieren, wenn die Mühle oder das Förderband stoppt. Ein Prozentsatz auf einem Rezeptbildschirm hat wenig Wert, wenn der tatsächliche Zufuhrstrom nicht gesteuert wird.
Feuchtigkeit, Verunreinigungen und Feinteile können die Zufuhr oder die Oberflächenqualität beeinträchtigen. Auch die Materialtemperatur und das Massenverhalten können die Rückgewinnung beeinflussen. Untersuchen Sie das reale System während des Produktionsversuchs. Das Harz sollte durch den vorgesehenen Trichter, Mischer, Förderband und Mahlgutkreislauf wandern.
Wenn das Fass Chemikalien enthält, gehört die Kompatibilität zum fertigen Paketprogramm. Die Formmaschine kann die Kompatibilität nicht selbst herstellen. Der vorgesehene Stoff, die Lagerdauer, die Umweltbelastung und die geltenden Vorschriften bestimmen den Nachweis.
Eine Materialveränderung kann die Festigkeit der Schmelze verändern und zum Durchhängen führen. Es kann die Dehnung des Vorformlings um Ringe und Ecken verändern. Deshalb sind Materialgenehmigungen undVorformlingsprogrammierungsollten nicht als separate Projekte verwaltet werden.
Bauen Sie den Vorformling um Ringe, Schultern, Basis und Verschlüsse herum
Eine große Trommel dehnt sich nicht gleichmäßig. Die Schulter bewegt sich über einen Teil der Form. Die untere Ecke fährt über eine andere. Die Ringe, der Bodenkontakt und der Halsbereich verlangen vom Vorformling jeweils ein anderes Material. Eine Würfellücke kann nicht alle Zonen gleichermaßen bedienen.
Beginnen Sie mit der Masse. Fügen Sie die fertige Trommel, den oberen Grat, den unteren Grat, den Halsrest und andere Verzierungen hinzu. Dies ist die Bruttomasse des Vorformlings. Vergleichen Sie es mit der bestellten Akkukapazität unter der zugelassenen Harzbasis. Lassen Sie eine technische Reserve, anstatt das veröffentlichte Maximum genau zu erreichen.
fertige Trommelmasse + oberer Grat + unterer Schwanz + Hals- oder Griffabfall + anderes zugeschnittenes Material
Als nächstes zeichnen Sie den Vorformling entlang seiner Länge ab. Verwenden Sie die nummerierte Wandkarte aus der zugelassenen Trommel. Verbinden Sie jede kritische Trommelposition mit einer Position im Vorformlingsprogramm. Das erste Profil ist nur ein Startrezept. Der Produktionsversuch sollte es anhand der gemessenen Wandergebnisse aktualisieren.
Beobachten Sie die Doppelringzonen. Zu wenig Material kann die lokale Wand reduzieren oder die Ringgeometrie verändern. Zu viel kann das Gewicht, die Abkühlzeit und den Blitz erhöhen. Die Hälse und Verschlüsse benötigen eine stabile Geometrie. Die Basis benötigt ausreichend Material für Kontakt- und Schlagleistung. Keines dieser Ziele wird dadurch gelöst, dass die gesamte Trommel schwerer wird.
Auch die Akkumulatorentladung spielt eine Rolle. Der Vorformling sollte innerhalb einer kontrollierten Zeit in die Form gelangen. Schmelzetemperatur, Austrittsgeschwindigkeit, Düsenspaltbewegung und Formschließzeitpunkt interagieren. Wenn der Vorformling zu lange hängt, verändert der Durchhang die Wandkarte, bevor sich die Form schließt.

Speichern Sie das endgültige Profil mit einer Revisionsnummer. Notieren Sie die Werkzeugbestückung, das Harz, die Temperatursollwerte, die Entladezeit und die Musterwandkarte. Ein Profil ohne diese Bedingungen ist schwer zu reproduzieren.
Behandeln Sie die Trommelform und den Kühlkreislauf als eine Designentscheidung
Die öffentliche Formhülle dient lediglich der Eignungsprüfung. Dies beweist nicht, dass die Form gleichmäßig abkühlt, die Trommel freigibt oder den Roboter freigibt. Überprüfen Sie die komplette Formbaugruppe. Dazu gehören Verteiler, Schlauchbögen, Blasteile, bewegliche Einsätze, Klemmblöcke und Hebepunkte.
Die Trennfuge und die Abschnürung müssen einen schweren Vorformling bewältigen. Der Schnitt sollte gleichmäßig abdichten, ohne dass überschüssiges Material eingeschlossen wird. Blitztaschen benötigen Platz für die zu erwartende Masse. Die Hals- und Bodenblasdetails müssen mit der Trommelzeichnung und der nachgeschalteten Endbearbeitungsmethode übereinstimmen.
Die Kühlung sollte der thermischen Belastung der Trommel folgen. Ringe und dicke Übergänge können Wärme speichern. Breite Seitenwände können sich beim Ausbau verformen. Die Basis- und Verschlusszonen benötigen möglicherweise eine strengere Temperaturkontrolle. Entwerfen Sie Kanäle entsprechend diesen Anforderungen, anstatt einen einfachen Schaltkreis für die gesamte Form zu verwenden.
Teilen Sie die Form in benannte Kühlzonen auf. Geben Sie jeder Zone einen Zieldurchfluss und eine Einlassbedingung. Sorgen Sie für barrierefreie Anschlüsse und einen Spülplan. Notieren Sie während des Versuchs die Vor- und Rücklauftemperaturen. Eine Druckmessung allein kann nicht zeigen, ob die Wärme jeden Kreislauf verlässt.
Die Entfernungstemperatur ist Teil des Zyklus. Eine vorzeitige Freigabe kann die Leistung erhöhen, solange die Trommel noch weich ist. Der Roboter, das Förderband oder der Bediener können dann Ringe oder Dichtflächen verformen. Definieren Sie eine sichere Entfernungsbedingung mit Dimensions- und Funktionsnachweisen.
Auf der Kinggle-Seite sind 0,3 MPa und 120 l/min als Referenzwerte für das Maschinenkühlwasser aufgeführt. Diese Werte helfen bei der Dimensionierung der Verbindung. Es handelt sich nicht um eine vollständige Kühlerspezifikation. Für das endgültige Kühlpaket sind Wassertemperatur, Umgebungsbedingungen, Wärmebelastung der Form, Wärmebelastung der Maschine, Strömungsstabilität und Wasserqualität erforderlich.
Benutzen Sie dieDesignleitfaden für Extrusionsblasformenum Entlüftung, Abschnürung, Abkühlung und Freigabe zu überprüfen. Fügen Sie die akzeptierte Formzeichnung in dieselbe technische Datei ein wie das Maschinenlayout.
Planen Sie Entnahme, Entgratung und Dichtheitsprüfung innerhalb des Zyklus
Der Formzyklus endet nicht, wenn die Form geöffnet wird. Eine große Trommel muss immer noch sicher entnommen und kontrolliert nachbearbeitet werden. Diese Schritte können zur tatsächlichen Leistungsgrenze werden, wenn sie nach dem Bau der Maschine hinzugefügt werden.
Beginnen Sie mit dem Mitnehmen. Definieren Sie die Griffposition, die Trommeltemperatur, die Nutzlast und den Bewegungspfad. Der Roboter muss die Form, die Schutzvorrichtungen und die Hardware reinigen. Sein Griff sollte einen warmen Ring nicht zerdrücken oder eine Etikettenplatte hinterlassen. Der Übergabepunkt sollte die Trommel ohne unkontrolliertes Rollen unterstützen.
Als nächstes kartieren Sie jeden Schnitt. Oberer Blitz, unterer Schwanz und Halsmaterial erfordern möglicherweise unterschiedliche Werkzeuge. Schützen Sie Verschlussflächen und kritische Abmessungen. Sammeln Sie Schnittgut, ohne es mit Bodenresten zu vermischen. Wenn sauberes Schnittgut in den Prozess zurückfließt, zeigen Sie den Weg zur Mühle und zum Mixer.
Für die Dichtheitsprüfung sind schriftliche Grenzen erforderlich. Definieren Sie die getesteten Öffnungen, den Verschlusszustand, die Druck- oder Vakuummethode, die Stabilisierungszeit, die Testzeit und den Ausschussschwellenwert. Definieren Sie außerdem, was nach einem Fehler passiert. Ein aussortiertes Fass sollte hinsichtlich seiner Kavität, seines Zeitfensters und seines Prozessprotokolls rückverfolgbar bleiben.
| Station | Eingang | Ausgabe | Beweise, die es zu erfassen gilt |
|---|---|---|---|
| Roboter zum Mitnehmen | Warm geformte Trommel | Unterstützte Trommel an der Trimmstation | Spiel, Griffmarken, Zykluszeit und Wiederholgenauigkeit |
| Entblitzen | Trommel mit Prozessbesatz | Fertige Kanten reinigen | Schnittqualität, Trommelschäden und Schnittmasse |
| Abschluss der Eröffnung | Wie geformte Hälse | Schließungsbereite Schnittstellen | Abmessungen, Oberflächen- und Lehrenergebnisse |
| Dichtheitsprüfung | Fertige Fass- und Testverschlüsse | Bestanden oder nachverfolgbar abgelehnt | Rezept, Ergebnis, Geräte-ID und Zeitstempel |
| Endkontrolle | Geprüfte Trommel | Akzeptiertes Produkt oder kontrollierte Ablehnung | Gewicht, Wandkarte, Abmessungen und Aussehen |
Messen Sie jede Station während des Werkstests. Eine Formmaschine kann warten, weil der Entnahmeweg lang ist oder die Trimmstation voll ist. Diese Verzögerungen gehören zur Standardausgabe. Sie sollten nicht hinter der Trockenzyklusnummer versteckt werden.
Getrennte Maschinenfähigkeit von der UN-Verpackungszulassung
Auf der Produktseite von Kinggle heißt es, dass Fässer aus der veröffentlichten Anwendung einen Falltest aus 3 m Höhe bestehen und die UN-Zertifizierung abschließen können. Halten Sie diesen Anspruch an den angegebenen Antrag gebunden. Schreiben Sie es nicht als Garantie für jedes Fass, jeden Füllstoff oder jeden Markt um.
Eine Maschine kann kein UN-Verpackungszeichen verleihen. Die Genehmigung gilt für einen Verpackungsdesigntyp im Rahmen des entsprechenden Systems. Das fertige Fass, die Verschlüsse, der Inhalt oder das Testmedium, die Vorbereitung, die Konditionierung und die Testergebnisse sind von Bedeutung. Auch nach der Fertigstellung des Entwurfs sind laufende Fertigungskontrollen von Bedeutung.
Die Wirtschaftskommission der Vereinten Nationen für Europa veröffentlicht dieUN-Modellvorschriften. Revision 24 wurde im Jahr 2025 veröffentlicht. Die geltenden nationalen oder modalen Regeln können eine bestimmte Ausgabe verwenden oder Anforderungen hinzufügen. Bestätigen Sie die Behörde, das Prüflabor und den Zulassungsweg für den Zielmarkt.
Erstellen Sie zwei Beweisebenen. Der erste ist der Maschinen-Werksabnahmetest. Es beweist, dass die bestellte Zelle unter definierten Bedingungen die vereinbarte Trommel läuft. Bei der zweiten handelt es sich um die Typprüfung des Verpackungsdesigns. Es prüft die fertige Verpackung anhand des geltenden Programms. Das eine ersetzt das andere nicht.
Messen Sie während der Maschinentests die Funktionen, die spätere Tests unterstützen. Erfassen Sie die Nettomasse, die Bruttoschussmasse, die Wandkarte, die Verschlussabmessungen, die Ringgeometrie, das Leckergebnis und die Prozesseinstellungen. Beschriftete Proben aufbewahren. Dadurch erhält das Verpackungstestteam eine nachverfolgbare Ausgangscharge.
Weitere Einzelheiten zur Produkttestabsicht finden Sie in der vorhandenen Version von KinggleLeitfaden zum Falltest von Chemikalienfässern. Konzentrieren Sie sich in diesem Artikel auf die Produktionszelle. Diese Trennung hilft Käufern, entweder die Antwort zur Maschinenintegration oder die Antwort zum Testen zu finden, ohne zwei Seiten lesen zu müssen, auf denen dasselbe steht.
Berechnen Sie die akzeptierte Ausgabe realer Produktionsereignisse
Die Produktseite gibt für die genannte Anwendung 17 bis 20 Fässer pro Stunde an. Das ist eine nützliche Planungsreferenz. Es handelt sich nicht um einen garantierten Preis für eine andere Trommel. Gewicht, Wandkarte, Harz, Formkühlung, Entnahme und Inspektion können das Ergebnis verändern.
Beginnen Sie mit einem zeitgesteuerten Lauf. Zählen Sie jedes Formereignis. Dann klassifizieren Sie jedes Fass als angenommen, abgelehnt oder auf einen Test wartend. Notieren Sie jeden Stopp und seine Ursache. Verwenden Sie denselben Qualitätsplan, der auch die Produktion regelt.
Akzeptierte Fässer ÷ beobachtete Produktionsminuten x 60
Berechnen Sie auch den Bruttomaterialbedarf. Multiplizieren Sie die Bruttomasse des Vorformlings mit den Formvorgängen pro Stunde. Multiplizieren Sie das fertige Trommelgewicht nicht mit einem Katalogpreis. Diese Abkürzung ignoriert Grate, Ausschuss, Ausgangsmaterial und andere Prozessverluste.
Bruttomasse des Vorformlings x Formvorgänge pro Stunde
Trennen Sie die Ausbeute beim ersten Durchgang von der Nacharbeit oder dem erneuten Test. Ein Fass, das die Leckagestation nicht besteht und später nach der Verschlussanpassung besteht, sollte nicht aus dem Ereignisprotokoll verschwinden. Der Grund ist wichtig. Dies kann auf das Formen, die Endbearbeitung, die Verschlussmontage oder den Tester hinweisen.
Kühlung steuert oft den Kreislauf. Wenn ein paar zusätzliche Sekunden die Ringgeometrie schützen, gehört diese Zeit zum akzeptierten Tarif. Eine schnellere Freigabe, die zu ovalen Hälsen oder instabilen Abmessungen führt, stellt keinen Produktivitätsgewinn dar.
Verwenden Sie einen ausreichend langen Lauf, um die Wiederherstellung und das Downstream-Gleichgewicht sichtbar zu machen. Notieren Sie die Maschineneinstellungen zu Beginn und am Ende. DerZykluszeit-Ratgebererklärt, wie Extrusionsrückgewinnung, Formung, Kühlung und Handhabung getrennt werden. DerEnergieratgebererklärt, warum Leistung und Energie pro akzeptierter Trommel eine festgelegte Messgrenze benötigen.
Ein nützlicher endgültiger KPI-Satz umfasst akzeptierte Fässer pro Stunde, First-Pass-Ertrag, Brutto-Kilogramm pro akzeptiertem Fass, Trimm-Kilogramm pro Fass, gezählte Ausfallzeiten und Energie pro akzeptiertem Fass. Jede Zahl benötigt eine vereinbarte Start- und Stoppregel.
Planen Sie die Fabrikgrenze um Spitzen, Zugang und Wärmeabfuhr herum
Die öffentlichen Maschinenabmessungen betragen 9,5 x 4,1 x 6,5 m. Diese Box ist nicht der Installationsraum. Bediener, Formwechsel, Plattformen, Schränke, Rohre, Förderbänder und Schutzeinrichtungen gehen darüber hinaus. Das Dach muss außerdem eine Montage und Wartung ermöglichen.
Beginnen Sie mit der Gerätelayoutzeichnung. Fügen Sie Wartungsraum für Schrauben und Hydraulikkomponenten hinzu. Markieren Sie den Formweg vom LKW oder Lagerbereich zu den Aufspannplatten. Überprüfen Sie an jedem Punkt die Kapazität des Krans oder Gabelstaplers. Zeigen Sie, wohin entfernte heiße Fässer und Blitze wandern.
Druckluft benötigt Druck und Durchfluss am Maschinenanschluss. Kinggle gibt 0,8 MPa und 1,8 m³/min an. Der Kompressorraum muss Leitungsverluste, andere Benutzer, Spitzenbedarf, Empfängervolumen und Luftaufbereitung berücksichtigen. Auch für den Blasvorgang ist die vereinbarte Luftqualität erforderlich.
Für die Kühlung sind eine stabile Temperatur und ein stabiler Durchfluss erforderlich. Auf der öffentlichen Seite werden 0,3 MPa und 120 L/min aufgeführt. Fordern Sie ein Wärmeschutzblech an, das Form, Hydraulik und andere Verbraucher voneinander trennt. Dimensionieren Sie den Kühler oder Kühlturm entsprechend den örtlichen Umgebungsbedingungen und der Wasserqualität.
Für die Elektroplanung sind Anschlussleistung, Spannung, Frequenz, Kabelverlauf, Schutz und Transformatorprüfung erforderlich. Die Zeile „durchschnittlicher Energieverbrauch“ mit 70 bis 80 kW auf der Seite ist eine Leistungsreferenz. Es handelt sich nicht um die installierte Last und nicht um die Energie pro Trommel.

Überprüfen Sie das GanzeBlasform-Dienstplanmit den Maschinen- und Hilfslieferanten. Legen Sie alle Lieferbedingungen und -grenzen in der technischen Vereinbarung fest.
Führen Sie einen Abnahmeversuch durch, der einer rückverfolgbaren Trommelcharge folgt
Bei der Werksabnahmeprüfung sollten die genehmigten Trommelzeichnungen, Formen und Materialien verwendet werden. Wenn kein Produktionsharz verfügbar ist, dokumentieren Sie den Ersatz und die Grenzen des Ergebnisses. Bezeichnen Sie eine trockene Maschinenbewegung nicht als Produktabnahmetest.
Vereinbaren Sie vor dem Besuch den Testplan. Nennen Sie die Instrumente, die Probengröße, die Laufdauer und die Akzeptanzgrenzen. Entscheiden Sie, wie Stopps gezählt werden. Legen Sie fest, welche Einstellungen sich während des Laufs ändern dürfen und wer eine Änderung genehmigt.
- Überprüfen Sie den Build.Überprüfen Sie das vollständige KGB200L/LP-Modell, die Extruder, den Kopf, die Steuerung, die Klemme, den Roboter, das Bodenblasen, die Schutzvorrichtung und die bestellten Hilfsgeräte anhand des Vertrags.
- Überprüfen Sie die Kalibrierung und die Dienstprogramme.Instrumenten-IDs aufzeichnen. Bestätigen Sie die Strom-, Luft- und Kühlbedingungen an der Maschinengrenze.
- Laden Sie das genehmigte Material.Notieren Sie Harzqualität, Charge, Farbe, Zusatzstoff und Mahlgutrezept. Folgen Sie dem vorgesehenen Förderweg.
- Stabilisieren Sie den Prozess.Erreichen Sie wiederholbare Schmelzbedingungen, Akkumulatorrückgewinnung, Entladeverhalten, Kühlung und Entnahme, bevor Sie mit dem formellen Lauf beginnen.
- Frieren Sie das Ausgangsrezept ein.Speichern Sie Temperaturen, Geschwindigkeiten, Vorformlingsprofil, Timings, Drücke und Downstream-Einstellungen mit einer Revisionsnummer.
- Führen Sie das vereinbarte Fenster aus.Zählen Sie geformte, akzeptierte und abgelehnte Fässer. Protokollieren Sie jeden Stopp mit Dauer und Ursache.
- Messen Sie den Musterplan.Überprüfen Sie Masse, Abmessungen, Wandkarte, Ring- und Halsgeometrie, Besatzqualität, Aussehen und Leckergebnis.
- Überprüfen Sie die nachgelagerte Bilanz.Vergewissern Sie sich, dass Roboter, Beschnitt, Tester und Förderbänder die Formrate ohne unsichere Ansammlungen aufrechterhalten können.
- Schließen Sie jede Abweichung.Notieren Sie das Ergebnis, den Besitzer und die Methode des erneuten Tests. Verstecken Sie ein offenes Problem nicht in einer allgemeinen „Test bestanden“-Erklärung.
Behalten Sie Samples vom Anfang, der Mitte und dem Ende bei. Beschriften Sie jede Trommel mit Zeit, Rezept und Ergebnis. Bewahren Sie die Wandkarte und das Leckprotokoll zusammen mit dem Prüfbericht auf. Dadurch wird ein Werksbesuch zu einem Beweis, der die spätere Inbetriebnahme und Fehlerbehebung unterstützen kann.
Fotografieren Sie die freigegebenen Muster und deren Etiketten. Exportieren Sie das endgültige Rezept vor dem Herunterfahren. Der Bericht sollte auch offene Beobachtungen auflisten, die nicht zur Ablehnung geführt haben. Diese Details geben dem Site-Team einen klaren Neustartpunkt nach der Installation.
Funktionspakettests können bei vereinbarter Methode während des Maschinenprojekts miterlebt werden. Eine formelle Baumustergenehmigung kann jedoch auch an anderer Stelle erfolgen. Halten Sie diese Berichte getrennt. In jedem Bericht sollte genau angegeben werden, was er beweist.
Der Verkaufsprozess von Kinggle umfasst Inspektion, Tests und eine Einladung zur Teilnahme am Test. Nutzen Sie diese Gelegenheit, um dem zu folgenLeitfaden zur Werksabnahmeprüfung. Wiederholen Sie nach der Lieferung einen definierten Abnahmelauf vor Ort mit den installierten Versorgungseinrichtungen und dem lokalen Materialsystem.
Erstellen Sie eine angebotsfertige Ausschreibung für die KGB200L/LP-Zelle
Durch eine sinnvolle Abfrage kann der Lieferant den gesamten Produktionsweg überprüfen. Beginnen Sie mit der Drum-Datei. Fügen Sie eine Zeichnung, Fotos und ein physisches Muster hinzu, falls verfügbar. Geben Sie an, ob das Produkt 200L, 220L oder eine andere Größe innerhalb der vorgeschlagenen Klasse hat.
Geben Sie das Nettoformgewicht, die Bruttoschussschätzung und die nummerierte Wandkarte an. Nennen Sie die HMWHDPE-Sorte, die Farbe, die Zusatzstoffe und die Mahlgutregel. Geben Sie den Inhalt, das Verschlusssystem, die Anforderungen an die Chemikalienbeständigkeit und die geltenden Verpackungstests an.
Definieren Sie die Leistung als akzeptierte Fässer pro Stunde. Fügen Sie Jahresvolumen, Schichtmuster und geplante Umstellungen hinzu. Beschreiben Sie die Entnahme, das Zuschneiden, das Öffnen, die Dichtigkeitsprüfung, die Inspektion, die Markierung und die Palettierung. Markieren Sie, welche Artikel Kinggle anbieten soll und welche der Käufer liefern wird.
Hängen Sie die Werksdaten an. Berücksichtigen Sie Spannung, Frequenz, Druckluftkapazität, Kühlquelle, Umgebungsbereich, Höhe, Gebäudehöhe, Krankapazität und den verfügbaren Grundriss. Fügen Sie die bevorzugte Maschinenausrichtung und den Trommelfluss hinzu.
Bitten Sie um eine schriftliche Antwort mit der vollständigen KGB200L/LP-Konfiguration. Es sollte Formhülle, Extruder- und Kopfarchitektur, Akkumulatorbasis, Betriebsmittel, Hilfsliste, Layout, Abnahmeplan und Datenübergabe umfassen. Akzeptieren Sie nicht „Standardkonfiguration“ als einzige Beschreibung.
Die endgültige Entscheidung sollte jede wichtige Trommelanforderung mit einer Maschinenfunktion oder einem Test verknüpfen. Wenn eine Anforderung keinen Eigentümer hat, schließen Sie sie vor der Auftragsfreigabe. Wenn Sie immer noch Dateien sammeln, verwenden Sie Kinggle'sDownload-CenterUndMaschinenvideosfür verfügbare Referenzen. Senden Sie dann das kontrollierte Projektpaket über dieKontaktformular.
Häufig gestellte Fragen
Diese Antworten decken die Kauffragen ab, die am häufigsten die Konfiguration oder den Abnahmeplan ändern. Als Maschinenreferenz nutzen sie die aktuellen Kinggle-Produktseiten. Projektdokumente sollten den endgültigen Auftrag steuern.
Für welche Produkte ist der KGB200L/LP konzipiert?
Kinggle positioniert die KGB200L/LP als Spezialmaschine der 250L-Klasse für blaue 220L-Doppelring-Chemikalienfässer. Eine andere Trommel muss noch auf Bruttomasse des Vorformlings, Formanpassung, Wandverteilung, Verschlüsse, Kühlung, Entnahme und erforderliche Verpackungstests überprüft werden.
Bedeutet 300 Stück/h, dass die Maschine 300 Chemikalienfässer pro Stunde produziert?
Nein. In der Produkttabelle sind 300 Stück/h als Trockenzyklus angegeben. Die gleiche Seite veröffentlicht 17 bis 20 Stück pro Stunde für ihre genannte Chemietrommelanwendung. Die endgültige akzeptierte Ausgabe muss anhand der Produktionsform, des Harzes, der Kühlung, der Automatisierung und des Qualitätsplans nachgewiesen werden.
Kann der KGB200L/LP eine 15-kg-Fertigtrommel herstellen?
Auf der Seite ist eine Referenz für ein fertiges Fass von 12 bis 15 kg und eine Referenz für ein PE-Speichergewicht von 18 kg aufgeführt. Die Bruttomasse des Vorformlings umfasst auch Grate und andere Verschnitte. Bestätigen Sie die vollständige Massenbilanz, Harzbasis, Reserve und Wandkarte, bevor Sie die Kopfkonfiguration einfrieren.
Ist die KGB200L/LP dieselbe Maschine wie die KGB200L?
Nein. Kinggle veröffentlicht sie als verwandte, aber unterschiedliche Konfigurationen. Auf der Seite KGB200L/LP sind zwei 100-mm-Schnecken, eine doppellagige Beschreibung und 39 t Maschinengewicht aufgeführt. Auf der KGB200L-Seite sind eine 120-mm-Schnecke und ein Maschinengewicht von 36 t aufgeführt.
Verleiht der Kauf dieser Maschine den Trommeln eine UN-Zertifizierung?
Nein. Eine Maschine verleiht kein UN-Verpackungszeichen. Die Zulassung gilt für die geprüfte Verpackungsbauart nach den einschlägigen Regeln. Dabei kommt es auf das fertige Fass, die Verschlüsse, den vorgesehenen Inhalt bzw. das Testmedium, die Vorbereitung, die Testergebnisse und die laufenden Produktionskontrollen an.
Was soll ich für ein KGB200L/LP-Angebot senden?
Senden Sie die Trommelzeichnung, Fotos, Muster, Abmessungen, Öffnungen, Nettogewicht, Wandkarte, HMWHDPE-Sorte, Trimmschätzung, Verschlüsse, Inhalte, Tests, akzeptiertes Ausgabeziel, nachgelagerten Umfang und Werksversorgungseinrichtungen. Geben Sie außerdem die erforderliche Ebenenstruktur und Automatisierungsgrenze an.
Verwandeln Sie eine zugelassene Trommel in eine vollständige Maschinenspezifikation
Senden Sie Kinggle die Trommelzeichnung, das Material, die Wandkarte, die Schließungen, den Testplan, das Ausgabeziel und die Betriebseinrichtungen. Das Ingenieurteam kann dann die KGB200L/LP-Konfiguration, die Form, die Hilfsgeräte und den Abnahmeumfang bestätigen.
Fordern Sie eine KGB200L/LP-Lösung an