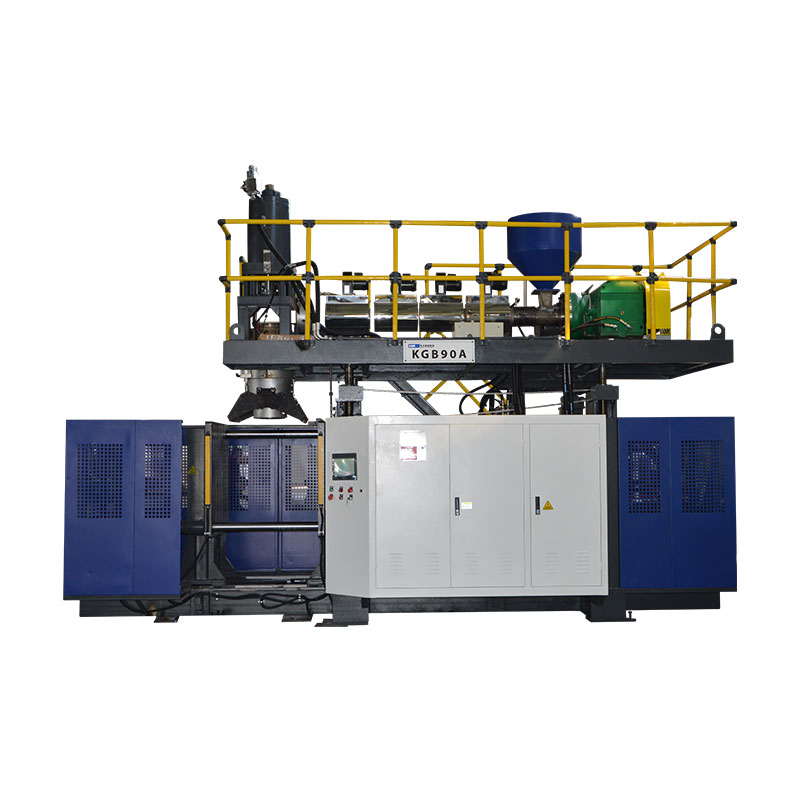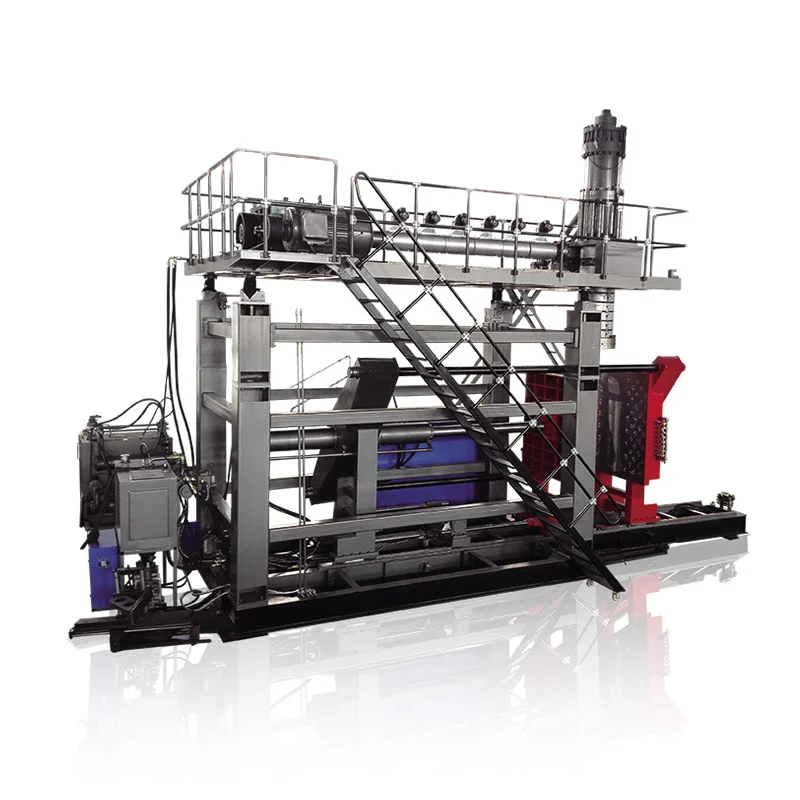
Der Wechsel einer Blasformmaschine ist erst abgeschlossen, wenn die neue Form, der Materialweg, die Werkzeuge, das Rezept und die nachgelagerte Einrichtung korrekt identifiziert wurden und das neue Teil die definierten Prüfungen besteht.Das Starten automatischer Zyklen ist ein Zwischenmeilenstein und kein Beweis für den Abschluss. Die sicherste und schnellste praktische Methode besteht darin, vor dem Stopp alles Mögliche vorzubereiten, gefährliche Energie für exponierte Arbeiten zu isolieren, Funktionen in einer kontrollierten Reihenfolge wiederherzustellen und die Zeit bis zum ersten akzeptierten Produktionsfenster zu messen, wobei die Abnahmedefinition, der Übergangsverlust, der verantwortliche Genehmiger und die erforderlichen Nachweise aufgezeichnet werden, bevor das Team die nächste Produktionskampagne von einer kontrollierten und nachvollziehbaren Produktionsbasis aus beginnt.

Hinweis zur Terminologie:Produktionsteams können diese Arbeit als Wechsel einer Extrusionsblasformmaschine, Blasformformwechsel, Formwechsel, Werkzeugwechsel, Flaschenlinienwechsel, Blasformfarbwechsel, Blasformharzwechsel oder Blasformrezeptwechsel beschreiben. Diese Bezeichnungen überschneiden sich, beschreiben jedoch nicht immer den gleichen Umfang. Im Auftragspaket sollte genau angegeben werden, welche physischen, materiellen, digitalen und nachgelagerten Elemente sich ändern werden.
Fünf Entscheidungen, die die Umstellung steuern
- Definieren Sie den Endpunkt als akzeptiertes Teil und stabiles Produktionsfenster.
- Identifizieren Sie jedes geänderte Element: Form, Matrizenwerkzeug, Blasnadel, Harz, Farbe, Rezept und nachgeschaltete Ausrüstung.
- Verlegen Sie Überprüfung, Bereitstellung und Dokumentation außerhalb des Fensters „angehaltene Maschine“, wo dies sicher ist.
- Befolgen Sie die am Standort genehmigten Verfahren zum Umgang mit gefährlicher Energie, bevor jemand einen exponierten Gefahrenbereich betritt.
- Notieren Sie den genehmigten Aufbau und die Beweise, damit der nächste Lauf von einer kontrollierten Grundlinie aus beginnt.
| Domäne ändern | Was muss zum neuen Job passen? | Beweise neu starten | Typische versteckte Abhängigkeit |
|---|---|---|---|
| Form und Schnittstellen | Korrekte Revision, Montage, Kühlung, Blasdorn/Kern und Entnahmebeziehungen | Kontrollierte manuelle Bewegung und leckagefreie Verbindungen | Schlauchführung, Sensorposition oder stromabwärtiger Abstand |
| Werkzeuge für Matrizen und Vorformlinge | Genehmigte Werkzeugidentität, mechanische Position und Kalibrierung | Gerader, stabiler Vorformling für die Form positioniert | Die Tooling-Datei passt nicht zur installierten Hardware |
| Material und Farbe | Korrekte Harzsorte, Charge, Masterbatch und genehmigte Mahlgutregel | Saubere, homogene Schmelze und nachvollziehbarer Materialübergang | Altes Harz oder alte Farbe bleiben in den Handhabungs- und Schmelzwegen zurück |
| Rezept und Kontrollen | Rezeptrevision für das installierte Produktpaket veröffentlicht | Soll- und Ist-Zustand stimmen durch einen kontrollierten Zyklus überein | Ein alter Produktwert bleibt außerhalb des gespeicherten Rezepts bestehen |
| Teile- und Linienabnahme | Zeichnung, Sichtgrenze, Gewicht, Wand, Abmessungen und Funktionstests | Definiertes aufeinanderfolgendes oder zeitbasiertes Annahmefenster | Trimmer, Dichtheitsprüfer, Förderer oder Auspacker verwenden immer noch die alte SKU |
Eine Umstellung ist erst abgeschlossen, wenn die neue Flasche freigegeben ist
Pflanzen verwenden das Wort oftUmstellungfür verschiedene Veranstaltungen. Ein Vorgesetzter kann die Uhr anhalten, wenn die neue Form eingespannt wird. Ein anderer stoppt es möglicherweise, wenn der erste automatische Zyklus beginnt. Qualität kann die Fertigstellung als das erste Teil definieren, das die Prüfung besteht, während die Produktion möglicherweise eine fortlaufende Serie akzeptierter Teile erfordert. Da diese Definitionen unterschiedliche Zahlen ergeben, ist ein Vergleich der Umstellungszeitpunkte solange bedeutungslos, bis der Startpunkt und der Endpunkt festgelegt sind.
Für eine Extrusionsblasformlinie ist das letzte akzeptierte Teil des ausgehenden Auftrags ein nützlicher Ausgangspunkt. Ein nützlicher Endpunkt ist das erste akzeptierte Produktionsfenster für den eingehenden Auftrag. Die Anlage muss dieses Fenster definieren. Dabei kann es sich um eine festgelegte Anzahl aufeinanderfolgender Teile, eine definierte Zeit bei stabilen Bedingungen oder eine Probenahmeregel über Stationen, Kavitäten oder Formauslässe handeln. Die Anforderung gehört in die kontrollierte Produkt- oder Prozessspezifikation und nicht in das Gedächtnis eines Bedieners.
Diese Definition macht Arbeit sichtbar, die eine Nur-Form-Metrik verbirgt. Für das eingehende Produkt sind möglicherweise eine andere Matrize oder ein anderer Dorn, ein Blasdorn, ein Halswerkzeug, eine Kernbewegung, ein Vorformlingsprofil, ein anderes Harz, eine andere Farbe, eine Nachmahlregel, ein Lecktestprogramm, eine Schneidvorrichtung, ein Etikett, eine Förderbandführung oder ein Auspackmuster erforderlich. Selbst wenn die physische Form installiert bleibt, kann ein Material- und Rezeptwechsel dennoch eine vollständige Umstellung der Kunststoffflaschenproduktion bedeuten.
Teilen Sie das Ergebnis in vier Maße auf: Zeit bei Maschinenstillstand, Zeit bis zum ersten geformten Teil, Zeit bis zum ersten akzeptierten Teil und Zeit bis zum akzeptierten Produktionsfenster. Erfassen Sie neben diesen Zeiten Rüstausschuss und Spülmenge. Dies verspricht nicht, dass jede Zahl sinken wird. Es macht den Verlust sichtbar und verhindert, dass ein schneller Neustart als erfolgreicher Wechsel der Extrusionsblasformmaschine gemeldet wird, wenn die nachgeschaltete Linie oder das Qualitätstor immer noch Teile ausscheidet.
Planen Sie das neue Produktpaket, bevor die Maschine stoppt
Die Umstellung sollte als Informationsprüfung beginnen, während der ausgehende Auftrag noch läuft. Erstellen Sie ein freigegebenes Auftragspaket, das die Teilezeichnung und -revision, die Harzsorte, das Masterbatch, das zulässige Mahlgut, das Zielgewicht des Teils, kritische Abmessungen, Wandstärkenpositionen, visuelle Kriterien, Funktionstests und die erwartete Verpackung angibt. Fügen Sie die Identitäten für Form, Matrizenwerkzeug, Blasnadel, Einsatz, Entnahme und nachgelagerte Vorrichtungen hinzu. Wenn zwei Elemente einen gemeinsamen Namen haben, verwenden Sie dauerhafte IDs oder revisionskontrollierte Fotos, damit das Einrichtungsteam nicht nach dem Aussehen entscheidet.
Kinggle ist veröffentlichtVerkaufsprozessbittet Käufer, Produktfotos oder -zeichnungen sowie Angaben zu Gewicht, Größe, Material, Dicke, Leistung und Chemikalienbeständigkeit bereitzustellen, bevor eine Maschinenlösung ausgewählt wird. Dieselben Eingabekategorien sind bei späteren Umstellungen wertvoll, da sie die Maschineneinrichtung mit dem zu produzierenden Teil verbinden. Das Produktionspaket sollte spezifischer sein als die ursprüngliche Anfrage und nur genehmigte Werte für die tatsächliche Kombination aus Maschine, Form und Material enthalten.
Platzieren Sie die nächste Gussform und geprüfte Hilfsartikel im vorgesehenen Bereich, ohne Ausgänge, Schutzvorrichtungen oder Materialfluss zu behindern. Überprüfen Sie die Hebepunkte und den Hebeplan der Anlage, schließen Sie jedoch nicht aus der Nenngröße der Form auf die Hebekapazität. Bestätigen Sie, dass Kühlanschlüsse, Luftanschlüsse, Sensoren, Kabel und Befestigungselemente vorhanden und korrekt gekennzeichnet sind. Bereiten Sie saubere Materialhandhabungsgeräte und getrennte Behälter für ausgehendes Harz, Übergangsmaterial und Ausschussteile vor. Wenn die Linie einen Trimmer, einen Lecktester, einen Etikettierer oder ein Förderband umfasst, beziehen Sie dessen Rezept und Austauschteile in dieselbe Bereitschaftsüberprüfung ein.
Halten Sie vor dem endgültigen Altteil eine kurze Bereitschaftsentscheidung ab. Der Formenbauer bestätigt die Werkzeug- und Hebebereitschaft, die Materialhandhabung bestätigt die richtigen Chargen und die saubere Route, der Bediener bestätigt den Rezeptzugriff, die Wartung bestätigt alle geplanten Arbeiten und die Qualität bestätigt den Probenplan. Wenn ein erforderlicher Artikel fehlt, lassen Sie den ausgehenden Job nach Möglichkeit laufen. Durch die Erkennung des Problems vor dem geplanten Stopp werden Ausfallzeiten in Vorbereitungszeit umgewandelt, ohne dass eine Sicherheitsabkürzung in Anspruch genommen werden muss.
Kontrollieren Sie gefährliche Energie vor Formen- oder Werkzeugarbeiten
Bei einem Wechsel der Blasformform können Menschen Klammerbewegungen, sich bewegenden Aufspannplatten, Blasnadeln, Schneidmessern, Robotern, hydraulischem Druck, pneumatischem Druck, elektrischer Energie, heißem Polymer und erhitzten Werkzeugen ausgesetzt sein. Das Drücken einer normalen Stopptaste stellt keinen sicheren Zustand für Arbeiten innerhalb eines Gefahrenbereichs her. Der Arbeitgeber muss bestimmen, welche Aufgaben Wartung oder Instandhaltung sind, alle Energiequellen identifizieren und das maschinenspezifische Energiekontrollverfahren des Standorts durch geschultes und autorisiertes Personal anwenden.
Für Arbeitsplätze in den Vereinigten Staaten gilt:OSHA 29 CFR 1910.147Behandelt Wartungs- und Instandhaltungsarbeiten, bei denen unerwartetes Einschalten, Starten oder Freisetzen gespeicherter Energie einen Mitarbeiter verletzen könnte. Es erfordert ein Energiekontrollprogramm, gegebenenfalls dokumentierte Verfahren, Schulungen und regelmäßige Inspektionen.OSHA 29 CFR 1910.212stellt die allgemeine Maschinenschutzanforderung dar. Werke außerhalb der Vereinigten Staaten müssen die an ihrem Standort geltenden Gesetze, Standards und Arbeitgeberverfahren befolgen.
Der Änderungsplan muss auch Aufgaben berücksichtigen, die vorübergehend Energie zum Testen oder Positionieren benötigen. Das ist keine Erlaubnis zum Improvisieren. Der verantwortliche Arbeitgeber muss eine konforme Reihenfolge für die Räumung von Werkzeugen und Personen, die Wiederherstellung nur der erforderlichen Energie, die Durchführung des Tests, die erneute Abschaltung bei Bedarf und die erneute Anwendung von Kontrollen festlegen, bevor exponierte Arbeiten wieder aufgenommen werden. Ein Lichtvorhang, eine verriegelte Tür oder ein Not-Aus können den normalen Betrieb schützen, dürfen aber nicht einfach als Ersatz für die geltenden Verfahren zum Schutz vor gefährlicher Energie betrachtet werden.
Schützen Sie die Ausrüstung ebenso sorgfältig wie die Menschen. Kinggle ist GastgeberBedienungsanleitung für automatische Blasformmaschinenweist darauf hin, dass die Blasnadelbewegung mit dem geöffneten Zustand der Form koordiniert werden muss und beschreibt die Plattform- und Düsenkopf-Positionierungsfunktionen. Die genaue Schnittstelle und sichere Bewegungslogik variieren je nach Modell, Optionen und Softwareversion. Daher sollte das Setup-Team die maschinenspezifisch zulässigen Bewegungen vor dem Stopp identifizieren, anstatt sie zu entdecken, während eine schwebende Form oder ein freiliegendes Werkzeug vorhanden ist.
Führen Sie eine kontrollierte Sequenz über Form, Material und Steuerungen durch
Die folgende achtstufige Sequenz ist bewusst als Kontrollfluss und nicht als universelles mechanisches Verfahren geschrieben. Die detaillierten Schritte zum Entfernen der Form, die Werte der Befestigungselemente, die Schlauchmethode, die Temperaturgrenzen der Werkzeuge und die Testbewegungen müssen den tatsächlichen Maschinen-, Form- und Anlagenanweisungen entnommen werden. Der Wert einer gemeinsamen Abfolge liegt darin, dass Betriebsabläufe, Werkzeuge, Wartung, Materialien und Qualität dieselben Übergabepunkte erhalten.
-
Geben Sie den ausgehenden Job frei.Identifizieren Sie das zuletzt akzeptierte Altteil, speichern Sie das erforderliche Prozessprotokoll und gleichen Sie ausgehendes Harz, Etiketten und unfertige Arbeiten ab. Bewahren Sie eine genehmigte Probe auf, wenn der Kontrollplan der Anlage dies erfordert.
-
Halten Sie im genehmigten Zustand an.Befolgen Sie die Anweisungen zum Abschalten der Maschine und des Harzes. Berücksichtigen Sie den heißen Aufenthalt und das im Trichter, Extruder, Kopf oder Akkumulator verbleibende Material, anstatt davon auszugehen, dass eine normale Pause für einen Harzwechsel geeignet ist.
-
Für exponierte Arbeiten isolieren.Autorisiertes Personal wendet die vor Ort geltenden Vorschriften für gefährliche Energie und Aufzüge an. Überprüfen Sie die Isolierung und beheben Sie gespeicherte hydraulische, pneumatische, Gravitations- und Wärmeenergie, bevor jemand den definierten Gefahrenbereich betritt.
-
Ausgehende Komponenten entfernen und schützen.Trennen, heben und lagern Sie die Form und die zugehörigen Werkzeuge gemäß den kontrollierten Anweisungen. Verschließen oder schützen Sie saubere Verbindungen und protokollieren Sie Schäden, Undichtigkeiten oder ungewöhnlichen Verschleiß, anstatt sie an den nächsten Durchgang weiterzugeben.
-
Überprüfen Sie gemeinsame Schnittstellen.Überprüfen Sie Montageflächen, Ausrichtungsmerkmale, Kühl- und Luftanschlüsse, Sensoren, Kabel und den zugänglichen Schutzbereich. Ein verstecktes Schnittstellenproblem kann der neuen Form folgen und wie ein Rezeptfehler aussehen.
-
Installieren Sie das verifizierte eingehende Paket.Ordnen Sie die physischen IDs dem freigegebenen Auftragspaket zu. Verlegen Sie die Verbindungen so, dass Quetsch-, Hitze- und Bewegungsgefahren vermieden werden, und führen Sie dann die vorgeschriebenen Montage- und Verbindungsprüfungen durch.
-
Wiederherstellen von Funktionen durch Autorisierung.Räumen Sie Personal und Werkzeuge frei, installieren Sie Schutzvorrichtungen wieder, befolgen Sie den genehmigten Wiedereinschaltvorgang und weisen Sie zulässige manuelle Bewegungen unter kontrollierten Bedingungen nach. Bestätigen Sie, dass Befehl, Rückmeldung und physische Bewegung übereinstimmen.
-
Stellen Sie Material vor und qualifizieren Sie das Produkt.Schließen Sie den genehmigten Harz- oder Farbübergang ab, laden Sie das freigegebene Rezept, bilden Sie Diagnoseteile, beheben Sie jeweils eine nachgewiesene Ursache und geben Sie die Produktion erst frei, nachdem das definierte Akzeptanzfenster verstrichen ist.
Ein Bühnenbesitzer sollte jede Übergabe unterschreiben oder digital bestätigen. Diese kleine Steuerung verhindert mehrdeutige Aussagen wie „Die Form ist bereit“, wenn die Kühlung nicht angeschlossen ist, oder „Das Rezept ist geladen“, wenn ein Zusatzgerät noch die vorherige SKU enthält. Es zeigt auch, wo tatsächlich Zeit verloren ging: beim Warten auf die Autorisierung, beim Auffinden von Hardware, beim Korrigieren einer Schnittstelle, beim Löschen alter Farben, beim Stabilisieren des Vorformlings oder beim Wiederholen eines Qualitätstests.
Weitere Einzelheiten zur Werkzeugbeziehung finden Sie bei KinggleDesignleitfaden für Extrusionsblasformen. Für die kontrollierte Rückkehr von einer stillstehenden Maschine in die Produktion nutzen Sie dieCheckliste für die Inbetriebnahme der Blasformmaschine. Diese Artikel erweitern einzelne Phasen; Diese Wechselseite ist für die funktionsübergreifende Übergabe von einem genehmigten Job zum nächsten zuständig.
Behandeln Sie Harz- und Farbveränderungen als eine Entscheidung über den Materialweg
Ein Blasformmaterialwechsel ist nicht abgeschlossen, wenn der nächste Beutel den Trichter erreicht. Das austretende Harz oder die austretende Farbe kann in Förderleitungen, Ladevorrichtungen, Trichtern, Mischern, Einfüllöffnungen, der Schnecke und dem Zylinder, Adaptern, dem Extrusionskopf, den Fließwegen des Speichers und den Werkzeugen verbleiben. Im Übergangsplan sollte angegeben werden, um welche dieser Mengen es sich handelt und wo gemischtes oder verfärbtes Material gesammelt wird. Es sollte auch angegeben werden, ob Übergangsmaterial zurückgewonnen werden kann, unter Quarantäne gestellt werden muss oder gemäß den Materialvorschriften des Werks entsorgt werden muss.
Befolgen Sie die vom Harzlieferanten genehmigten Abschalt-, Start- und Spülanweisungen sowie die Maschinenanweisungen. Gehen Sie nicht davon aus, dass ein universelles Spülmaterial, eine universelle Temperatur oder Menge für jedes Polymer, jeden Farbstoff und jedes Extrusionssystem geeignet ist. Ein Wechsel von natürlichem zu dunklem Material stellt ein anderes Sichtbarkeitsproblem dar, von dunkel zu natürlich. Ein Wechsel zwischen den Qualitäten desselben Polymers kann dennoch die Schmelzfestigkeit, Quellung, Abkühlung und das Verhalten des Vorformlings verändern. Ein Wechsel zwischen Polymerfamilien erfordert möglicherweise eine spezifischere Kompatibilitäts- und Abbauprüfung. KingglesLeitfaden zum Blasformen von HDPE im Vergleich zu PPerklärt, warum das Teil-, Prozess- und Validierungspaket überdacht werden muss, anstatt den Materialnamen als einfachen Ersatz zu behandeln.
LyondellBasell'sLeitfaden zur Fehlerbehebung beim BlasformenIdentifiziert äußere Verunreinigungen und zersetztes Harz als Ursachen für Stanzlinien, Streifen, verfärbte Partikel und Löcher. Als mögliche Ursachen werden insbesondere die Materialhandhabung, verunreinigtes Mahlgut, eine schlechte Spülung zwischen den Harzen und eine schlechte Abschalt- oder Anfahrpraxis genannt. Hierbei handelt es sich um Diagnosebeziehungen, nicht um Kinggle-Betriebssollwerte.
Bauen Sie eine positive Materialidentifikation in die Übergabe ein. Notieren Sie Harzlieferant, Sorte, Charge, Masterbatch, Verhältnis, Mahlgutquelle und den Zeitpunkt, zu dem die neue Mischung in das Zufuhrsystem gelangt ist. Bewahren Sie bei Bedarf Etiketten oder Barcode-Aufzeichnungen mit Rückstellproben auf. Wenn die ersten neuen Teile schwarze Flecken, Streifen oder Farbverschleppungen aufweisen, helfen der Zeitstempel und die Aufzeichnung des Materialpfads dabei, einen vorhersehbaren Übergang von einer Kontamination oder einer Verschlechterung zu unterscheiden. DerLeitfaden zu Fehlern beim Extrusionsblasformenbietet eine breitere Symptom-zu-Beweis-Matrix.
Stellen Sie das Rezept wieder her, ohne die Annahmen des alten Produkts zu importieren
Ein gespeichertes Rezept ist nur dann nützlich, wenn seine Identität und sein Umfang klar sind. Der eingehende Datensatz sollte die Produktrevision, die Form- und Werkzeugkombination, die Harzsorte, die relevante Steuerungsdatei, den Genehmigungsstatus und das Datum der letzten Überprüfung enthalten. Zugriffsrechte sollten freigegebene Produktionsrezepte von Entwicklungsversuchen unterscheiden. Vor dem Laden einer Datei sollte der Bediener bestätigen, dass der physische Maschinenzustand mit der Datei übereinstimmt, anstatt den Rezeptnamen als Beweis dafür zu verwenden, dass die Hardware korrekt ist.
Der Rezeptumfang kann systemübergreifend aufgeteilt werden. Das Haupt-HMI kann Positionen zum Öffnen und Schließen der Form, Bewegungsgeschwindigkeiten, Verzögerungen, Blaszeiten, Abkühlzeit, Entnahmelogik und Funktionsauswahlen enthalten. Ein separater Wandstärkenregler kann Schuss- oder Zyklusinformationen, Düsenspaltwerte und das Külbelprofil speichern. Nachgeschaltete Geräte behalten möglicherweise die Einstellungen für Beschnitt, Dichtheitsprüfung oder Förderband bei. Kinggle ist GastgeberMoog DigiPack III-Handbucherklärt, dass gespeicherte Behälterdateien das programmierte Vorformlingsprofil und Informationen zur Werkzeugkalibrierung enthalten können. Darin heißt es auch, dass beim Wechsel von einem Behälter zum anderen eine genaue Kalibrierung des Werkzeugspalts wichtig ist.
Diese Beweise stützen eine wichtige Regel: Trennen Sie eine Softwaredatei nicht von den Tools, für deren Betrieb sie kalibriert wurde. Im gleichen Steuerungshandbuch wird darauf hingewiesen, dass ein Formwechsel möglicherweise auch einen Wechsel des Werkzeugspalts erfordert. Eine Datei, die einen akzeptierten Behälter mit einer Matrize, einem Dorn und einer Kalibrierung erstellt hat, ist nach einer Änderung dieser Elemente nicht automatisch gültig. Wenn das Werk über genehmigte Mastereinstellungen verfügt, vergleichen Sie die geladene Revision mit dem freigegebenen Datensatz und dokumentieren Sie alle absichtlichen Unterschiede. Überschreiben Sie den Master nicht, während Sie die ersten Teile stimmen.
Verwenden Sie den manuellen Modus oder den Setup-Modus, um nur die Bewegungen zu prüfen, die durch das maschinenspezifische Verfahren zulässig sind. Überprüfen Sie vor dem automatischen Zyklus den Formabstand, die Blasnadel- oder Kernbeziehung, die Position von Düsenkopf und Aufspannplatte, den Entnahmeweg, die Schutzvorrichtungen und die Rückmeldung. Die Bedienungsanleitung von Kinggle beschreibt manuelle Funktionen und weist darauf hin, dass die Blasnadelbewegung mit der offenen Form koordiniert werden muss. Da Schnittstellen und optionale Funktionen variieren, ist dieLeitfaden zu HMI-Einstellungen und Alarmensollten zusammen mit der genauen Maschinenanleitung gelesen werden und nicht als Ersatz verwendet werden.
Wenn die Optimierung beginnt, ändern Sie eine Regelvariable aus einem angegebenen Grund, zeichnen Sie die alten und neuen Werte auf und warten Sie auf die Reaktion des Prozesses, bevor Sie sie beurteilen. Vorformlingsverteilung, Teilegewicht, Extrusionsverhalten, Kühlung und Werkzeugposition interagieren. DerParison-Programmierhandbucherklärt, wie man das Profil mit gemessenen Wandpositionen verbindet, anstatt Punkte nur anhand des Erscheinungsbilds zu glätten.
Validieren Sie die ersten Teile, bevor Sie den Umstellungserfolg messen
Der erste geschlossene Teil beantwortet nur eine Frage: Die Linie kann etwas bilden. Es beweist nicht, dass das Teil den Zeichnungs-, Funktions- oder Prozessanforderungen entspricht. Behandeln Sie frühe Stücke als diagnostische Proben. Markieren Sie sie je nach Bedarf nach Reihenfolge, Zeit, Station, Kavität oder Matrizenauslass. Halten Sie sie lange genug in Ordnung, um festzustellen, ob der Prozess konvergiert, driftet oder einen seitenspezifischen Fehler wiederholt.
Beginnen Sie mit Identität und grobem Zustand. Bestätigen Sie das richtige Teil und die richtige Revision, das richtige Harz und die richtige Farbe, die Hals- oder Schnittstellengeometrie, die vollständige Formation, den Trimmweg und offensichtliche Schäden. Anschließend wenden Sie den kontrollierten Plan für Teilegewicht, Wandverteilung, kritische Abmessungen, Aussehen und erforderliche Funktionstests an. Dichtheits-, Fall-, Druck-, Belastungs-, Chemikalienbeständigkeits- oder Dichtsitzprüfungen sind produktspezifisch; enthalten nur diejenigen, die in der Zeichnung, Norm oder im Validierungsplan des Käufers erforderlich sind. Erfinden Sie keine universelle Toleranz oder Probenanzahl.
Das Abnahmemuster sollte die reale Produktionsanordnung darstellen. Probieren Sie auf einer Doppelstationsmaschine beide Seiten aus. Behalten Sie bei einem Aufbau mit mehreren Köpfen oder mehreren Kavitäten die Kopf- oder Kavitätsidentität bei, sodass ein Durchschnitt einen fehlerhaften Ausgang nicht verbergen kann. Wenn ein nachgeschalteter Trimmer oder Lecktester Teil des Verkaufsteilprozesses ist, qualifizieren Sie auch diese Ausrüstung. Eine Flasche, die die Form passiert, aber nach dem Zuschneiden versagt, ist kein akzeptiertes Produktionsergebnis. DerLeitfaden zur Werksabnahmeprüfungzeigt, wie Produkt-, Prozess- und Testnachweise vor dem Versand zusammengeführt werden können; Bei Produktionsumstellungen gilt das gleiche Rückverfolgbarkeitsprinzip.
Wachen, Rückmeldungen, Versorgungseinrichtungen, manuelle Bewegungen und Materialfluss stimmen mit der genehmigten Einrichtung überein.
Identifizierte Muster erfüllen die geltenden zeichnerischen, optischen, maßlichen, wandtechnischen und funktionalen Anforderungen.
Das definierte konsekutive oder zeitbasierte Produktionsfenster der Anlage erstreckt sich über alle relevanten Outputs.
Geben Sie die Leitung nur durch die zuständige Behörde der Anlage frei. Notieren Sie die akzeptierten Proben und die Rezeptrevision, aus der sie hervorgegangen sind. Wenn der Prozess das genehmigte Fenster nicht erreichen kann, ohne seinen qualifizierten Bereich zu verlassen, stoppen Sie die Eskalation der Einstellungen und untersuchen Sie Werkzeuge, Betriebsmittel, Material, Maschinenzustand oder das ursprüngliche Prozessdesign. KingglesLeitfaden zu den Anforderungen an Versorgungsunternehmenhilft dabei, ein Maschineneinstellungsproblem von einer instabilen Luft-, Wasser- oder Stromversorgung zu trennen.
Reduzieren Sie die Umrüstzeit, indem Sie die Zubereitung außerhalb des Stopps bewegen
Die sicherste Möglichkeit ist in der Regel nicht die schnellere Schraubenschlüsselarbeit. Dadurch werden Arbeiten eliminiert, die nicht innerhalb des gestoppten Fensters hätten stattfinden sollen. Überprüfen Sie einen aufgezeichneten Wechsel und klassifizieren Sie jede Verzögerung: Warten auf die Form, Bestätigen einer Revision, Finden eines Schlauchs, Reinigen eines Materialbehälters, Herunterladen einer Datei, Auffinden einer Testvorrichtung, Warten auf Qualität oder Korrigieren einer beschädigten Verbindung. Viele dieser Aufgaben können bereits vor dem letzten abgenommenen Altteil erledigt bzw. verifiziert werden, sofern die Vorbereitung die Produktion oder den Schutz nicht beeinträchtigt.
Erstellen Sie für jede wiederholte Produktfamilie ein einsatzbereites Kit. Es kann verifizierte Anschlusspläne, geschützte Befestigungselemente, beschriftete Schläuche, Sensorhalterungen, genehmigte Rezeptreferenzen, Musterpläne und nachgelagerte Änderungsteile umfassen. Verwenden Sie eine visuelle Identifikation, die die Ladenumgebung überdauert. Lagern Sie Formen und Werkzeuge so, dass Hebepunkte und Verbindungsflächen zugänglich und geschützt bleiben. Ein Kit sollte das Suchen und Interpretieren reduzieren; Es sollte niemals zum Ersatz ermutigen, wenn ein kontrollierter Artikel fehlt.
Standardisieren Sie Schnittstellen erst nach technischer Prüfung. Konsistente Schlauchpositionen, Anschlusskennzeichnungen, Montagehinweise und Rezeptbenennungen können die Entscheidungszeit verkürzen, sie müssen jedoch den Druck-, Temperatur-, Durchfluss-, Bewegungs- und Sicherheitsanforderungen entsprechen. Wenn eine Schnellwechselfunktion in Betracht gezogen wird, bewerten Sie das gesamte System, einschließlich formschlüssiger Verriegelung, Rückmeldung, Leckage, Wartung, Fehlersicherheit und der Risikobewertung des Standorts. Verwandeln Sie ein Speed-Projekt nicht in eine undokumentierte Hardware-Änderung.
Verwenden Sie den Umstellungsdatensatz, um jeweils eine Verbesserung auszuwählen. Wenn die Farbreinigung vorherrscht, untersuchen Sie die Materialführung und die genehmigte Reinigungsstrategie. Wenn die Ausrichtung vorherrscht, überprüfen Sie die Lagerung, die Positionierungsmerkmale und den Formzustand. Wenn die Optimierung des ersten Teils vorherrscht, überprüfen Sie die Rezeptverwaltung, die Werkzeugkalibrierung und den Prozessnachweis. Wenn das Qualitätswarten vorherrscht, kalibrieren Sie die Messgeräte vorab und legen Sie fest, wer den Auftrag freigeben kann. Das Ziel ist ein wiederholbares erstes Produktionsfenster, nicht ein rekordverdächtiger Trockenwechsel mit anschließendem Ausschuss.
Auch Wartungsarbeiten sollten explizit geplant werden. Eine Umstellung kann den Zugang für Inspektionen ermöglichen, aber durch die Kombination von Aufgaben ändern sich Umfang, Personal und Energiekontrollanforderungen. Benutzen Sie dieCheckliste für die vorbeugende Wartungum zu entscheiden, was in einen geplanten Eingriff gehört. Halten Sie Wartungsergebnisse von Produkt-Setup-Änderungen getrennt, damit wiederkehrende Geräteprobleme sichtbar bleiben.
Erstellen Sie ein Umstellungsprotokoll, das den nächsten Lauf erleichtert
Ein nützlicher Datensatz ist kurz genug, um vollständig zu sein, und spezifisch genug, um den Lauf zu rekonstruieren. Beginnen Sie mit der Identität: Datum und Uhrzeit, Maschine, ausgehende und eingehende Produktrevisionen, Formen- und Werkzeug-IDs, Materialqualitäten und -chargen, Rezeptrevisionen, Teammitglieder und Freigabeberechtigung. Addieren Sie die vier zuvor definierten Zeitpunkte sowie die Menge oder das Gewicht des Spülmaterials, des Setup-Ausschusses und des zurückgehaltenen Produkts. Wenn die Anlage ein Feld nicht zuverlässig messen kann, kennzeichnen Sie es als nicht verfügbar, anstatt es zu schätzen.
Ausnahmen in beobachtbarer Sprache aufzeichnen. „Kühlrücklauf vom Formkreislauf B zeigte keinen Durchfluss“ ist nützlicher als „Wasserproblem“. „Rezeptdatei 14 geladen; Downstream-Tester blieb auf SKU X“ weist auf einen Übergabefehler hin. Fotografieren Sie unerwartete Abnutzung, Undichtigkeiten, beschädigte Anschlüsse oder wiederkehrende Teiledefekte mit dem entsprechenden Erkennungszeichen. Verknüpfen Sie Korrekturarbeiten mit dem Wartungs- oder Nichtkonformitätssystem, anstatt sie in einem Bedienerkommentar zu vergraben.
| Aufnahmeblock | Mindestens nützliche Felder | Die Frage wird beim nächsten Mal beantwortet |
|---|---|---|
| Jobidentität | Maschinen-, Produkt-, Formen-, Werkzeug-, Material- und Rezeptrevisionen | Stimmten das physische und das digitale Paket überein? |
| Zeit | Letzter akzeptierter alter Teil, zuerst gebildeter neuer Teil, erster akzeptierter Teil, Stable-Window-Release | Wo wurde das gestoppte Intervall zur Qualifikationszeit? |
| Verlust | Bereinigungsmenge, Einrichten von Ausschuss, zurückgehaltenem Produkt und Arbeit nach Rolle | Hat ein kürzerer Stopp den Verlust einfach an eine andere Stelle verschoben? |
| Verzögerungscode | Warten, suchen, reparieren, reinigen, tunen, testen oder autorisieren | Welche Vorbereitung oder welches Systemproblem sollte verbessert werden? |
| Annahme | Proben-IDs, Messungen, Tests, Genehmigung und endgültige Rezeptrevision | Welche Beweise beweisen, dass die Leitung freigegeben wurde? |
| Ausnahme | Beobachtetes Problem, Eigentümer, Eindämmung und verknüpfte Aktion | Was muss korrigiert werden, bevor der gleiche Job zurückkehrt? |
Überprüfen Sie wiederholte Änderungen nach Produktfamilie, anstatt sich auf einen einzigen Best-Run zu verlassen. Suchen Sie nach dem Median und der Streuung jeder Timing-Stufe, wiederkehrenden Ausnahmen und wiederholten Ausschussmodi. Ein einzelnes ungewöhnlich schnelles Ereignis hat möglicherweise eine Prüfung ausgelassen, von idealen Bedingungen profitiert oder eine andere Akzeptanzdefinition verwendet. Der Zweck der Daten besteht darin, den Standard und die Vorbereitung zu verbessern, und nicht darin, Betreiber unter Druck zu setzen, Schutzmaßnahmen zu umgehen.

Schließen Sie den Datensatz mit der aktuell genehmigten Baseline und der nächsten Aktion. Wenn die Änderung zu einem besseren Setup geführt hat, leiten Sie die überarbeiteten Werte durch den Genehmigungsprozess des Werks, bevor Sie den Master aktualisieren. Wenn ein Designproblem aufgedeckt wurde, lassen Sie die temporäre Eindämmung sichtbar, bis die Technik sie schließt. Durch diese Disziplin wird jeder Blasformmaschinenwechsel zu einem verwertbaren Beweis und nicht zu einem weiteren isolierten Wechselereignis.
Häufig gestellte Fragen zum Blasformwechsel
Was ist im Blasformmaschinenwechsel enthalten?
Eine vollständige Umstellung kann Form, Düse und Dorn, Blasdorn, Kern oder Einsätze, Harz, Masterbatch, Mahlgutregel, HMI-Rezept, Wandstärkenprofil, Entnahme, Trimmer, Lecktester, Förderbandführungen, Etiketten und Verpackung umfassen. Der genaue Umfang richtet sich nach den Unterschieden zwischen den ausgehenden und eingehenden Produktpaketen. Definieren Sie diese Unterschiede vor dem Stopp. Wenn nur die Form aufgeführt ist, kann das Team mit einer alten Materialroute, Controller-Datei oder Downstream-Einstellung neu starten.
Wann sollte die Umstellungszeit beginnen und enden?
Eine praktische Definition beginnt beim letzten akzeptierten Teil des ausgehenden Auftrags und endet beim ersten akzeptierten Produktionsfenster für den eingehenden Auftrag. Erfassen Sie auch die Zwischenzeiten für den ersten geformten Teil und den ersten abgenommenen Teil. Das Werk muss das Produktionsfenster definieren, beispielsweise eine festgelegte Anzahl aufeinanderfolgender Teile oder eine zeitbasierte Stichprobe über alle relevanten Stationen, Kavitäten oder Köpfe hinweg. Die Verwendung derselben Definition macht zukünftige Vergleiche aussagekräftig.
Wie kann eine Anlage die Zeit für den Wechsel der Blasformform auf sichere Weise verkürzen?
Verlegen Sie Identifizierung, Bereitstellung, Reinigung, Rezeptüberprüfung, Messgerätevorbereitung und Qualitätsplanung außerhalb des angehaltenen Intervalls, wo diese Aktivitäten ohne Beeinträchtigung der Produktion durchgeführt werden können. Beschriften Sie Schnittstellen, schützen Sie den Speicher, bereiten Sie auftragsspezifische Kits vor und weisen Sie für jede Übergabe Besitzer zu. Analysieren Sie die Warte- und Korrekturzeit getrennt von der physischen Formarbeit. Verkürzen Sie die Zeit nicht, indem Sie Schutzeinrichtungen umgehen, Kontrollen gefährlicher Energie überspringen, nicht zugelassene Hebegeräte verwenden oder Teile annehmen, bevor die erforderlichen Prüfungen bestanden wurden.
Schließt das Laden eines gespeicherten Rezepts die Einrichtung ab?
Nein. Ein gespeichertes Rezept muss mit der installierten Form, der Matrizenbestückung, der Blasnadel, dem Material und der Produktrevision übereinstimmen. Einige Einstellungen befinden sich möglicherweise auch in einer separaten Vorformlingssteuerung oder einer nachgeschalteten Maschine. Bestätigen Sie den vollständigen Dateisatz, weisen Sie zulässige manuelle Bewegungen nach und vergleichen Sie das tatsächliche Maschinenverhalten mit der freigegebenen Basislinie. Das DigiPack III-Handbuch von Moog verknüpft gespeicherte Containerdateien mit Kalibrierungsinformationen zu Vorformlingsprofilen und Werkzeugspalten, weshalb Hardwareidentität und Dateiidentität verbunden bleiben müssen.
Warum entstehen nach einem Materialwechsel schwarze Flecken oder Farbstreifen?
Zu den möglichen Ursachen gehören altes Material, das im Förder- oder Schmelzpfad zurückbleibt, verunreinigtes Harz oder Mahlgut, zersetztes Harz, das aus einem stagnierenden Bereich freigesetzt wird, ungleichmäßige Farbmischung, Störungen der Heizung oder eine ungeeignete Abschaltung und Spülung. Bewahren Sie das Harz und die Übergangsaufzeichnung auf, bevor Sie Einstellungen ändern. Befolgen Sie die von der Maschine und dem Harzlieferanten genehmigten Verfahren, prüfen Sie den Materialweg und klassifizieren Sie, ob der Defekt zufällig auftritt oder um den Vorformling herum behoben ist. Gehen Sie nicht davon aus, dass eine universelle Reinigungsmethode für jedes Harz und jeden Kopf sicher ist.
Welche Informationen sollten über eine schwierige Umstellung an Kinggle gesendet werden?
Senden Sie die Maschinen- und Steuerungsidentifikation, ausgehende und eingehende Produktzeichnungen, Form- und Werkzeug-IDs, Harzqualitäten und -chargen, Masterbatch- und Mahlgutdetails, Rezeptrevisionen, Alarmhistorie, Betriebswerte, Umstellungszeitplan, markierte Probenfotos und gemessene Fehlerdaten. Fügen Sie ein Video nur dann ein, wenn es ohne Betreten einer Gefahrenzone aufgenommen werden kann. Spezifische Beweise ermöglichen es der Diskussion, ein Materialpfad-, Werkzeug-, Steuerungs-, Nutzen- oder Teilekonstruktionsproblem effizienter zu trennen.
Planen Sie die Maschine entsprechend der Produktverpackung
Bei Problemen mit einer neuen Form, einem neuen Material oder einer wiederholten Umstellung senden Sie die aktuelle Teilezeichnung, das Harz, Zieltests, Form- und Werkzeugdetails, aktuelle Maschineninformationen und die beobachtete Umstellungsaufzeichnung. Kinggle kann die Maschinen-, Werkzeug-, Steuerungs- und Produktionsanforderungen anhand desselben Beweissatzes besprechen.
Senden Sie Ihre ProjektinformationenQuellen überprüft und Beweismethode
Für Aussagen zu Maschinenschnittstellen, Projekteingaben und Schulungsumfang wurden Kinggle-Erstanbieterseiten und von Kinggle gehostete Handbücher verwendet. Für die Beziehungen zwischen gespeicherten Dateien und Werkzeugen und Kalibrierungen wurde das Handbuch des Controller-Herstellers verwendet. Für Materialverunreinigungen und Abbauwege wurde ein offizieller Harzhersteller-Leitfaden verwendet. OSHA-Vorschriften wurden nur zur Beschreibung der Sicherheitsgrenzen der Vereinigten Staaten verwendet. Im Folgenden wird keine Quelle als universelles Rezept dargestellt.
- Von Kinggle gehostete Bedienungsanleitung für automatische Blasformmaschinen, abgerufen am 8. September 2026.
- Moog DigiPack III Parison Wanddickenregler-Handbuch, MRJ06301, gehostet von Kinggle, abgerufen am 8. September 2026.
- Kinggle-VerkaufsprozessUndKundendienst, abgerufen am 8. September 2026.
- LyondellBasell, So lösen Sie Blasformprobleme, abgerufen am 8. September 2026.
- OSHA 29 CFR 1910.147, Die Kontrolle gefährlicher Energie, abgerufen am 8. September 2026.
- OSHA 29 CFR 1910.212, Allgemeine Anforderungen für alle Maschinen, abgerufen am 8. September 2026.