
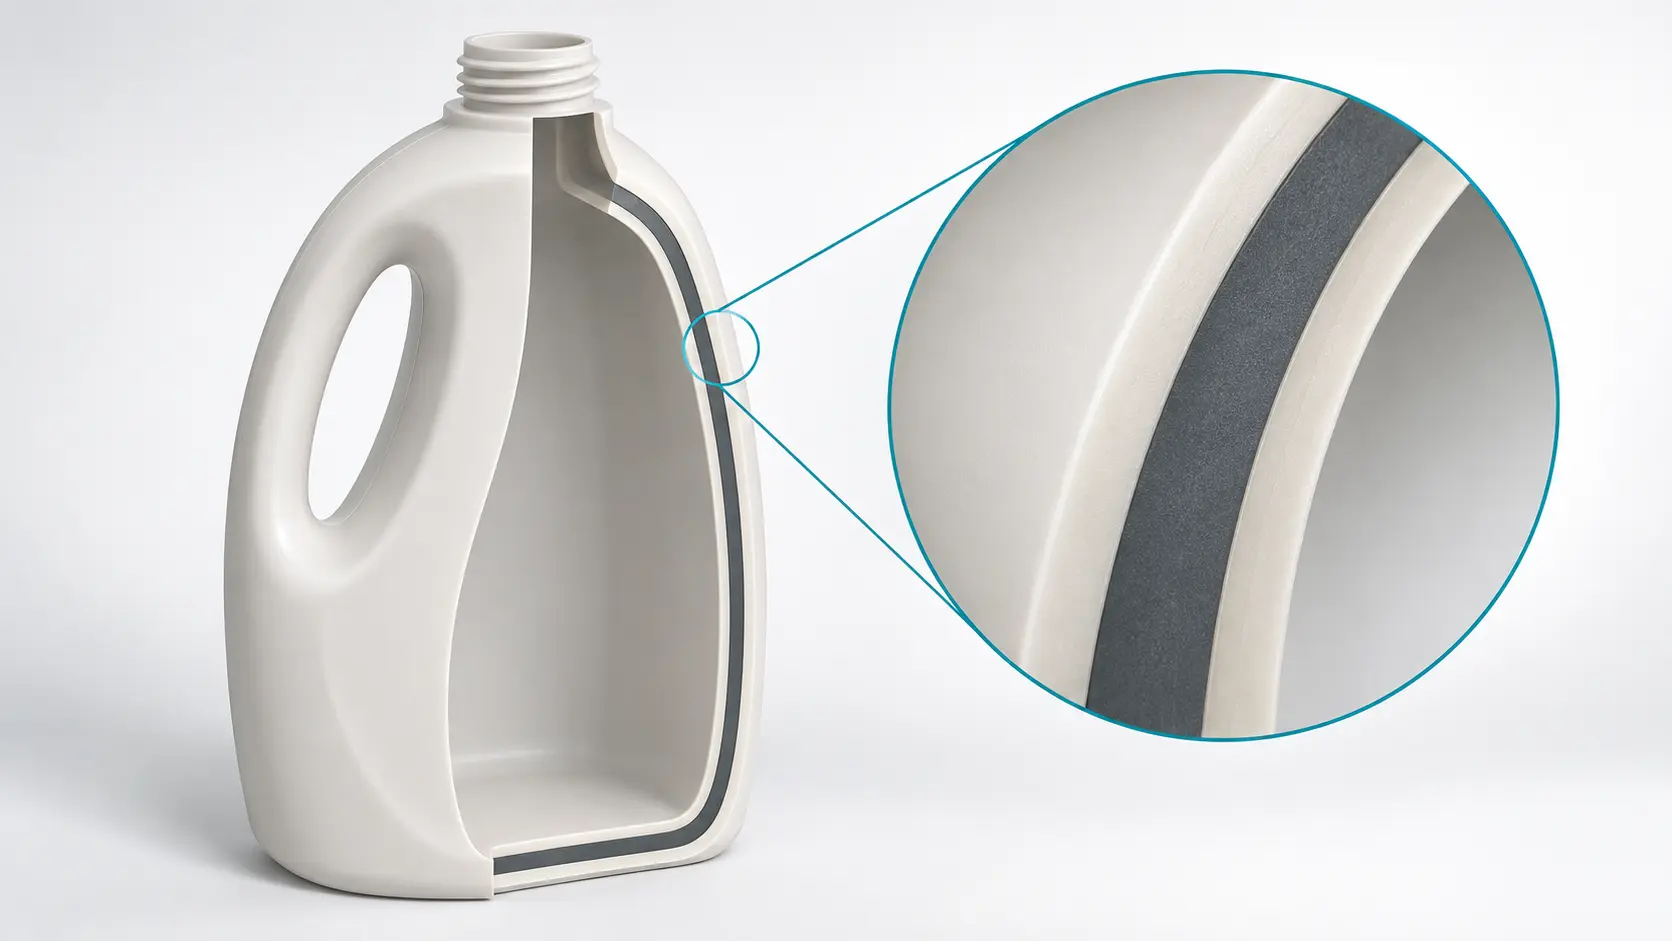
Wählen Sie eine Mehrschicht-Blasformmaschine, indem Sie die Funktion jeder Schicht an die Behälterspezifikation anpassen. Überprüfen Sie, ob das angegebene Extrusionssystem das Rezept mit der erforderlichen Leistung verarbeiten kann, und vergleichen Sie dann die Kosten pro akzeptiertem Behälter. Überprüfen Sie die Konfiguration mit den vorgesehenen Materialien und Formen; Zusätzliche Schichten sind nur durch eine definierte Produkt- oder Produktionsanforderung gerechtfertigt.
Einer sinnvollen Kaufentscheidung folgen vier Prüfungen:
- Schreiben Sie die Containerspezifikation, bevor Sie eine Ebenenanzahl auswählen.
- Ordnen Sie jeden Materialstrom seiner Schicht zu und überprüfen Sie seinen Betriebsbereich.
- Überprüfen Sie die tatsächliche Schichtverteilung und die Leistung des fertigen Containers.
- Berücksichtigen Sie Produktionsverluste im Kostenvergleich und im Versuchsprotokoll.
Beginnen Sie mit der Containerspezifikation, nicht mit der Anzahl der Ebenen
Eine Anfrage nach einer „Dreischicht-Flaschenmaschine“ lässt zu viele Entscheidungen offen. Der Inhalt, die Behältergeometrie, die Harzqualität, die erforderliche Leistung oder der Grund für die Aufteilung der Wand in Schichten werden nicht angegeben. Ein Lieferant kann diese Anfrage mit einer Maschinenkategorie beantworten und dennoch das falsche Materialsystem angeben.
Beginnen Sie mit dem fertigen Behälter. Geben Sie Zeichnung, Halsausführung, Griffanordnung, Nennkapazität und Fertiggewicht an. Fügen Sie das erforderliche Erscheinungsbild, die Servicebedingungen und Leistungsprüfungen hinzu. Eine helle Waschmittelflasche und eine sauerstoffempfindliche Verpackung benötigen unterschiedliche Nachweise, auch wenn Volumen und Gesamtgewicht übereinstimmen.
Verwandeln Sie Anforderungen in Akzeptanzpunkte
Ersetzen Sie lose Begriffe wie „gute Barriere“ oder „hohe Festigkeit“ durch eine definierte Prüf- und Akzeptanzgrenze. Geben Sie an, ob die Flasche einer bestimmten Handhabungssequenz standhalten, ein bestimmtes Aussehen beibehalten oder ein Produktschutzziel erfüllen muss. Neben dem Grenzwert gehört auch die Testbedingung, einschließlich des Inhalts oder des Simulans, sofern relevant.
| Erfordernis | Auswahlfrage | Nachweise auf Anfrage |
|---|---|---|
| Konsistente Oberflächenfarbe | Welche Ebene trägt die Farbe und welche Eingabevariation ist zulässig? | Genehmigte Muster und Testmuster während des gesamten Laufs |
| Recyceltes Material im Kern | Welche Herkunft, Sorte und Materialanteil muss das System verarbeiten? | Materialspezifikation, Feed-Mapping und Fertigteilergebnisse |
| Produktschutz | Welche Substanz muss die Wand innen oder außen halten? | Barriereziel, Testbedingungen und Validierung auf Paketebene |
| Handhabung und Stapelung | Welche Containerstandorte und Ladungen steuern die Leistung? | Zeichnungsgrenzen und vereinbarte mechanische Tests |
| Produktionsleistung | Wie viele angenommene Container werden innerhalb der definierten Zeit benötigt? | Bruttoschmelzbedarf, akzeptierte Zählungen, Ausschuss und Stoppprotokoll |
Halten Sie zwingende Anforderungen getrennt von Präferenzen. Wenn eine einschichtige Struktur die Spezifikation bereits erfüllt, verwenden Sie sie als Referenzoption. Ein mehrschichtiger Vorschlag braucht dann einen klaren Grund: eine andere Oberfläche, ein definiertes Kernmaterial, eine Barrierefunktion oder eine andere Anforderung, die die Referenz wirtschaftlich nicht erfüllen kann.
Geben Sie auch den Produktmix an. Eine Linie, die lange Nachbestellungen bearbeitet, hat einen anderen Umrüstaufwand als eine Linie, die kurze Chargen in mehreren Farben herstellt. Beziehen Sie die kleinsten und größten geplanten Produkte ein, anstatt nur die einfachste Flasche zu testen. Dies gibt der Gerätediskussion eine nutzbare Grenze.
Geben Sie jeder Schicht eine Aufgabe, bevor Sie die Struktur auswählen
Beim Coextrusionsblasformen werden Materialströme zu einem geschichteten Vorformling zusammengeführt, bevor die Form das Hohlteil formt. Die Auswahlfrage ist, wie diese Schichten dem Container dienen. KingglesÜbersicht über die mehrschichtige Coextrusionerklärt den grundlegenden Prozess und allgemeine Ebenenfunktionen.
Eine Doppelschicht-Blasformmaschine kann relevant sein, wenn die Innen- und Außenflächen unterschiedliche Formulierungen benötigen. Eine Dreischicht-Blasformmaschine fügt zwischen diesen Oberflächen einen separaten Kern hinzu. Keine der Beschreibungen allein stellt Festigkeit, chemische Kompatibilität oder Barriereleistung dar. Diese Eigenschaften erfordern noch die ausgewählten Materialien, Geometrie und Testergebnisse.
| Strukturkonzept | Grund, es zu bewerten | Frage, die bleibt |
|---|---|---|
| Einschichtig | Eine Formulierung erfüllt die komplette Produktanforderung | Erreicht der fertige Behälter das vorgeschlagene Gewicht? |
| Zwei Schichten | Trennen Sie innere und äußere Formulierungen | Bleiben die Oberflächen und Schnittstellen akzeptabel? |
| Drei Schichten | Weisen Sie unabhängig von beiden Skins eine Kernformulierung zu | Kann die vorgesehene Kernfreigabe mit akzeptablen Skins und Leistung ausgeführt werden? |
| Barrierestruktur mit Verbindungsschichten | Kombinieren Sie ein ausgewähltes Barriereharz mit Strukturmaterialien | Sind die Harzqualitäten, Schnittstellen und Paketleistungen validiert? |
Geben Sie Materialien als System an
Identifizieren Sie für eine Haut/Kern/Haut-Struktur das Harz- und Additivpaket an jeder Position. Unterscheiden Sie gekauftes recyceltes Ausgangsmaterial von Produktionsresten, die über eine Mühle zurückgeführt werden. Ein Rezept, das einfach als „neu/alt/neu“ beschrieben wird, verbirgt die Informationen, die zur Beurteilung der Konsistenz und des Materialhandlings erforderlich sind.
Betrachten Sie einen vergrabenen recycelten Kern nicht als automatischen Beweis für die Eignung des Inhalts. Fordern Sie die für den vorgesehenen Verwendungszweck erforderliche Materialdokumentation und produktspezifische Bewertung an. Ebenso sind Recyclinganteil und Recyclingfähigkeit getrennte Fragen. Die eine betrifft das, was in den Behälter gelangt; die andere betrifft, was danach mit dem Gesamtpaket passieren kann.
Eine Barriereschicht verändert das Materialsystem
Kuraray identifiziertEVAL EVOH als GasbarrierematerialWird in Verpackungen und anderen Anwendungen verwendet. Es isttechnische Präsentationveranschaulicht auch Verbindungsschichten zwischen Polyolefin und EVOH. Diese Klebepositionen gehören in die Struktur- und Ausrüstungsüberprüfung und nicht außerhalb der Schichtzählung.
Fragen Sie nach der vollständigen Harzkombination, einschließlich Klebstoffqualitäten, Handhabungsanweisungen und vereinbarten Barrierebedingungen. Ein Materialdurchlässigkeitswert ist kein Hinweis auf die Haltbarkeit einer fertigen Flasche. Behältnis, Verschluss, Inhalt und Verwendungsbedingungen bedürfen einer eigenen Validierung. Die Zugabe eines Barriereharzes ohne diese Spezifikation lässt die Kaufentscheidung unvollendet.
Prüfen Sie, ob die angegebene Maschine das Schichtrezept ausführen kann
Eine Mehrschicht-Extrusionsblasformmaschine muss sowohl zum Behälter als auch zu den Materialströmen passen, die ihren Kopf versorgen. Fordern Sie einen Ausrüstungsplan an, der jeden Extruder, jeden Zuführer, jeden Materialweg und jede Schichtposition benennt. In der Zeichnung sollten auch Matrizenauslässe, Stationen und Formhohlräume angegeben sein. Diese Zählungen beschreiben verschiedene Teile des Systems.
Eine Mehrkopfmaschine produziert mehrere Vorformlinge für einen Formvorgang. Ein Mehrschichtdüsenkopf bildet Schichten innerhalb einer Vorformlingswand. Ein Zitat kann diese Merkmale vereinen, aber das eine begründet das andere nicht. Ebenso liefert die Schichtanzahl allein keine zuverlässige Extruderanzahl. Lesen Sie die aktuelle Feed-Zuordnung.
Dimensionieren Sie die Materialströme mit kompletten Einheiten
Verwenden Sie den Bruttovorformlingsbedarf für die Extrusionsdimensionierung. Allein bei der fertigen Flaschenmasse bleibt Material übrig, das zu Resten verarbeitet werden kann. Definieren Sie die Bruttomasse pro geformtem Behälter und die Anzahl der pro Stunde geformten Behälter. Berücksichtigen Sie bei einer Anordnung mit mehreren Verkaufsstellen alle Behälter in dieser Produktionsrate.
Stellen Sie sich eine hypothetische Flasche mit einer Fertigmasse von 40 g und einer Bruttovorformlingsmenge von 55 g vor. Gehen Sie davon aus, dass die Linie 1.200 Flaschen pro Stunde formt, bevor es zu Qualitätsausfällen kommt. Bei den 15 g Unterschied handelt es sich in diesem Beispiel um Beschnitt und nicht um eine standardmäßige Ausschussmenge. Diese Eingaben veranschaulichen die Methode; Es handelt sich nicht um Kinggle-Produktionsergebnisse.
Materialstrombedarf = Bruttoschmelzbedarf × zugewiesener Massenanteil
| Position | Zugewiesener Massenanteil | Erforderlicher Durchfluss |
|---|---|---|
| Außenhaut | 20 % | 13,2 kg/h |
| Kern | 60 % | 39,6 kg/h |
| Innenhaut | 20 % | 13,2 kg/h |
| Gesamt | 100 % | 66,0 kg/h |
Bei der 20/60/20-Rezeptur handelt es sich um eine Berechnungsannahme und nicht um ein empfohlenes Verhältnis des Recyclinganteils. Wenn ein Materialstrom mehrere Positionen speist, kombinieren Sie diese Positionen bei der Berechnung der Ladung dieses Stroms. Überprüfen Sie auch den kleinsten geplanten Flaschen- und Lagenanteil. Ein Maximalleistungswert gewährleistet keinen stabilen Betrieb bei niedriger Vorschubgeschwindigkeit.
Nutzen Sie die Produktoptionen von Kinggle als Ausgangspunkt
KingglesKGB2L 2L-Einzelstationsmaschinelistet Einzel-, Doppel- und Dreischichtoptionen auf. DerKGB5D 5L Doppelstationsmaschinelistet dieselben Ebenenoptionen auf einer anderen Plattform auf. Auf beiden Seiten werden Konfigurationen mit mehreren Düsenköpfen separat beschrieben, was unterstreicht, warum die Anzahl der Schichten und die Anzahl der Auslässe separate Einträge im Angebot erfordern.

Die veröffentlichten Kapazitätsklassen sind hilfreich, um die Plattform einzugrenzen. Sie ersetzen nicht eine harzspezifische Konfigurationsprüfung. Fragen Sie nach, welche Schneckenausführungen, Zuführsysteme und Kopfoptionen dem vorgeschlagenen Rezept dienen. Behandeln Sie eine Basis-HDPE-Weichmacherzahl nicht als die kombinierte Kapazität eines nicht spezifizierten Mehrschichtsystems.
Notieren Sie für ein Angebot für eine Coextrusions-Blasformmaschine den vereinbarten Durchflussbereich für jeden Materialstrom, die Vorbereitungsanforderungen, die erforderliche Filterung, die Rezepturkontrollen und das Spülverfahren. Geben Sie an, welche Hilfsmittel im Preis enthalten sind. Ein Materialkreislauf, der in einer Demonstration funktioniert, benötigt möglicherweise noch Geräte außerhalb der angegebenen Maschinengrenzen.
Überprüfen Sie die Schichten im geformten Behälter, nicht nur auf dem Rezeptbildschirm
Die Kontrolle des Schichtverhältnisses beginnt mit der Materialbereitstellung, die Abnahme erfolgt jedoch erst mit dem fertigen Behälter. Ein Bildschirm, der die korrekten Prozentwerte anzeigt, zeigt nicht die Schichtdicke an einer Schulter oder Ecke an. Auch das Gesamtgewicht der Teile reicht nicht aus: Es beschreibt den gesamten Behälter und nicht, wo jedes Material gelandet ist.
Halten Sie drei Aufzeichnungen getrennt: die Massenrezeptur, das gesamte Wandstärkenprofil und die im Teil gemessene Schichtverteilung. Selbst in einem idealen Abschnitt bedeuten unterschiedliche Materialdichten, dass ein Massenanteil nicht automatisch ein Dickenanteil ist. Lokale Formgebung und Fließfähigkeit sind ein weiterer Grund, den Behälter zu inspizieren, anstatt einen Rezeptprozentsatz in eine Wandgarantie umzuwandeln.
Erstellen Sie einen standortbezogenen Musterplan
Wählen Sie Messorte aus der tatsächlichen Zeichnung aus. Beziehen Sie Bereiche ein, in denen aufgrund der Geometrie oder Verwendung ein dünner Abschnitt erforderlich ist, und fügen Sie dann genügend Körperstellen hinzu, um das Verteilungsmuster anzuzeigen. Identifizieren Sie Station, Auslass, Zeit und Rezeptrevision für jede Probe. Ansonsten kann sich hinter einem gemischten Flaschentray ein lagespezifisches Problem verbergen.
Verwenden Sie eine für die Materialien geeignete Schnitt- und Messmethode. Bei einer gewöhnlichen visuellen Inspektion können ähnliche Harzschichten möglicherweise nicht unterschieden werden. Wenn eine dünne Funktionsschicht die Leistung steuert, vereinbaren Sie, wie das Labor sie identifiziert und wie die relevante Verpackungseigenschaft getestet wird. Ein Foto einer geschnittenen Wand allein ist kein vollständiges Barriereergebnis.
Diagnostizieren Sie das Symptom, bevor Sie das Rezept ändern
Wenn die Außenfarbe uneinheitlich aussieht, vergleichen Sie zunächst die zugelassene Materialcharge, die Farbformulierung und die gemessene Hautverteilung. Eine sofortige Erhöhung des Farbstoffs kann ein Symptom verschleiern und gleichzeitig Kosten und Prozessbedingungen verändern. Um eine sichtbare Trennung festzustellen, überprüfen Sie die Materialpaarung, den Klebstoffbedarf und die Verarbeitungsaufzeichnung, bevor Sie jeden Extruder gleichzeitig einstellen.
Überprüfen Sie bei einem lokal dünnen Bereich die Positionierung des Vorformlings und die Gesamtwandverteilung neben den Schichtmessungen. KingglesParison-Programmierhandbucherklärt, warum Profil-Timing, Werkzeugausrichtung und Extrusionsstabilität wichtig sind. Speichern Sie eine Basislinie und ändern Sie jeweils eine kontrollierte Variable, damit die nächste Stichprobe den Effekt erklären kann.
Passen Sie Leistungsprüfungen an ihren Umfang an.ASTM D2463-23befasst sich mit der Fallschlagfestigkeit wassergefüllter blasgeformter thermoplastischer Behälter.ASTM D2659-16(2023)Behandelt Spaltenzerkleinerungseigenschaften. Keiner der Tests allein stellt die Barriereleistung oder Kompatibilität mit den beabsichtigten Inhalten fest. Vereinbaren Sie vor dem Test die geltenden Methoden und Produktgrenzen.
Vergleichen Sie die Kosten pro akzeptiertem Behälter, nicht nur den Harzpreis
Ein niedrigerer Kernharzpreis kann eine mehrschichtige Investition unterstützen, aber der finanzielle Vergleich erfordert am Ende das gleiche akzeptierte Produkt. Vergleichen Sie Strukturen erst, wenn beide die Containerspezifikation erfüllen. Andernfalls enthält die scheinbar günstigere Option möglicherweise einfach weniger Material, das zum Bestehen des Tests erforderlich ist.
Halten Sie die Anschaffungskosten vom internen Umlauf getrennt. Der durch eine Mühle geschickte und zur Linie zurückgeführte Schnitt erfordert noch Handhabung, Energie und Kontrolle. Es handelt sich jedoch nicht um einen erneuten Kauf desselben Polymers. Wenn man die Brutto-Extrusionsmasse bei jedem Durchgang als frisch gekauftes Harz anrechnet, kann dies zu einer Überbewertung der Materialkosten führen.
Verwenden Sie ein Batch-Ledger mit klaren Grenzen
Erfassen Sie die verbrauchten gekauften Inputs, die akzeptierten Outputs, den nicht verwerteten Ausschuss, das Reinigungsmaterial und die Bestandsveränderungen im gleichen Zeitraum. Verfolgen Sie interne Retouren separat. Buchen Sie Materialverluste dort an, wo sie diese Grenze tatsächlich überschreiten, anstatt einen universellen Ausschussprozentsatz anzuwenden, der recycelte Reste möglicherweise doppelt zählt.
Im folgenden Beispiel werden hypothetische Kosteneinheiten verwendet, keine Marktpreise oder ein Kinggle-Angebot. Bei beiden Varianten werden 10.000 akzeptierte Gebinde mit einem Gewicht von je 40 g produziert. Gehen Sie davon aus, dass sich der Bestand nicht ändert. Einschichtiges Harz kostet 100 Einheiten/kg. Für die mehrschichtige Option besteht die gekaufte Eingangsmischung aus 20 % Außenmaterial bei 100, 60 % Kernmaterial bei 75 und 20 % Innenmaterial bei 100 Einheiten/kg.
= 85 Kosteneinheiten/kg
| Eingabe oder Ergebnis | Einschichtig | Dreischichtige Annahme |
|---|---|---|
| Akzeptierte Container | 10.000 | 10.000 |
| Masse in akzeptierten Behältern | 400 kg | 400 kg |
| Gekaufter Input verbraucht, einschließlich nicht ausgeglichener Verluste | 410 kg | 430 kg |
| Gewichtete Einkaufskosten | 100 Einheiten/kg | 85 Einheiten/kg |
| Kosten für eingekauftes Material | 41.000 Einheiten | 36.550 Einheiten |
| Materialkosten pro angenommenem Container | 4,10 Einheiten | 3.655 Einheiten |
Bei der Berechnung wird davon ausgegangen, dass die angegebenen Mischungskosten für alle verbrauchten eingekauften Inputs gelten. Dadurch erhält die Multilayer-Option absichtlich mehr unwiederbringliche Verluste. Dennoch beträgt der Materialkostenvorteil 4.450 Einheiten für den Auftrag. Dieser Betrag ist der verfügbare Freibetrag für zusätzliche Betriebs- und Eigentumskosten, bevor der Vorteil verschwindet.
Wenn die Multilayer-Option 2.000 Einheiten für die Bestellung hinzufügt, belaufen sich die Gesamtkosten in diesem begrenzten Vergleich auf 38.550 Einheiten oder 3,855 pro akzeptiertem Container. Echte Angebote erfordern eine umfassendere Grenze: Arbeitsaufwand, Betriebskosten, Wartung und Betriebskosten der zusätzlichen Ausrüstung. Ersetzen Sie jede angenommene Eingabe durch das werkseigene Hauptbuch.
Überprüfen Sie den Produktionsplan hinter der Einsparung
Häufige Rezeptur- oder Farbwechsel können Spülverluste und Rüstzeiten entscheidend machen. Vergleichen Sie Chargenlängen und die geplante Auftragsreihenfolge, nicht nur einen stabilen Lauf. Eine bei einer Langbestellung nachgewiesene Materialeinsparung deckt möglicherweise nicht die Verluste mehrerer kleiner Chargen ab. Probieren Sie die Umstellungen aus, die das Werk tatsächlich plant.
Behalten Sie die Kalkulation auch bei sich ändernden Materialpreisen bei. Ein nützliches Kostenmodell ermöglicht es dem Käufer, den Kernpreis, die akzeptierte Ausbeute und die Chargengröße zu variieren, ohne die Produktanforderungen zu ändern. Es sollte aufzeigen, wo der Vorschlag aufhört, sich zu lohnen, und nicht zu einem einzigen attraktiven Sparprozentsatz führen.
Beweisen Sie die Konfiguration in einem materialspezifischen Maschinenversuch
Ordnen Sie den Test rund um den vorgesehenen Behälter und die vorgesehenen Materialien an. Ein einfaches Demonstrationsharz kann zwar feststellen, ob die Maschine läuft, kann aber nicht beantworten, ob das angegebene System eine anspruchsvolle Kernformulierung oder eine dünne Funktionsschicht enthält. Identifizieren Sie den gekauften Build, die Kopfkonfiguration, die Hilfsgeräte und nachgelagerten Vorgänge im Testplan.
Vereinbaren Sie vor dem Materialeinsatz den Probenplan, die Messmethoden, die Produktgrenzen und die Ausgabedefinition. Die erforderliche Dauer hängt davon ab, was der Prozess zeigen muss. Beziehen Sie Stabilisierung, Materialauffüllung oder einen relevanten Neustart ein, wenn diese Ereignisse Teil der Akzeptanzfrage sind. Eine beliebige Lauflänge ersetzt keinen definierten Test.
- Passen Sie den Versuch an die genehmigte Behälterzeichnung, die Formrevision und die genauen Harzqualitäten an. Notieren Sie die Materialchargen und Vorbereitungsbedingungen.
- Bestätigen Sie die Zuordnung von Extruder zu Schicht, das Massenrezept und die mitgelieferte Materialhandhabungsausrüstung. Speichern Sie die anfänglichen Steuerungseinstellungen.
- Stellen Sie den vereinbarten stabilen Zustand her. Erfassen Sie aktuelle Prozesswerte, Eingriffe und etwaige Rezeptänderungen während des Tests.
- Sammeln Sie rückverfolgbare Proben nach Station, Verkaufsstelle und Zeitpunkt. Behalten Sie fehlerhafte Proben im Qualitätsprotokoll, anstatt nur die besten Flaschen zu präsentieren.
- Messen Sie die vorgegebenen Stellen aus und führen Sie die vereinbarten Funktionstests durch. Verknüpfen Sie jedes Akzeptanzergebnis mit seiner Probe und Methode.
- Erfassen Sie die akzeptierte Leistung, nicht ausgeglichene Verluste und relevante Umstellungs- oder Neustartergebnisse. Frieren Sie die übergebene Konfiguration und das Rezept ein.
Separate Prozessfähigkeit aus einer attraktiven Probe
Eine Probe kann passieren, während der Prozess noch driftet. Vergleichen Sie Proben über das vereinbarte Beobachtungsfenster und nach den enthaltenen Ereignissen. Wenn eine Materialcharge oder Nachfüllung das Aussehen oder die Schichtverteilung verändert, bewahren Sie die Beweise auf und untersuchen Sie die Ursache. Mittelwerte allein können Ausfälle an einer Steckdose oder zu einem bestimmten Zeitpunkt verschleiern.
Für die Ausgabe verwenden Sie akzeptierte Gebinde geteilt durch die vereinbarte Produktionszeit. Geben Sie an, wie Stopps, Zurückweisungen und nachgelagerte Sperren in die Berechnung einfließen. Wenn das Ziel die gesamte Linie betrifft, schließen Sie das Trimmen und Überprüfen der getesteten Grenze ein. Ein Maschinenzähler und eine Kiste mit fertigen, akzeptierten Behältern messen unterschiedliche Ergebnisse.
KingglesLeitfaden zur Werksabnahmeprüfungerklärt, wie man ein Ergebnis mit der Maschine, dem Produkt, der Methode und dem Grenzwert verknüpft. Fügen Sie für die Auswahl mehrerer Schichten den Materialflussplan, die Schichtmessungen und die Rezeptrevision zu diesem Datensatz hinzu. Dokumentieren Sie offene Posten und die für den Abschluss erforderlichen Nachweise.
Fordern Sie eine Konfiguration an, die im empfangenden Werk reproduziert werden kann: Die akzeptierten Materialqualitäten, Lieferwege, Kopf- und Werkzeugkennungen, Rezeptdateien, Betriebsbedingungen und Probenergebnisse sollten mit der Maschine übertragen werden.
Durch einen materialspezifischen Versuch wird das Einkaufsrisiko auf Bedingungen eingegrenzt, die die Parteien tatsächlich geprüft haben. Es wird keine Leistung für jedes zukünftige Harz oder Produkt versprochen. Jede Änderung des Materialsystems oder der Behälterspezifikation erfordert eine definierte Überprüfung und nicht die Annahme, dass die gleiche Schichtanzahl das gleiche Ergebnis garantiert.
Senden Sie Kinggle die Behälterzeichnung, den Inhalt, die Harzqualitäten, die beabsichtigten Schichtfunktionen und das akzeptierte Ausgabeziel. Fügen Sie den Produktmix und die erforderlichen Tests hinzu, damit der Ausrüstungsvorschlag auf die tatsächliche Aufgabe zugeschnitten ist.
Besprechen Sie eine mehrschichtige Maschinenkonfiguration
Ningbo Kinggle Machinery Co., Ltd. ·sales@kinggle.com · +86-574-87103665
Häufig gestellte Fragen
Ist eine Mehrschicht-Blasformmaschine immer besser als eine Einschicht-Blasformmaschine?
Nein. Eine Einschichtmaschine ist eine sinnvolle Referenz, wenn eine Formulierung die Behälterspezifikation erfüllt. Mehrschichtige Ausrüstung ist durch eine definierte Oberflächen-, Kern- oder Barriereanforderung und einen praktikablen Kostenrahmen gerechtfertigt. Vergleichen Sie die akzeptierte Produktleistung und die Betriebskosten, anstatt zusätzliche Schichten als Qualitätsmerkmal zu betrachten.
Erfordert ein dreischichtiger Aufbau drei unterschiedliche Materialien?
Nein. Eine dreischichtige Struktur identifiziert drei Positionen in der Wand, nicht unbedingt drei verschiedene Polymerfamilien. Die beiden Häute können dieselbe Formulierung verwenden, während der Kern eine andere verwendet. Fordern Sie den tatsächlichen Materialplan und die Feed-Zuordnung an; Diese Dokumente legen fest, wie der ausgewählte Kopf und die Extruder die Struktur erzeugen.
Ist eine Mehrkopf-Blasformmaschine dasselbe wie eine Mehrschichtmaschine?
Nein. Mehrere Formauslässe produzieren mehrere Vorformlinge für einen Formvorgang. Mehrschichtgeräte bilden Materialschichten innerhalb einer Vorformlingswand. Eine Maschine kann beide Funktionen vereinen. Erfassen Sie die Anzahl der Auslässe, die Schichtstruktur, die Stationen und Hohlräume separat, damit im Angebot keine Produktionsvereinbarung mit einer Materialvereinbarung verwechselt wird.
Kann eine bestehende Einschichtmaschine für die Mehrschichtproduktion aufgerüstet werden?
Die Antwort hängt vom vorhandenen Extrusionssystem, dem verfügbaren Platz, der Kopfschnittstelle, den Steuerungen, den Versorgungseinrichtungen und dem erforderlichen Durchsatz ab. Holen Sie eine technische Überprüfung des tatsächlichen Baus ein, bevor Sie einen Umbau budgetieren. Gehen Sie nicht davon aus, dass ein Kopfaustausch allein die zusätzlichen Materialkreisläufe oder Betriebsbereiche bietet, die für das vorgeschlagene Rezept erforderlich sind.
Welche Informationen werden für ein Angebot für eine Mehrschicht-Blasformmaschine benötigt?
Geben Sie die Behälterzeichnung und den fertigen Zustand, den Inhalt, die Harzqualitäten, die vorgeschlagenen Schichtfunktionen, das akzeptierte Ausgabeziel und die Produktmischung an. Berücksichtigen Sie, sofern bekannt, die Bruttomasse des Vorformlings, erforderliche Tests, verfügbare Versorgungseinrichtungen und den nachgelagerten Umfang. Wenn das Schichtrezept nicht festgelegt ist, definieren Sie zunächst die Leistungsanforderung, damit der Lieferant geeignete Konfigurationen bewerten kann.