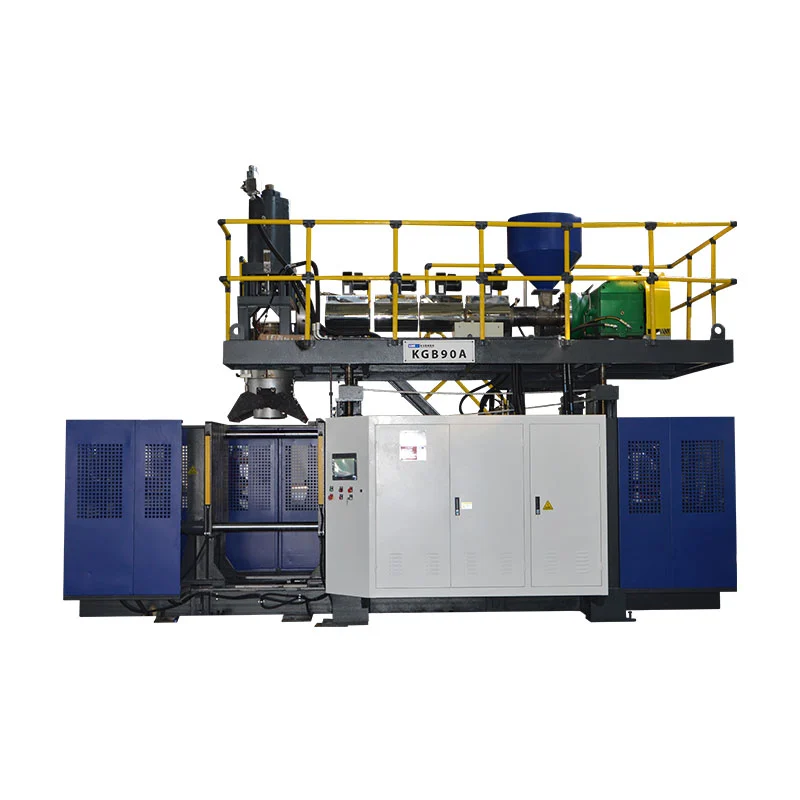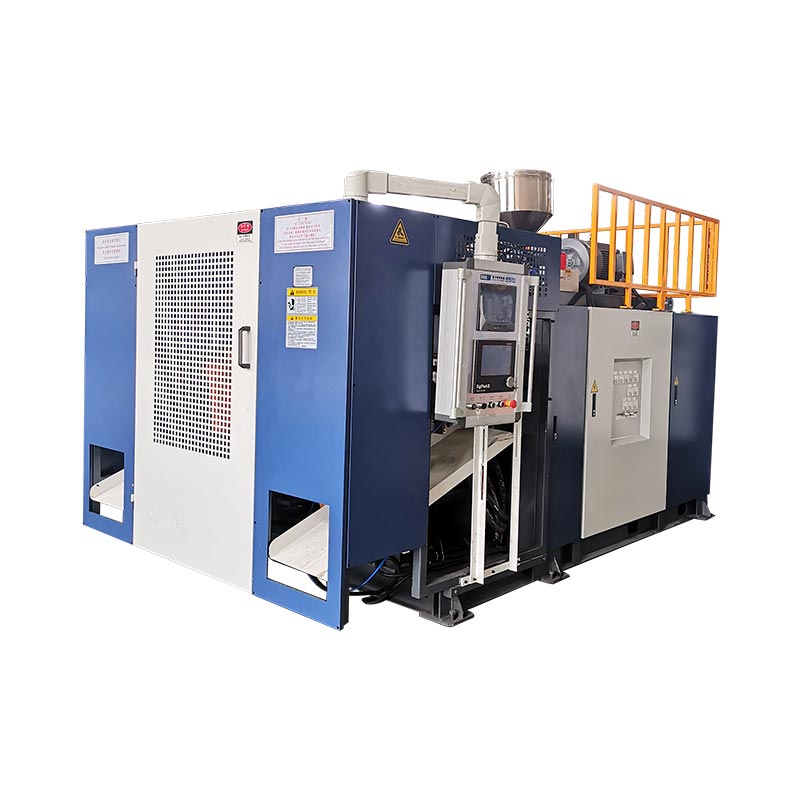

Die Parison-Programmierung ändert den Düsenspalt während der Extrusion, sodass das Material dort platziert wird, wo das fertige Teil es benötigt. Ein gutes Profil schützt Ecken, Griffe, Schultern und Quetschbereiche, ohne den gesamten Behälter schwerer zu machen.

Was die Vorformprogrammierung tatsächlich steuert
Beim Extrusionsblasformen verlässt geschmolzener Kunststoff die Düse als Schlauch, der als Vorformling bezeichnet wird. Schwerkraft, Schmelzfestigkeit, Düsenquellung, Dehnung und Formgeometrie beeinflussen, wie das Rohr zu einem Teil wird. Ein gleichmäßiger Matrizenspalt führt selten zu einer gleichmäßigen fertigen Wand, wenn das Teil Schultern, Ecken, einen Griff oder eine tiefe Aussparung aufweist.
Der Controller bewegt das Werkzeug, um ausgewählte Abschnitte dicker oder dünner zu machen. Das Ziel ist eine kontrollierte Materialverteilung: genügend Material in stark gedehnten oder stark belasteten Bereichen, mit weniger unnötigem Gewicht in Abschnitten, die sich leicht verformen.
| Profilaktion | Prozesseffekt | Was zu überprüfen ist |
|---|---|---|
| Öffnung an ausgewählten Punkten vergrößern | Fügt diesem Teil des Vorformlings Material hinzu | Dünne Ecken, Griffwurzeln, Schultern, Boden und Abklemmbereich |
| Öffnung an ausgewählten Punkten verringern | Reduziert Material in diesem Abschnitt | Schwere, gerade Wände, langsam abkühlende Zonen und übermäßiges Teilegewicht |
| Verschieben Sie das Profil | Verschiebt die dicken und dünnen Zonen entlang des Vorformlings | Ob eine programmierte Zone mit dem beabsichtigten Teilmerkmal übereinstimmt |
| Gesamtprofilgewicht skalieren | Ändert das vollständige Profil | Gesamtgewicht und Mindestwand, nicht nur der Durchschnitt |
Ein nützliches Produktionsprotokoll speichert die Profildatei zusammen mit Formnummer, Harzqualität, Farbe oder Nachmahlzustand, Temperaturrezept, Schussgröße, Abkühlzeit und genehmigten Teileabmessungen.
Kontinuierliche und Akkumulatorsysteme verwenden unterschiedliche Referenzen
Auf einemkontinuierliche Blasformmaschine, der Vorformling bildet sich kontinuierlich. Das Profil ist normalerweise mit der Zeit oder der Vorformlingslänge synchronisiert. Die Extrusionsstabilität ist wichtig, da eine Änderung der Ausgabe einen programmierten Punkt entlang des Teils verschieben kann.
Auf einemAkku-Blasformmaschine, Schmelze wird gespeichert und durch die Matrize gedrückt. Das Profil kann an die Speicherposition gebunden werden. Schussgröße, Füllkonsistenz und Wandlerkalibrierung werden Teil des Wanddickenproblems.

Der BeamteMOOG DigiPack III-Handbuchdokumentiert sowohl Akkumulator- als auch kontinuierliche Extrusionsanwendungen. Dies bedeutet nicht, dass jede Kinggle-Maschine denselben Controller verwendet. Bestätigen Sie im Projektangebot das Steuerungsmodell, die Profilkapazität, den Aktuator und die Werkzeuge.
Eine kontrollierte Setup-Sequenz
- Bestätigen Sie das richtige Rezept.Passen Sie Form, Material, Matrize und Produktrevision an.
- Stabilisieren Sie die Schmelze.Lassen Sie die tatsächlichen Temperaturen stabilisieren und stellen Sie eine gleichmäßige Zufuhr und Extrusion sicher.
- Überprüfen Sie den Nullpunkt und die Spanne des Werkzeugs.Überprüfen Sie die Bewegung auf Festsitzen, Undichtigkeiten oder Fehlausrichtung.
- Stellen Sie die Länge des Vorformlings und die Schussgröße ein.Der Vorformling muss beim Schließen der Form die richtige Position erreichen.
- Beginnen Sie mit einem einfachen Profil.Umfassende Veränderungen sind leichter zu diagnostizieren als viele scharfe Korrekturen.
- Mehrere stabile Zyklen formen.Beurteilen Sie nicht den ersten Teil nach einer größeren Prozessänderung.
- Feste Standorte vermessen.Erfassen Sie Mindestwand, Teilegewicht, Aussehen und Funktionsergebnisse.
- Ändern Sie jeweils einen Bereich.Speichern Sie eine neue Revision nur nach wiederholbarer Verbesserung.
Fehlerbehebung bei der Wandstärke anhand des Symptoms
| Symptom | Überprüfen | Nächster Schritt |
|---|---|---|
| Dünner Po oder dünne Schultern | Profilposition, Durchhang des Vorformlings, Dehnung und Blas-Timing | Bestätigen Sie die Ausrichtung, bevor Sie das Gesamtgewicht hinzufügen |
| Eine Seite durchweg dünner | Zentrierung der Matrize, Ausrichtung der Form, Kühlung und Kontakt mit dem Vorformling | Beheben Sie die asymmetrische physikalische Ursache |
| Die Dicke bewegt sich von Zyklus zu Zyklus | Schmelzetemperatur, Ausstoß, Schussgröße, Rückmeldung und hydraulische Stabilität | Stabilisieren Sie den Prozess, bevor Sie Punkte bearbeiten |
| Schwere Wand, aber schwache Abschnürung | Materialposition, Quetschdesign und Vorformlingsposition | Bewegen Sie das Material in die Quetschzone, anstatt das Gesamtgewicht des Teils anzuheben |
| Gute Verteilung, aber Übergewicht | Gesamtumfang und unnötig schwere Abschnitte | Reduzieren Sie die gemessenen Schritte und schützen Sie gleichzeitig Stellen mit minimalem Wandabstand |
| Der Befehl ändert sich, ein Teil jedoch nicht | Stellantrieb, Ventil, Verkabelung, Kalibrierung oder Einschränkung | Vergleichen Sie Befehl und Feedback und eskalieren Sie dann zur Wartung |
Die Sicht der Fabrik: Wiederholbarkeit ist wichtiger als eine perfekte Probe
Ein Profil ist nur dann produktionsbereit, wenn es normale Schwankungen wie einen Warmstart, einen Materialchargenwechsel, einen Schichtwechsel und den erwarteten Bereich der Kühlwasserbedingungen übersteht. Ein guter Behälter beweist, dass die Maschine das Teil herstellen kann; Ein stabiler Lauf beweist, dass der Prozess beherrschbar ist.
Vereinbaren Sie vor der Abnahme Messorte, Probenmenge, Funktionsprüfungen und die genehmigte Rezepturrevision. Schützen Sie die Basisdatei und geben Sie geschulten Bedienern gleichzeitig einen dokumentierten Weg, um kontrollierte Anpassungen vorzunehmen und rückgängig zu machen.
Wenn bei Alarmen, Positionsunstimmigkeiten oder Sequenzänderungen eine Profilinstabilität auftritt, verwenden Sie dieHMI- und Alarmführer. Käufer, die noch die Ausrüstung definieren, können mit Kinggle's beginnenLeitfaden zur Maschinenauswahl.
Häufig gestellte Fragen
Was ist Vorformlingsprogrammierung?
Durch die Vorformprogrammierung wird die Öffnung des Düsenspalts während der Extrusion geändert, sodass verschiedene Abschnitte des Vorformlings unterschiedliche Materialmengen erhalten.
Kann die Vorformlingsprogrammierung jedes Problem mit dünnen Wänden lösen?
Nein. Es kann eine Fehlausrichtung der Matrize, eine instabile Extrusion, beschädigte Werkzeuge, eine schlechte Kühlung, ein falsches Formdesign oder einen fehlerhaften Aktuator nicht zuverlässig korrigieren.
Soll ich zuerst einzelne Punkte oder das Gesamtgewicht ändern?
Gesamtgewicht nur verwenden, wenn das komplette Teil durchgehend leicht oder schwer ist. Verwenden Sie lokale Punktänderungen, wenn Messungen ein wiederholbares Problem in einem bestimmten Bereich zeigen.
Warum verschiebt sich das Profil auf dem Teil?
Häufige Ursachen sind Änderungen der Extrusionsgeschwindigkeit, der Länge des Vorformlings, der Konsistenz des Akkumulatorschusses, der Materialtemperatur, der Startverzögerung oder der Sensorkalibrierung.
Wie viele Profilpunkte benötigt eine Maschine?
Die erforderliche Anzahl hängt von der Teilegeometrie und der Controller-Konfiguration ab. Mehr Punkte gleichen einen instabilen Prozess nicht aus.