
Auf dieser Seite
- Was ist eine Blasformmaschine?
- Wie Blasformen funktioniert
- Typen nach Prozess: EBM, IBM, ISBM
- Im Inneren der Maschine: Teile, die über die Qualität entscheiden
- Typen nach Struktur und Modellpalette
- Materialien, die wir betreiben
- Was Blasformmaschinen herstellen
- Leistung und Kosten: die Zahlen, auf die es ankommt
- Wie wir Ihnen bei der Auswahl helfen
- Qualität, Tests und was wir sehen
- Was bestimmt den Maschinenpreis?
- Kauf bei einem Hersteller
- FAQ
Was ist eine Blasformmaschine?
Eine Blasformmaschine verwandelt Kunststoffharz in hohle Teile, indem sie es schmilzt, es in eine weiche Form bringt und Druckluft in diese Form bläst, damit es gegen eine Form gedrückt wird. Wenn der Kunststoff abkühlt und sich die Form öffnet, entsteht ein fertiges Hohlprodukt – eine Flasche, eine Dose, ein Fass, ein Tank. Fast jeder starre Kunststoffbehälter, mit dem Sie umgehen, hat seinen Ursprung auf einer Blasformmaschine der einen oder anderen Art.
Die Kategorie ist breit gefächert, weil die Teile so unterschiedlich sind: Eine 100-ml-Augentropfflasche und ein 220-l-Chemikalienfass sind beide „blasgeformt“, aber nichts an den beiden Maschinen ist gleich. Eine gute Wahl zu treffen bedeutet, zwei Dinge zu verstehen – wie die weiche Form entsteht (dieProzesstyp) und wie die Maschine dafür gebaut ist (dieStruktur). Wir übernehmen beide abwechselnd.
Wie Blasformen funktioniert
Extrusionsblasformen – der Prozess hinter den meisten Industriebehältern – läuft in einem engen Kreislauf ab. Wenn man es versteht, wird jede spätere Entscheidung (Kosten, Leistung, Qualität) offensichtlich:
- Schmelzen und abmessen.Eine Extruderschnecke schmilzt das Harz und drückt einen gleichmäßigen, homogenen Fluss in Richtung des Düsenkopfes.
- Den Vorformling formen.Die Schmelze verlässt den Düsenkopf als hohles Rohr – den Vorformling. Ein Wandstärkenregler profiliert das Rohr entlang seiner Länge, sodass der Kunststoff dort sitzt, wo das Teil Festigkeit benötigt.
- Klemme.Die Form schließt sich um den Vorformling. Synchrones Spannen und Direktdruckverriegelung halten die Aufspannplatten parallel, sodass das Teil nicht ausbricht.
- Schlag.Eine Blasnadel injiziert Luft (bei vielen Teilen mit einem Bodenblassystem) und der Vorformling bläst sich gegen den Hohlraum auf und nimmt seine endgültige Form an.
- Cool.Das Teil setzt sich an der abgekühlten Form ab. Dies ist normalerweise der längste Schritt und er – nicht der Extruder – bestimmt Ihre Zykluszeit.
- Auswerfen und fertig.Die Form öffnet sich, ein Roboterarm entnimmt das Teil und der Grat wird beschnitten. Auf einer automatisierten Linie läuft dies mannlos.
Zwei dieser Schritte entscheiden im Stillen über die Wirtschaftlichkeit der gesamten Linie. Durch die Parison-Profilierung wird festgelegt, wie viel Harz jedes Teil enthält. Durch die Kühlung wird festgelegt, wie schnell Sie sie herstellen können. Wenn man beides richtig macht, erledigt sich der Rest der Maschine weitgehend von selbst – weshalb sie mehr Aufmerksamkeit verdienen als die Hauptspezifikationen, die Käufer normalerweise zuerst vergleichen.
Typen nach Prozess: EBM, IBM und ISBM
Es gibt drei Kernprozesstypen von Blasformmaschinen. Der Unterschied liegt völlig darinwie die weiche Form hergestellt wirdbevor es explodiert.
| Typ | Wie die Form entsteht | Am besten für | Typische Produkte |
|---|---|---|---|
| Extrusion (EBM) | Parison wird als Schlauch extrudiert und dann geblasen | Behandelte und große Hohlteile | Kanister, Fässer, Tanks, Flaschen |
| Injektion (IBM) | Vorformling spritzgegossen und anschließend geblasen | Kleine, hochpräzise Behälter | Pharmaflaschen, Kosmetikdosen |
| Injektionsstrecke (ISBM) | Preform eingespritzt, gestreckt und geblasen | Klare, stabile PET-Flaschen | Wasser- und Softdrinkflaschen |
Extrusionsblasformen (EBM)ist das Arbeitstier für Industriebehälter und den Prozess, den wir bauen. Da der Körper, der Griff und der Hals in einem Schuss geformt werden, stellt EBM bearbeitete und große Teile her, die mit den anderen Verfahren nicht möglich sind.Spritzblasformen (IBM)formt zunächst einen präzisen Vorformling, der eine hervorragende Genauigkeit bei kleinen Flaschenhälsen, aber keine Griffe und keine großen Teile bietet.Injektionsstrecke (ISBM)dehnt einen PET-Vorformling für die Klarheit und Festigkeit, die Sie in Wasserflaschen sehen – eine andere Produktfamilie als HDPE-Industrieteile.
In der Praxis ist die Wahl selten mehrdeutig. Eine Dose, ein Fass, ein Tank oder ein beliebiger Umschlag- oder Großbehälter ist ein Extrusionsteil; IBM und ISBM gehören zu kleinen, präzisen Flaschen und klarem PET. Wenn Sie wissen, zu welcher Familie Ihr Produkt gehört, bevor Sie Maschinen in die engere Auswahl nehmen, ersparen Sie sich den Vergleich von Angeboten für zwei Prozesse, die nie passen würden.
Im Inneren der Maschine: die Teile, die über die Qualität entscheiden
Zwei Maschinen können sich die gleiche Hauptkapazität teilen und sich völlig unterschiedlich verhalten, denn die Qualität steckt in den Komponenten. Dies sind die Teile, die unseren Ingenieuren am meisten am Herzen liegen:
| Komponente | Was es bewirkt | Warum es wichtig ist |
|---|---|---|
| Extruder und Schnecke | Schmelzt und dosiert das Harz | 50–100-mm-Schnecken mit 24–25 L/D ergeben eine stabile, homogene HDPE-Schmelze – die Basis für konsistente Teile |
| Düsenkopf + Vorformling-Controller | Formt und profiliert die Vorformlingswand | Ein 100-Punkt-Wandstärkenregler von MOOG ist der größte Einflussfaktor auf die Harzkosten und die Teilefestigkeit |
| Spanneinheit | Schließt und hält die Form | Doppelte synchrone Zugstangenklemmung und Ölzylinder-Direktdruckverriegelung halten die Platten bei hoher Tonnage parallel |
| Blasen und Kühlen | Bläst das Teil auf und fixiert es | Blasstift + Bodenblasen formen das Teil; Das Kühldesign bestimmt die tatsächliche Zykluszeit |
| Antrieb und Kontrolle | Versorgt und betreibt die Maschine | Servo-Hauptpumpe schneidet Energie ab; Mitsubishi PLC + Weinview HMI schützen die Betriebszeit auf 24/7-Leitungen |
| Automatisierung | Entnahme, Entgratung, Inspektion | Der Roboterarm und das nachgeschaltete Trimmen sorgen für eine stabile Qualität bei unbemannten Läufen |
Auf einer Linie, die rund um die Uhr läuft, ist die Zuverlässigkeit der Steuerung das, was den Ertrag sichert – weshalb die importierten Komponenten in der letzten Reihe wichtiger sind, als sie aussehen. Mitsubishi PLC, Weinview HMI und MOOG Wandstärkenkontrolle sind keine Ausweise; Es handelt sich um bewährte Teile, die fast überall auf der Welt einsatzbereit bleiben, so dass ein Defekt in Lagos oder Lima das Band nicht wochenlang stilllegt.
Typen nach Struktur und Modellpalette
Innerhalb der Extrusion werden die Maschinen nach der Art der Zuführung des Vorformlings und der Herstellung der Wand gruppiert. Hier passen Sie die Maschine an Ihre Teilegröße und Ihr Teilevolumen an.
- Kontinuierliche Blasformmaschine.Der Vorformling extrudiert ununterbrochen und die Form pendelt, um ihn aufzufangen – hohe Taktfrequenz bei kleinen bis mittelgroßen Teilen bis zu etwa 30 L, und wenn ein Mehrdüsenkopf mehrere Flaschen gleichzeitig laufen lässt.
- Akkumulator-Blasformmaschine.Die Schmelze speichert sich im Kopf und schießt schnell, wodurch ein Durchhängen großer Vorformlinge verhindert wird – der Typ für Fässer, IBC-Tanks, Kraftstofftanks und Barrieren.
- Mehrschicht-Blasformmaschine.Ein 2- bis 6-lagiger Düsenkopf koextrudiert Barriere-, Mahlgut- oder Farbschichten in eine Wand – wird für Kraftstofftanks und hochwertige Chemikalienfässer verwendet.
- Automatische Blasformmaschine.Alles oben Genannte mit vollständiger Automatisierung – Roboterentnahme, Entgratung und Inspektion für einen mannlosen, gleichmäßigen Betrieb.
Unser eigenes Sortiment umfasst 100-ml- bis 220-l-Fässer (und größere auf Anfrage), daher deckt dieselbe Fabrik eine kleine Ölflasche und ein UN-zertifiziertes Chemikalienfass ab:
| Kapazität | Maschinentyp | Beispielmodelle | Trockenlaufleistung* | Spannen |
|---|---|---|---|---|
| 100 ml – 2 l | Kontinuierlich, Single/Multi-Die | 2L Single/ Doppelstation | bis zu 1.200/h | 40 kN |
| 3 – 15 L | Kontinuierlich, einfach/doppelt | 5L / 15LStation | 450–1.000/h | 65–200 kN |
| 20 – 60 L | Akkumulator | KGB70A / 80A /90A | 500–700/Std | 130–280 kN |
| 120 – 160 L | Akkumulator | KGB100B /110A | 300–320/Std | 440–760 kN |
| 220-l-Fässer+ | Chemiefass-Spezial | 250L Spezial | 17–20/Std | auf Anfrage |
*Trockenzyklus ist das theoretische Maximum; Die reale Produktion ist geringer. Vollständige Spezifikationen und Arbeitszahlen finden Sie in unseren ausführlichen TauchgängenKanistermaschineUndAkkumulationsmaschine.
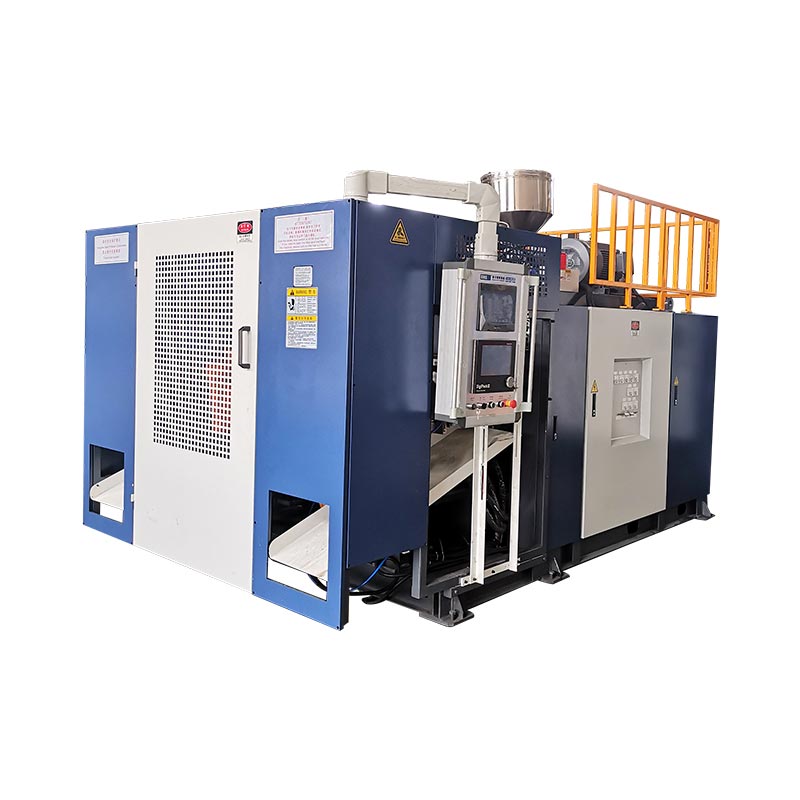
 Kontinuierlich – 5-Liter-Einzelstation
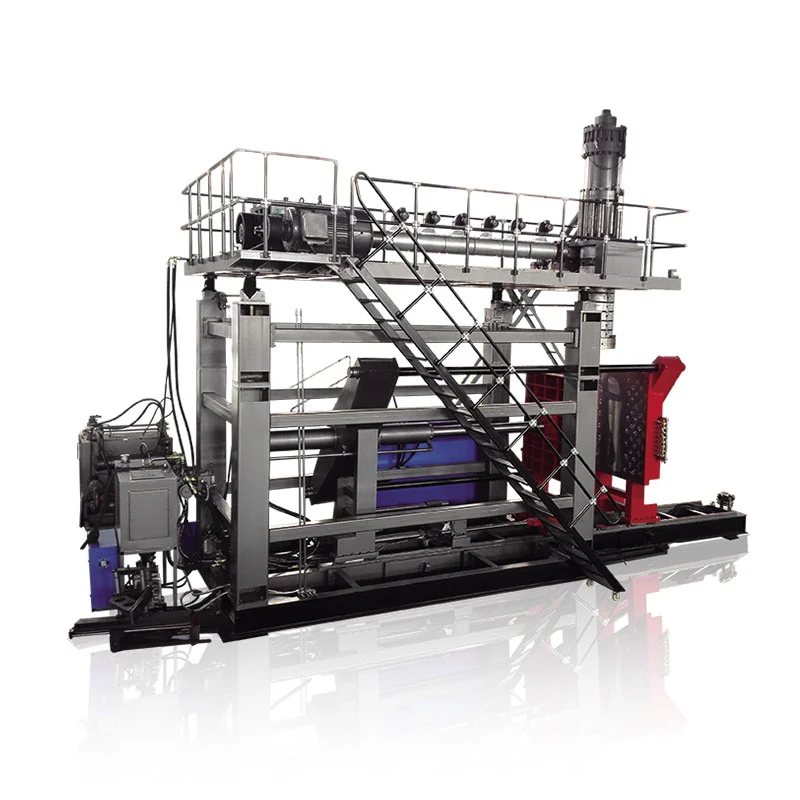
 Akkumulator – 60 l für große Teile
 Akkumulator – 250-Liter-Fässer und Tanks
Materialien, die wir betreiben
Die Maschine stellt den Prozess ein; Das Harz legt die Eigenschaften fest. Unsere Extrusionsmaschinen führen die Industriefamilie unten in ein- oder mehrschichtigen Wänden aus.
| Material | Warum es verwendet wird | Typische Teile |
|---|---|---|
| HDPE | Steif, chemikalienbeständig, kostengünstig | Kanister, Flaschen, Tanks |
| HMW-HDPE | Hohe Schlag- und Spannungsrissbeständigkeit | Chemikalienfässer, Kraftstofftanks |
| PP | Hitzebeständigkeit, Klarheitsoptionen | Dünnwandige und heiß abfüllbare Behälter |
| PVC/PA | Barriere- und Spezialeigenschaften | Spezialflaschen, Barriereschichten |
Was Blasformmaschinen herstellen
Wechseln Sie die Form und eine Maschinenfamilie bedient viele Branchen. Dies sind die Anwendungsbereiche, für die wir die meisten Werkzeuge bearbeiten:
| Industrie | Produkte |
|---|---|
| Verpackung | Öl- und Reinigungsmittelflaschen, Kanister, Chemikalienfässer, IBC-Tanks |
| Automobil | Kraftstofftanks, Luftkanäle, Spoiler |
| Straßenverwaltung | Verkehrsbarrieren, Leitkegel, Sperrpfeiler |
| Schwebend | Bojen, Schwimmer, Pontons |
| Logistik und mehr | Paletten, Werkzeugkästen, Tische und Stühle, Spielzeug |
Leistung und Kosten: die Zahlen, auf die es ankommt
Zwei Berechnungen entscheiden darüber, ob eine Maschine zu Ihrem Unternehmen passt – und beide sind vor dem Kauf einfach durchzuführen.
Beispiel – eine 5-Liter-Dose bei einem 7,2-Sekunden-Zyklus, Einzelkopf:
(3600 ÷ 7,2) × 0,8 =400 Dosen/h· zwei Schichten ≈6.400/Tag
Harz = Teilgewicht × Harzpreis → z.B. 0,20 kg × 1,30 $ =0,26 $
Energie = Maschine kW × $/kWh ÷ Teile/h → z.B. 15 × 0,12 ÷ 400 =0,0045 $
Beachten Sie, dass Harz die Energie- und Arbeitskosten pro Teil in den Schatten stellt. Diese einzige Tatsache spricht für eine präzise Wandstärkenkontrolle: Das Entfernen von 5 % Harz von einem Teil, das millionenfach versendet wird, spart weit mehr als jede Stromrechnung – und das ist der Grund, warum sich eine billigere Maschine mit schwacher Wandstärkenkontrolle normalerweise als die teure herausstellt.
Wie wir Ihnen bei der Auswahl helfen
Wenn ein Käufer eine Anfrage sendet, bearbeiten wir das Teil, nicht die Maschine. Beantworten Sie diese Fragen und die richtige Konfiguration ist normalerweise klar:
- Größter Teil und größte Form.Die Größe und ob es einen Griff hat, entscheidet über Extrusion vs. Injektion und kontinuierliche vs. Akkumulator.
- Harz- und Wandspezifikation.Barriere- oder Mahlgutschichten benötigen einen Mehrschichtkopf; Fässer mit UN-Zulassung benötigen eine strenge Kontrolle der Wandstärke.
- Tagesleistung.Führen Sie die Ausgabeberechnung anhand von Zweischichtstunden durch, bevor Sie zwischen Einzel- und Doppelstation wählen.
- Zertifizierung.Falltests oder UN-Anforderungen ändern die Werkzeuge und Validierung.
- Standalone oder schlüsselfertig.Entschlackungslinien profitieren von einer zentralen Beschickung sowie gemeinsamer Wasser- und Zerkleinerungsversorgung.
Qualität, Tests und was wir sehen
Konsistenz ist das A und O beim Blasformen, und darin zeigen sich zwei Jahrzehnte Erfahrung im Bau derselben Maschinen. Ein paar Dinge, die wir tun und beobachten:
- Gleichmäßige Wandstärke.Punkt für Punkt profiliert, sodass jedes Teil seine Falltestspezifikationen mit der geringsten Menge an Harz erfüllt – vor dem Versand überprüft.
- Falltest und UN-Validierung.Die Werkzeuge für chemische Fässer bestehen einen 3-Meter-Falltest und eine UN-Zertifizierung, bevor sie unser Werk verlassen.
- Wo normalerweise der Rückgang der Produktion beginnt.Langsamere Zyklen sind häufiger auf den Speicherhub oder die Kühlung zurückzuführen als auf den Extruder – das ist die erste Anlaufstelle, nicht die letzte. (Mehr inWas verursacht eine langsame Materialspeicherung?.)
Was bestimmt den Maschinenpreis?
Es gibt keinen einheitlichen Listenpreis für eine „Blasformmaschine“, da die Spezifikation die Kosten beeinflusst. Die Haupttreiber:
- Teilegröße und Spannkraft.Größere Teile erfordern schwerere Rahmen und eine weitaus höhere Tonnage – der größte Kostentreiber.
- Anzahl der Schneidköpfe.Twin/Multi-Die vervielfacht Leistung und Preis.
- Single vs. Multilayer.Ein mehrschichtiger Kopf erhöht die Leistungsfähigkeit und die Kosten.
- Automatisierung und Kontrollen.Roboterentnahme, Entgratung und Premium-Kontrollen erhöhen den Preis, senken aber die Betriebskosten.
- Schlüsselfertige Systeme.Zentrale Beschickung, Wasser und Zerkleinerung erhöhen den Kostenvoranschlag, verringern aber den Abfall und den Arbeitsaufwand.
Kauf bei einem Hersteller
Eine Maschine ist eine jahrzehntelange Beziehung, daher ist es genauso wichtig, wer dahinter steht wie die Spezifikation. Als Fabrik unterstützen wir jede Maschine mit:
- Garantie.Für die Hauptkomponenten gilt eine Garantie von 1–2 Jahren; Verschleißteile werden innerhalb des ersten Jahres kostenlos ausgetauscht.
- Installation und Schulung.Unsere Ingenieure reisen zu Ihrem Werk, um Ihre Bediener zu installieren, in Betrieb zu nehmen und zu schulen.
- Fernunterstützung.Mithilfe eines integrierten Alarmsystems können wir Probleme aus der Ferne diagnostizieren und beheben.
- Maßgeschneiderte Lösungen.Formen nach Ihren Zeichnungen und Konfigurationen, abgestimmt auf Ihr Teil, Ihren Kunststoff und Ihre Ausgabe.
Teilen Sie uns Ihre Rolle mit – wir spezifizieren die Maschine
Senden Sie Ihr Produkt, Ihre Größe, Ihr Harz und Ihre Tagesleistung. Wir empfehlen Ihnen den richtigen Typ, die richtige Konfiguration und die richtige Spannkraft mit realen Zykluszahlen.
Holen Sie sich ein Angebot Chatten Sie auf WhatsAppHäufig gestellte Fragen
Was ist eine Blasformmaschine?
Es stellt hohle Kunststoffprodukte her, indem es Harz schmilzt, es in eine weiche Form bringt und es in einer Form mit Luft aufbläst – verwendet für Flaschen, Kanister, Fässer, Tanks, Kraftstofftanks und mehr.
Welche Arten von Blasformmaschinen gibt es?
Nach Verfahren: Extrusion (EBM), Injektion (IBM) und Injektionsstreckung (ISBM). Nach Struktur: kontinuierlich, Akkumulator und mehrschichtig. Durch Bedienung: automatisch. Bei industriellen HDPE-Behältern ist die Extrusion am gebräuchlichsten.
Wie viel kostet eine Blasformmaschine?
Der Preis richtet sich nach der Teilegröße und der Schließkraft, der Anzahl der Schneidköpfe, Einzel- oder Mehrschichtdüsen und der Automatisierung. Eine kleine Einzelstationsmaschine kostet weitaus weniger als eine große Sammeltrommellinie – teilen Sie uns Ihr Teil und Ihre Leistung mit, um ein genaues Angebot zu erhalten.
Wie wähle ich das Richtige aus?
Beginnen Sie mit dem Teil: größte Größe, Griff oder nicht, Harz, Wandspezifikation, Zertifizierung, dann Tagesleistung. Für bearbeitete und große Teile wird Extrusion verwendet (kontinuierlich für kleine bis mittlere Teile, Akkumulator für große Teile); präzise kleine Flaschen verwenden Injektion; Klare PET-Flaschen verwenden Injektionsstretch.
Welche Materialien kann es verarbeiten?
Extrusionsmaschinen verarbeiten PE (HDPE und HMW-HDPE), PP, PVC und PA in ein- oder mehrschichtigen Wänden. Spritzstretchmaschinen verarbeiten PET für durchsichtige Flaschen.
Wie wird die Leistung gemessen?
Die technischen Datenblätter zeigen die (theoretische) Leistung im Trockenzyklus. Die tatsächliche Leistung beträgt Trockenzyklus × etwa 0,75–0,85, da die Abkühlzeit und das Teilegewicht den tatsächlichen Zyklus verlängern.